


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Станки с ЧПУ для бокового сверления корпусов: предотвращение смещения отверстий по кромке
Панель корпуса может выглядеть безупречно с лицевой стороны, но при сборке обнаружится дефект: отверстия на кромке смещены от заданного положения на несколько миллиметров. Соединители могут не стянуть стык, штифты полок — оказаться на разной высоте, а монтажная планка петли — вывести дверцу из правильного положения. При серийном производстве дефект часто становится заметен только на этапе сборки, когда исправить его медленнее и дороже, чем предотвратить при сверлении.
Сверлильный станок с ЧПУ для сверления кромок предотвращает большинство случаев смещения отверстий, если базовые поверхности панели, опора заготовки, программа сверления, состояние инструмента и опорное положение станка согласованы между собой. Сам станок не может компенсировать панель неправильного размера, поврежденную базовую кромку, ненадежное крепление или программу, составленную от неверного начала координат. Практическое решение — определить источник отклонения, прежде чем вслепую изменять смещения.
Начните с анализа характера ошибки
Расположение ошибочного отверстия дает полезную информацию. Прежде чем изменять параметр станка, возьмите несколько забракованных панелей и сравните положение отверстий с чертежом или проверенной годной деталью. Проверьте расстояние как от торца панели, так и от базовой пласти. Затем определите, повторяется ли ошибка, имеет ли она направленный характер или возникает случайным образом.
Это различие важно. Постоянное смещение на 2 мм обычно указывает на проблему с базированием, а разброс в 2 мм между внешне одинаковыми деталями чаще говорит о смещении материала или нестабильной загрузке. Если исправлять обе проблемы одной и той же коррекцией координат, одна партия может показаться приемлемой, но в следующей появится новая ошибка.
Базовая кромка должна сохраняться на всех этапах до сверления
Для сверления кромок необходимы заданные базовая кромка и базовая пласть. В производстве корпусной мебели базой может служить готовая передняя кромка, задняя кромка или определенная пласть панели, указанная в производственном чертеже. Проблемы возникают, когда оператор считает, что в качестве базы станка подойдет любая кромка. Переворот панели после обработки, использование кромки с облицовочной лентой вместо заданной необработанной кромки или загрузка детали лицевой стороной вниз, когда программа рассчитана на загрузку лицевой стороной вверх, могут сместить весь рисунок отверстий.
Перед запуском производственной партии проверьте следующее:
- На этикетке панели или в производственном задании четко указаны базовая пласть и базовый торец.
- Детали с зеркальными схемами сверления разделены или имеют четкую маркировку.
- Выбранная программа обработки соответствует коду панели, толщине, длине, правому или левому исполнению и способу изготовления.
- Кромка, прижимаемая к упору, очищена от стружки, отслоившейся кромочной ленты, клея и повреждений.
- Предшествующие операции раскроя, сверления или кромкооблицовки не изменили размер, от которого рассчитывались координаты отверстий на кромке.
Полезно принять на производстве правило использовать четко определенный «нулевой торец» на всем маршруте изготовления. Когда панель раскраивают, фрезеруют, облицовывают кромкой и сверлят на разных участках, риск заключается не только в неверном измерении. Разные участки могут вести обработку от разных физических кромок. В результате небольшие отклонения размеров на предыдущих этапах могут проявиться при окончательной сборке как несовпадение соединителей или петель.
Не считайте номинальный размер панели ее фактическим размером
Программы часто создают на основе номинальных размеров, однако фактические заготовки могут отличаться из-за допусков раскроя, подрезки, разбухания панели, увеличения толщины за счет ламината или припуска на кромкооблицовку. Это особенно важно, если схема сверления привязана к дальнему торцу панели. Например, отверстие, заданное от левого базового торца, может оставаться на правильном месте при небольшом изменении длины; отверстие, запрограммированное от правого торца, будет смещаться при любом изменении длины, если система управления не использует правильную логику отсчета от противоположного торца.
Если ошибка возникает только у отверстий, расположенных близко ко второму торцу панели, перед сверлением измерьте несколько готовых заготовок. Сравнивайте их длину с размером, заложенным в программе, а не только с номинальным размером из карты раскроя. Также проверьте, стабильно ли панель доходит до упора станка. Небольшой остаток материала, скопившаяся пыль или выступающая кромочная лента могут помешать полному контакту и создать повторяющееся, но вводящее в заблуждение смещение.
Ошибки загрузки часто принимают за проблемы точности станка
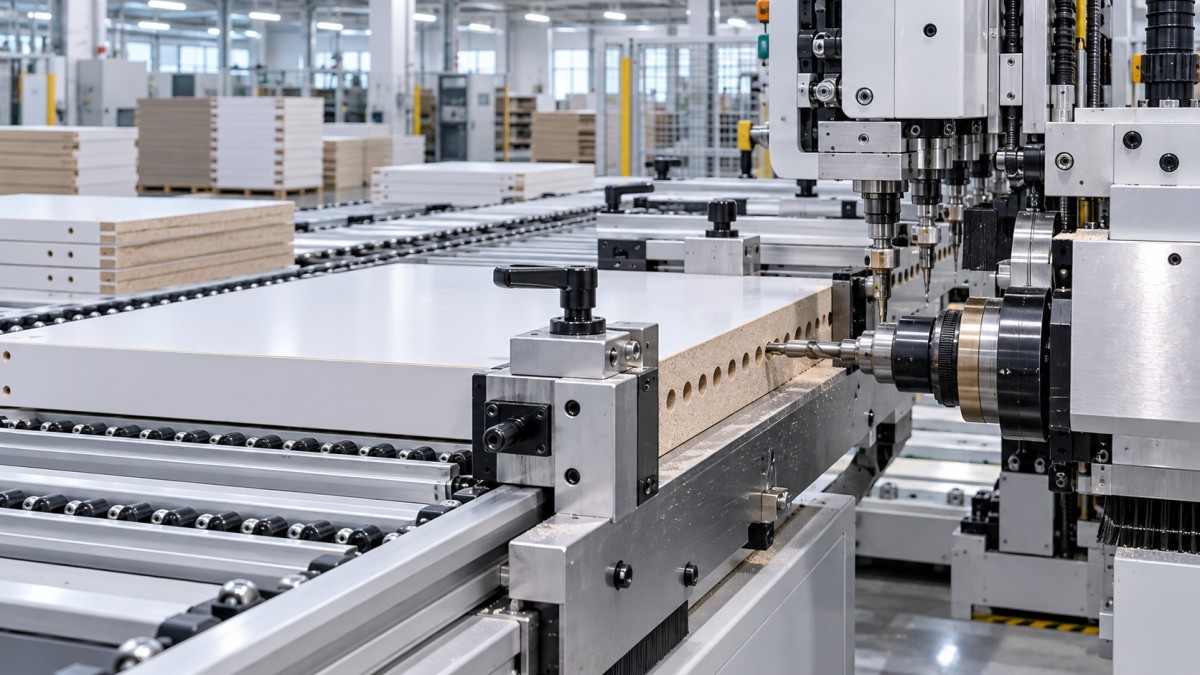
Даже хорошо откалиброванный станок не сможет удерживать положение, если заготовка смещается при базировании или сверлении. Тонкие панели, узкие рейки, покоробленные плиты и материалы с покрытием требуют особого внимания: они могут прилегать к опорным поверхностям неплотно. Изогнутая боковина корпуса может касаться точки базирования в одном месте и отходить от нее в другом. В результате отверстие может быть точно просверлено относительно станка, но оказаться в неверном месте относительно заданной геометрии панели.
Наблюдайте за процессом загрузки, а не только проверяйте готовое отверстие. Прежде чем зажимы приложат усилие, панель должна соприкоснуться с базовой поверхностью. Если зажимы сдвигают заготовку вбок, чтобы установить ее в нужное положение, конечное положение может меняться в зависимости от формы панели, трения поверхности или усилия зажима. Аналогичная проблема возникает, когда оператор поддерживает длинную панель рукой и отпускает ее до того, как она полностью установлена.
Для длинных боковин корпуса убедитесь, что опоры на входе и выходе находятся на одном уровне со столом станка. Слишком высокая опора может приподнять панель в зоне базирования; слишком низкая — привести к провисанию или повороту панели. Ни в одном случае не обязательно останутся заметные следы, но оба состояния могут повлиять на взаимное положение кромки и сверлильной головки. Следите за чистотой роликов, столов и контактных площадок, особенно возле позиционного упора.
Усилие зажима должно удерживать, а не деформировать
Увеличение усилия не всегда помогает устранить смещение. Чрезмерное усилие зажима может прогнуть тонкий материал, сжать мягкую сердцевину или вызвать проскальзывание панели при приложении давления. С другой стороны, недостаточное усилие приводит к вибрации и смещению при сверлении. Применяйте усилие, достаточное для надежного закрепления заготовки, и одновременно проверяйте, остается ли панель плоской и перпендикулярной системе базирования.
Если конструкция станка позволяет безопасно провести проверку, остановите его после зажима и осмотрите контакт в точках базирования. При выключенном цикле панель не должна качаться при легкой проверке рукой. Никогда не просовывайте руки в станок во время автоматического движения и не отключайте защитные ограждения для проверки зажима. Если устойчивость загрузки нельзя безопасно подтвердить, следуйте предписанным процедурам настройки и технического обслуживания станка.
Проверьте сверло, прежде чем переписывать координаты
Не всякое кажущееся смещение отверстия связано с координатами. Тупое или поврежденное сверло может входить в панель не по центру, особенно при работе с ламинированной плитой, ДСП неоднородной плотности или материалом с твердым поверхностным слоем. Отверстие может начинаться в заданной точке, но смещаться по мере продвижения сверла. Аналогичный результат могут вызвать погнутое сверло, незатянутая цанга, загрязненный держатель инструмента или радиальное биение шпинделя.
Внимательно осмотрите качество отверстия. Вырывы материала, следы прижога, овальное отверстие, чрезмерные сколы на выходе или заметный наклон отверстия указывают на проблему с инструментом или шпинделем. Сравните отверстия, выполненные одним сверлом в разных панелях. Если положение центра меняется с глубиной сверления, проверьте механическое состояние сверлильного узла, а не вводите смещение в программе.
Данные о длине и диаметре инструмента также должны соответствовать установленному в станке инструменту. Программы сверления кромок могут предусматривать контролируемую глубину, чтобы избежать сквозного отверстия или получить точное посадочное место для шканта, соединителя или опоры полки. Сверло длиннее указанного в настройках может просверлить слишком глубоко; более короткое может не сформировать отверстие нужной глубины. Глубина обычно не меняет запрограммированную координату X или Y, но неправильные данные об инструменте могут скрыть более серьезную ошибку настройки и усложнить диагностику.
Заменяйте изношенные сверла с учетом их состояния в производстве, а не только после явного выхода из строя. Перед установкой нового инструмента очистите цангу и хвостовик. Мелкая пыль, попавшая в держатель, может помешать правильной посадке и вызвать биение даже у нового сверла. После замены инструмента выполните контролируемое пробное сверление на тестовой детали или тестовом блоке, прежде чем запускать полную партию.
Проводите короткую проверку после изменения настроек
Ошибки при сверлении кромок часто появляются после редактирования программы, замены инструмента, смены смены или материала либо технического обслуживания станка. Короткая проверка первой детали выполняется быстрее, чем контроль каждой детали на сборке. Не нужно измерять все отверстия сложной корпусной детали. Важно убедиться, что станок правильно базирует деталь и критически важные соединения будут собираться.
- Изучите чертеж или производственные данные и определите отверстия, от которых зависит сборка: под эксцентриковые соединители, шканты, петли, направляющие ящиков и опоры полок.
- Измерьте толщину, длину и ширину заготовки в тех местах, где эти размеры влияют на программу.
- Загрузите панель в нужной ориентации и проверьте ее контакт с заданным упором и опорными поверхностями.
- Запустите утвержденную программу при обычных производственных настройках, по возможности используя тестовую деталь.
- Измерьте центры ключевых отверстий от указанной базовой кромки, а не от удобной, но не связанной с базированием кромки.
- По возможности проверьте просверленную деталь в сопряжении с ответной деталью. Размер отверстия может быть правильным, но при сборке обнаружится проблема с ориентацией или глубиной.
- Запишите корректировку только после подтверждения причины. Не оставляйте в системе управления временные смещения без документального учета.
Измерять нужно от правильной базы. Предположим, отверстие задано на расстоянии 37 мм от передней кромки. Измерение от задней кромки может дать правдоподобное число, но мало что скажет о том, подойдет ли деталь к сопрягаемой панели. Используйте надежную линейку, угольник, штангенциркуль или специальное контрольное приспособление, соответствующее допуску, требуемому конструкцией корпуса. Измерительные инструменты должны быть чистыми и неповрежденными: изношенный край линейки или незатянутый упор сами могут стать источником ошибки.
Логика программы требует такой же точности, как и механическая настройка
Иногда операторы компенсируют дефект детали, изменяя координату, не выяснив, какую систему отсчета использует программа ЧПУ. Это может привести к ошибкам в зеркальных панелях, деталях другой длины или заданиях с вложенным раскроем. Перед редактированием выясните, рассчитывается ли координата от фиксированного начала, кромки панели, центральной линии или параметра, связанного с размерами детали.
Особое внимание уделите следующим случаям:
- Левая и правая боковины корпуса: Схемы отверстий на них могут быть зеркальными, а не просто смещенными.
- Разная толщина панелей: Отверстие под соединитель, расположенное по центру панели одной толщины, может оказаться смещенным в панели другой толщины.
- Изменение базовой пласти: Траектория сверления для внутренней пласти окажется неверной, если панель перевернуть.
- Параметрические программы: Неверно введенная длина или ширина может сместить сразу несколько элементов.
- Редакции программ: В старом файле могут сохраниться прежнее положение крепежа или прежние конструктивные параметры.
Если одно и то же смещение появляется в нескольких схемах сверления, сравните активное рабочее смещение, состояние возврата станка в исходное положение и заданное начало координат панели. Если недавно отключалось питание, станок перемещали, обслуживали или сбрасывали настройки, проверьте правильность возврата в исходное положение согласно инструкциям производителя. Не используйте производственную деталь вместо калибровки, если доступна штатная процедура привязки или контрольная деталь.
Отделяйте дефекты материала от дефектов сверления
Панели для корпусной мебели не всегда идеально плоские, прямоугольные или однородные по структуре. Сколы на кромке после предыдущей операции раскроя могут мешать стабильному базированию панели. Разбухшие кромки, поврежденные углы или отслоившаяся кромочная лента могут препятствовать повторяемому позиционированию. На ДСП и MDF плотность также может различаться, особенно вблизи кромки, из-за чего материал по-разному ведет себя при сверлении.
Если проблема возникает только с определенной партией материала или типом панели, проверьте поступившие или предварительно обработанные детали. Проверьте прямоугольность, измерив диагонали или используя подходящий угольник, и осмотрите базовую кромку по всей длине. Если кромка неровная, сверлильный станок с ЧПУ может стабильно располагать отверстия относительно своей системы базирования, но готовая панель все равно будет казаться несогласованной с другой деталью.
Не пытайтесь выправить заметно покоробленный материал одним лишь усилием зажима. Определите, допускает ли конструкция корпуса такое отклонение, или панель нужно выправить, раскроить заново либо исключить из партии. При сверлении деформированной детали отверстия могут казаться правильными, пока панель зажата, но сместиться после ее освобождения.
Техническое обслуживание для обеспечения повторяемости
Повторяемость сверления зависит от небольших, но важных механических деталей. Скопление стружки за упором, износ накладок зажимов, ослабленные крепежные элементы, загрязненные датчики или люфт подвижной оси могут постепенно ухудшать результат. Такие проблемы легко упустить из виду, поскольку они не всегда вызывают немедленное сообщение об ошибке.
Ежедневно уделяйте внимание поверхностям, задающим положение детали: упорам, направляющим, опорным площадкам, зажимам и датчикам. Удаляйте пыль и остатки клея способами, совместимыми со станком и отделкой панели. Проверяйте надежность установки держателей сверл, прислушивайтесь к необычному шуму или вибрации шпинделя. В установленные сроки проверяйте перемещение осей, точки крепления, необходимость смазки и состояние пневматических или вакуумных компонентов согласно документации станка.
Если проблема с положением сохраняется после проверки программы, панели, способа загрузки и сверла, прекратите многократное изменение смещений. Возможно, необходимо провести официальную проверку системы базирования станка, оси, шпинделя или зажимного узла. Продолжение производства с сомнительными компенсациями может привести к дефектам разных деталей корпуса и затруднить последующее отслеживание причин. Систематическая диагностика защищает качество панелей и надежность будущих настроек.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.