


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Станки для сверления корпусной мебели: варианты компоновки для ускоренной сборки шкафов
Когда на участке сборки шкафов замедляется работа, видимое узкое место часто оказывается не на сборочном столе. Сборщики могут ждать боковые панели, полки, дверцы или задние панели, которые просверлены правильно, но выпущены в неправильной последовательности. В других случаях детали поступают с расположением отверстий, которое технически соответствует требованиям, но их трудно идентифицировать, сортировать и соединять без повторных проверок. В результате возникают лишние перемещения, задержки при монтаже, предотвратительная доработка и дополнительная нагрузка на производственный график.
Наиболее эффективная планировка обычно обеспечивает движение панелей в соответствии с порядком сборки шкафа. При выборе сверлильного станка для корпусной мебели не следует ориентироваться только на количество шпинделей или максимальную скорость обработки. Его расположение, способ загрузки, направление выгрузки, процесс маркировки и связь с раскроем и сборкой определяют, действительно ли он сокращает время между раскроем панелей и изготовлением готового шкафа. Для крупносерийного производства практичнее всего подобрать компоновку станка с учетом ассортимента изделий, размера партий, сложности деталей и имеющегося уровня контроля производства.
Начинайте с последовательности сборки, а не с габаритов станка
В готовом виде шкафы кажутся простыми, однако их панели проходят несколько отдельных операций. На боковых панелях выполняют ряды отверстий для полок и сверление под соединительную фурнитуру. В верхних и нижних панелях нужны соединительные отверстия. Для несъемных полок, деталей ящиков, перегородок, дверей и креплений задней панели предусмотрены разные схемы сверления. Планировка участка сверления должна соответствовать порядку подготовки деталей, а не заставлять операторов организовывать вокруг станка отдельную логистическую систему.
В качестве отправной точки полезно составить маршрут одного типового корпуса шкафа — от раскроя панели до окончательной сборки. Определите места раскроя, кромкооблицовки, сверления, маркировки, сортировки и временного размещения деталей. Затем выявите участки, где панель поднимают больше одного раза, помещают во временный штабель или возвращают на доработку из-за отсутствующего отверстия. Часто это показывает, что проблема заключается не только в производительности сверления, но и в организации потока.
Например, сверлильная станция, расположенная далеко от участка раскроя на форматно-раскроечном или балочном станке, может привести к накоплению необработанных панелей. Если после этого детали отправляют в другую зону для маркировки и сортировки, сборщики могут получить неполные комплекты. Более компактная планировка сокращает расстояние перемещения, но при этом необходимо предусмотреть достаточно места для подачи и выгрузки, поворота панелей, контроля качества и безопасного обращения с материалами.
Три варианта планировки, используемые в производстве шкафов
Подходящая конфигурация зависит от того, как часто меняются размеры шкафов и их внутреннее устройство. У мастерской, выпускающей повторяющиеся модули шкафов, задачи отличаются от задач предприятия, которое ежедневно обрабатывает множество индивидуальных планировок помещений.
Компактная отдельная сверлильная ячейка
В отдельной ячейке сверлильный станок располагают рядом с операциями раскроя и кромкооблицовки; загрузка и выгрузка выполняются вручную или с частичной механизацией. Такой вариант часто подходит при разнообразных конструкциях изделий, средних размерах партий или необходимости экономно использовать площадь цеха. Операторы могут обрабатывать детали заданными партиями и менять программы, не нарушая работу крупной соединенной линии.
Эта схема наиболее эффективна, когда детали передают на сборку комплектами для целого шкафа. Вместо того чтобы за день просверлить все боковые панели, а затем все полки, обрабатывайте компоненты для управляемой группы шкафов вместе. Это снижает вероятность ошибок при сортировке и позволяет выявить проблему в программе или материале до того, как она затронет большую партию деталей.
Ограничение такой схемы — обработка деталей. Каждую панель, возможно, потребуется вручную ориентировать, загружать, снимать, маркировать и перемещать. При росте объема производства шкафов станок может сохранять высокую производительность, а ограничивающим фактором станут операторы. Прежде чем увеличивать мощности сверления, проверьте, не отнимают ли загрузка, переворачивание панелей или сортировка на выходе доступное время цикла.
Параллельная работа двух станков с разделением групп панелей
В компоновке с двумя станками два сверлильных участка работают с четким разделением задач. Один станок может обрабатывать панели корпуса шкафа, а другой — дверцы, детали ящиков или специальные компоненты. Другой вариант — разделить операции по размеру панелей или направлению сверления. Цель не просто в том, чтобы одновременно запускать два станка, а в том, чтобы один тип повторяющихся деталей не прерывал поток обработки другого.
Такой подход может быть полезен для шкафов со стабильной основной конструкцией, но изменяемым внутренним наполнением. Боковые, верхние и нижние панели, а также несъемные полки могут двигаться по предсказуемому маршруту, тогда как ящики, выдвижные аксессуары и нестандартные перегородки обрабатываются отдельно. Основные компоненты шкафа поступают на сборку вовремя, даже если для дополнительных элементов нужны специальные схемы сверления.
Риск заключается в появлении двух изолированных очередей. Если станки распределены без четких правил маршрутизации, операторы могут направлять детали на тот участок, который кажется свободным, и отслеживать их станет сложно. Для сохранения связи просверленных панелей с нужной конфигурацией шкафа необходим единый способ идентификации деталей в программах станков, маркировке и производственных заданиях.
Соединенная линия с автоматической передачей и возвратом панелей
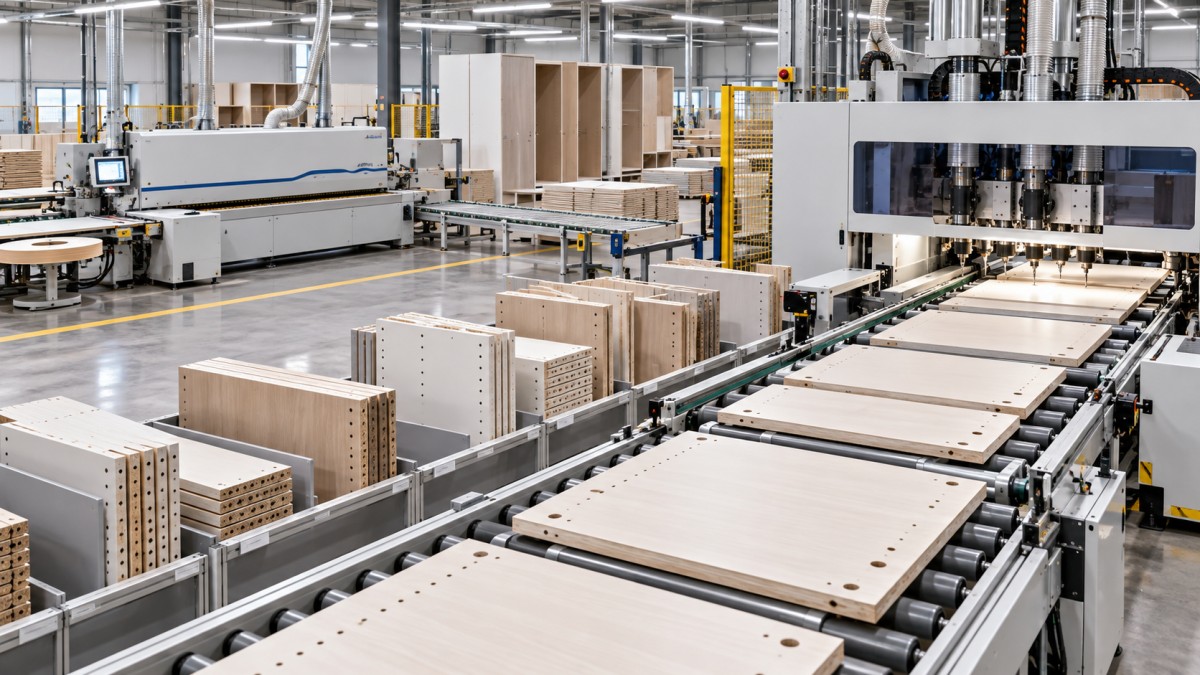
При больших объемах производства сверление можно интегрировать в линию с системами транспортировки, автоматической подачей и выгрузкой, устройствами возврата панелей, сканированием и связанными производственными данными. Такая схема особенно эффективна, когда предприятие обрабатывает непрерывный поток панелей и нуждается в повторяемом ритме между раскроем, обработкой кромок, сверлением и сортировкой.
Автоматическая транспортировка не отменяет необходимости планирования. Она лишь ускоряет выполнение неудачных решений по маршрутизации. Линию следует проектировать с учетом фактической последовательности движения панелей: какая сторона обрабатывается первой, нужно ли поворачивать деталь, должны ли быть завершены все кромки до сверления и где идентифицируется панель после обработки. Возвратный поток может сократить ручное перемещение панелей, но его необходимо согласовать с последовательностью обработки на станке и физической ориентацией, требуемой для каждой схемы отверстий.
Сохраняйте единые базовые ориентиры при сверлении на всех этапах
Быстрая сборка шкафа зависит от того, просверлены ли панели с правильной привязкой к базовым кромкам. Отверстие может располагаться правильно относительно одной кромки, но неправильно относительно ориентации детали при сборке. Это особенно важно для похожих левой и правой боковых панелей, при необходимости учитывать направление текстуры или в случаях, когда детали имеют симметричные размеры, но для них предусмотрена разная фурнитура.
Прежде чем окончательно утвердить планировку, определите, как ориентируется каждая панель на всех этапах обработки. При раскрое, кромкооблицовке, сверлении, размещении этикетки и на сборочном чертеже должна использоваться одна и та же логика ориентации. Панель, обозначенная при раскрое как «передняя левая», не должна на этапе сверления становиться «левая боковая, обратная сторона» без четкого правила передачи обозначений.
Особого внимания заслуживают следующие моменты:
- Выбор базовой кромки: используйте стабильные, четко определенные базовые кромки для отверстий под соединительную фурнитуру, рядов отверстий под полкодержатели, чашек под петли и шкантовых соединений.
- Идентификация сторон: определите лицевую, внутреннюю и обратную стороны до того, как панели поступят на участок сверления.
- Детали с определенной сторонностью: учитывайте левые и правые панели раздельно в производственных данных, даже если их контуры почти одинаковы.
- Припуск на кромкооблицовку: проверьте, рассчитываются ли размеры сверления от необлицованной кромки панели или от готовой кромки.
- Видимость маркировки: размещайте этикетки так, чтобы они оставались читаемыми после сверления и не мешали контролю или сборке.
Эти меры могут показаться административными, но они напрямую влияют на планировку станков. Линия, на которой операторам приходится часто вручную интерпретировать ориентацию панелей, теряет большую часть преимуществ автоматизации. В то же время компактная ячейка может работать надежно, если операторы получают однозначную маркировку и используют единые базовые ориентиры панелей.
Сбалансируйте производительность сверления с работой на предыдущих и последующих этапах
Установка более быстрого сверлильного станка для корпусной мебели не ускорит выпуск шкафов автоматически, если раскрой, кромкооблицовка или сборка не могут передавать и принимать детали с такой же скоростью. При планировании проекта следует учитывать весь маршрут производства, а не оценивать каждый станок отдельно.
На предыдущих этапах ключевой вопрос — могут ли раскроенные и облицованные кромкой панели поступать в упорядоченной последовательности. Смешанные штабели заставляют операторов искать детали, прерывать программы и часто менять ориентацию панелей. На последующих этапах проверьте, объединяются ли просверленные панели сразу в комплекты для шкафов или просто помещаются в общий буфер. Большой неупорядоченный буфер скрывает проблемы до начала сборки, когда поиск отсутствующей или неправильно обработанной детали обходится дороже.
Организованный буфер выполняет конкретную функцию: сглаживает кратковременные колебания между операциями, не нарушая идентификацию деталей. В производстве шкафов буферы часто наиболее полезны после кромкооблицовки и после сверления. Первый защищает сверлильный станок от кратковременных перебоев на предыдущем этапе. Второй позволяет специалистам по качеству или сборщикам проверить наличие полного комплекта панелей до начала сборки.
Размер буфера не следует рассчитывать по неизменной формуле. Недостаток места может останавливать линию каждый раз, когда приостанавливает работу следующий участок. Избыточный буфер способствует накоплению незавершенного производства, затрудняет выявление поврежденных деталей и повышает вероятность смешения панелей из разных заказов на шкафы. Разметка зон буфера по производственному заданию, типу шкафа или очередности выпуска обеспечивает больший контроль, чем единая большая зона хранения.
Выбирайте способ сверления с учетом конструкции соединений и разнообразия фурнитуры
Детали конструкции шкафа должны влиять на решения по планировке с самого начала. Шурупы Confirmat, шканты, эксцентриковые стяжки со шкантами, полкодержатели, скрытые петли, направляющие ящиков, соединительные болты и пазы для задних панелей предъявляют разные требования к сверлению. Ассортимент с ограниченным набором повторяющихся соединений можно организовать по высокостандартизированному маршруту. Ассортимент с частой сменой фурнитуры требует более гибкого программирования и более тщательной проверки перед выпуском деталей.
Рассмотрите следующие ситуации:
- Для ассортимента шкафов с повторяющейся системой отверстий 32 мм может быть полезен маршрут, при котором вертикальные боковые панели проходят через один и тот же процесс привязки.
- Для шкафов с большим количеством дверей на петлях необходимо согласовать сверление чашек под петли и расположение монтажных отверстий с навеской дверей и размерами корпуса.
- В конструкциях с большим количеством ящиков может возникнуть отдельная нагрузка, поскольку расположение направляющих, зазоры между фасадами ящиков и внутренние перегородки могут меняться сильнее, чем базовые элементы корпуса.
- Для шкафов, изготовленных на заказ, со скошенными верхними панелями, открытыми нишами или секциями разной глубины может потребоваться гибкая ячейка, где нестандартные панели проверяются до поступления в основной поток.
Вопрос не в том, что лучше — стандартизация или гибкость. В разных пропорциях нужны оба подхода. Планировка должна обеспечивать быструю обработку стандартных деталей, не делая специальные детали незаметными или сложными для правильной обработки.
Планируйте переналадки до того, как они начнут угрожать срокам
Проекты шкафов часто предполагают изменение ширины, высоты, внутреннего наполнения, стиля дверей и отделки. Даже если конструкция панелей остается похожей, эти изменения могут влиять на программы сверления, ориентацию панелей, расположение фурнитуры и требования к маркировке. Планировка, эффективная для одного семейства изделий, может стать нестабильной при одновременном выпуске нескольких конфигураций.
Подготовку программ следует завершить до поступления панелей на станок. Проверьте редакции чертежей, спецификации фурнитуры, толщину панелей, готовые размеры и правила привязки. Не следует требовать от оператора сверления решать, нужна ли измененной полке другая схема соединений, пока в очереди ждут панели.
Если частые изменения неизбежны, по возможности группируйте производство по общим характеристикам. Детали с одинаковой толщиной, логикой установки фурнитуры или ориентацией при сверлении часто можно обрабатывать подряд, не выполняя отдельную настройку для каждого шкафа. В то же время не объединяйте детали только потому, что они выглядят похожими. Две панели одинакового размера могут относиться к разным конфигурациям и требовать разных схем отверстий.
Организуйте контрольные точки так, чтобы не терять время на сборке
При контроле следует уделять внимание ошибкам, которые могут прервать сборку, а не только наличию отверстий. Быстрая проверка после сверления позволяет подтвердить расположение, глубину и диаметр отверстий, ориентацию панели и состояние ее видимой поверхности. Также можно проверить, не появились ли сколы на кромках и соответствует ли маркировка панели.
При запуске новых программ, использовании измененной фурнитуры или незнакомых материалов, а также при обработке панелей необычной формы проверяйте первую деталь до запуска всей партии. Сверяйте ее с требованиями сборки, а не только с экраном станка или названием программы. Даже правильную программу можно связать с неверной редакцией панели или неправильной толщиной материала.
При стабильном производстве частота контроля должна соответствовать уровню риска операции. Для повторяющихся стандартных панелей полок может требоваться менее тщательная проверка, чем для дверных панелей с определенной сторонностью и отверстиями под петли или деталей, которые нужно обрабатывать с нескольких сторон. При обнаружении дефекта изолируйте связанные панели по заказу и версии программы, прежде чем продолжать работу. Если продолжать сверление, не выяснив источник ошибки, небольшая проблема настройки может превратиться в крупную задачу по сортировке и замене деталей.
Решения по планировке, улучшающие ежедневный контроль
Лучшую производственную планировку обычно легко понять прямо в цехе. Оператор должен знать, откуда поступают панели, как их ориентировать, куда отправлять готовые детали и как обрабатывать исключения. Сборщики должны получать полные и идентифицируемые комплекты панелей, а не набор неразличимых просверленных компонентов.
На компактном участке это может означать размещение небольшой зоны проверки и сортировки непосредственно рядом с выходом сверлильного станка. На крупной линии это может подразумевать определение контролируемых точек передачи, подтверждение сканированием и небольшие буферы между этапами обработки. В обоих случаях цель одна: сократить время, затрачиваемое на поиск, переворачивание, повторные проверки и исправление панелей после того, как они уже покинули сверлильную станцию.
При оценке вариантов планировки ставьте маршрут движения панели выше внешнего вида расположения оборудования. Сверлильная станция, обеспечивающая единые базовые ориентиры, продуманные буферы, четкую идентификацию деталей и передачу готовых комплектов шкафов, обычно способствует ускорению сборки эффективнее, чем более производительный станок, встроенный в разобщенный рабочий процесс.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.