


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Почему кромкооблицовочный станок для МДФ оставляет заметные клеевые швы?
Почему кромкооблицовочный станок для MDF оставляет заметные клеевые швы?
Заметные клеевые швы могут испортить внешний вид панели MDF, которая в остальном хорошо обработана. Кроме того, они провоцируют дорогостоящую попытку устранить проблему: продолжать регулировать станок, пока результат не улучшится. Сложность в том, что похожие швы могут быть вызваны избытком клея, холодной панелью, плохой подготовкой кромки или неправильным давлением роликов. Если менять всё сразу, найти истинную причину будет сложнее.
Если ваш кромкооблицовочный станок для MDF оставляет заметный стык, сначала определите, что именно вы видите. Для толстого валика клея требуется иное решение, чем для открытого зазора или тёмной линии, вызванной повреждением при обработке. Цель — не просто скрыть шов, а получить узкий равномерный стык, не снижая прочность склеивания.
Оцените дефект, прежде чем менять настройки
Оставьте забракованную панель и осмотрите её при хорошем освещении — вдоль лицевой поверхности и поперёк торца. Сравните передний торец, середину и задний торец. Отметьте, видна ли линия на верхней кромке, нижней или на обеих.
- Непрерывный выступающий валик: вероятная причина — избыток клея, хотя выдавливание клея наружу также может быть вызвано плохой посадкой кромки.
- Неравномерный зазор с небольшим количеством видимого клея: проверьте полноту нанесения клея, геометрию кромки и контактное давление.
- Тёмный, но, по-видимому, закрытый стык: проверьте цвет клея, наличие загрязнений в клее, обнажённые волокна MDF и тени от повреждений при обрезке.
- Дефект сосредоточен на торцах панели: проверьте направляющие на входе, работу роликов, прямоугольность панели и, если применимо, синхронизацию станка.
- После остановки шов становится хуже: проверьте стабильность температуры, состояние клея и порядок перезапуска.
Перед осмотром клеевых роликов, прижимных узлов или фрез остановите станок и изолируйте его в соответствии с инструкцией. Системы горячего расплава могут оставаться опасно горячими и после отключения. Проверки во время работы следует выполнять только через предусмотренные станком смотровые точки, при установленных защитных ограждениях.
Проверьте кромку MDF, прежде чем винить клеевой узел
Клей не может экономично компенсировать плохо подготовленную кромку. Следы пиления, сколы лицевого слоя, отслоившиеся волокна или неперпендикулярная кромка MDF создают неровную поверхность, которой следует кромочный материал. Увеличение количества клея может временно скрыть проблему, но обычно приводит к более толстому шву и менее предсказуемому склеиванию.
Осмотрите свежий образец без кромки. Проверьте перпендикулярность подходящим угольником и осмотрите кромку на наличие рисок и волнистости. Если станок оснащён узлом предварительного фрезерования, проверьте состояние и выравнивание фрез, а также величину съёма материала согласно рекомендациям производителя. Слишком малый съём может оставить исходные повреждения от пилы; неправильные условия резания способны привести к новым дефектам.
Здесь важна и пыль. Мелкая пыль MDF может оставаться на кромке, которая издалека выглядит чистой. Убедитесь, что аспирация и установленные устройства очистки кромки работают исправно. Не считайте, что обдув панели сжатым воздухом из цеховой сети решает проблему: воздух ненадлежащего качества может содержать масло или влагу, а неконтролируемый обдув разносит пыль.
Это важно и в цехах, где кромкооблицовка сочетается с декоративной обработкой поверхности. Оборудование, напримерстанок для браширования древесины Zhongding, предназначено для обработки поверхности древесины щётками и усиления текстуры, а не для устранения клеевых швов. Если браширование и облицовка кромок выполняются в одной производственной зоне, надлежащим образом разделяйте пылеобразующие операции и очищенные поверхности для склеивания. Декоративная отделка не может компенсировать ненадёжное соединение кромки.
Проверьте и кромочный материал. Изогнутая полоса, повреждённая обратная сторона или несовместимая с клеем поверхность могут помешать плотному прилеганию даже при качественной кромке MDF. Убедитесь, что материал подходит для используемой клеевой системы, и не исходите из того, что все виды PVC, ABS, шпона и других кромочных материалов ведут себя одинаково.
Уменьшайте подачу клея только после того, как убедитесь в надёжности покрытия
При очевидном выдавливании клея уменьшение его подачи — разумная пробная мера. Однако это не лучший первый шаг, если в шве есть сухие участки или кромка едва держится.
Осмотрите систему нанесения клея в соответствии с предписанной процедурой станка. Проверьте наличие отложений, неравномерный износ ролика и правильность регулировки дозирования. В станках с нанесением клея роликом неравномерный слой по толщине панели может объяснить, почему на одной стороне образуется толстый шов, а на другой клея недостаточно.
Внесите небольшую корректировку, затем обработайте сопоставимые обрезки из той же плиты и партии кромочного материала. Оцените внешний вид и прочность соединения после охлаждения или отверждения клея в соответствии с требованиями. Пористость кромок MDF различается, поэтому настройка, подходящая для одной марки плиты, может не подойти без изменений для другой.
Практическая цель — минимальная подача, которая в реальных условиях процесса всё ещё обеспечивает непрерывное смачивание и надёжное соединение. Почти невидимый шов не считается успехом, если кромка отходит при перемещении или последующей обработке.
Отображаемая температура — лишь часть картины
Начните с инструкций по переработке от поставщика клея и допустимого диапазона рабочих температур станка. Единой правильной температуры для всех клеёв EVA или PUR не существует. На результат влияют марка клея, система нанесения, скорость подачи и состояние основания.
Показания на дисплее клеевого бака не обязательно соответствуют температуре в точке нанесения. В зависимости от конструкции станка бак и клеенаносящий ролик могут иметь отдельные зоны нагрева. Если качество меняется после запуска или длительного перерыва, поручите обученному персоналу проверить фактические рабочие температуры подходящим методом.
Слишком холодный клей может плохо смачивать MDF и кромочный материал. Избыточная температура способна ухудшить свойства клея, особенно при длительном нахождении в системе. Тёмные частицы, необычное изменение цвета или стойкие отложения требуют проверки, а не очередного повышения температуры.
Холодные материалы также могут сокращать доступное время склеивания. Панели, доставленные непосредственно из холодного хранилища, могут вести себя иначе, чем выдержанные в производственном помещении. Соблюдайте рекомендации по хранению и кондиционированию и учитывайте риск образования конденсата при перепадах температуры.
Согласуйте скорость подачи с рабочим временем клея
Клей должен оставаться работоспособным до того момента, когда кромка окажется под эффективным давлением. Поэтому снижение скорости подачи не всегда помогает: на конкретном станке оно увеличивает время между нанесением клея и прижатием. И наоборот, скорость выше возможностей системы нагрева и нанесения может привести к неравномерному покрытию.
Рассматривайте скорость, температуру и выбор клея как взаимосвязанные параметры процесса, но во время каждой диагностической проверки меняйте только один из них. Запишите результат, прежде чем переходить к следующей регулировке.
Давление должно прижимать кромку, а не деформировать её
Иногда операторы повышают давление, пока стык не начинает выглядеть закрытым. Это может скрыть проблему выравнивания, но создать другую: выдавливание клея, деформацию кромочного материала или следы на готовой кромке. Давление не восстановит способность клея смачивать поверхности, если он её уже утратил.
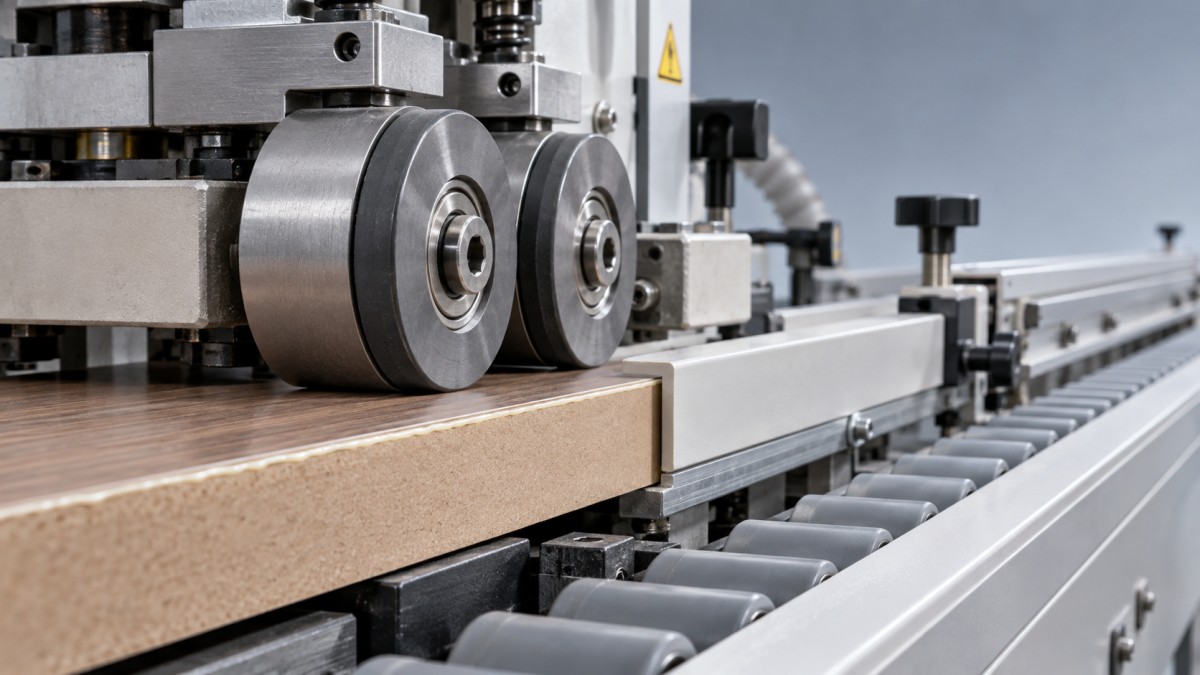
Проверьте прижимные ролики на наличие отложений клея и износ, затем сверьте их настройки с документацией станка. Также проверьте направляющие панели и настройки прижимов. Панель, смещающаяся или наклоняющаяся в зоне прижима, не даст равномерного стыка, даже если показания давления нормальные.
Перед общим повышением давления проверьте геометрию, если шов есть только сверху или только снизу. Неперпендикулярность кромки панели, выравнивание роликов и положение кромочного материала могут привести к неравномерному стыку по толщине. Дефекты только на переднем или заднем торце могут быть связаны с включением роликов или направлением панели, а не с недостаточным давлением на всём протяжении прохода.
Отличайте дефекты склеивания от дефектов отделки
Даже прочный стык может выглядеть плохо после обрезки. Тупые фрезы, неправильный припуск на обрезку или чрезмерно агрессивное шабрение могут обнажить MDF, оставить выступ или создать тень рядом с кромкой. Полировка может удалить лёгкие остатки, но не закроет открытый стык.
Если утверждённая процедура настройки станка это допускает, сравните стык до и после отделочных операций. Не снимайте защитные ограждения, чтобы получить образец. Если до обрезки шов выглядит приемлемо, а после неё становится заметным, сосредоточьтесь на отделочных узлах, а не увеличивайте количество клея.
Контраст цветов также накладывает практические ограничения. Светлый клей на тёмной декоративной поверхности может оставаться заметным даже при узком и хорошо склеенном стыке. Совместимый клей, подобранный по цвету, может уменьшить контраст, но не устранит зазор. Аналогично, переход на PUR следует оценивать с учётом требований к склеиванию и совместимости оборудования, а не считать автоматическим решением для получения «невидимого шва».
Проведите контролируемое испытание и ведите полезные записи
Используйте сопоставимые тестовые детали, одну марку клея и одну партию кромочного материала. Сфотографируйте исходный дефект и запишите скорость подачи, настройки температуры, подачи клея и давления, если они доступны. Отрегулируйте наиболее вероятную причину, промаркируйте образец и оцените его после необходимого охлаждения или отверждения.
Если поставщик клея предоставил процедуру оценки прочности соединения, следуйте ей. Одной оценки внешнего вида недостаточно, а простая проверка отрывом сразу после облицовки может ввести в заблуждение. Оценивайте не только чистоту шва, но и равномерность склеивания.
Если неисправность сохраняется, отправьте поставщику станка чёткие фотографии, техническое описание клея, спецификации панели и кромочного материала, а также записи испытаний. Qingdao Zhongding Machinery Co., Ltd. — производитель и экспортёр деревообрабатывающего оборудования с более чем 20-летним опытом работы в отрасли — оказывает техническую поддержку и обеспечивает поставку запасных частей. Конкретные наблюдения помогут получить более полезную поддержку, чем сообщение «клеевой шов слишком толстый».
После того как вы определили приемлемую настройку, проверьте её ещё раз после обычного производственного перерыва и на следующей партии материалов. Чистый образец доказывает, что настройка может работать; повторяемые стыки в ходе обычного производства показывают, что исходную проблему действительно удалось взять под контроль.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.