

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Фрезерный станок с ЧПУ для раскроя деталей методом nesting или форматно-раскроечный станок: что лучше для производства корпусной мебели на заказ?
Заказ на изготовление шкафов может выглядеть простым в карте раскроя, но на практике в цехе оказаться неожиданно сложным. Прямоугольные панели корпуса могут требовать отверстий под полкодержатели, сверления под петли, пазов, маркировки и тщательной сортировки перед сборкой. Если добавить изогнутую боковую панель или внезапное изменение размеров, самая быстрая раскройная машина не обязательно станет самым быстрым способом получить готовый шкаф.
Поэтому выбор между nesting CNC router и балочной пилой требует учёта сложности деталей, размера партии, использования материала и последующих операций. Для технических специалистов важно сравнивать не просто скорость фрезерования и пиления, а время, трудозатраты и стоимость изготовления полного комплекта деталей, готовых к сборке.
Начните с производственного процесса, а не с характеристик оборудования
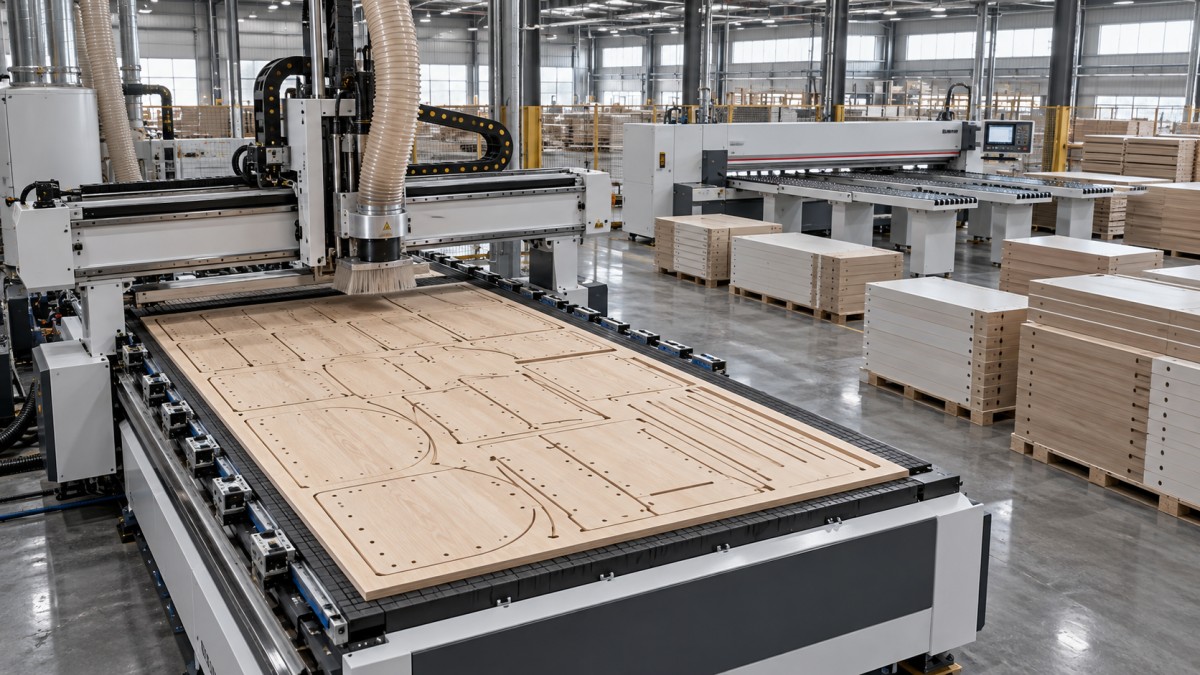
Nesting CNC router размещает детали на листе и обрабатывает их вращающимся инструментом. В зависимости от конфигурации он может вырезать наружные контуры, сверлить вертикальные отверстия, фрезеровать выборки и выполнять пазы за одну установку. Это делает его привлекательным для производства шкафов, где конструкции часто меняются, а отдельным панелям требуется несколько операций обработки.
Балочная пила раскраивает листы на прямоугольные детали, выполняя прямолинейные пропилы. Её преимущества — эффективное форматирование панелей, стабильность размеров и пакетный раскрой, если это позволяют материал, возможности станка и требования к качеству. Сверление, выборки и большинство фигурных элементов обычно выполняются на отдельном оборудовании.
Ни один из станков сам по себе не гарантирует получение готовой детали для шкафа. Для обработки элементов на нижней стороне или горизонтальных отверстий на кромках после nesting router всё ещё может потребоваться отдельный станок. Балочная пила может стать частью высокопроизводительной ячейки при наличии подходящего оборудования для сверления, фрезерования и перемещения деталей. Сравнивать следует именно эти полные технологические процессы.
В каких случаях nesting CNC router оправдывает себя
Широкий ассортимент без повторной физической переналадки
При изготовлении шкафов на заказ часто встречаются детали, похожие внешне, но не взаимозаменяемые. Ширина меняется в зависимости от помещения, вырезы под коммуникации смещаются, а расположение полок варьируется. При наличии проверенного ПО для связи проектирования со станком процесс nesting позволяет преобразовывать эти различия в управляющие программы без отдельной ручной переналадки для каждой детали.
Преимущество особенно заметно, когда на одной панели необходимо выполнить внешний контур, отверстия под полкодержатели и паз для задней стенки. Совмещение операций сокращает перемещения и вероятность ошибок ориентации. Однако это зависит от наличия подходящих инструментов, возможностей сверления и поддержки со стороны ПО. Не следует оценивать фрезерный станок с базальным шпинделем так, будто он оснащён отдельным сверлильным блоком.
Фигурные детали в преимущественно прямоугольном ассортименте
Полки с криволинейным контуром, наклонные доборные элементы, боковые части письменных столов и декоративные панели можно размещать на листе вместе с обычными деталями шкафа, если совместимы требования к материалу и обработке. Балочная пила не может непосредственно выполнять такие контуры, поэтому в маршруте с пилой требуется дополнительный этап обработки.
Редкие фигурные детали сами по себе могут не оправдать приобретение нового станка. Но если они регулярно задерживают производство или требуют ручных шаблонов, их влияние выходит за рамки времени обработки: они также занимают время квалифицированных работников и усложняют планирование.
Практическое ограничение: надёжное крепление мелких деталей
Вакуумное крепление заслуживает не меньшего внимания, чем мощность шпинделя. У мелких или узких деталей меньше эффективная площадь удержания, поэтому они могут смещаться при вырезании контура. На стабильность влияют пористость листа, состояние жертвенного стола, распределение вакуума по зонам, утечки и силы резания.
Такие методы, как оставление тонкого слоя материала для чистового прохода или использование удерживающих перемычек, могут помочь, но иногда требуют дополнительной обработки или зачистки. Попросите поставщика обработать детали минимального размера, которые регулярно встречаются в вашем производстве, а не только крупные демонстрационные панели, и проверьте их размеры и качество кромок после снятия со станка.
Когда балочная пила становится более эффективным производственным решением
Для цехов, выпускающих значительные объёмы прямоугольных панелей, балочная пила обеспечивает эффективный и прямой процесс раскроя в размер. Повторяющиеся боковины, полки и заготовки дверей можно пилить пакетами, если это допускают высота пропила станка, возможности зажима, однородность материала и требования к качеству поверхности.
Это различие важно: пила, одновременно раскраивающая несколько совместимых листов, выполняет другую производственную задачу, чем фрезерный станок, обычно обрабатывающий один лист за раз. Сравнение только по скорости подачи скрывает это преимущество. Точно так же указание максимальной высоты пакета без проверки фактического качества панелей и условий перемещения может завышать реально доступную производительность.
Балочная пила особенно привлекательна, если в цехе уже есть надёжные возможности для последующего сверления. Если раскроенные панели без задержек поступают на сверлильный CNC-станок и надёжно идентифицируются, разделение операций может обеспечить более высокую общую производительность, чем выполнение всех операций на одном столе nesting-станка.
Недостатки проявляются, когда между станками накапливаются раскроенные детали. Поиск нужной панели, её разворот к требуемой базовой кромке и ожидание переналадки сверлильного станка могут свести на нет видимое преимущество скорости раскроя. Быстрая пила в несбалансированном процессе лишь быстрее накапливает незавершённое производство.
Использование материала: сравнивайте реальные раскладки, а не общие заявления
ПО для nesting позволяет эффективно размещать детали разных размеров и неправильной формы, но nesting CNC router не гарантирует более высокий выход материала для каждого заказа. Диаметр фрезы требует определённых расстояний между деталями, а оптимизация раскроя на балочной пиле должна учитывать прямолинейную последовательность пропилов и ширину пропила. Результаты зависят от фактического состава деталей.
Направление волокон, подбор рисунка, припуски на обработку кромок, размеры листа и дефектные участки могут ограничивать оба варианта. Раскладка с превосходным теоретическим использованием материала может оказаться неприемлемой, если видимые волокна направлены неправильно или рисунок соседних фасадов не совпадает.
Остатки материала также следует учитывать реалистично. Прямоугольный остаток, который маркируют, хранят и используют повторно, имеет ценность. Неудобный обрезок, который больше не возвращается в производство, не даёт такого же преимущества. Сравнивайте выход пригодного материала с учётом реалистичного процесса повторного использования остатков, а не только процента использования материала, указанного в ПО.
Измеряйте время до готовности деталей к сборке
При технической оценке следует проследить полный путь типового заказа: от раскроя и обработки до идентификации и перемещения деталей. Для nesting зафиксируйте загрузку и позиционирование листа, смену инструмента, сверление, фрезерование, выгрузку, отделение деталей и остановки, связанные с жертвенным столом. Для маршрута с пилой учтите раскрой, разбор пакета, маркировку, перемещения и все необходимые последующие операции.
Не следует просто складывать время циклов каждого станка и считать результат сроком выполнения заказа. Некоторые операции выполняются параллельно. Разделяйте общее время работы оборудования, трудозатраты оператора и фактическое время выполнения заказа. Затем определите участок, ограничивающий производительность.
Рассмотрим цех, который раскраивает небольшие партии деталей для разных заказов на шкафы. Nesting может сократить перемещения, поскольку несколько операций выполняются до снятия деталей со стола. В другом цехе балочная пила и сверлильная ячейка могут работать параллельно: пока сверлят одну партию, раскраивают следующую. Оба варианта могут быть рациональными; решающим фактором будет то, сохраняется ли баланс мощностей при фактическом составе заказов.
Проверьте соединения между этапами, которые часто упускают при демонстрациях
- Кромкооблицовка: проверьте качество готовой кромки, размерный припуск и необходимость предварительной обрезки.
- Сверление: определите, какие горизонтальные отверстия, элементы на противоположной стороне и детали соединений нельзя выполнить за первоначальную установку.
- Идентификация: убедитесь, что маркировка остаётся читаемой и правильно соотнесённой с деталями на протяжении обработки и сортировки.
- Сборка: проверьте базовые поверхности, расположение отверстий и ориентацию компонентов с учётом выбранной фурнитуры.
Даже точно раскроенная панель может создать проблемы при сборке, если для сверления она была неправильно привязана к базовой поверхности. Такие проверки часто говорят больше, чем заявленная точность позиционирования станка.
Стройте сравнение затрат с учётом всей производственной ячейки
Цена покупки — лишь одна часть решения. Для содержательного сравнения нужно учитывать монтаж, коммунальные подключения, аспирацию, инструмент, ПО, обучение, трудозатраты, техническое обслуживание и вспомогательное оборудование, необходимое для завершения процесса.
При использовании nesting оцените расход фрез, замену и шлифование жертвенного стола, требования к вакуумной системе и аспирации. Для маршрута с балочной пилой учтите пильные диски, заточку, пространство для перемещения материала и стоимость необходимого сверлильного или фрезерного оборудования. В обоих случаях необходимо предусмотреть безопасное перемещение материала и регулярное обслуживание.
Полезный внутренний показатель — стоимость одной годной детали, готовой к сборке. Делите соответствующие производственные затраты на количество изготовленных пригодных деталей, а не на число обработанных листов. Такой подход выявляет переделки, повреждённые панели и незавершённую обработку, которые может скрыть простой расчёт затрат на раскрой.
Также проверьте экономику при реалистичной загрузке оборудования. Станок, окупаемость которого рассчитана на непрерывную работу в течение полной смены, может разочаровать в цехе, где фактическое время работы ограничено подготовкой заказов, доступностью материала или количеством персонала. И наоборот, более интегрированный процесс может быть оправдан даже при умеренных объёмах, если он сокращает постоянные расходы на перемещение и переделки.
Проведите практическое приёмочное испытание до принятия решения
Передайте потенциальным поставщикам одинаковый репрезентативный пакет производственных данных: чертежи шкафов, спецификации панелей, требования к фурнитуре, правила направления волокон и ожидаемые размеры партий. Включите как обычные заказы, так и сложные детали. Оценка только на идеальных заготовках не даст уверенности в повседневной работе.
- Проверьте цифровой процесс. Проследите заказ от проектных данных через оптимизацию и генерацию программ до маркировки. Уточните, как контролируются изменения.
- Используйте реальные материалы. Проверьте сколы поверхности, качество кромок, стабильность размеров и устойчивость мелких деталей на тех сортах и толщинах, которые вы используете.
- Зафиксируйте полный цикл. Учтите вмешательство оператора, выгрузку, сортировку и вторичные операции, а не только автоматическую обработку.
- Проверьте готовые соединения. Соберите репрезентативные детали, чтобы убедиться, что результат обработки соответствует выбранной фурнитуре.
- Оцените удобство обслуживания. Узнайте о доступе для сервисных работ, наличии расходных материалов и запчастей, обучении и технической поддержке при устранении неисправностей.
Qingdao Zhongding Machinery Co., Ltd. обладает более чем 20-летним опытом работы в отрасли деревообрабатывающего оборудования и использует его при обсуждении оборудования. Чтобы предметно обсудить выбор, предоставьте компании чертежи деталей, сведения о используемых материалах, имеющемся оборудовании и целевых объёмах производства. Это создаст более надёжную основу для оценки решения в области деревообработки, чем запрос рекомендации по станку, основанный только на объёме листового материала. Техническую поддержку и условия поставки запчастей также следует включить в эту оценку.
Выбирайте оборудование с учётом реальных производственных задач
nesting CNC router часто становится более подходящим вариантом, если заказы на шкафы сильно различаются, фигурные детали встречаются часто, а совмещение раскроя с обработкой поверхности существенно сокращает перемещения. Балочная пила обычно предпочтительнее, когда преобладают повторяющиеся прямоугольные детали, возможен пакетный раскрой, а последующее оборудование способно принять выход деталей без образования очередей.
Некоторым фабрикам выгодно использовать оба вида оборудования: пила обрабатывает повторяющиеся прямоугольные детали, а nesting-станок — детали переменных размеров или фигурной формы. Такой подход имеет смысл, только если его поддерживают объём производства, персонал, ПО и площадь цеха.
Надёжнее всего то решение, которое позволяет выпускать полные комплекты правильно идентифицированных деталей шкафа с устойчивыми затратами. Оценивайте каждый вариант на репрезентативных заказах и по всему производственному маршруту. Скорость раскроя важна, но ещё важнее то, что поступает на сборку и насколько надёжно это происходит.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.