

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как шестисторонние станки с ЧПУ для сверления обеспечивают соосность отверстий в мебельных панелях
Шестиосевой сверлильный станок для обработки с шести сторон обеспечивает соосность отверстий в панелях корпусной мебели, привязывая операции сверления на разных поверхностях к единой контролируемой системе координат. Точность зависит от того, как панель базируется, фиксируется, перемещается и сопоставляется с программой обработки. Доступ к шести сторонам сокращает необходимость перемещать заготовку между операциями, однако итоговая точность по-прежнему зависит от конфигурации станка, состояния панели, инструмента и калибровки.
При сборке корпусной мебели важны два взаимных расположения: положение каждого отверстия относительно сборочных баз панели и положение сопрягаемых отверстий после соединения отдельных панелей. Станок может обеспечивать стабильный шаг отверстий, но при этом располагать всю их группу на неверном расстоянии от кромки. Поэтому для оценки соосности недостаточно одного показателя повторяемости.
Соосность начинается с базирования панели
База панели — это поверхность или кромка, относительно которой задается положение элементов обработки. При изготовлении корпусной мебели обычно используют указанную базовую пласть и базовые кромки, соответствующие предполагаемому способу сборки. Станок задает эти базы с помощью упоров, положений зажимов, датчиков или сочетания этих средств. Конкретная схема зависит от системы подачи и компоновки сверлильных узлов.
Программа должна одинаково интерпретировать эти базы. Если положение отверстия под полкодержатель задано от передней кромки шкафа, при обработке соответствующей боковой панели привязка должна сохраняться именно к этой кромке. Если в одной программе используется передняя, а в другой — задняя кромка, отклонения по глубине панели напрямую приведут к несовпадению при сборке.
Фактический размер панели и заданный в программе размер панели — это разные исходные данные. Если станок измеряет размеры панели, в программном обеспечении необходимо определить, как эти измерения влияют на координаты отверстий. Для элемента, заданного от дальней кромки, может потребоваться компенсация с учетом измеренной длины. Элемент, размер которого задан от ближней базовой кромки, должен сохранять указанное смещение. Применение общей коррекции ко всем отверстиям может сместить элементы, которые уже были правильно привязаны.
Кромкооблицовка добавляет еще один вопрос выбора базы. Размеры от готовой кромки отличаются от размеров от кромки плиты. Файл обработки, ориентация панели и последовательность операций должны использовать одну и ту же поверхность в качестве начала координат.
На наглядной схеме базирования следует указать базовую пласть, переднюю кромку, направление подачи и соответствующие координаты отверстий на обеих сопрягаемых панелях. Такая схема помогает интерпретировать зеркальные детали и противоположно расположенные отверстия на кромках лучше, чем отдельные чертежи каждой пласти без обозначения ориентации.
Что обеспечивает согласованная обработка шести сторон
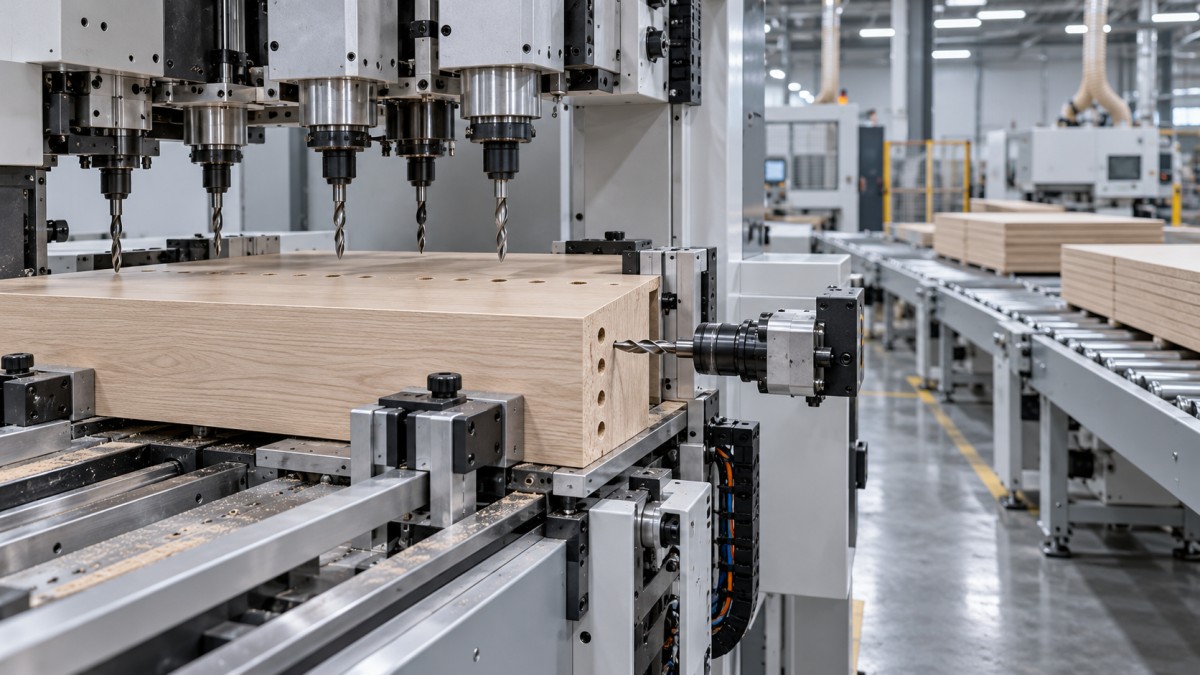
Сверление с шести сторон обеспечивает доступ к двум широким пластям и четырем кромкам с помощью предусмотренных конструкцией станка сверлильных узлов и механизмов позиционирования. Это не означает, что все стороны обрабатываются одновременно или что панель остается в неизменном положении зажима. Некоторые компоновки предусматривают перебазирование между зажимами или последовательное перемещение через рабочую зону.
Преимущество в отношении соосности достигается за счет сохранения известного взаимного положения панели и станка во время этих перемещений. Ручное переворачивание и переустановка детали увеличивают риск ошибочно выбрать кромку, прижать панель к загрязненному упору или развернуть деталь не той стороной. Согласованная обработка сокращает число таких действий и сохраняет связь операций на пластях и кромках с одной и той же моделью детали.
Однако передача панели между зажимами — это отдельная операция позиционирования. Когда один захват отпускает панель, а другой принимает ее, необходимо сохранить заданное положение или точно выполнить повторное базирование. Ошибка при передаче часто проявляется как смещение между группами отверстий, выполненными до и после перехвата. Выявить такую проблему помогает повторяющийся рисунок отверстий, распределенный по длинной панели.
Сверлильные головки должны иметь общую калиброванную систему координат
Каждый шпиндель или сверлильный узел имеет физическое смещение относительно системы координат станка. Калибровка связывает фактическое положение инструмента с заданной координатой отверстия. Если смещения верхнего и нижнего сверлильных узлов не согласованы, отверстия на противоположных пластях могут не совпадать, хотя каждый узел формирует стабильный рисунок отверстий.
При горизонтальном сверлении необходимо также учитывать взаимное положение оси шпинделя и базовой пласти панели по высоте. Для соединения кромочного отверстия с отверстием на пласти требуются правильные продольное положение, высота и глубина. Совпадения на чертеже, видимом сверху, недостаточно, чтобы гарантировать правильное сопряжение двух отверстий.
Для соединителей, требующих пересекающихся отверстий, при проверке необходимо установить, пересекаются ли оси отверстий должным образом и правильно ли устанавливается соединитель. Увеличение диаметра отверстия для компенсации смещения может скрыть ошибку позиционирования и ухудшить предусмотренную посадку.
Зажим определяет, насколько точно позиционирование осей передается заготовке
Сервоприводная ось позиционирует механизм станка. Панель точно следует заданному положению только при стабильном контакте с захватами и опорами. Пыль на поверхности захвата, износ накладок или недостаточное усилие зажима могут вызвать смещение, которое энкодер оси непосредственно не обнаруживает.
У усилия зажима также есть практический верхний предел. Чрезмерное давление может оставить следы на поверхности, деформировать уязвимую кромку или искривить тонкую панель. Подходящее значение зависит от конструкции захвата, материала панели и усилий при обработке. Настройку, выбранную для толстой плотной панели, не следует автоматически использовать для более тонкой детали.
Опора особенно важна при сверлении кромок. Искривленная панель может правильно прилегать к захвату, но приподниматься возле точки сверления. В результате отверстие будет иметь заданные координаты относительно станка, но неправильную высоту относительно местной поверхности панели. Прижимы и опорные поверхности должны фиксировать участок, в котором происходит резание.
На это соотношение влияет и состояние инструмента. Изношенное сверло увеличивает осевое усилие и может вызывать смещение или прогиб. При обработке облицованной ДСП чистая поверхность на входе сверла не доказывает, что ось отверстия сохраняет правильное положение по всей глубине. На готовое отверстие также влияют вылет инструмента, состояние шпинделя и отвод стружки.
Характеристики сервоприводов описывают лишь часть погрешности
Разрешение команды, точность позиционирования и повторяемость описывают разные характеристики. Малый шаг команды не гарантирует столь же точного расположения отверстий. Повторяемость характеризует стабильность многократных перемещений в указанных условиях; точность позиционирования показывает, насколько фактическое положение соответствует заданному. Ни один из этих показателей сам по себе не учитывает все влияния зажима, биения инструмента, деформации панели и нагрузки при сверлении.
Важна методика измерения, использованная для определения опубликованной характеристики. Измерения осей без резания отражают условия, отличающиеся от сверления отверстий на панели производственного размера. Результаты, полученные при коротком перемещении вблизи центра рабочего хода, не подтверждают характеристики по всему рабочему диапазону.
Эти рисунки помогают диагностировать проблему, но сами по себе не устанавливают ее причину. Повторение той же траектории обработки с контролируемым изменением опоры, инструмента или захвата помогает отличить ошибки, которые в других случаях выглядят одинаково.
Ориентация программы должна сохраняться при преобразовании для каждой стороны
Файлы обработки корпусной мебели содержат не только координаты. В них также заложены предположения о базовой пласти, ориентации детали, направлении инструмента и о том, является ли деталь левой или правой. При преобразовании проектных данных в команды станка эти предположения должны сохраняться.
Частая причина ошибок — обработка противоположных пластей. Для отверстия, показанного с наружной стороны боковой панели шкафа, требуется преобразование координат при обработке с противоположной стороны. Неправильное зеркальное преобразование может дать аккуратный, повторяемый рисунок отверстий, расположенный не с той стороны от заданной базовой линии.
На симметричных тестовых деталях некоторые ошибки незаметны. Для более показательной проверки нужна асимметричная схема отверстий с различимыми элементами у разных кромок. На чертеже следует явно указать базовую пласть и переднюю кромку. Обработка сопрягаемых левой и правой деталей выявляет ошибки зеркального преобразования или назначения сторон.
Настройке соответствия инструментов следует уделять не меньше внимания. Программа может задавать правильные координаты, но выбирать сверло неподходящего диаметра, длины или ориентации. Если для связанных отверстий используются несколько шпинделей, после обслуживания или замены инструмента их индивидуальные смещения должны соответствовать правильным позициям инструмента.
Измеряйте взаимное расположение, необходимое для сборки
При приемочных испытаниях следует воспроизводить элементы, определяющие сопряжение деталей корпуса. Для шкантового соединения необходимы совместимые положения отверстий и надлежащая посадка. В соединении на эксцентриковой стяжке важны также взаимное расположение гнезда эксцентрика, соединительного отверстия и ответного крепежа. Для рядов отверстий под полкодержатели необходимо выдерживать постоянный шаг и единую привязку к передней кромке на противоположных боковых панелях шкафа.
Для измерения положения отверстий нужно определить метод базирования. Измерение от необработанной кромки или определение центра отверстия по сколотому краю создает погрешность, не связанную с перемещением станка. Следует использовать подходящие калибры, штифты или методы координатных измерений, позволяющие находить функциональный элемент и отчитываться от тех же поверхностей, что и на чертеже.
Практическая последовательность испытаний позволяет разделить несколько задач:
- До обработки определите фактические размеры, толщину и прямоугольность панели. Иначе ошибку раскроя можно принять за ошибку сверления.
- Выполните одну и ту же асимметричную схему на нескольких панелях с одинаковой ориентацией загрузки, чтобы оценить стабильность.
- Расположите схему по всей рабочей длине и включите элементы, требующие перехвата зажимом, если это применимо.
- Обработайте сопрягаемые детали и соберите их с указанной фурнитурой. Наряду с результатами измерений зафиксируйте необходимость принудительной сборки, неполную посадку и смещение панели.
Используйте материалы и толщины, характерные для производства, поскольку условия захвата и поддержки зависят от конструкции панели. Короткий плоский образец мало говорит о точности обработки длинной или искривленной детали. Для возможности корректного сравнения результатов в дальнейшем условия испытания также должны включать сведения об инструменте, подаче, аспирации и состоянии прогрева станка.
Предельные допуски следует определять исходя из конструкции соединения и согласованной методики контроля. Не существует единого допуска на положение отверстий, подходящего для всех мебельных соединений. Допустимую погрешность определяют зазор, длина зацепления, геометрия фурнитуры и совокупное отклонение сопрягаемых деталей. Каждая из двух панелей может по отдельности соответствовать своему размерному допуску, но направленные в противоположные стороны отклонения могут помешать сборке.
Сохранение соосности после первоначальной настройки
Калибровка остается актуальной, пока механические условия и условия базирования не меняются. Стружка на упорах, поврежденные накладки захватов, ослабленное крепление инструмента и изменение смещений сверлильных узлов могут повлиять на результат после успешного испытания. Сохраненная эталонная программа с известными измеряемыми элементами позволяет непосредственно выявлять такие изменения.
После столкновения инструмента, регулировки шпинделя, ремонта зажима или изменения программного обеспечения, затрагивающего преобразование координат, проверка должна быть направлена на взаимное расположение, которое могло измениться в результате этих работ. После замены горизонтального сверлильного узла необходимо проверить высоту отверстий и их положение относительно отверстий на пласти; после изменения логики ориентации деталей — обработать асимметричные левые и правые детали.
Регистрация измеренных отклонений по расположению элементов позволяет отличить постепенный дрейф от резких смещений. Такие данные связывают проблему при сборке с конкретным взаимным расположением элементов и помогают устранить ее первопричину.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.