

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Стоит ли инвестировать в комплексную линию деревообработки под ключ?
Комплексная линия по производству изделий из древесины под ключ оправдывает инвестиции, когда существующий процесс теряет время в точках передачи, качество различается между участками или выпуск ограничен ручным перемещением материалов, а не фактической производительностью оборудования. Инвестиции труднее обосновать, когда конструкции изделий постоянно меняются, размеры партий остаются очень небольшими или предшествующие и последующие операции недостаточно четко определены для поддержки взаимосвязанного оборудования.
Термин под ключ должен означать нечто большее, чем группу машин, поставленных одновременно. Рабочая линия имеет определенный поток материалов, согласованную производительность, совместимую логику управления, подключения к системе пылеудаления, электротехническое планирование, безопасный доступ, координацию монтажа и процедуры пусконаладки. Ее ценность заключается в сокращении перерывов между раскроем, обработкой кромок, сверлением, подготовкой к сборке, шлифованием или другими необходимыми операциями. Линия, содержащая производительные отдельные машины, но создающая между ними ожидание, повторное перемещение или сортировку, еще не функционирует как интегрированная производственная система.
Где инвестиции создают измеримую ценность
Наиболее веское обоснование возникает, когда повторяемые детали из плитных материалов или массива древесины проходят через стабильную последовательность операций. Детали корпусной мебели, панели шкафов, двери, ящики, элементы столов и аналогичная продукция часто требуют повторного форматирования, обработки кромок, сверления отверстий по шаблону, фрезерования пазов или профилирования. Когда эти операции разделены ручной передачей, накапливается несколько небольших задержек: панели штабелируются, идентифицируются, перемещаются, проверяются, переориентируются и снова ставятся в очередь. По отдельности ни одна из этих задержек не кажется значительной, однако они могут определять фактический ежедневный выпуск.
Связанная линия сокращает количество неконтролируемых передач. Направление подачи остается постоянным, идентификация деталей сохраняется, а последующая машина получает материал с предсказуемой скоростью. Это важно не только для скорости, но и для качества. Панель, которую перемещали через несколько тележек или штабелей, с большей вероятностью получит повреждения кромок, царапины на поверхности, перепутанные этикетки или ошибки ориентации до завершения обработки.
Эффективность труда следует оценивать внимательно. Автоматизация не просто исключает труд из цеха. Она переносит работу от повторяющихся операций загрузки, выгрузки и поиска материалов к проверке наладки, управлению инструментом, контролю качества, управлению программами, профилактическому обслуживанию и обработке исключений. Экономическая выгода наиболее убедительна, когда тот же объем квалифицированного труда в настоящее время расходуется на повторяющиеся непроизводительные задачи. Она менее очевидна, когда линию приобретают главным образом для замены гибкой ручной операции, которая уже выполняет разнообразные работы с минимальным ожиданием.
Стабильность также имеет прямое финансовое влияние. Если качество облицовки кромок, положения отверстий или размеры раскроя различаются, затраты не ограничиваются забракованной деталью. Замена панелей требует материала, машинного времени, этикеток, фурнитуры, внимания при упаковке и часто нарушает последовательность выполнения заказа. Стабильная линия повышает повторяемость только тогда, когда совместно контролируются базовые поверхности, размеры заготовок, программы, инструмент и состояние материала.
Отправной точкой является узкое место, а не перечень машин
Перед оценкой линии под ключ составьте карту фактического маршрута типового заказа — от исходной плиты до следующего этапа производства. Включите время ожидания, контроля, настройки оборудования, доработки, идентификации деталей и перемещения между участками. Карта должна различать время машинного цикла и общее затраченное время. Станок с ЧПУ для раскроя методом nesting может быстро обработать лист, однако полученные детали будут ожидать, если отсутствуют этикетки, производительность кромкооблицовки ниже или просверленные компоненты не отсортированы для следующей операции.
Линия должна проектироваться с учетом ограничивающей ее операции. В производстве корпусной мебели таким ограничением может быть облицовка кромок, поскольку детали с несколькими открытыми кромками требуют нескольких проходов и аккуратной подачи. В других работах поток могут ограничивать сверление или фрезерование из-за сложных схем фурнитуры. Для массива древесины ограничивающими этапами могут стать кондиционирование и шлифование, поскольку колебания влажности, направление волокон и требования к поверхности влияют на допустимую скорость подачи.
Номинальная производительность часто понимается неверно. Максимальная скорость подачи машины или теоретическое количество деталей в час не равно полезной производительности линии. Фактическая пропускная способность изменяется в зависимости от размеров панелей, количества кромок, сложности обработки, смены инструмента, разогрева клея, расстояния между деталями, циклов очистки, удаления дефектов и ассортимента продукции. Очень узкие детали или детали неправильной формы могут требовать иной обработки, чем стандартные прямоугольные панели. Полезный вопрос заключается в том, поддерживает ли линия необходимый поток для реального набора деталей, а не в том, имеет ли каждая машина впечатляющие автономные характеристики.
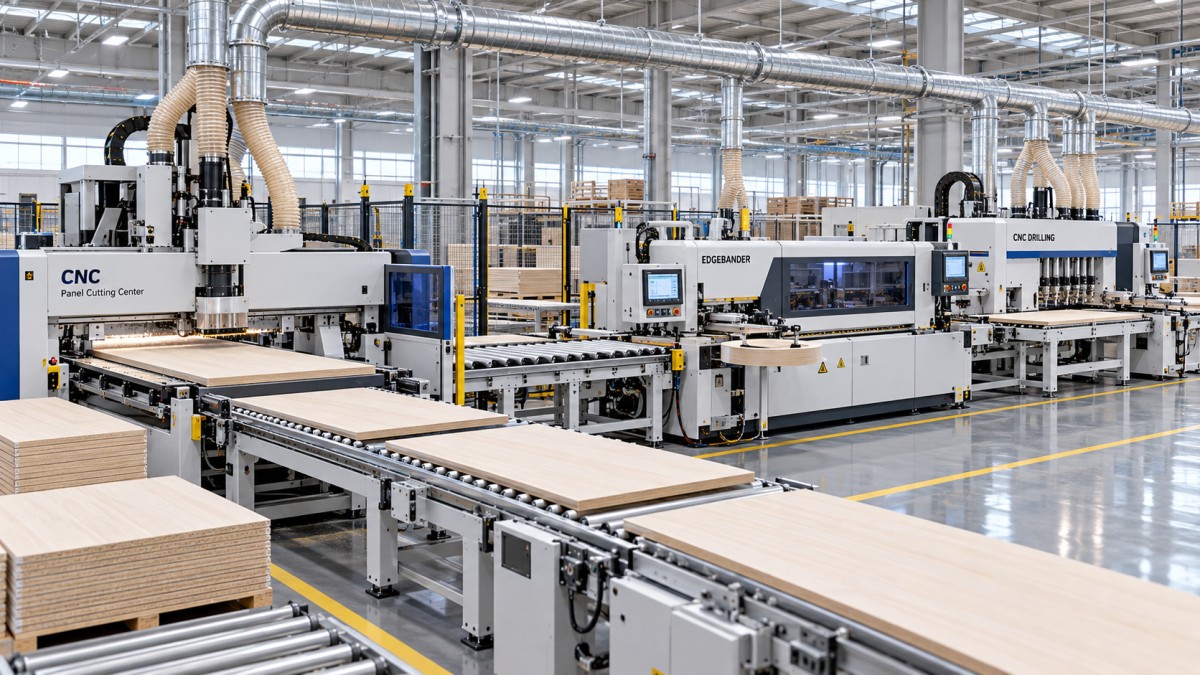
Согласование производительности также требует учета кратковременных остановок. Если предшествующий участок производит детали быстрее, чем их принимает следующий процесс, может потребоваться накопительный буфер. Если буфера нет, предшествующая машина простаивает; если буфер слишком мал, операторы начинают создавать неформальные штабели, вновь вызывающие ошибки сортировки и повреждения поверхностей. Буферы не являются по определению потерянным пространством. При правильном размещении они поглощают нормальные колебания, не скрывая постоянное узкое место.
Как ассортимент продукции меняет ответ
Производственная линия работает наилучшим образом, когда работа следует повторяемому семейству процессов. Это не требует, чтобы каждый шкаф или дверь были идентичными. Необходимо достаточное сходство по толщине плит, диапазону размеров панелей, кромочному материалу, схемам отверстий, последовательности обработки и способу перемещения, чтобы настройки оборудования и логика маршрутизации оставались стабильными.
Высокая вариативность меняет расчет. Цеху, выпускающему частые единичные изделия, могут потребоваться быстрая переналадка, гибкие программы, точки ручного вмешательства и пространство для нестандартных деталей. Чрезмерно жесткая компоновка конвейеров в таком случае может замедлить работу, поскольку каждое исключение необходимо выводить из обычного маршрута. Гибкость все же может быть заложена в проект под ключ посредством обходных путей, возвратных конвейеров, программ, управляемых штрихкодами, регулируемых направляющих или независимых ячеек. Проект должен учитывать исключения, а не предполагать, что их не существует.
Выбор материала также имеет значение. ДСП с меламиновым покрытием, MDF, фанера, шпонированные панели и массив древесины ведут себя по-разному при раскрое и обработке кромок. У ДСП при некачественном резе может оголяться слабая сердцевина. MDF требует подходящего удаления пыли, поскольку мелкая пыль может влиять как на надежность оборудования, так и на условия труда. Шпонированные панели требуют внимания к сколам, защите лицевой поверхности и подбору направления текстуры. Массив древесины изменяет размеры в зависимости от влажности и может иметь естественные вариации, препятствующие полностью равномерной автоматизированной обработке.
Линия, предназначенная для одной категории плитных материалов, может быть точно настроена на скорость и повторяемость. Линия, которая должна обрабатывать несколько типов материалов, нуждается в подходящем инструменте, библиотеках параметров, настройках клея, управлении подачей и четких процедурах перехода от одного состояния материала к другому. Рассмотрение всех плит как взаимозаменяемых часто приводит к сколам кромок, слабому склеиванию, низкому качеству отверстий или предотвратимой путанице при настройке.
Капитальные затраты — лишь одна часть инвестиций
Цена покупки важна, но она не является полной стоимостью ввода линии в производительную эксплуатацию. Подготовка площадки может потребовать изменений электроснабжения, мощности сжатого воздуха, воздуховодов пылеудаления, систем противопожарной защиты, планировки пола, освещения и доступа для обслуживания. Крупные машины и конвейеры также требуют маршрута поставки, позволяющего разгрузку, перемещение внутри помещения и окончательную установку. Линия, прибывшая до готовности этих условий, может потратить ценное время в ожидании инфраструктурных работ.
Существуют также затраты на переход. Текущие заказы могут требовать продолжения выполнения, пока устанавливается оборудование, проверяются программы и производственный персонал осваивает новый поток. Первый период эксплуатации должен включать время на калибровку, пробные раскрои, регулировку клея, проверку штрихкодов или этикеток и подтверждение того, что готовые детали поступают в правильное последующее место. Предположение о немедленном выходе на полную производительность создает давление, заставляющее обходить эти проверки, что может превратить незначительные ошибки настройки в более крупную партию доработок.
Технические детали, заслуживающие более тщательного изучения
Компоновка линии должна следовать потоку деталей, а не подгонять оборудование под доступное свободное пространство цеха. Исходные панели нуждаются в достаточном хранении и четком маршруте к первой операции. Готовым компонентам необходим выходной пункт, не пересекающий входящий маршрут. Пересекающиеся пути создают заторы, усложняют отслеживание маркировки и повышают вероятность перемещения деталей до завершения операции.
Пылеудаление требует инженерного подхода, а не подключения в последний момент. Разные машины образуют различные объемы и виды отходов. Раскрой и фрезерование создают мелкую взвешенную пыль; кромкооблицовочные станки образуют обрезки и отходы, связанные с клеем; шлифование образует большие объемы мелких частиц. Недостаточный воздушный поток может ухудшить качество реза, оставлять мусор на базовых поверхностях, загрязнять датчики и сокращать интервал между операциями очистки. Маршрутизация воздуховодов, управление заслонками, производительность системы сбора и доступ для очистки должны оцениваться при работе всей линии, а не каждой машины по отдельности.
Инструмент — еще одна скрытая зависимость. Автоматизированное производство усиливает последствия затупленных пильных дисков, изношенных фрез, неправильной сборки цанги, недостаточного обслуживания прижимных роликов или неподходящих настроек клея для облицовки кромок. Ручной оператор иногда может заметить ухудшение качества поверхности и немедленно компенсировать его. На линии один и тот же дефект может сохраняться на многих деталях, прежде чем станет заметным. Учет ресурса инструмента, утверждение первой детали после переналадки и определенные точки контроля снижают этот риск.
Обработка данных должна соответствовать масштабу операции. Отслеживание на основе штрихкодов или этикеток полезно, когда детали имеют несколько этапов обработки, переменные схемы сверления или риск смешения похожих компонентов. Оно работает только тогда, когда этикетка остается читаемой, сохраняется прикрепленной на протяжении необходимых процессов и связана с надежной версией программы. Сложная система управления не может исправить неверную редакцию чертежа или ошибочно маркированную панель, введенную до первой машины.
Монтаж и приемка должны подтверждать процесс
Приемка должна основываться на репрезентативных производственных условиях, а не только на пробном прогоне без нагрузки. Испытательные детали должны включать толщины, размеры, конфигурации кромок, схемы отверстий и материалы, создающие обычные сложности. Простая прямоугольная панель с одной кромкой не доказывает, что система сможет обрабатывать узкие боковины ящиков, длинные полки, панели с несколькими кромками или компоненты, требующие различных схем фурнитуры.
Критерии контроля должны быть видимыми до начала пусконаладки. Они могут включать точность длины и ширины, прямоугольность, внешний вид и адгезию кромочной облицовки, положение отверстий, чистоту обработки, защиту поверхности, читаемость этикеток и правильную маршрутизацию деталей. Цель не в том, чтобы требовать произвольного совершенства; она состоит в установлении того, что означает приемлемый результат для предполагаемого изделия, и в определении, какие регулировки управляют каждым результатом.
Механическая настройка и программная логика должны испытываться вместе. Правильно откалиброванная сверлильная станция все равно будет производить непригодные детали, если программа задает неверную поверхность или базу. И наоборот, точные данные не могут компенсировать деформированную заготовку, незакрепленную направляющую, загрязненный датчик или панель, которая ненадежно удерживается. При появлении дефекта расследование должно разделять состояние материала, настройку, программу, инструмент, выравнивание машины и обращение с деталями. Одновременное изменение нескольких переменных затрудняет поиск реальной причины.
Когда линия под ключ не является правильным немедленным решением
Инвестиции могут быть преждевременными, когда спрос неопределен, маршрутизация процесса все еще меняется каждую неделю или основные проблемы качества возникают до механической обработки. Неправильно хранящиеся плиты, нестабильный входящий материал, неясные чертежи и неуправляемые инженерные изменения останутся проблемами после установки автоматизации. Линия будет перемещать эти проблемы быстрее и сделает их последствия более заметными.
Это также может быть неверным масштабом, когда одна изолированная операция явно ограничивает выпуск. Замена или модернизация этой станции, улучшение подготовки материалов или стандартизация программ могут высвободить производительность с меньшими затратами. Более широкая линия становится оправданной, когда выгоды от локальных улучшений уже исчерпаны, а оставшиеся потери возникают из-за связей между операциями.
Обоснованное инвестиционное решение основывается на соответствии линии определенному процессу: реальным материалам, реальным размерам деталей, реалистичным переналадкам, известным узким местам, доступным инженерным коммуникациям и поддерживаемой процедуре обслуживания. Когда эти условия установлены, интегрированная деревообрабатывающая линия может преобразовать разрозненное машинное время в предсказуемый производственный поток. Когда они не решены, оборудование может быть технически производительным, в то время как окружающее его производство остается неподготовленным к реализации его ценности.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.