

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как избежать проблем совместимости в комплексной линии для деревообработки?
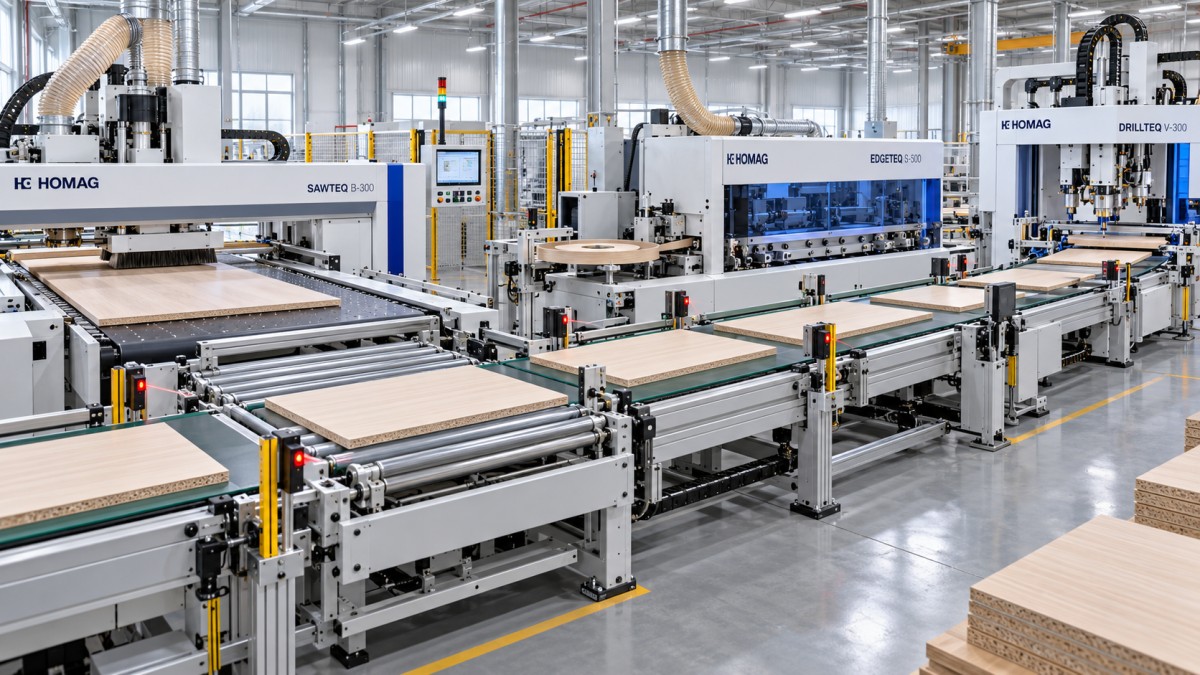
Проблемы совместимости в комплексной линии для деревообработки предотвращаются, если рассматривать линию как единую производственную систему до выбора отдельных станков. Подача плит, раскрой, облицовывание кромок, сверление, сортировка и выгрузка должны быть согласованы по производительности, базированию заготовок, формату данных, направлению передачи и условиям эксплуатации. Станок может хорошо работать сам по себе, но при подключении к оборудованию с другими исходными допущениями создавать узкие места, повреждения кромок, ошибки позиционирования или необъяснимые остановки.
Практической отправной точкой является полное определение процесса: материалы плит, диапазон толщин, минимальные и максимальные размеры заготовок, ассортимент готовой продукции, ежедневная схема переналадки, кромочный материал, схемы отверстий, требуемая производительность и доступная площадь пола. Эти детали определяют, смогут ли оборудование обмениваться данными и надежно передавать детали. Линия, спроектированная только на основе номинальной скорости станков, часто не справляется, поскольку фактическую производительность задает самое медленное действие по обработке, а не самое быстрое действие по раскрою.
Согласовывайте фактическую производительность, а не паспортную мощность
Каждая станция имеет номинальную производительность, но эти показатели имеют значение только при указанных условиях. Форматно-раскроечный станок может указывать высокую скорость подачи для длинных однородных плит, тогда как кромкооблицовочный станок достигает заявленной скорости только при стабильной кромочной ленте, ограниченном количестве операций обрезки и небольшом количестве промежутков между заготовками. Станция сверления или нестинга может требовать дополнительного времени на смену инструмента, выравнивание плиты, считывание штрихкода или загрузку программы. Если эти условия игнорируются, предшествующий станок выпускает детали быстрее, чем следующая станция может их принять.
Рассчитывайте производительность исходя из ожидаемого ассортимента продукции, а не одной идеальной плиты. Учитывайте время загрузки, время обработки, перемещение между станциями, время ожидания в очереди, изменение ориентации, контроль, обработку доработок и плановую смену инструмента. Короткие корпусные компоненты, узкие полосы, фасонные детали и частые изменения заказов часто снижают эффективную производительность линии значительно сильнее, чем большие прямоугольные плиты.
Небольшая разница в скорости может быть компенсирована правильно подобранным буфером. Большая или переменная разница — нет. Когда быстрая станция раскроя подает детали на более медленный кромкооблицовочный станок без достаточного пространства для накопления, плиты могут неправильно складываться, поступать с недостаточным интервалом или вызывать повторяющиеся циклы остановки и запуска. В результате проблему часто связывают с передаточным конвейером, хотя ее первопричиной является нереалистичное согласование производительности.
Установите единую систему базирования для каждой детали
Многие сбои совместимости проявляются как случайные дефекты обработки, но фактически являются конфликтами базирования. Один станок может базировать плиту по левому и переднему краю, тогда как следующий процесс предполагает противоположную пласть или другой угол в качестве нулевой точки. Это становится особенно серьезным для дверных панелей, компонентов ящиков, зеркальных боковин корпусов и деталей, требующих обработки более чем с одной стороны.
Определите базирование заготовки до программирования линии. Определение должно указывать пласть плиты, переднюю кромку, заднюю кромку, кромку со стороны станка, кромку со стороны оператора, направление текстуры и допустимый поворот. Оно также должно определять, что происходит после кантователя, поперечного конвейера или ручного вмешательства. Одной этикетки недостаточно, если она может быть закрыта, удалена, отсканирована только с одной стороны или нанесена до изменения ориентации детали.
Схемы сверления особенно уязвимы. Отверстие под шкант или соединительную фурнитуру может быть правильным относительно исходной базы раскроя, но неверным после переворота плиты. Дефект может оставаться скрытым до сборки, когда сопрягаемые детали перестают совмещаться. Поэтому программы должны использовать контролируемую идентификацию детали, связанную с ее ориентацией, вместо визуального предположения, что плита правильно вошла в станок.
Согласованность базирования также включает обработку кромок. Если облицовке подлежат только выбранные кромки, производственные данные должны идентифицировать эти кромки в той же системе координат, которую используют кромкооблицовочный и сверлильный станки. В противном случае положения фурнитуры возле обработанной кромки могут сместиться, либо одна кромка будет обработана дважды, а другая пропущена.
Согласуйте интерфейсы управления до обсуждения автоматизации
Физическое соединение — лишь один уровень совместимости. Конвейер может перемещать плиты между станциями, в то время как обмен данными остается неполным. Линия должна иметь согласованные сигналы готовности станка, сигналы неисправностей, обнаружение наличия детали, поведение при аварийной остановке, статус очереди и порядок восстановления после прерывания. Без такого согласования станция может отправить плиту вперед до того, как принимающая станция освободит свою зону подачи, либо после перезапуска одна и та же деталь может быть обработана дважды.
Детально проанализируйте архитектуру управления. Определите, какой контроллер управляет каждой зоной конвейера, какое устройство запускает и останавливает перемещение материала, как передаются сигналы блокировки и должна ли неисправность одного станка останавливать всю линию или только предотвращать поступление новых деталей в определенную зону. Ответ различается для короткой связанной ячейки и для линии с достаточной буферной емкостью.
Совместимость данных заслуживает такого же внимания. Оптимизация раскроя, маркировка, облицовывание кромок, сверление и фрезерование могут использовать разные структуры файлов или программы станков. Убедитесь, как передаются идентификаторы деталей, размеры, коды материалов, направление текстуры, коды кромок, операции обработки, приоритет и статус редакции. Успешный импорт тестового файла не доказывает, что все производственные поля интерпретируются правильно. Некоторые поля могут игнорироваться, сокращаться, преобразовываться или получать значение по умолчанию.
Контроль редакций программ предотвращает еще одну распространенную проблему: карта раскроя обновлена, но данные сверления на последующих операциях остаются от более ранней версии. Тогда линия производит детали, которые выглядят нормальными, пока при сборке не обнаруживается несоответствие. Каждое выпущенное задание должно иметь одну идентифицируемую редакцию, а система должна предотвращать одновременный запуск смешанных редакций без специального разрешения.
Логика восстановления важна после остановки
Нормальное производство редко является сложным условием. Критическая проверка заключается в том, что происходит после заклинивания, отбраковки плиты, сбоя сканера, сигнала тревоги инструмента или отключения питания. Линия должна различать плиту, которая была раскроена, плиту, поступившую на облицовывание кромок, плиту, ожидающую в буфере, и уже готовую плиту. Если система теряет эту информацию о состоянии, перезапуск может привести к дублированию обработки, пропуску операций или смешению партий.
Полезная процедура восстановления фиксирует точное местоположение и статус каждой затронутой детали, а затем явно определяет последовательность перезапуска. Например, детали, остающиеся в буфере, могут потребовать удаления или повторной идентификации до запуска нового производства. Отбракованная плита не должна незаметно исчезать из количества задания при создании заменяющих деталей. Это правила процесса в той же степени, что и правила программного обеспечения.
Обеспечьте совместимость обработки материалов с фактическим диапазоном плит
Передающее оборудование часто выбирается по максимальным габаритам плит, однако минимальные размеры и состояние поверхности создают больше трудностей. Узкие рейки, короткие компоненты, тонкие плиты, легкие сотовые панели, глянцевые поверхности, шпонированные плиты и слегка изогнутые листы по-разному взаимодействуют с роликами, ремнями, вакуумными устройствами, боковыми направляющими и толкателями.
Проверяйте весь путь, а не каждую точку передачи отдельно. Небольшая деталь может устойчиво находиться на выходном ремне, но поворачиваться при пересечении зазора на боковой передаче. Большая плита может проходить через линию, но прогибаться настолько, что это вызывает ненадежную работу датчиков или мешает направляющим. Детали с защитной пленкой могут иметь иное трение; недавно облицованные кромкой компоненты могут быть более подвержены появлению следов при прижатии к ограничителю накопления.
Вакуумный подъем и автоматическая загрузка требуют совместимости поверхности плиты, толщины, пористости и характера разделения. Грубые, текстурированные, перфорированные или деформированные плиты могут требовать иных схем присосок по сравнению с гладкими плитами с меламиновым покрытием. Если на одном этапе сохраняется ручная загрузка, интерфейс станка все равно должен предотвращать поступление детали в неправильной ориентации или в небезопасный момент.
Конструкция буфера должна учитывать причины ожидания деталей. Буфер, используемый только для обычного выравнивания скоростей, может быть простым. Буфер, который также удерживает плиты во время смены инструмента, сигналов тревоги на последующих операциях или сортировки партий, требует более контролируемого отслеживания. Слишком малый буфер вызывает частые остановки линии; слишком большой буфер без надежной идентификации может скрывать ошибки последовательности, пока большая группа деталей не окажется в неправильном порядке.
Проверьте инженерные коммуникации, среду и геометрию установки
Совместимость выходит за пределы заготовки. Электропитание, качество сжатого воздуха, производительность аспирации, конфигурация сети, уровень пола, монтажные зазоры и пространство для обслуживания влияют на стабильность работы соединенных станков. Линия может быть механически выровнена при установке, а затем давать сбои из-за недостаточной аспирации на одной станции, падения пневматического давления в периоды пиковой нагрузки или попадания пыли в датчики и электрические шкафы.
Удаление пыли необходимо рассматривать как общую систему. Станок с высокой потребностью может уменьшать поток воздуха, доступный другой станции, когда оба работают одновременно. Недостаточная аспирация влияет на качество раскроя, подготовку кромки, надежность датчиков и чистоту подвижных компонентов. Вопрос не решается подтверждением наличия аспирационного патрубка у каждого станка; необходимо совместно оценивать размеры воздуховодов, конфигурацию ответвлений, работу заслонок и одновременную потребность.
Состояние пола также влияет на точность передачи. Длинные конвейерные секции и высокоточное сверлильное оборудование требуют надлежащего выравнивания и анкеровки. Небольшое несоответствие высоты между станками может вызывать повторяющийся контакт с кромкой, перекос плиты или нестабильную передачу. Оставьте пространство для открытия электрических шкафов, смены инструмента, очистки клеевых систем, доступа к датчикам и удаления заклинившей плиты. Планировка, которая помещается на бумаге, может стать сложной в обслуживании после установки ограждений, кабельных трасс и аспирационных воздуховодов.
Используйте приемочные испытания для выявления конфликтов на уровне линии
Испытание отдельных станков необходимо, но недостаточно. Содержательный приемочный прогон использует типовые материалы и размеры деталей, включая распространенные сложные компоненты, такие как узкие детали, короткие плиты, зеркальные детали и плиты, требующие нескольких операций облицовывания кромок или сверления. Он должен включать нормальный поток, плановую переналадку, прерванное считывание штрихкода, блокировку на последующей операции и перезапуск после сигнала тревоги.
Во время испытаний следите не только за качеством готовых деталей. Фиксируйте образование очередей, поведение датчиков, точность ориентации, читаемость этикеток, время простоя, передачу между станками, обработку отбракованных деталей и сохранение корректного статуса задания после остановки. Линия, которая выпускает несколько правильных плит под пристальным контролем, все еще может иметь нерешенные проблемы восстановления или отслеживания.
- Выполните как минимум одно смешанное задание, а не последовательность одинаковых плит, поскольку разные размеры и операции выявляют проблемы передачи и порядка данных.
- Сравнивайте выпущенные производственные данные с результатом обработки на каждой станции. Это выявляет отсутствующие коды кромок, неправильные повороты и поля программ, которые не были переданы.
- Преднамеренно приостановите принимающую станцию, пока оборудование выше по потоку активно. Наблюдайте, реагируют ли буфер, управление и отслеживание плит в предусмотренной последовательности.
- Проверяйте детали после операций, связанных со сборкой, а не только на выходе из станка. Положение отверстий, сторонность и выбор кромки легче оценивать относительно сопрягаемых компонентов.
Поддерживайте стабильность совместимости после ввода в эксплуатацию
Совместимая линия может стать несовместимой из-за небольших нескоординированных изменений. Новые толщины плит, другая кромочная лента, измененные этикетки, скорректированные библиотеки инструментов, замененные датчики, обновления программного обеспечения и новые конструкции изделий могут изменить взаимодействие станций. Рассматривайте любое изменение, влияющее на размеры, базирование, время или данные детали, как изменение линии, а не как локальную корректировку.
Документируйте согласованный рабочий диапазон для каждого связанного процесса: допустимый диапазон плит, систему базирования, минимальный интервал, правила буфера, положение штрихкода, поля данных, требования к инженерным коммуникациям и процедуру перезапуска. При возникновении повторяющейся проблемы прослеживайте первую точку, в которой деталь, сигнал или данные отклонились от этого определения. Такой подход позволяет отделить реальную неисправность станка от несоответствия, вызванного материалом, программой, обработкой или условиями установки.
Наиболее надежные комплексные линии для деревообработки строятся на основе проверенных интерфейсов. Когда производительность, логика базирования, сигналы управления, данные деталей, поведение при передаче и процедуры восстановления определены совместно, каждая станция поддерживает следующую, а не создает скрытую зависимость, которая становится заметной только во время производства.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.