

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Стоит ли инвестировать в комплексную деревообрабатывающую производственную линию?
Комплексная линия по производству изделий из древесины оправдывает инвестиции, когда существующий процесс теряет время в точках передачи, качество различается между операциями или выпуск ограничен ручным перемещением материалов, а не фактической производительностью оборудования. Инвестиции сложнее обосновать, когда конструкции изделий постоянно меняются, размеры партий остаются очень малыми либо предшествующие и последующие операции недостаточно четко определены для поддержки взаимосвязанного оборудования.
Термин«под ключ» должен означать нечто большее, чем группу станков, поставленных одновременно. Рабочая линия имеет определенный поток материалов, согласованную производительность, совместимую логику управления, подключения системы аспирации, планирование электроснабжения, безопасный доступ, координацию монтажа и процедуры ввода в эксплуатацию. Ее ценность заключается в сокращении перерывов между раскроем, обработкой кромок, сверлением, подготовкой к сборке, шлифованием или другими необходимыми операциями. Линия, состоящая из производительных отдельных станков, но создающая ожидание, повторную обработку или сортировку между ними, еще не функционирует как интегрированная производственная система.
Где инвестиции создают измеримую ценность
Наиболее убедительное обоснование возникает, когда повторяемые детали из плитных материалов или массива древесины проходят стабильную последовательность операций. Детали корпусов мебели, панели шкафов, двери, ящики, элементы столов и аналогичная продукция часто требуют повторяющегося раскроя по размеру, обработки кромок, сверления отверстий, фрезерования пазов или профилирования. Когда эти операции разделены ручной передачей, накапливается несколько небольших задержек: панели складывают в штабели, идентифицируют, перемещают, проверяют, переориентируют и снова ставят в очередь. Каждая из этих задержек по отдельности не кажется значительной, однако вместе они могут определять фактический суточный выпуск.
Связанная линия сокращает количество неконтролируемых передач. Направление подачи остается постоянным, идентификация деталей сохраняется, а последующий станок получает материал с предсказуемой скоростью. Это важно для качества в той же степени, что и для скорости. Панель, которую перемещали через несколько тележек или штабелей, с большей вероятностью получит повреждения кромок, царапины на поверхности, перепутанные этикетки или ошибки ориентации до завершения обработки.
Эффективность использования труда следует оценивать тщательно. Автоматизация не просто исключает труд из мастерской. Она переносит работу от повторяющихся операций загрузки, выгрузки и поиска материала к проверке наладки, управлению инструментом, контролю качества, управлению программами, профилактическому обслуживанию и обработке исключений. Экономическая выгода наиболее убедительна, когда тот же объем квалифицированного труда в настоящее время расходуется на повторяющиеся непроизводительные операции. Она менее очевидна, когда линию приобретают главным образом для замены гибкой ручной операции, которая уже обрабатывает разнообразные работы с минимальным ожиданием.
Стабильность также имеет прямой финансовый эффект. Если обработка кромок, положение отверстий или размеры раскроя изменяются, затраты не ограничиваются забракованной деталью. Замещающие панели требуют материала, машинного времени, этикеток, фурнитуры, внимания к упаковке и часто нарушают последовательность выполнения заказа. Стабильная линия повышает повторяемость только тогда, когда совместно контролируются базовые поверхности, размеры заготовок, программы, инструмент и состояние материала.
Отправной точкой является узкое место, а не перечень станков
Перед оценкой линии под ключ необходимо составить карту фактического маршрута типичного заказа — от исходной плиты до следующего этапа производства. Включите время ожидания, контроля, настройки станков, доработки, идентификации деталей и перемещения между операциями. На карте следует различать время машинного цикла и общее прошедшее время. Станок для раскроя с ЧПУ может быстро обработать лист, однако полученные детали будут ожидать, потому что отсутствуют этикетки, производительность кромкооблицовки ниже или просверленные компоненты не отсортированы для следующей операции.
Линия должна проектироваться вокруг ограничивающей операции. В производстве корпусной мебели таким ограничением может быть кромкооблицовка, поскольку детали с несколькими открытыми кромками требуют многократных проходов и аккуратной подачи. В других процессах поток могут ограничивать сверление или фрезерование из-за сложных схем фурнитуры. При обработке массива древесины ограничивающими этапами могут стать кондиционирование и шлифование, поскольку колебания влажности, направление волокон и требования к поверхности влияют на допустимую скорость подачи.
Номинальную производительность часто понимают неверно. Максимальная скорость подачи станка или теоретическое количество деталей в час не равны полезной производительности линии. Фактическая пропускная способность меняется в зависимости от размеров панелей, числа кромок, сложности обработки, смены инструмента, разогрева клея, расстояния между деталями, циклов очистки, удаления дефектов и ассортимента продукции. Очень узкие детали или детали нестандартной формы могут требовать иной обработки, чем стандартные прямоугольные панели. Полезный вопрос состоит в том, поддерживает ли линия требуемый поток для реального набора деталей, а не в том, имеет ли каждый станок впечатляющие автономные характеристики.
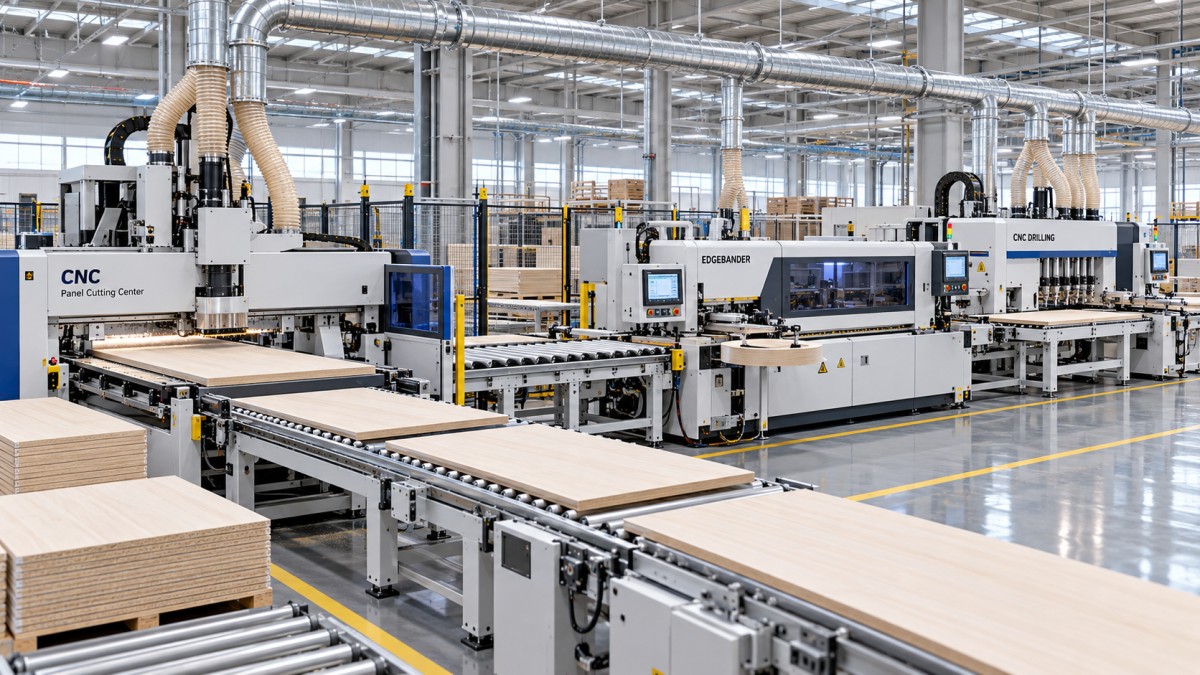
Согласование производительности также требует учета кратковременных остановок. Если предыдущая операция выпускает детали быстрее, чем их принимает следующий процесс, может потребоваться накопительный буфер. При отсутствии буфера вышестоящий станок простаивает; если буфер слишком мал, операторы начинают создавать неформальные штабели, вновь вызывающие ошибки сортировки и повреждения поверхностей. Буферы не являются по определению пустой тратой пространства. При правильном размещении они поглощают нормальные колебания, не скрывая постоянное узкое место.
Как ассортимент продукции меняет ответ
Производственная линия работает наиболее эффективно, когда работа следует повторяемому семейству процессов. Это не означает, что каждый шкаф или дверь должны быть одинаковыми. Необходимо достаточное сходство по толщине плит, диапазону размеров панелей, кромочному материалу, схемам отверстий, последовательности обработки и способу перемещения, чтобы настройки оборудования и логика маршрутизации оставались стабильными.
Высокая вариативность меняет расчет. Мастерской, часто выпускающей единичные изделия, могут потребоваться быстрая переналадка, гибкие программы, точки ручного вмешательства и место для нестандартных деталей. В таком случае чрезмерно жесткая конфигурация конвейеров может замедлить работу, поскольку каждое исключение приходится выводить из обычного маршрута. Гибкость все же может быть заложена в проект под ключ с помощью обходных путей, возвратных конвейеров, программ на основе штрихкодов, регулируемых направляющих или независимых ячеек. Конструкция должна учитывать исключения, а не предполагать, что их не существует.
Выбор материала также имеет значение. ДСП с меламиновым покрытием, MDF, фанера, шпонированные панели и массив древесины ведут себя по-разному при раскрое и обработке кромок. ДСП может иметь слабую внутреннюю структуру на некачественно обработанной кромке. MDF требует подходящей аспирации, поскольку мелкая пыль может влиять как на надежность оборудования, так и на условия труда. Шпонированные панели требуют внимания к сколам, защите лицевой поверхности и подбору направления волокон. Массив древесины меняет размеры при изменении влажности и может иметь естественную неоднородность, препятствующую полностью равномерной автоматизированной обработке.
Линия, предназначенная для одной категории плитных материалов, может быть точно настроена на скорость и повторяемость. Линия, которая должна обрабатывать несколько типов материалов, нуждается в подходящем инструменте, библиотеках параметров, настройках клея, управлении подачей и четких процедурах перехода от одного состояния материала к другому. Рассмотрение всех плит как взаимозаменяемых часто приводит к сколам кромок, слабому склеиванию, низкому качеству отверстий или устранимой путанице при настройке.
Капитальные затраты — лишь одна часть инвестиций
Цена приобретения важна, но она не отражает полную стоимость ввода линии в производительное использование. Подготовка площадки может потребовать изменений в электроснабжении, производительности системы сжатого воздуха, воздуховодах аспирации, мерах противопожарной защиты, планировке пола, освещении и доступе для обслуживания. Крупные станки и конвейеры также требуют маршрута доставки, позволяющего разгрузку, перемещение внутри помещения и окончательную установку. Линия, прибывшая до готовности этих условий, может потерять ценное время в ожидании инфраструктурных работ.
Существуют также затраты на переходный период. Текущие заказы могут потребовать продолжения выполнения, пока оборудование монтируется, программы проверяются, а производственный персонал осваивает новый поток. Первый период эксплуатации должен включать время на калибровку, пробные резы, регулировку клея, проверку штрихкодов или маркировки и подтверждение того, что готовые детали поступают в правильное последующее место. Предположение о немедленном выходе на полную производительность создает давление, вынуждающее обходить эти проверки, что может превратить незначительные ошибки настройки в большую партию доработок.
Технические детали, заслуживающие более тщательного изучения
Планировка линии должна следовать потоку деталей, а не размещать оборудование в имеющемся свободном пространстве цеха. Исходные панели нуждаются в достаточном хранении и четком маршруте к первой операции. Готовые компоненты должны иметь точку выхода, не пересекающую входящий маршрут. Пересекающиеся пути создают заторы, затрудняют отслеживание маркировки и увеличивают вероятность перемещения деталей до завершения операции.
Система аспирации требует инженерного подхода, а не подключения в последний момент. Разные станки образуют различные объемы и типы отходов. Раскрой и фрезерование образуют мелкую взвешенную пыль; кромкооблицовочные станки производят обрезки и отходы, связанные с клеем; шлифование образует большое количество мелких частиц. Недостаточный воздушный поток может ухудшить качество реза, оставлять мусор на базовых поверхностях, загрязнять датчики и сокращать интервалы между операциями очистки. Маршрутизацию воздуховодов, управление шиберными заслонками, производительность сбора и доступ для очистки следует оценивать при работе всей линии, а не каждого станка по отдельности.
Инструмент — еще одна скрытая зависимость. Автоматизированное производство усиливает влияние затупленных пильных дисков, изношенных фрез, неправильной сборки цанг, плохо обслуживаемых прижимных роликов или неподходящих настроек клея для кромкооблицовки. Оператор при ручной работе иногда может заметить ухудшение качества поверхности и немедленно компенсировать его. На линии один и тот же дефект может пройти через множество деталей, прежде чем станет заметным. Учет ресурса инструмента, одобрение первой детали после переналадки и определенные точки контроля снижают этот риск.
Обработка данных должна соответствовать масштабу операции. Отслеживание по штрихкоду или этикетке полезно, когда детали имеют несколько этапов обработки, переменные схемы сверления или риск смешения похожих компонентов. Оно работает только тогда, когда этикетка остается читаемой, сохраняется на детали в ходе необходимых процессов и связана с надежной версией программы. Сложная система управления не может исправить неверную редакцию чертежа или неправильно маркированную панель, введенную до первого станка.
Монтаж и приемка должны подтверждать работоспособность процесса
Приемка должна основываться на типичных производственных условиях, а не только на холостом прогоне. Тестовые детали должны включать толщины, размеры, конфигурации кромок, схемы отверстий и материалы, создающие обычные сложности. Простая прямоугольная панель с одной кромкой не доказывает, что система справится с узкими боковинами ящиков, длинными полками, панелями с несколькими кромками или компонентами, требующими разных схем фурнитуры.
Критерии контроля должны быть видимыми до начала ввода в эксплуатацию. Они могут включать точность длины и ширины, прямоугольность, внешний вид и адгезию кромки, расположение отверстий, чистоту обработки, защиту поверхности, читаемость этикеток и правильную маршрутизацию деталей. Цель состоит не в требовании произвольного совершенства, а в установлении того, что означает приемлемый результат для предполагаемого изделия, и определении того, какие регулировки влияют на каждый результат.
Механическую настройку и программную логику необходимо тестировать вместе. Правильно откалиброванная сверлильная станция все равно будет выпускать непригодные детали, если программа задает неверную сторону или базовую точку. И наоборот, точные данные не смогут компенсировать деформированную заготовку, незакрепленную направляющую, загрязненный датчик или панель, которая ненадежно удерживается. При появлении дефекта необходимо отдельно исследовать состояние материала, настройку, программу, инструмент, выравнивание станка и перемещение. Одновременное изменение нескольких переменных затрудняет поиск истинной причины.
Когда линия под ключ не является правильным решением на данный момент
Инвестиции могут быть преждевременными, когда спрос неопределен, маршрутизация процесса все еще меняется каждую неделю или основные проблемы качества возникают до механической обработки. Неправильно хранящиеся плиты, нестабильный входящий материал, неясные чертежи и неуправляемые инженерные изменения останутся проблемами после установки автоматизации. Линия будет перемещать эти проблемы быстрее и сделает их последствия более заметными.
Это также может быть неверный масштаб, когда одна изолированная операция явно ограничивает выпуск. Замена или модернизация этой станции, улучшение подготовки материалов или стандартизация программ могут высвободить производительность при меньших затратах. Более широкая линия становится оправданной, когда выгоды от локальных улучшений уже исчерпаны, а оставшиеся потери возникают из-за связей между операциями.
Обоснованное инвестиционное решение основывается на соответствии линии определенному процессу: реальным материалам, реальным размерам деталей, реалистичным переналадкам, известным узким местам, доступным инженерным коммуникациям и обеспечиваемому режиму технического обслуживания. Когда эти условия установлены, интегрированная деревообрабатывающая линия может превратить разрозненное машинное время в предсказуемый производственный поток. Когда они не решены, оборудование может быть технически способным, в то время как окружающее его производство остается неготовым реализовать его ценность.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.