

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как заводы по производству панелей могут оценить работу горячего пресса до возникновения производственных потерь
Как предприятия по производству плит могут оценить производительность горячего пресса до возникновения производственных потерь
Для предприятий по производству плит горячий пресс редко выходит из строя внезапно в самом начале. Чаще его производительность постепенно ухудшается: одна зона нагревается медленнее, одна плита теряет параллельность под нагрузкой, давление у края создается менее стабильно, либо фактическая последовательность смыкания и выдержки начинает отличаться от рецептуры, отображаемой на HMI. Первым сигналом может стать небольшое увеличение объема доработки, случайное вздутие, неравномерное склеивание, отклонения по толщине или необъяснимые следы на поверхности. К тому моменту, когда эти признаки становятся достаточно частыми для остановки производства, предприятие уже может понести потери материалов, непроизводительные затраты труда, задержки отгрузок и предотвратимые риски для безопасности.
Именно поэтому оценку горячего пресса следует рассматривать как превентивный контроль, а не как мероприятие по устранению неисправностей. Оборудование для оценки горячего пресса на предприятиях по производству плит может помочь превратить скрытые колебания процесса в измеримые данные. Цель заключается не только в подтверждении того, что пресс может открываться и закрываться. Она состоит в определении того, сохраняют ли нагрев, давление, время, движение и защитные функции стабильность в условиях, близких к реальному производству.
Для специалистов по качеству и безопасности наиболее полезный вопрос — не «Работает ли пресс?», а «Может ли пресс повторять требуемое технологическое окно по всей рабочей площади в последовательных циклах, не создавая неприемлемого риска?» Этот вопрос формирует гораздо более практичную программу оценки.
Почему контроля готовых плит недостаточно
Контроль готовых плит остается необходимым, однако это поздняя точка контроля. Расслоение, непрочные клеевые швы, нестабильность толщины, неудовлетворительное распределение плотности и поверхностные дефекты могут быть вызваны работой пресса задолго до того, как они станут заметны на отобранной для проверки плите. Когда дефект обнаруживается после обрезки, шлифования, ламинирования, хранения или подготовки к отгрузке, его стоимость уже не ограничивается исходной плитой.
Дефекты, связанные с прессом, также легко неправильно диагностировать. На результат могут влиять состав смолы, содержание влаги, распределение древесной массы, формирование ковра, состояние прокладочных плит, температура окружающей среды и настройки оператора. Дисциплинированный процесс оценки не предполагает, что причиной всегда является пресс. Вместо этого он отделяет возможности оборудования от вариаций исходного материала. Однако если пресс не обеспечивает стабильную температуру и усилие, никакие корректировки на других этапах не создадут устойчивого процесса.
Это различие важно, когда производственное давление побуждает команды применять неформальные компенсации. Повышение заданной температуры, увеличение времени выдержки или номинального давления может на короткое время скрыть развивающуюся механическую или тепловую проблему. Оно также может повысить энергопотребление, изменить свойства плит, сократить срок службы компонентов и затруднить выявление первоначальной причины.
Что должна измерять содержательная оценка горячего пресса
Полезная оценка сочетает данные оборудования с независимой проверкой. Контроллер пресса предоставляет ценную информацию, однако отображаемые уставки не следует автоматически считать доказательством фактических условий на плитах пресса. Датчики, преобразователи давления, клапаны, нагревательные контуры и масштабирование контроллера требуют периодической проверки в рамках системы технического обслуживания и контроля качества предприятия.
Объем оценки должен соответствовать типу плиты и процессу. ДСП, MDF, фанера, ламинированные плиты и специальные композитные панели могут предъявлять разные требования к циклам прессования. Тем не менее несколько областей производительности актуальны практически для каждого предприятия:
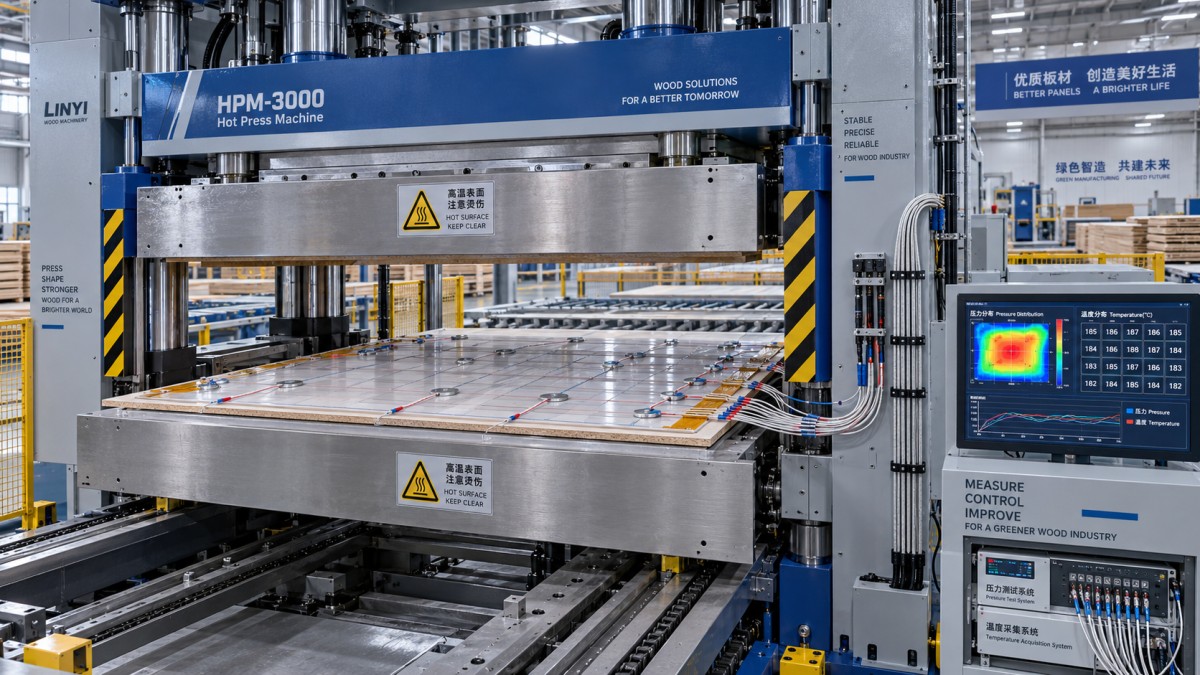
- Равномерность температуры плит пресса: достигает ли и поддерживает ли эффективная зона прессования требуемое тепловое состояние без проблемных горячих или холодных зон.
- Распределение давления: прикладывается ли усилие равномерно по рабочей поверхности, особенно в углах, по краям и в местах, связанных с повторяющимися дефектами.
- Параллельность и прогиб: сохраняют ли верхняя и нижняя плиты пресса приемлемое выравнивание во время загрузки, смыкания, прессования и раскрытия.
- Повторяемость цикла: соответствуют ли скорость смыкания, нарастание давления, время выдержки, сброс давления и поведение при раскрытии утвержденной технологической последовательности от цикла к циклу.
- Стабильность гидравлической системы: удерживается ли давление должным образом и не создают ли утечки, нестабильность насоса, срабатывание клапанов или работа гидроаккумулятора вариации.
- Работа защитных устройств: правильно ли функционируют аварийные остановы, блокировки, ограждения, световые завесы или другие защитные устройства, установленные на оборудовании, в соответствии с документированными процедурами предприятия.
Эти категории взаимосвязаны. Неравномерная карта давления может указывать на прогиб плит пресса, дисбаланс цилиндров, механический износ или неподходящую схему испытания. Проблема с температурой может быть вызвана отказом нагревателя, ограничениями циркуляции, ухудшением изоляции, размещением датчика, настройкой управления или несоответствием между контролируемой точкой и фактической контактной поверхностью. Результат испытания запускает расследование; его не следует считать диагнозом сам по себе.
Создайте базовый уровень до сравнения производственных данных
Наиболее ценно оценивать пресс, когда известно, что он работает правильно: после ввода в эксплуатацию, капитального ремонта, замены плит пресса или сразу после подтвержденного ремонта. Это состояние становится базовым уровнем предприятия. Без него службы технического обслуживания часто сравнивают текущую производительность с воспоминаниями, записями о рекламациях или номинальными техническими характеристиками оборудования, которые могут не отражать фактическую производственную конфигурацию.
Базовая запись должна содержать сведения о продукте из плит, клеевой системе при необходимости, целевой рецептуре, состоянии плит пресса, используемых измерительных приборах, расположении датчиков, условиях окружающей среды при чувствительности материала к ним и последовательности испытательных циклов. Она также должна различать проверку оборудования без нагрузки и оценку под нагрузкой или с имитацией нагрузки. Пресс может плавно работать без ковра или пакета плит, но вести себя иначе при наличии теплового расширения, гидравлической нагрузки и реального рабочего сопротивления.
Критерии приемки не следует бездумно копировать с другого предприятия. Они должны быть связаны со спецификацией плиты, конструкцией оборудования, процессом с применением клея и материалов, требованиями заказчика, применимыми обязательствами по безопасности оборудования и внутренней оценкой рисков. Если применяются национальные или региональные нормы в отношении оборудования, предприятие должно проверять актуальные правовые и технические требования для своего местоположения, а не полагаться на общие рекомендации. Если пресс был модифицирован, изменение также может потребовать повторной проверки ограждений, систем управления, документации и процедур безопасной эксплуатации.
Как испытывать температуру и давление без получения вводящих в заблуждение результатов
Оценка температуры обычно выполняется с использованием нескольких датчиков, размещенных по площади плиты пресса, или подходящего метода теплового картирования. Цель заключается не только в фиксации показаний контроллера. Необходимо понять поведение при разогреве, время стабилизации, локальные отклонения и восстановление температуры в повторяющихся циклах. На результат могут влиять способ крепления датчика, качество контакта, интервал отбора данных и калибровка датчика. Показание, полученное с открытой поверхности, может не представлять условия теплопередачи, воздействующие на плиту.
Распределение давления требует такой же тщательности. В зависимости от размера пресса, диапазона усилий, требуемого разрешения и метода испытаний предприятия могут использоваться чувствительная к давлению пленка, сенсорные маты, тензодатчики или другие приборы. Измерительное устройство должно подходить для ожидаемых условий температуры и сжатия. Оно также должно быть защищено от повреждений и расположено так, чтобы не создавать искусственную картину нагрузки. Одно центральное измерение может подтвердить, что пресс создает усилие, но не может подтвердить равномерность усилия по большой плите пресса.
Повторные испытания дают больше информации, чем разовый снимок одного цикла. Если отклонение проявляется только после нескольких циклов, причина может быть связана с температурой масла, восстановлением нагрева, реакцией системы управления, механическим расширением или усталостью компонентов. Важно регистрировать тенденцию. Результат, который формально находится в пределах внутреннего лимита, но стабильно отклоняется от базового уровня, может обосновывать плановое техническое обслуживание до того, как он станет производственной проблемой.
Не отделяйте проверки качества от проверок безопасности
Пресс, производящий приемлемые плиты, все же может представлять неприемлемое состояние с точки зрения безопасности. Горячие поверхности, высокое гидравлическое усилие, смыкающиеся плиты, движущееся загрузочное оборудование, накопленная энергия и ручное вмешательство при устранении неисправностей требуют внимания. Испытание производительности может выявить условия, также влияющие на безопасность: неожиданное движение, неравномерную скорость смыкания, замедленную реакцию остановки, потерю контроля давления или необходимость для операторов многократно вмешиваться вблизи опасной зоны.
Сама работа по оценке должна быть безопасно спланирована. Процедуры блокировки и изоляции, контролируемый доступ к испытаниям, четкая связь между персоналом технического обслуживания и производства, а также подтверждение состояния ограждений — это не административные формальности. Они предотвращают создание нового риска при испытании, предназначенном для снижения риска. Любой обход защитных функций в диагностических целях должен строго контролироваться, быть санкционированным и отменяться до возобновления нормальной эксплуатации.
Также разумно рассматривать отчеты операторов вместе с данными оборудования. Операторы часто замечают изменившийся звук, замедленную реакцию, нестабильное поведение при смыкании или новую необходимость корректировать настройки еще до того, как приборы выявят явную неисправность. Их наблюдения следует регистрировать таким образом, чтобы службы технического обслуживания могли сопоставлять их с тенденциями циклов и результатами проверок.
Выбор подхода к оценке, который можно повторять
Наилучшая система оценки не обязательно является самой сложной. Это система, которая обеспечивает надежные, прослеживаемые измерения и может повторяться после технического обслуживания, изменения рецептуры, длительных остановок или появления предупреждающих признаков в производстве. Для одних предприятий это означает использование переносных приборов в соответствии с документированной процедурой. Для других это может включать специализированное оборудование для мониторинга и испытаний, интегрированное в более широкий план профилактического обслуживания.
При оценке оборудования для проверки горячего пресса на предприятиях по производству плит лица, принимающие решения, должны задать практические вопросы: Могут ли приборы работать в среде пресса? Соответствуют ли их диапазоны измерений фактическим параметрам оборудования? Как калибруются или проверяются датчики? Можно ли экспортировать данные и сравнивать их с предыдущими испытаниями? Подходит ли схема испытаний для размеров плит пресса и выпускаемой продукции? Могут ли технические специалисты использовать систему без создания неприемлемого риска или чрезмерных простоев?
Ответ может отличаться для небольшой деревообрабатывающей мастерской и непрерывной промышленной линии производства плит. Не должна отличаться необходимость в четком методе испытаний, документированных результатах и определенных действиях в случаях, когда результаты выходят за утвержденные предприятием пределы.
Преобразование результатов оценки в решения по техническому обслуживанию
Отчет об испытаниях имеет небольшую ценность, если он остается приложением к электронной таблице. Результаты должны приводить к решению: продолжать обычный мониторинг, запланировать корректирующее техническое обслуживание, снизить эксплуатационный риск до организации поставки запасных частей, провести более глубокий анализ первопричин или остановить оборудование, если безопасность или целостность продукции не могут быть обеспечены. Порог для принятия мер должен быть согласован до производственного кризиса, а не обсуждаться, когда выпуск уже находится под угрозой.
Qingdao Zhongding Machinery Co., Ltd. более двух десятилетий работает с деревообрабатывающим оборудованием и производственными задачами. Этот опыт подтверждает практический вывод: надежность оборудования зависит не только от первоначального выбора машины, но и от того, как она установлена, контролируется, обслуживается и поддерживается в течение всего срока эксплуатации. Доступ к техническим рекомендациям, планированию запасных частей и оперативной послепродажной связи может облегчить преобразование результатов оценки в своевременные корректирующие работы.
До того как очередной рост количества брака станет более крупной потерей, предприятиям следует установить базовый уровень для своих прессов, определить повторяемый интервал оценки и решить, какие отклонения требуют эскалации. Точные пределы будут зависеть от пресса, конструкции плиты, технологической рецептуры и требований площадки. Однако ожидание видимых дефектов как подтверждения проблемы редко является наиболее экономичным или безопасным способом управления горячим прессом.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.