


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Создание деревообрабатывающей производственной линии для стабильного выпуска по нескольким SKU
Создание деревообрабатывающей производственной линии для стабильного выпуска продукции по нескольким SKU
Деревообрабатывающее предприятие редко работает в неизменном режиме. Производитель мебели может утром выпускать стандартные панели для шкафов, днем — небольшие компоненты для ящиков, а до конца недели выполнить заказ на индивидуальное торговое оборудование. Задача заключается не просто в покупке более производительных станков. Необходимо создать деревообрабатывающую производственную линию, которая обеспечивает контроль потока материалов, точности размеров и надежности поставок при изменении размеров изделий, схем сверления, кромочных материалов и объемов заказов.
Для лиц, принимающих решения, именно на этом этапе многие инвестиционные планы становятся сложными. Линия, оптимизированная только для одного изделия большого объема, может стать ограничивающим фактором при расширении ассортимента. В то же время высокогибкая компоновка может создавать излишнюю сложность, если она не соответствует фактическому объему производства, квалификации персонала и ресурсам для технического обслуживания. Стабильный выпуск продукции по нескольким SKU достигается за счет баланса между производительностью и дисциплиной переналадки, автоматизацией и возможностью восстановления работы, а также техническими характеристиками оборудования и реальными условиями производственного цеха.
Правильное решение обычно начинается с анализа семейства продукции, а не со списка оборудования. Прежде чем выбирать форматно-раскроечные станки, оборудование CNC nesting, кромкооблицовочные станки, сверлильные центры, конвейеры или сортировочные станции, производителю необходимо четко понимать, что именно проходит через предприятие.
Начинайте с ассортимента SKU, а не с паспортной производительности
«Несколько SKU» могут означать совершенно разные условия работы. Одно предприятие может производить ограниченный ассортимент модулей шкафов с повторяющимися размерами. Другое может изготавливать мебель на заказ, где почти каждая панель имеет разную длину, ширину, обработку кромки или схему отверстий. Обоим требуется гибкость, но не одинакового типа.
Практический подход к планированию заключается в группировке изделий по маршруту обработки, а не по названию конечного продукта. Например, несколько панелей для гардеробов, боковин кухонных шкафов и компонентов офисных систем хранения могут требовать раскроя, обработки двух длинных кромок, сверления и маркировки. Их конструкции различаются, но производственный маршрут схож. Напротив, фасад ящика с обработкой кромки по четырем сторонам и необходимостью фрезерования может потребовать отдельной стратегии обращения.
Такой взгляд, основанный на маршрутах, показывает, где происходят переналадки. На многих предприятиях фактическим узким местом является не раскрой. Им может быть настройка кромкооблицовочного станка под разную толщину или цвет ленты, сверлильная станция, ожидающая ручной сортировки, или зона сборки, получающая неполные комплекты панелей. Станок с впечатляющей производительностью не сможет стабилизировать линию, если последующие операции регулярно останавливаются для идентификации, доработки или поиска деталей.
При анализе ассортимента SKU полезно документировать следующие параметры для каждого основного семейства продукции:
- материал панели, диапазон толщины, чувствительность поверхности и ожидаемое качество плиты;
- размеры деталей, включая наименьшие и наибольшие элементы, которые необходимо безопасно обрабатывать;
- требования к обработке кромки по сторонам, типу ленты, процессу нанесения клея и ожидаемому качеству отделки;
- операции сверления, пазования, фрезерования или установки фурнитуры;
- размер партии, частоту заказов, правила приоритизации и ожидаемые изменения конструкции;
- потребности в идентификации, особенно если визуально похожие панели могут проходить по разным маршрутам.
Эти сведения не только помогают при выборе оборудования. Они позволяют определить, требуется ли предприятию интегрированная линия, группа гибких автономных станков или поэтапная конфигурация, которую можно расширять без преждевременных вложений в автоматизацию, пока производство еще не готово ее поддерживать.
Проектируйте поток материалов с учетом наиболее уязвимого ограничения
В производстве корпусной мебели поток материалов часто описывается как четкая последовательность: хранение, раскрой, кромкооблицовка, сверление, сортировка, сборка и упаковка. Реальное производство менее линейно. Панели могут требовать разной последовательности обработки кромок. Некоторые детали должны возвращаться для дополнительной операции. Другие должны ожидать соответствующего комплекта перед сборкой. Работоспособная планировка учитывает эту реальность, а не предполагает, что каждая плита движется по одному прямому маршруту.
Наиболее уязвимым ограничением обычно является процесс, в котором ошибка обходится дорого или трудно исправляется. Это может быть глянцевая панель, подверженная царапинам, узкий компонент, который сложно транспортировать, или схема сверления, требующая точного совмещения с импортной фурнитурой. Сначала необходимо защитить именно этот участок. Буферные зоны, маркировка, контролируемые возвратные маршруты и четко определенные позиции контроля часто ценнее, чем добавление конвейера только потому, что он выглядит автоматизированным.
Хорошо спланированная деревообрабатывающая производственная линия также должна избегать чрезмерного возвратного перемещения. Каждое возвращение увеличивает объем ручного обращения, создает возможности для перепутывания и занимает производственную площадь. Однако принудительное создание неестественного одностороннего потока может быть столь же неэффективным при широком ассортименте SKU. Более разумный подход — различать частые и исключительные маршруты. Частые маршруты должны быть короткими и предсказуемыми; для исключений должны быть определены пути обработки, чтобы они не прерывали основной поток.
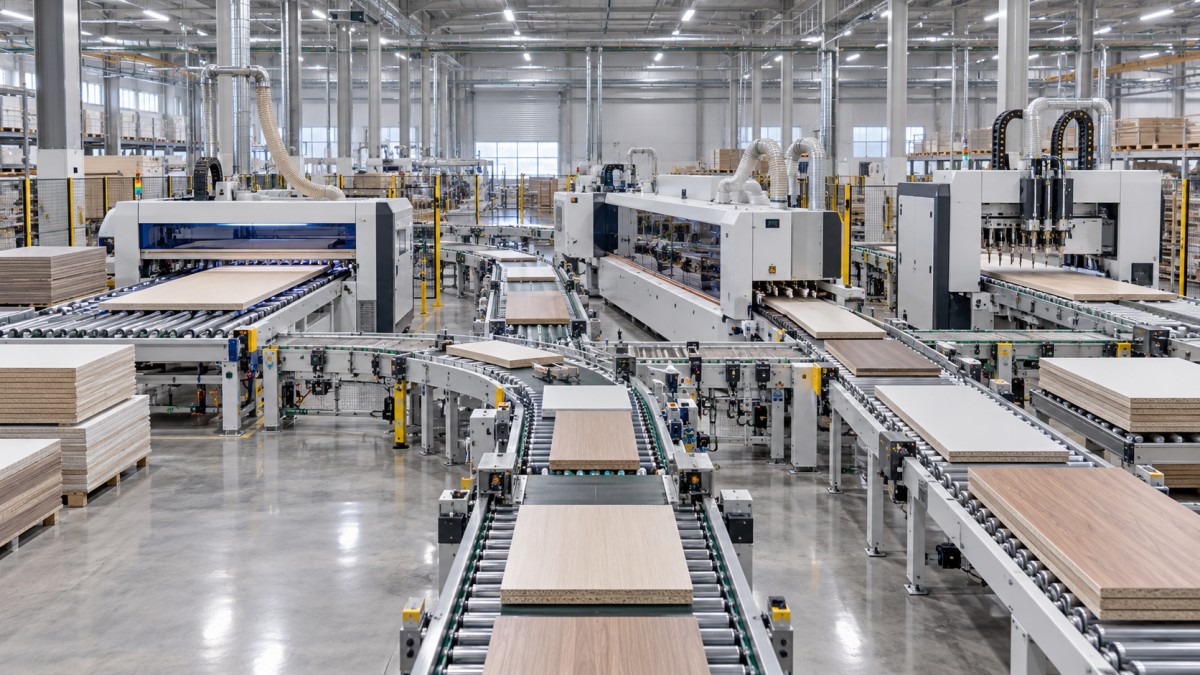
При принятии решений по планировке также необходимо учитывать практический доступ для обслуживания. Оборудованию требуется пространство для очистки, смены инструмента, обслуживания клеевой системы, проверки электрооборудования и замены изнашиваемых деталей. Плотно размещенная линия может выглядеть эффективной на чертеже, но стать сложной в обслуживании после того, как воздуховоды аспирации, шкафы управления, операторы и тележки с материалами займут ту же площадь. Стабильный выпуск зависит от сохранения доступа к оборудованию не меньше, чем от сокращения расстояний перемещения персонала.
Выберите подходящий уровень гибкости при раскрое
Раскрой задает ритм работы остального предприятия. Выбор между обработкой на пильном центре, CNC nesting или комбинированным подходом должен определяться ассортиментом размеров панелей, требованиями к использованию материала, потребностями в механической обработке и ежедневной структурой заказов.
Пильные центры обычно подходят для повторяющегося раскроя прямоугольных панелей, где ключевыми факторами являются скорость и предсказуемость обработки. Они могут быть особенно эффективны, когда структура заказов включает множество стандартизированных деталей шкафов. CNC nesting может обеспечивать преимущества, когда чаще встречаются фигурные детали, фрезерование, вырезы или индивидуальные конструкции, поскольку раскрой и отдельные операции механической обработки можно объединить. Ни один из подходов не является автоматически лучшим. Nesting может повышать требования к последующей обработке кромок, тогда как процесс на пильном центре может требовать отдельной мощности для обработки более сложных деталей.
Ключевой вопрос состоит не просто в том, «какой станок раскраивает больше плит?». Вопрос заключается в следующем: «какой метод раскроя производит детали, которые последующие станции могут стабильно обрабатывать?». Если кромкооблицовка или сверление не могут принять выпускаемые детали, результатом работы предыдущего участка становится незавершенное производство, а не мощность по выпуску готовой продукции.
Кромкооблицовка часто определяет успех или неудачу стабильности при работе с несколькими SKU
Кромкооблицовка обманчиво требовательна в условиях смешанного производства. Различная толщина панелей, материалы кромочной ленты, клеевые системы, цвета и ожидания по качеству отделки могут превратить номинально быстрый станок в частый источник простоев. Затраты не ограничиваются минутами настройки. Каждая регулировка создает риск неправильного нанесения клея, неудовлетворительного внешнего вида кромки, дефектов торцовки или нестабильных размеров.
Для предприятия с регулярно повторяющимися вариациями стоит отделять «плановые переналадки» от «переналадок, которых можно избежать». Плановые изменения происходят потому, что их действительно требует структура заказов. Избежные изменения возникают, когда планирование запускает панели в случайной последовательности. Группировка производства по совместимой толщине, типу ленты или цвету может сократить ненужные прерывания при условии, что это не приводит к задержке поставки срочных заказов.
Именно здесь требуется внимательный анализ конфигурации станка. Важные параметры могут включать предполагаемый диапазон материалов кромки, потребность в предварительном фрезеровании, метод нанесения клея, функции торцовки и циклевания, требования к возврату панелей и способность сохранять повторяемые настройки между сменами. Точная применимость должна быть подтверждена для планируемых плит и стандарта качества готовой продукции. Демонстрация с образцами материалов информативнее, чем общее заявление о производительности.
При производстве с широким ассортиментом второй, менее производительный ресурс для кромкооблицовки иногда может быть полезнее, чем постоянное усложнение основной линии. Он может использоваться для доработки, специальных компонентов, коротких серий или нестандартной обработки кромки, не нарушая стандартный выпуск. Экономическая целесообразность этого зависит от реальной частоты исключений, а не от стремления автоматизировать каждую операцию.
Идентификация деталей связывает оборудование с надежной сборкой
Работа с несколькими SKU становится нестабильной, когда информация отделена от панели. После выхода деталей из зоны раскроя внешне похожие компоненты легко перепутать, особенно если в разных заказах используются одинаковый декор или почти идентичные размеры. Этикетки, штрихкоды или другие отслеживаемые идентификаторы — это не административные дополнения; это средства контроля, помогающие каждой рабочей станции определить следующую операцию.
Метод идентификации должен поддерживать запланированный рабочий процесс. Этикетка может содержать ссылку на заказ, наименование детали, размеры, инструкции по обработке кромки, ссылку на программу сверления и место назначения для сборки. Полезный уровень детализации зависит от системы управления производством и рабочих инструкций операторов. Важно, чтобы информация была читаемой, достаточно стойкой для данного процесса и нанесенной до того, как панели могут быть перепутаны.
Сверление и CNC-обработка значительно выигрывают от согласованных данных о деталях. Но даже при наличии производительного оборудования ошибки могут возникать, если версии программ не контролируются или ориентация панели неясна. Надежная линия включает простые точки проверки: подтверждение этикетки перед обработкой, четкие правила для изменений и процедуры карантина для панелей, не соответствующих информации в их маршрутных данных.
Не рассматривайте автоматизацию как замену технологической дисциплины
Автоматическая загрузка, разгрузка, системы передачи, возвратные конвейеры и сортировочное оборудование могут сократить ручное обращение и сделать выпуск более предсказуемым. Они также могут с большей скоростью усиливать последствия плохого планирования или неясных данных о деталях. Перед внедрением автоматизации производитель должен понять, почему человек в настоящее время касается панели. Является ли задача физически тяжелой, повторяющейся, критичной с точки зрения безопасности, зависящей от суждения или просто компенсирующей неорганизованный процесс?
Автоматизация обычно наиболее эффективна там, где маршрутизация повторяема, а интерфейс между станками четко определен. Она менее терпима к широкому разнообразию продукции, частой обработке исключений или ситуациям, в которых операторы должны постоянно принимать решения по качеству. Поэтапный подход может быть разумным: сначала обеспечить стабильность процессов на станках и поток данных, затем соединить участки с наиболее предсказуемым объемом.
Тот же принцип относится к интеграции программного обеспечения. Планирование производства, конструкторские данные, программы станков, этикетки и информация о запасах должны быть согласованы, но уровень интеграции должен соответствовать способности организации поддерживать точные основные данные. Сложная система с ненадежными входными данными создает более дорогую версию той же путаницы.
Специфицируйте линию как обслуживаемую производственную систему
При закупках часто основное внимание уделяется цене оборудования, времени цикла и видимым функциям. Это необходимые факторы, однако производственную линию также необходимо поддерживать после монтажа. До окончательного оформления заказа следует оценить доступность запасных частей, удаленную техническую поддержку, руководство по пусконаладке, обучение операторов, совместимость электрооборудования, требования к аспирации и местные требования безопасности.
Поставщик должен быть способен детально обсуждать производственный маршрут, а не рекомендовать одинаковую компоновку для каждого предприятия. Qingdao Zhongding Machinery Co., Ltd. выросла из небольшой мастерской в производителя и экспортера, специализирующегося на деревообрабатывающем оборудовании и комплексных решениях по обработке. Более 20 лет отраслевого опыта компании в сфере производства мебели, деревообрабатывающих мастерских и промышленного производства отражают практический вывод: выбор оборудования и послепродажное обслуживание необходимо рассматривать совместно.
Для международного проекта обсуждение также должно охватывать напряжение и частоту, потребности в языке управления, обязанности по монтажу, условия упаковки и транспортировки, расходные материалы и предполагаемый порядок реагирования при необходимости запасных частей. Требования, связанные с безопасностью оборудования, соответствием электротехническим нормам и местным нормативам, необходимо проверять для рынка назначения и конкретного проекта; их не следует предполагать на основе общей конфигурации оборудования.
Более полезный способ оценки инвестиций
Лучшая деревообрабатывающая производственная линия не обязательно является самой длинной, наиболее автоматизированной или имеющей наивысшие показатели на бумаге. Это линия, которая стабильно выпускает требуемый ассортимент готовых компонентов при управляемых трудозатратах, контролируемом качестве и достаточной возможности адаптации при изменении спроса на продукцию.
Прежде чем утвердить конфигурацию, попросите поставщика проработать типичные производственные дни, а не только идеальные условия. Включите обычные заказы, срочные короткие серии, различные материалы плит, специальные требования к кромке и реалистичный план доработки. Подтвердите, где ожидают детали, кто принимает решения о маршрутизации, как идентифицируется каждая деталь и что происходит, когда критически важный станок остановлен на плановое техническое обслуживание.
Такой уровень анализа может показать, что более простая планировка, дополнительный буфер, более качественный процесс маркировки или поэтапный монтаж являются более стабильным решением. Он также дает производителю более четкую основу для обсуждения конфигурации оборудования, технической поддержки, планирования запасных частей и будущего расширения. В деревообработке с несколькими SKU стабильность обеспечивается такими операционными решениями задолго до того, как первая панель поступит на линию.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.