


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как давление плит влияет на качество склеивания в деревообрабатывающем ламинационном прессе
Давление плит напрямую влияет на то, выйдет ли ламинированная панель из пресса с прочным клеевым швом или с дефектами, которые могут проявиться лишь позднее при механической обработке, отделке или эксплуатации. В прессе для ламинирования древесины давление должно быть достаточно высоким, чтобы обеспечить непрерывный контакт склеиваемых поверхностей, но не настолько высоким, чтобы выдавить избыточное количество клея из соединения, повредить основу или создать неравномерное сжатие по всей панели.
Для технических специалистов-проектировщиков практический вопрос заключается не только в том, какое усилие в тоннах способен создать пресс. Важно, может ли машина прикладывать необходимое давление равномерно, повторяемо и в диапазоне, соответствующем рассматриваемым материалам, клеевой системе, конструкции панели и методу производства. Пресс с высоким номинальным максимальным давлением всё равно может давать слабые соединения, если распределение давления, плоскостность плит, контроль температуры или практика загрузки неудовлетворительны.
Давление обеспечивает контакт, но само по себе не создаёт прочность соединения
Клею необходим плотный контакт между двумя поверхностями в течение открытого времени и периода отверждения. Древесные поверхности редко бывают идеально гладкими на микроскопическом уровне. Шпон, фанера, древесно-стружечные плиты, MDF, полосы из массивной древесины и ламинаты имеют неровности поверхности, локальную пористость, следы механической обработки и размерные изменения. Прикладываемое давление плит закрывает эти зазоры и способствует распределению клея в зоне контакта.
Эта функция особенно важна при ламинировании тонкого шпона, производстве мебельных панелей, склеивании декоративных облицовок с инженерными плитами или сборке многослойных конструкций. Если давление слишком низкое, некоторые участки панели могут не иметь полного контакта. В образующемся клеевом шве могут присутствовать пустоты или разрывы. Панель может выглядеть приемлемо сразу после прессования, но позднее после раскроя и отделки могут появиться отслоение шпона, расхождение кромок, вздутия или локальная деламинация.
Однако более высокое усилие пресса не обеспечивает автоматически более прочную панель. Чрезмерное давление может обеднить клеевой шов, выдавив слишком много клея до его отверждения. Оно также может глубоко вдавить клей в впитывающую основу, оставив слишком мало материала в фактической зоне склеивания. Риск выше при использовании клея низкой вязкости, пористых материалов сердцевины, панелей с шероховатой поверхностью или длительном времени выдержки до достижения клеем достаточной степени отверждения.
Полезно рассматривать это так: давление должно преодолевать неровности поверхности и неподвижно удерживать сборку, сохраняя при этом непрерывную клеевую плёнку. Правильная настройка находится в пределах технологического окна, а не на верхней границе возможностей машины.
Требуемое давление зависит от всей структуры пакета
Целевые значения давления нельзя ответственно выбирать только по спецификации пресса. Одинаковый номинальный размер панели может требовать совершенно разных условий в зависимости от сочетания облицовочного материала, основы, клея и температуры процесса.
Плотность основы и состояние поверхности
Плотная фанера и основы из твёрдой древесины обычно сопротивляются сжатию и могут требовать достаточного давления для обеспечения полного контакта, особенно если их поверхности не были недавно обработаны или отшлифованы. В то же время материалы высокой плотности могут ограничивать проникновение клея. Цель состоит в получении сплошного клеевого шва, а не просто во вдавливании клея в отдельные дефекты поверхности.
ДСП и некоторые лёгкие плиты ведут себя иначе. Их поверхности могут быть относительно гладкими, но сердцевина способна сжиматься под нагрузкой. Чрезмерное давление может вызвать постоянное изменение толщины, углубления по краям или повреждения под декоративной поверхностью. При оценке пресса для таких плит контроль давления и параллельность плит часто являются более полезными показателями, чем очень высокое максимальное значение давления.
MDF представляет собой ещё один распространённый случай оценки. Его однородная поверхность способствует стабильному ламинированию, однако впитывающая способность и плотность различаются в зависимости от сорта и толщины. Стабильная настройка давления может хорошо работать для плит одного поставщика и давать иной клеевой шов с плитами другого. Поэтому технологическая валидация должна проводиться с фактическими сортами плит, предназначенными для регулярного производства.
Толщина и гибкость шпона
Тонкий шпон может повторять небольшие неровности поверхности, что помогает прессу обеспечить контакт, но также делает дефекты более заметными. Локальная неравномерность давления может проявляться в виде следов на поверхности, проступания дефектов или неоднородного внешнего вида после отделки. Более толстый шпон и инженерные декоративные слои могут перекрывать неглубокие впадины, а не повторять их, поэтому пресс должен обеспечивать достаточное давление для закрытия таких участков без разрушения плиты под ними.
Свилеватый, сильно текстурированный, хрупкий или чувствительный к влажности шпон создаёт дополнительную проблему. Он может трескаться или коробиться, если пакет плохо сбалансирован, неправильно кондиционирован или слишком агрессивно прижимается к неоднородной основе. В таких случаях увеличение давления часто является неверной реакцией. Первопричиной могут быть влажность шпона, плоскостность панели, равномерность нанесения клея или недостаточное качество прокладочных плит и опорных материалов.
Химический состав и вязкость клея
Разные клеи по-разному реагируют на давление, температуру и время. Некоторым системам требуется сильное прижатие для достижения плотного контакта, тогда как другие требуют более осторожного подхода, поскольку легко вытесняются. Инструкции поставщика клея должны устанавливать исходный технологический диапазон, однако эти указания необходимо проверять на фактических материалах и цикле прессования.
Давление также необходимо рассматривать вместе с расходом клея. Низкий расход в сочетании с высоким давлением может создать соединение с недостатком клея, даже если панель выглядит чистой и ровной. Повышенный расход клея не всегда может компенсировать недостаточное давление, поскольку могут сохраняться участки плохого контакта. Поэтому при испытаниях настройку пресса и норму нанесения клея следует рассматривать как взаимосвязанные переменные.
При горячем прессовании температура дополнительно изменяет процесс. Нагрев может снижать вязкость клея, ускорять отверждение и влиять на перемещение влаги в древесных материалах. Если процесс переводится с холодного прессования на нагреваемые плиты или температура плит повышается для сокращения времени цикла, установленная настройка давления может больше не обеспечивать тот же клеевой шов. Изменения следует квалифицировать совместно, а не по одному непосредственно в производственном цехе.
Равномерность по всей плите важнее одного значения давления
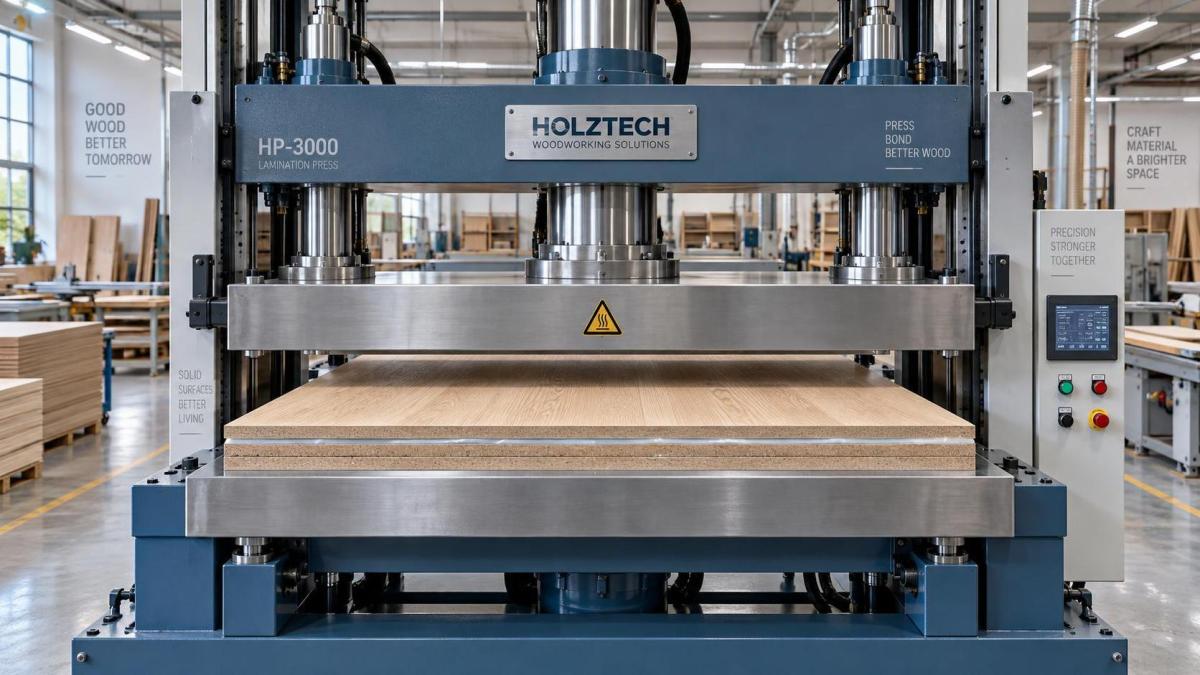
В технических спецификациях часто указываются общее усилие пресса, размеры плит и гидравлическое давление. Эти значения необходимы, но сами по себе не показывают, насколько равномерно усилие передаётся на каждую часть панели. Разрушение соединения обычно начинается в зонах, получающих меньшее давление: в углах, на наружных кромках, в местах с повреждёнными поверхностями плит или участках, затронутых неравномерной укладкой пакета.
Плоскостность плит и их параллельное перемещение имеют ключевое значение для этого вопроса. Если одна сторона плиты закрывается раньше другой, зона первого контакта может получить непропорциональную нагрузку, тогда как другая зона остаётся недостаточно сжатой. Пресс может достичь указанного системного давления, но панель всё равно может выйти с плохим склеиванием по одной кромке. Именно поэтому гидравлический манометр не следует считать доказательством равномерного распределения давления.
Конструкция прессующей системы влияет на повторяемость. Оценщикам следует учитывать жёсткость плит, схему направляющих, расположение цилиндров, жёсткость рамы и механизм, обеспечивающий параллельное закрытие при полной нагрузке. Для панелей большего размера эти характеристики становятся всё важнее, поскольку небольшое отклонение по широкой плите может существенно изменить нагрузку на краях панели.
Пакет заготовок также влияет на распределение. Пыль, отверждённый клей, обрезки шпона, повреждённые прокладочные плиты, покоробленные панели или неодинаковая толщина панелей могут создавать выступающие точки. Выступ получает раннее концентрированное давление и может препятствовать равномерному смыканию остальной части сборки. В многоэтажном или многопромежуточном прессе также следует учитывать различия между проёмами; одна настройка гидравлической системы не гарантирует одинаковые условия в каждом промежутке.
Когда более высокое давление даёт вводящие в заблуждение результаты
Увеличение давления является распространённой реакцией при появлении деламинации. Оно может решить реальную проблему недостаточного контакта, но также может скрыть фактическую причину на время, достаточное для возникновения более дорогостоящего дефекта.
- Недостаток клея: Чрезмерное выдавливание уменьшает количество клея, остающегося между поверхностями. Панель может выглядеть хорошо спрессованной при низкой прочности соединения.
- Разрушение сердцевины: Плиты меньшей плотности могут потерять толщину или получить локальные сжатия, что снижает качество панели и создаёт проблемы при последующей сборке.
- Проступание дефектов поверхности: Давление может выявить дефекты основы, частицы, швы или неровности через тонкий шпон либо декоративные облицовки.
- Неравномерная реакция на влагу: Горячее прессование и высокое сжатие могут усилить миграцию влаги или внутренние напряжения в панели, способствуя её изгибу или деформации после разгрузки.
- Ошибочная диагностика: Увеличение давления может временно улучшить один участок, оставляя без исправления расход клея, открытое время, загрязнение поверхности или выравнивание плит.
Поэтому качество соединения следует оценивать после кондиционирования и с помощью подходящего разрушающего или функционального испытания, а не только визуальным осмотром при выходе из пресса. Обрезка кромок может быть показательна, поскольку открывает клеевой шов. Испытания на отслаивание, разделение стамеской и другие проверки внутреннего качества следует выбирать в соответствии с конструкцией изделия и соответствующими требованиями заказчика или продукта.
Время прессования и давление необходимо оценивать как единый процесс
Давление имеет временное измерение. Подходящее давление, удерживаемое слишком короткое время, может не позволить клею достаточно схватиться для дальнейшего обращения с изделием. Длительное прессование при чрезмерной нагрузке может увеличить выдавливание клея, сжатие панели или тепловое воздействие без улучшения соединения.
Открытое время до закрытия пресса не менее важно. После того как клей слишком сильно утратил способность смачивать соединяемые поверхности, дополнительное давление уже не может восстановить надлежащее соединение. Это особенно актуально для больших панелей, ручной укладки, сложных сборок и высокотемпературных условий, при которых фактическое рабочее время может быть короче ожидаемого. Пресс с быстрым закрытием и стабильным контролем давления может поддерживать более надёжный процесс, чем более медленная машина с более высоким теоретическим усилием.
Планирование цикла также должно учитывать нарастание давления. Некоторые процессы ламинирования выигрывают от контролируемого закрытия, которое позволяет пакету стабилизироваться до достижения полного давления. Другие требуют быстрого закрытия, чтобы уложиться в открытое время клея. Подходящая последовательность зависит от клеевой системы и структуры пакета, но технически подходящий пресс должен позволять оператору контролировать и повторять предусмотренную последовательность, а не полагаться на приблизительную ручную регулировку.
Что следует проверять при оценке пресса для ламинирования
При выборе оборудования возможности по давлению следует перевести в применимое давление на панель. Общее усилие необходимо рассматривать относительно максимальной рабочей площади, поскольку усилия, достаточного для небольшой панели, может быть недостаточно при распределении по полноразмерной плите. Важен и предполагаемый ассортимент продукции: пресс, используемый главным образом для узких компонентов шкафов, оценивается иначе, чем пресс для полноразмерных шпонированных дверей или широких мебельных панелей.
Содержательный технический анализ должен включать следующие пункты:
- Диапазон давления, требуемый для планируемых сочетаний клея и материалов, включая минимальную стабильную настройку и максимальную доступную нагрузку.
- Обеспечивают ли размер, жёсткость, плоскостность и система направляющих плит равномерную нагрузку на самой большой планируемой панели.
- Как давление измеряется, регулируется, отображается и поддерживается в течение всего цикла.
- Может ли пресс воспроизводить скорость закрытия, время выдержки и настройки давления от партии к партии.
- Состояние и пригодность к обслуживанию гидравлических компонентов, уплотнений, шлангов, систем управления и поверхностей плит.
- Как пресс адаптируется к прокладочным плитам, защитным листам, различной толщине и фактическому методу загрузки, используемому на предприятии.
- Достаточно ли равномерен контроль температуры горячих плит, где это применимо, для выбранного процесса склеивания.
Также разумно различать номинальный максимум машины и рабочий диапазон, который можно поддерживать изо дня в день. Пресс для ламинирования древесины выбирают для стабильности производства, а не для единичной демонстрации максимального усилия. Дрейф давления, неравномерная работа гидравлики, загрязнение плит и недостаточная дисциплина при загрузке могут со временем снижать эту стабильность.
Практический подход к настройке давления
Начните с диапазона, рекомендованного поставщиком клея для соответствующей породы древесины, типа плиты и температурных условий. Затем проведите контролируемые испытания с материалами, предназначенными для серийного производства. Поддерживайте постоянными расход клея, открытое время, время прессования, температуру и состав пакета панелей, регулируя давление последовательными шагами. Оценивайте целостность соединения, внешний вид поверхности, изменение толщины и плоскостность панели после того, как сборка успеет стабилизироваться.
Предпочтительной настройкой обычно является наименьшее давление, которое стабильно обеспечивает полный контакт и приемлемые характеристики соединения при обычных изменениях материалов. Это создаёт технологический запас без излишней нагрузки на основу, шпон и пресс. Это также делает последующий поиск неисправностей более понятным: при появлении дефектов команда может исследовать состояние материала, нанесение клея, время и выравнивание оборудования, прежде чем повышать давление за пределы валидированного диапазона.
Давление плит заслуживает внимания, поскольку влияет как на видимое качество, так и на скрытую надёжность соединения. Однако его следует рассматривать как часть контролируемой системы ламинирования. Когда распределение давления, поведение клея, конструкция материала и время прессования согласованы, пресс становится повторяемым производственным инструментом, а не источником периодически возникающих дефектов панелей.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.