


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Может ли автоматизированное оборудование для производства изделий из древесины сократить количество ошибок при перемещении материалов?
Автоматизация может сократить ошибки при перемещении материалов, но только если она контролирует наиболее подверженные ошибкам этапы передачи
Автоматизированное оборудование для производства изделий из древесины может значительно сократить ошибки при перемещении материалов, особенно там, где панели, шпон, двери или ламинированные компоненты проходят через повторяющиеся этапы резки, подачи, прессования, штабелирования и передачи. Преимущество заключается не просто в замене операторов двигателями или конвейерами. Оно достигается за счет обеспечения повторяемости перемещения, ориентации, времени и условий процесса.
Поэтому для руководителя проекта более полезен конкретный вопрос: какие ошибки при перемещении материалов приводят к потерям на существующей линии и может ли автоматизация устранить решение или физическое действие, которое их вызывает? На линии могут возникать неправильная ориентация панелей, пропущенное открытое время клея, загрузка со смещением от центра, повреждения при передаче, смешение партий или нестабильное штабелирование. У каждой из этих проблем своя первопричина. Оборудование, автоматизирующее одну точку передачи, может повысить выпуск продукции, не устраняя ошибок, возникающих выше по потоку из-за плохой идентификации материалов или нестабильного качества поступающих панелей.
Наиболее заметные результаты обычно проявляются там, где ручное перемещение выполняется часто, заготовка имеет большие размеры или неудобна в обращении, а небольшое отклонение положения влияет на следующую операцию. Производство панелей, ламинирование шпона, изготовление фанеры, меламиновых плит, декоративных панелей и дверей соответствуют этой схеме. В таких операциях автоматическая загрузка, направляемая передача, контролируемая подача и запрограммированные циклы прессования способны сократить вариативность, которую трудно устранить только обучением операторов.
Где возникают ошибки при перемещении на деревообрабатывающей линии
Перемещение материалов часто рассматривается как простая вспомогательная операция между оборудованием, создающим добавленную стоимость. На практике оно определяет, получает ли станок правильный материал в правильном состоянии. Высокоточная пила, фрезерный станок с ЧПУ, кромкооблицовочный станок или пресс не могут надежно компенсировать плиту, поступившую с перекосом, поврежденную, несоответствующую требованиям или находящуюся вне предусмотренного технологического окна.
Распространенные ошибки при перемещении можно разделить на четыре практические категории.
- Ошибки положения и ориентации: панель загружается со смещением от центра, в обратном направлении, с перекосом или подается неверной базовой кромкой.
- Ошибки идентификации материала: смешиваются шпон, основы, декоративные поверхности или партии панелей, что приводит к несоответствию, которое может стать заметным только после прессования или отделки.
- Ошибки времени: компонент слишком долго ожидает после нанесения клея, слишком рано подается на следующую станцию или передается до достаточного охлаждения либо стабилизации.
- Физические повреждения: скалываются углы, царапаются поверхности, смещается шпон или панели прогибаются при подъеме, штабелировании либо передаче по конвейеру.
Ручная работа не приводит к этим проблемам автоматически. Квалифицированные операторы остаются необходимыми для многих задач малосерийного производства, работы с высокой вариативностью, ремонта и контроля. Трудность возникает, когда процесс зависит от того, что люди повторяют одно и то же действие по позиционированию или передаче при меняющемся производственном давлении. Усталость, смена смен, перерывы и различия материалов создают условия для нестабильности. Автоматизация наиболее эффективна, когда устраняет повторяющееся решение, которое изначально не должно приниматься многократно.
Например, если панели должны поступать в ламинирующий пресс строго перпендикулярно плитам пресса, система направляемой загрузки и фиксированная стратегия базирования могут быть надежнее, чем визуальное выравнивание каждой панели операторами. Если проблема заключается в повреждении поверхности из-за перемещения вилочным погрузчиком между станциями, автоматический буфер и конвейерный маршрут могут дать более явное улучшение, чем ускорение ручной обработки. Первая задача — связать данные о дефекте с точной точкой передачи или загрузки, в которой ошибка входит в процесс.
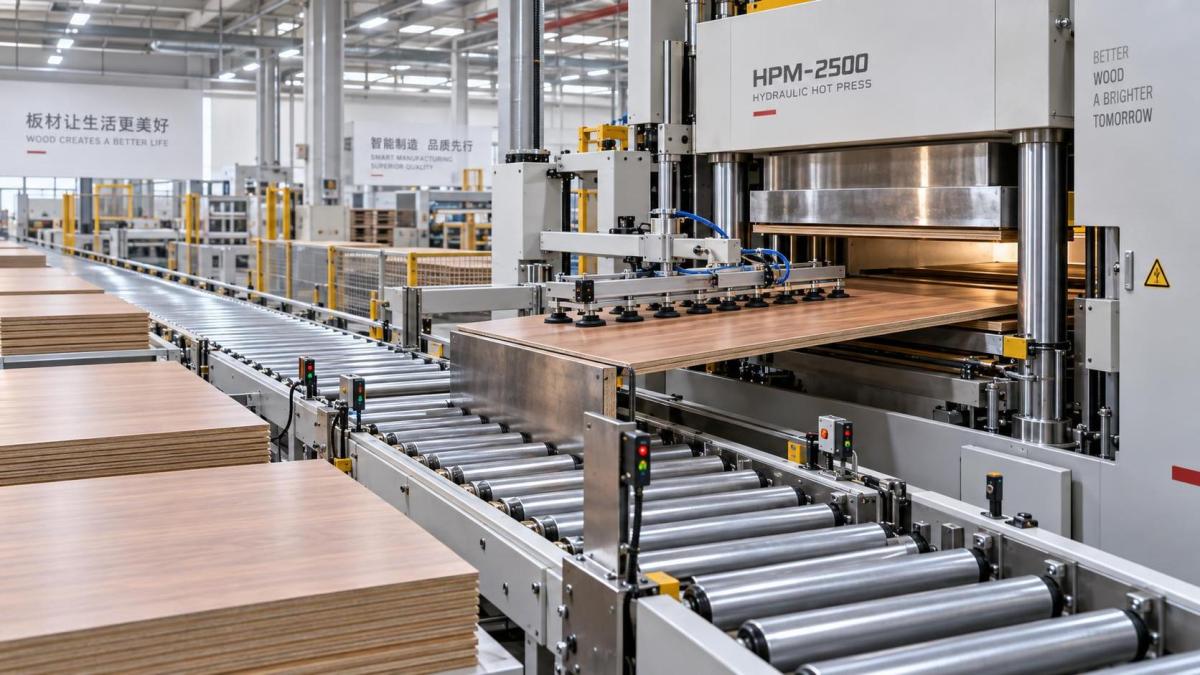
Автоматизация повышает стабильность на стыках, а не только на станциях оборудования
Производственная линия представляет собой цепочку стыков: от склада к подающему устройству, от подающего устройства к станку, от станка к буферу, от буфера к прессу, от пресса к разгрузке и от разгрузки к упаковке или отделке. Ошибки при перемещении часто возникают на этих стыках, поскольку ответственность за деталь становится неясной. Один станок завершил свой цикл, но следующий еще не готов; вмешивается оператор; материал ожидает; исходная последовательность теряется.
Автоматизированное оборудование для производства изделий из древесины снижает эту подверженность рискам, устанавливая предсказуемые правила перемещения. Датчики могут подтверждать наличие панели. Упоры, направляющие, вакуумные устройства, ролики и механизмы выравнивания могут задавать положение. Логика управления может блокировать передачу, пока принимающий станок не будет готов. Инструкции, управляемые рецептурами, могут связывать производственный заказ с размерами, временем прессования, температурой, расположением слоев или последующей маршрутизацией.
Такой уровень контроля особенно важен для операций прессования и ламинирования. Пресс часто рассматривается как автономное технологическое оборудование, однако результат по качеству зависит от того, что происходит до смыкания плит пресса: подготовки плиты, состояния клея, последовательности укладки, выравнивания при загрузке и контроля времени выдержки. ГидравлическийГорячий пресс с автоматическим раскрытием плит может поддерживать контролируемый рабочий процесс, но концепция перемещения также должна обеспечивать чистое, ровное поступление панели и ее подачу на требуемой стадии процесса.
В многопроемной конфигурации требования к перемещению становятся более строгими. Большее количество слоев может повысить производительность, но также увеличивает последствия неправильной последовательности загрузки. Проектным группам следует изучить, как обеспечивается подача в каждый проем, можно ли надежно идентифицировать панели перед загрузкой и как система предотвращает размещение работником или передающим устройством неправильной заготовки в неправильном слое. Ускорение циклов без надежного управления потоком может лишь производить больше дефектов за меньшее время.
Автоматизация пресса демонстрирует разницу между повторяемостью и производительностью
Рассмотрим горячий пресс для ламинирования шпона или производства инженерных панелей. Равномерное давление и стабильный нагрев важны, но являются лишь частью системы. Пресс с жесткой рамой, мощной гидравлической системой, контролируемым нагревом и размером плит, соответствующим заготовке, может сделать цикл прессования повторяемым. Автоматическое открывание также обеспечивает оборудованию для перемещения материалов более стабильную точку выгрузки по сравнению с ручной последовательностью.
Для такого оборудования, как серия ZD214x8/12, со спецификацией общего давления 1200 KN, нагреваемыми плитами 1300 x 2500 x 42 mm, диапазоном раскрытия 80-150 mm и от одного до четырех рабочих слоев, проектный вывод состоит не только в том, что можно обработать больше панелей. Проектировщик линии должен подтвердить, что выбранный способ загрузки и разгрузки способен поддерживать геометрию пресса и время цикла без необходимости ручной корректировки в каждом цикле.
Такое несоответствие легко упустить при закупке. Пресс может закрываться с заявленной скоростью, тогда как системе перемещения выше по потоку требуется больше времени для формирования и позиционирования пакета. Либо автоматическое подающее устройство может быстро подавать панели, но в зоне ниже по потоку отсутствует безопасный буфер для горячего, только что спрессованного материала. В обоих случаях операторы вновь вмешиваются в работу линии, чтобы поддерживать производство. Это вмешательство часто вновь создает риски выравнивания, синхронизации и повреждения, которые инвестиции должны были устранить.
Ошибки, которые автоматизация сама по себе не устранит
Легко переоценить ценность автоматизации, предполагая, что каждый дефект, связанный с перемещением, вызван ручной обработкой. Некоторые из них на самом деле являются проблемами материала или управления процессом. Панель, выгибающаяся из-за дисбаланса влажности, может неправильно проходить через автоматический загрузчик. Шпон с нестабильными размерами может нарушить работу процедуры позиционирования, рассчитанной на устойчивую базовую кромку. Неправильная подготовка клея может привести к дефектам склеивания, даже если загрузка является точной и повторяемой.
Автоматизация также может сделать плохо определенный процесс менее заметным. Если на линии нет надежного способа идентификации производственных заказов, сортов панелей или направления поверхности до первой автоматизированной передачи, система может с впечатляющей стабильностью провести неправильную деталь через несколько станций. Возникающая ошибка обходится дороже, поскольку обнаруживается позже, после того как уже были затрачены труд, энергия, клей и машинное время.
Еще одним ограничением является разнообразие выпускаемой продукции. Предприятие, производящее ограниченный диапазон размеров панелей, типов конструкции и схем маршрутизации, обычно лучше подходит для фиксированной автоматизации, чем цех, работающий с частыми нестандартными размерами и короткими партиями. Это не означает, что автоматизации нет места в производстве с широким ассортиментом. Это означает, что оборудование следует выбирать с учетом контролируемой гибкости: регулируемых направляющих, доступных настроек, управления рецептурами, быстрой переналадки и реалистичного пути ручной обработки исключений.
Проекты также терпят неудачу, когда оборудование автоматической передачи задается независимо от обслуживаемых им станков. Ширину конвейера, схему вакуумного захвата, высоту штабеля, раскрытие пресса, вес панели, чувствительность поверхности и безопасные зазоры необходимо рассматривать как единую задачу материального потока. Поставщик может предоставить функциональные отдельные станки, однако линия все равно будет требовать ручной корректировки, если эти стыки не спроектированы совместно.
Как оценить, направлены ли инвестиции на правильную проблему
Перед выбором оборудования руководителям проектов следует составить схему типового производственного маршрута от выдачи материала до готового штабеля. На схеме должны быть показаны каждая передача, каждое решение, принимаемое оператором, все места, где деталь может ожидать, и все точки, в которых она может быть смешана с другим заказом. Это полезнее, чем измерять только численность персонала.
Затем следует классифицировать проблему. Если брак концентрируется вокруг перекошенных пакетов, приоритет следует отдать выравниванию при загрузке и надежному базированию. Если повреждения возникают при перемещении между станциями, сосредоточьтесь на поверхностях передачи, методах захвата, конструкции буфера и траектории перемещения. Если доработка требуется из-за смешения панелей или поверхностей, внедрите идентификацию деталей и управление заказами до увеличения скорости оборудования. Если задержки вызваны тем, что операторам приходится устранять застревания или компенсировать нестабильную подачу, исследуйте стабильность процесса выше по потоку до автоматизации станции ниже по потоку.
Спецификация должна определять приемлемое поведение, когда линия работает не в нормальном режиме. Она должна охватывать обнаружение застреваний, перекос панелей, отсутствие материала, аварийные остановы, процедуры перезапуска, ручной режим и отбракованные детали. Эти детали могут казаться второстепенными при обсуждении производительности, но именно они определяют, остается ли линия контролируемой при реальных производственных прерываниях. Система, работающая только в непрерывных идеальных условиях, не обеспечивает надежного снижения ошибок перемещения.
Показатели, более полезные, чем простое сравнение трудозатрат
Экономия на трудозатратах может быть частью обоснования, но она не показывает, улучшает ли автоматизация контроль. Более эффективный анализ проекта отслеживает частоту и место дефектов, связанных с перемещением, число ручных вмешательств за смену, количество отбракованных панелей по причинам, незапланированное время ожидания между операциями и долю деталей, требующих доработки после передачи или прессования. Эти показатели указывают на механизм улучшения, а не только на его финансовый результат.
Также разумно установить базовый уровень до ввода в эксплуатацию. Без четких данных о типах дефектов и задержках передачи команда может увидеть более высокий выпуск после монтажа, но не сможет определить, действительно ли улучшилось качество перемещения или дефекты просто перешли на другой этап. Цель состоит не в создании сложной системы отчетности. Она заключается в сохранении достаточных данных для настройки направляющих, положений датчиков, рецептур, ограничений буфера и процедур операторов после начала работы линии.
Как выглядит практическая последовательность внедрения
Автоматизация перемещения обычно более надежна, когда ее внедряют на наиболее стабильном и повторяемом участке процесса. Например, ячейка загрузки и разгрузки пресса может быть более удачной первой целью, чем попытка сразу автоматизировать каждое перемещение по всему предприятию. Ее входы, выходы, события цикла и требования к качеству часто можно четко определить. Когда ячейка работает предсказуемо, подачу выше по потоку и штабелирование ниже по потоку можно подключить с меньшей неопределенностью.
На этапе проектирования настаивайте на испытаниях с фактическим ассортиментом заготовок, важных для проекта: тонкими панелями, облицованными шпоном, более тяжелой фанерой, MDF, древесно-стружечными плитами, декоративными поверхностями и всеми деталями с повышенной чувствительностью к царапинам или нестандартными размерами. Одного номинального размера панели недостаточно. Трение поверхности, плоскостность плиты, распределение веса, состояние кромок и качество штабеля влияют на поведение системы передачи.
Ввод в эксплуатацию должен включать исключительные ситуации, с которыми столкнутся операторы: панель, поступившую с перекосом, отсутствующую панель, поврежденный угол, остановленный пресс, задержанный цикл разгрузки и смену задания. Цель состоит в проверке того, что система обнаруживает условие, защищает материал, по возможности сохраняет отслеживание и предоставляет оператору понятный путь восстановления. Именно здесь технически надежный станок становится работоспособной производственной системой.
Таким образом, автоматизированное перемещение является реальным способом сократить ошибки в производстве изделий из древесины при условии, что проект строится вокруг фактического механизма возникновения ошибки. Оно дает наибольшую ценность, когда идентификация материала, физическое выравнивание, синхронизация процесса и процедуры восстановления проектируются совместно. Для команд, оценивающих новую линию или модернизацию ячейки пресса, наиболее продуктивным следующим шагом является определение точек передачи, которые в настоящее время требуют наибольшей ручной корректировки, и установление возможности заменить эти корректировки определенным, повторяемым методом управления.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.