


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какие характеристики оборудования предотвращают сколы при обработке МДФ?
Какие характеристики оборудования предотвращают сколы при обработке МДФ?
Чистые кромки МДФ без сколов зависят не только от скорости резания. Они являются результатом контролируемой системы обработки, в которой конструкция станка, состояние режущего инструмента, поддержка панели, точность подачи, удаление пыли и меры защиты оператора работают совместно. Поэтому для менеджеров по контролю качества и безопасности выбор оборудования для производства изделий из древесины для обработки МДФ является не только производственным решением. Это решение, касающееся повторяемости, уровня брака, чистоты на рабочем месте и возможности защитить операторов от предотвратимых опасностей.
МДФ имеет гладкую, однородную сердцевину, однако его поверхностные слои могут быть требовательными к обработке. Затупившийся инструмент, нестабильный шпиндель, неправильно выровненная прижимная балка или недостаточная опора в зоне выхода могут привести к появлению ворсистых волокон, вырывов, повреждений углов или видимых сколов под декоративным покрытием. Эти дефекты могут казаться незначительными у станка, но становятся дорогостоящими, когда панели поступают на кромкооблицовку, сборку, контроль или к заказчику.
Наиболее надежный процесс выбора начинается с практического вопроса:Что обеспечивает стабильность панели и режущего инструмента именно в момент резания материала? Следующие характеристики дают наиболее ясный ответ.
Начинайте с жесткости станка, а не с заявлений о скорости подачи
Жесткость станка — основа качества кромки. Если каретка шпинделя, пильный узел, фрезерная головка или станина станка вибрируют под нагрузкой, режущая кромка многократно ударяет по поверхности МДФ вместо чистого срезания материала. Результатом может стать рваная кромка, различающаяся от панели к панели. Станок может по-прежнему выглядеть производительным, однако контроль качества выявит нестабильную картину сколов, особенно при длинных резах и обработке тонких или узких деталей.
При оценке оборудования проверяйте конструкцию основной рамы, линейных направляющих, креплений шпинделя, прижимных узлов и рабочих столов. Хорошо поддерживаемая рама станка снижает передачу вибраций. Прецизионные направляющие помогают режущей головке двигаться по устойчивой траектории, а надежно закрепленные шпиндели позволяют контролировать радиальное биение. Эти детали особенно важны на производствах, работающих в несколько смен, поскольку небольшой механический люфт со временем может превратиться в заметную нестабильность качества.
Для отделов качества полезная приемочная проверка заключается не только в том, чтобы станок изготовил один чистый образец. Запросите повторные резы с использованием одного и того же типа МДФ, толщины, состояния покрытия и программы. Затем сравните качество кромки первой и последней панели. Повторяемость важнее, чем единичный демонстрационный образец.
Прецизионные шпиндельные системы защищают линию реза
Стабильный шпиндель — одна из наиболее прямых характеристик, предотвращающих сколы при обработке МДФ. Шпиндель должен поддерживать заданную скорость инструмента без чрезмерного радиального биения, нагрева или вибрации. Даже высококачественная компрессионная фреза не может компенсировать плохо контролируемый шпиндель. Если фреза вращается с эксцентриситетом, каждая режущая кромка по-разному контактирует с плитой, создавая шероховатую кромку и неравномерный износ.
Выбирайте оборудование, поддерживающее точное выравнивание шпинделя, надежные подшипники и соответствующее регулирование скорости для планируемой операции. Фрезерные станки с ЧПУ, сверлильные станки, форматно-раскроечные станки и линии обработки кромок должны позволять операторам согласовывать геометрию фрезы и частоту вращения с плотностью панели, толщиной, типом ламината и скоростью подачи.
Выбор инструмента имеет не меньшее значение. Для открытых кромок МДФ обычно используются острые твердосплавные или алмазные фрезы — в зависимости от объема производства и требований материала. Компрессионный инструмент может уменьшить вырывы на облицованных плитах благодаря встречным направлениям резания вдоль поверхности панели. Однако его эффективность зависит от правильной настройки глубины резания и корректного расположения компрессионной зоны относительно поверхности панели.
Менеджерам по качеству следует включать износ фрез в планы регулярного контроля. Скалывание часто ошибочно связывают со станком, когда реальной причиной является инструмент, срок полезного использования которого истек. Документированный график замены, основанный на типе материала, наработке в часах, внешнем виде кромки и длине реза, надежнее, чем замена инструмента только после того, как дефекты станут очевидными.
Контролируемые системы подачи предотвращают разрывы на входе и выходе
МДФ плохо реагирует на неконтролируемое перемещение. Панель, которая задерживается, проскальзывает, наклоняется или смещается в сторону во время резания, может получить разрыв кромки, даже если шпиндель и инструмент находятся в хорошем состоянии. Поэтому конструкция подачи заслуживает такого же внимания, как и режущий узел.
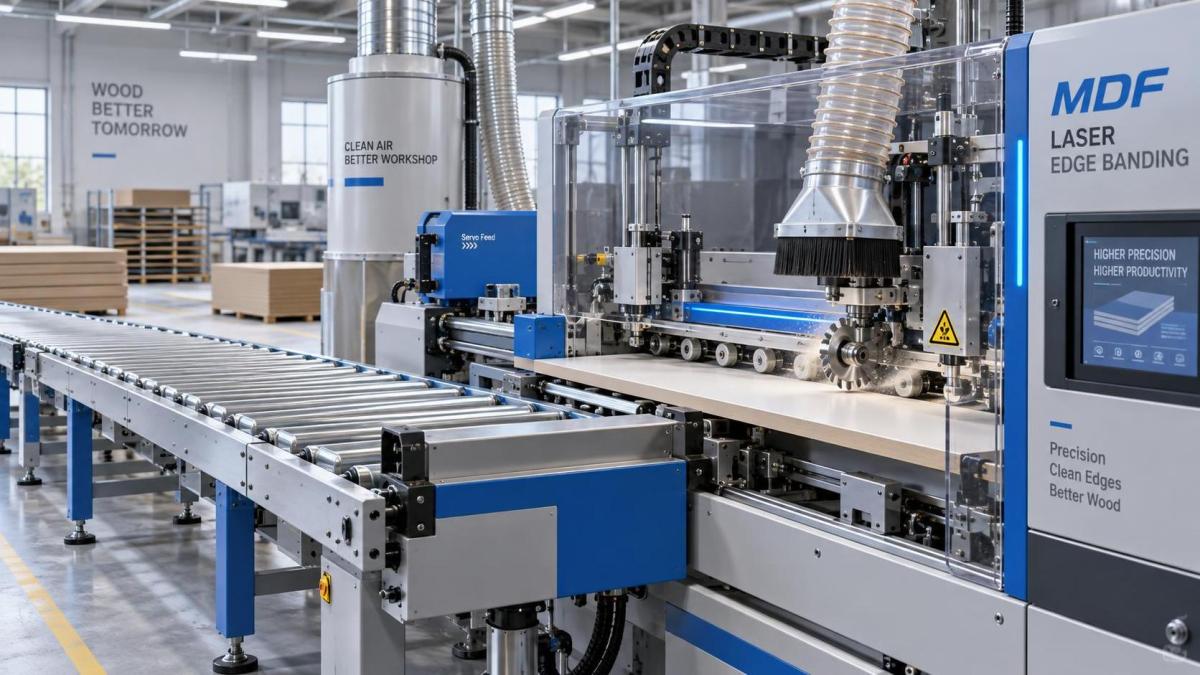
В оборудовании для производства изделий из древесины для обработки МДФ следует выбирать сервоприводную подачу, прижимные балки, синхронизированные конвейерные ленты и регулируемые прижимные устройства. Эти системы поддерживают постоянное взаимное положение инструмента и панели. Плавная, равномерная подача предотвращает резкое увеличение нагрузки на фрезу; надежный прижим удерживает заготовку в плоском положении; точно выровненные упоры и направляющие исключают боковое смещение.
Наилучшая настройка давления не обязательно является максимальной. Слишком слабое давление допускает вибрацию и перемещение. Слишком сильное может оставлять следы на поверхности плиты, деформировать легкие панели или вызывать чрезмерное трение. Станок должен обеспечивать достаточно простую регулировку, чтобы производственный персонал и специалисты по качеству могли устанавливать параметры для разных толщин плит и видов отделки поверхности.
Узкие панели требуют особого внимания. Спецификация минимальной ширины панели — это не просто показатель производительности в брошюре; она может влиять на безопасность и качество отделки. Если заготовка недостаточно поддерживается, она может колебаться у фрезы или ее станет сложно безопасно направлять. Там, где часто используются узкие компоненты, оценивайте вспомогательные устройства поддержки, автоматическое позиционирование и способность станка поддерживать стабильное давление на коротких или малых деталях.
Подрезные, предварительно-фрезерные и торцовочные узлы устраняют разные дефекты
Не все сколы возникают на одной и той же стадии, поэтому станок следует оценивать в соответствии с фактическим маршрутом обработки. При раскрое панелей правильно отрегулированная подрезная пила может уменьшить вырывы на ламинированном или облицованном меламином МДФ. Подрезной диск выполняет контролируемый неглубокий рез с нижней стороны до того, как основной пильный диск завершит пропил. Его выравнивание должно соответствовать ширине пропила основного диска; в противном случае подрезание может само создать видимые дефекты.
Для кромкооблицовки узлы предварительного фрезерования особенно ценны, когда кромки панели имеют следы пиления, незначительные вырывы или нестабильную прямоугольность. Станция предварительного фрезерования снимает небольшой слой материала и создает чистую, однородную основу перед нанесением клея или лазерной кромочной ленты. Это может улучшить визуальное качество готовой кромки и уменьшить риск того, что небольшие сколы останутся заметными под кромочным материалом.
Узлы чистового торцевания, циклевания и полирования следует рассматривать как средства контроля финишной обработки, а не как дополнительные косметические элементы. Их задача — удалять излишки кромочного материала без врезания в поверхность панели или повреждения кромки. Точные копировальные системы, стабильные двигатели торцовки и простая регулировка важны, поскольку неправильно настроенный торцовочный узел может создать новый скол после того, как предыдущие этапы обработки уже сформировали хорошую кромку.
Аспирация пыли — это характеристика качества и средство контроля безопасности
Пыль МДФ чрезвычайно мелкая и быстро проникает в зоны резания, направляющие, датчики и подвижные детали. Недостаточная аспирация может привести к скоплению пыли вокруг фрезы, нарушению контактных поверхностей панели, затруднению контроля и повышению вероятности нагрева и трения инструмента. Она также создает серьезную проблему охраны труда, которую менеджеры по безопасности не могут считать второстепенной.
Эффективная аспирация пыли начинается с правильно спроектированных кожухов, расположенных близко к точке резания или торцевания. Система аспирации должна улавливать пыль до того, как она будет перенесена по поверхности панели или осядет внутри станка. Оценивайте размер подключения воздуховода, доступ к кожуху для очистки, совместимость воздушного потока с централизованной аспирационной системой предприятия и наличие в конструкции труднодоступных зон, где скапливается мусор.
Чистый станок также облегчает диагностику проблем качества. Если дефект покрыт пылью, операторы могут продолжать выпуск несоответствующих деталей до обнаружения проблемы. Хорошая видимость в зоне резания наряду с плановой очисткой и обслуживанием фильтров способствует более быстрому вмешательству.
С точки зрения безопасности выбор станка также должен включать защитные ограждения, блокировки, аварийные остановы, точки блокировки и безопасный доступ для смены инструмента и очистки. Ограждение, которое трудно открыть, пылезащитный кожух, мешающий обслуживанию, или неудобно расположенный аварийный орган управления часто приводят к небезопасным обходным решениям. Более безопасная конструкция обычно та, которая упрощает правильные ежедневные действия.
Поддержку панели после реза часто недооценивают
Скалывание может происходить после того, как фреза уже выполнила свою работу. Когда панель выходит из пильного, фрезерного или кромкообрабатывающего станка, неподдерживаемый отрезанный участок может упасть, повернуться или удариться о направляющую. Углы могут сломаться, хрупкая отделка кромки — растрескаться, а операторы могут попытаться поймать движущийся материал рукой.
Разгрузочные столы, роликовые опоры, системы воздушной подушки, автоматические штабелеры и правильно расположенные боковые направляющие способствуют улучшению результата. Подходящая конфигурация зависит от размера и веса панели, производительности и от того, передаются ли детали непосредственно на кромкооблицовку или сборку. Менеджерам по качеству следует наблюдать весь путь перемещения, а не только точку обработки. Чистая кромка может быть повреждена за несколько секунд между резанием и штабелированием.
Почему технология кромкооблицовки влияет на восприятие сколов
При производстве мебели и корпусной мебели заказчики часто оценивают качество МДФ по готовой кромке, а не по необработанной плите. Поэтому прецизионный процесс кромкооблицовки может защитить результат, достигнутый при раскрое и предварительном фрезеровании. Бесшовное нанесение особенно актуально для видимых фасадов шкафов, торгового оборудования, современной мебели и интерьерных компонентов с частым контактом.
Для производителей, использующих ПВХ, лазерную кромочную ленту и работающих с древесными панелями, Станок лазерной кромкооблицовки ZD450F предназначен для кромкооблицовки с нулевым швом и автоматизированными функциями обработки. Заявленный диапазон скорости подачи 10–23 м/мин позволяет производственным группам согласовывать темп работы с состоянием панели и требованиями к отделке, а не рассматривать максимальную скорость как единственную цель. Станок рассчитан на панели толщиной 10–40 мм, кромочный материал толщиной 1,0–3,0 мм и ширину панели не менее 60 мм.
Эти показатели следует сопоставить с реальным ассортиментом продукции предприятия. Если в ежедневном графике присутствуют узкие детали мебели, более толстые столешницы или деликатные декоративные панели, команда качества должна убедиться, что давление подачи, настройка предварительного фрезерования, регулировки торцевания и разгрузочная поддержка остаются стабильными при всех этих вариациях. Отделка с нулевым швом не может скрыть сильно поврежденную сколами основу; она работает лучше всего, когда предыдущие этапы обработки уже создали чистую и стабильную кромку.
Практический порядок оценки перед утверждением оборудования для МДФ
Вместо оценки станка только по техническим характеристикам привлеките к совместному испытанию персонал производства, качества, обслуживания и безопасности. Каждый отдел видит свой риск: производство замечает прерывания цикла, обслуживание — сложный доступ, качество — нестабильность кромки, а специалисты по безопасности — опасные зоны, которые могут быть не видны на демонстрации продаж.
- Запустите типовые образцы МДФ: Включите облицованные и необлицованные панели, разные толщины и наименьшие детали, которые обычно производятся.
- Проверьте все четыре кромки: Контролируйте точки входа, точки выхода, углы и зоны возле изменений направления подачи. Используйте одинаковое освещение и согласованные визуальные критерии приемки.
- Проводите испытания при реалистичных производственных настройках: Медленный пробный запуск не доказывает производительность при нормальной скорости подачи или в течение длительных смен.
- Проверьте доступ для регулировки: Убедитесь, что операторы могут безопасно настраивать упоры, прижимные элементы, подрезные диски и торцовочные узлы без импровизированных способов.
- Проверьте поведение пыли во время работы: Не ограничивайтесь аспирационным патрубком. Наблюдайте за пылью в воздухе, накоплением внутри ограждений и мусором на поверхности панели.
- Узнайте, как обнаруживаются неисправности: Датчики, понятные органы управления, доступные аварийные остановы и простые индикаторы обслуживания могут ограничить количество дефектных панелей, изготовленных до вмешательства.
Правильный станок — тот, который стабильно поддерживает качество
Предотвращение сколов МДФ редко сводится к поиску одной «волшебной» характеристики. Оно достигается выбором оборудования с жесткой конструкцией, точной работой шпинделя, надежной подачей панелей, подходящими возможностями резания и предварительного фрезерования, эффективной аспирацией и безопасной поддержкой материала. Не менее важно, чтобы эти элементы оставались доступными для контроля, очистки, регулировки и технического обслуживания.
Для менеджеров по контролю качества и безопасности наиболее ценное оборудование для производства изделий из древесины для обработки МДФ — это оборудование, которое обеспечивает повторяемость правильной практики. Когда станок дисциплинированно контролирует перемещение, пыль, состояние инструмента и доступ оператора, чистые кромки в меньшей степени зависят от удачи или индивидуальной техники оператора. Это создает более спокойную производственную среду, уменьшает количество отбракованных панелей и обеспечивает готовую продукцию, которая лучше отражает тщательность, вложенную в каждый этап производства.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.