


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как стабильность температуры горячего пресса для древесных панелей влияет на прочность клеевого соединения
Время:Sep 11, 2026
Автор:
Количество просмотров:
Температурная стабильность в горячем прессе для древесных плит — не абстрактная спецификация, а основной физический параметр, определяющий кинетику отверждения клея, межфазный перенос энергии и конечную целостность клеевого соединения. Для менеджеров по контролю качества и безопасности отклонения всего лишь ±3°C по поверхности плиты пресса — особенно в критических краевых зонах или вблизи креплений гидравлических цилиндров — могут приводить к измеримому снижению прочности на сдвиг, неравномерной сшивке смолы и скрытым рискам расслоения, которые проявляются только при механической обработке, отделке или длительной эксплуатационной нагрузке.
Прочность клеевого соединения при ламинировании ДСП, MDF и фанеры зависит от трёх термически связанных процессов, происходящих одновременно: (1) испарения влаги из древесных основ, (2) активации смолы и её проникновения в межволоконные промежутки и (3) образования ковалентных связей вследствие полимеризации. Каждый из них имеет собственные температурные пороги и временные зависимости. Карбамидоформальдегидные (UF) смолы требуют непрерывного воздействия температуры выше 100°C в течение ≥90 секунд для достижения ≥85% теоретической плотности сшивки; фенолформальдегидные (PF) системы требуют ≥120°C в течение ≥150 секунд для обеспечения гидролитической стойкости. Если локальная температура плиты пресса опускается ниже этих порогов — даже кратковременно во время набора давления или фаз охлаждения, — смола остаётся недоотверждённой. Результатом становится не просто снижение прочности при растяжении, а хрупкая, непластичная межфазная граница, склонная к микротрещинам при термоциклировании или механических нагрузках.
Равномерность важнее абсолютной заданной температуры. Пресс, работающий при номинальных 130°C с отклонением ±5°C по поверхности плиты, создаёт различную скорость отверждения: центральные зоны могут превышать оптимальное время выдержки, вызывая деградацию смолы и обугливание, тогда как краевые зоны остаются ниже критической температуры, формируя слабые пограничные слои. Испытания по отраслевым стандартам (EN 319, ASTM D1037) показывают, что такая неравномерность может снизить среднюю прочность соединения на 22–37% по сравнению с прессами, поддерживающими допуск ±1.5°C. Ещё более важно, что она увеличивает стандартное отклонение результатов испытаний, скрывая системные режимы отказа за приемлемыми средними значениями.
Тепловое запаздывание — задержка между сигналом контроллера и фактическим откликом температуры плиты пресса — часто упускается при стандартной валидации. Гидравлические системы нагрева с циркуляцией масла реагируют медленнее, чем прямые электрические патронные нагреватели, особенно если плиты толстые (≥120 mm) или имеют недостаточную изоляцию. При быстрых изменениях цикла (например, при переходе с MDF толщиной 16 mm на OSB толщиной 25 mm) запаздывание свыше 45 секунд создаёт зоны «холодного старта», где первоначальный контакт смолы происходит ниже температуры активации. Это вызывает необратимые межфазные пустоты до приложения полного давления — дефекты, невидимые при визуальном контроле, но выявляемые методом ультразвукового C-сканирования или динамическим механическим анализом.
Излучательная способность поверхности и контактное сопротивление дополнительно усложняют подвод тепла. Окалина, окисление или накопление остатков разделительного агента на нагреваемых плитах пресса снижают эффективный коэффициент теплопередачи до 30%. Слой отверждённого остатка смолы толщиной 0.1 mm действует как теплоизолятор — эквивалентно добавлению плиты из керамического волокна толщиной 2.5 mm. Без плановой метрологии поверхности плит пресса (инфракрасная термография + картирование контактными термопарами) операторы не могут отличить дрейф контроллера, ошибку калибровки датчика и фактическое образование теплового барьера.
Практические модели отказов это подтверждают. При анализе 37 жалоб на расслоение, зарегистрированных у европейских производителей мебели за 18 месяцев, 68% были связаны с характерными для отдельных партий отказами клеевого соединения, возникавшими исключительно на краях или углах панелей — в местах, где предпусковые тепловые аудиты стабильно показывали температуру поверхности на 4–7°C ниже. Ни один случай не был связан с изменением партии смолы или отклонением влажности основы за пределы спецификации. Все случаи произошли на прессах без мониторинга плит в реальном времени по нескольким точкам; корректирующие действия потребовали повторной калибровки выходной мощности зональных нагревателей и внедрения обязательных протоколов очистки поверхности плит пресса каждые 48 часов работы.
Частота калибровки должна соответствовать интенсивности использования, а не календарному времени. Пресс, работающий в две смены ежедневно с 120 циклами/день, накапливает тепловую усталость термопар и нагревательных элементов быстрее, чем оборудование, работающее в одну смену с 40 циклами/день. Дрейф термопар типа K превышает ±2.2°C после 2,000 суммарных часов при 130°C; платиновые RTD сохраняют точность ±0.3°C, но деградируют при попадании конденсата в холодные спаи. Не менее важна проверка размещения датчиков: термопары, встроенные на 5 mm ниже поверхности плиты, показывают стабильные значения, но не фиксируют переходные процессы на поверхности; поверхностные датчики улавливают пиковые градиенты, но подвержены механическому износу. Передовая практика требует двойной проверки датчиками не менее чем в ≥6 точках на каждую плиту с сопоставлением с инфракрасным сканированием при запуске, в середине смены и при остановке.
Архитектура управления определяет, поддерживается ли стабильность или лишь регистрируется. Режим вкл./выкл. создаёт неизбежные колебания; настройка PID без компенсации по прямой связи для расхода массы или температуры окружающей среды не справляется при сезонных переходах. Современные системы, интегрирующие модели вязкости смолы в реальном времени (на основе истории температуры и времени выдержки), динамически корректируют заданные значения — поддерживая 128°C для UF в течение первых 30 секунд, а затем повышая до 132°C для окончательной сшивки. Это предотвращает как недоотверждение, так и термическую деградацию. Однако такая возможность бессмысленна без прослеживаемого, пригодного для аудита журнала температур: испытания выбросов по EN 717-1 предполагают постоянную тепловую историю; пункт 8.5.1 ISO 9001:2015 требует документированных свидетельств контроля параметров процесса.
С точки зрения безопасности нестабильные тепловые профили повышают риски помимо отказа продукции. Недоотверждённые панели сохраняют непрореагировавшие мономеры формальдегида, повышая выделение газов при шлифовании или фрезеровании и подвергая операторов воздействию концентраций в воздухе, превышающих OSHA PEL (0.75 ppm). Что ещё хуже, панели с предельной прочностью клеевого соединения могут непредсказуемо разрушаться при обработке на CNC, образуя высокоскоростные щепки. В отчёте об инциденте 2023 года немецкого производителя корпусной мебели травма, которой едва удалось избежать, была связана с внезапным разрушением панели во время кромкооблицовки; последующее расследование выявило локальную среднюю температуру плиты пресса 102°C на участке площадью 15 cm² вследствие засорённого нагревательного канала.
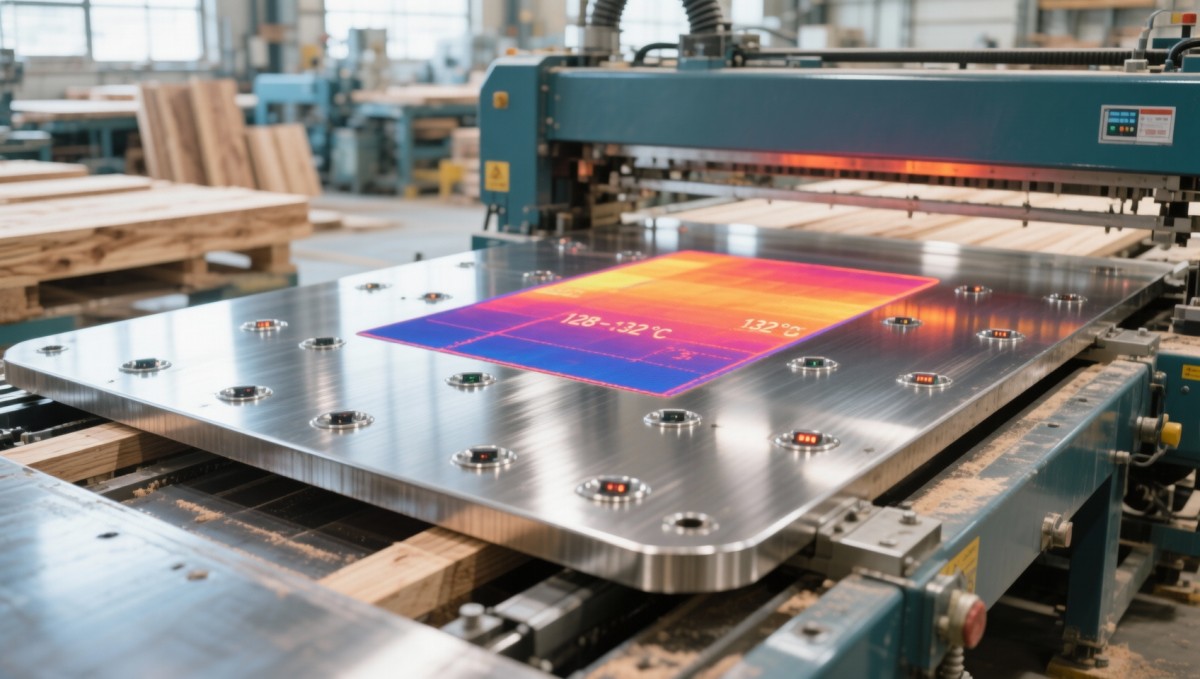
Проверка не может основываться на измерениях в одной точке. Эффективная тепловая валидация требует синхронизированных данных: инфракрасной термографии (точность ±1°C) по всей поверхности плиты пресса, массивов контактных термопар в точках конструкционных напряжений (углы, вблизи гидравлических портов) и непрерывного журналирования потребляемой мощности нагревателя относительно кривой отклика температуры. Отклонения свыше ±1.8°C в любой зоне, подтверждённые в трёх последовательных циклах, запускают обязательное техническое обслуживание: испытание сопротивления нагревательных элементов, аудит компенсации холодного спая термопар и измерение плоскостности плиты пресса (согласно ISO 10791-7). Любой менее строгий подход рассматривает температурную стабильность как эксплуатационное удобство, а не как контролируемый параметр процесса.
Для менеджеров по качеству и безопасности вывод носит практический, а не теоретический характер. Температурная стабильность измеряется не только градусами — она выражается количеством забракованных панелей на тысячу, гарантийных претензий на отгрузку, случаев воздействия на операторов за квартал и несоответствий при аудитах за год. Когда тепловое отклонение превышает спецификацию, дефект заключается не только в панели — он заключается в способности системы управления обеспечивать повторяемость. Эта повторяемость является основой как целостности продукции, так и безопасности на рабочем месте.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.