


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
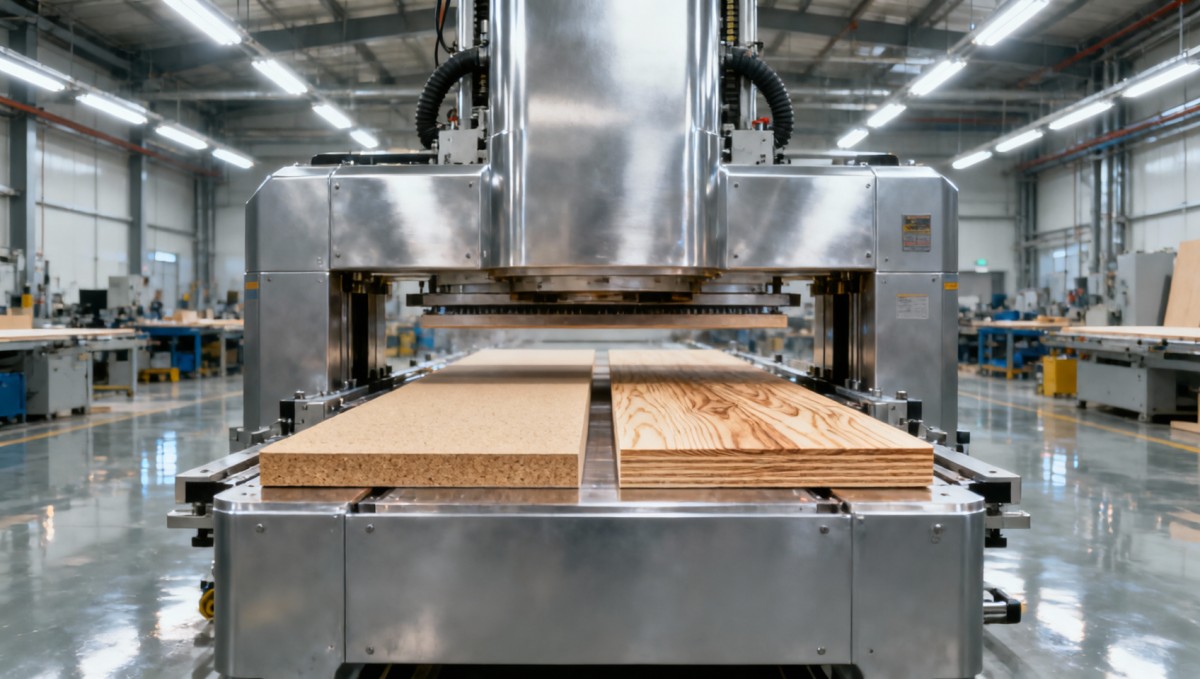
Может ли автоматический пресс для древесных плит обрабатывать как MDF, так и фанеру без перенастройки?
Может ли автоматический пресс для древесных плит обрабатывать и MDF, и фанеру без перенастройки?
Краткий ответ: да — но только если машина спроектирована для адаптивной обработки материалов, а не просто имеет заявленную возможность работы с «обоими материалами». Большинство операторов слишком поздно замечают эту разницу — после ввода в эксплуатацию пресса, требующего ручной перенастройки при каждом переходе с MDF на фанеру. Такие простои накапливаются: 8–15 минут на каждую переналадку, повторяемую десятки раз за смену. Хуже того, несогласованные профили давления для разных материалов приводят к расслоению кромок фанеры или вздутию поверхности MDF — дефектам, которые не выявляются при визуальном осмотре до последующего шлифования или облицовывания кромок.
Настоящий вопрос заключается не в том, может ли пресс обрабатывать оба материала, а в том, сохраняет ли он требуемую прочность склеивания, геометрическую стабильность и качество поверхности без вмешательства оператора между циклами. Это зависит не столько от маркетинговых характеристик («поддерживает MDF и фанеру»), сколько от трёх функциональных уровней конструкции: тепловой реакции, логики распределения давления и памяти профилей материалов.
Почему «рассчитан на оба материала» не означает «готов к обоим материалам»
Многие автоматические прессы для древесных плит указывают MDF и фанеру в технической документации, однако такие заявления часто отражают статические лабораторные испытания в идеальных условиях: партии из одного материала, температура цеха без отклонений, предварительно кондиционированные плиты и фиксированное время выдержки. На практике MDF и фанера ведут себя принципиально по-разному под воздействием тепла и давления:
- MDF однороден, содержит влагу (8–12% MC) и обладает высокой теплопроводностью. Он быстро поглощает тепло, но легко сжимается — избыточное давление вызывает необратимую потерю плотности поверхностного слоя, что приводит к слабой адгезии шпона или обратному пружинению после прессования.
- Фанера анизотропна: клеевые швы расширяются/сжимаются с иной скоростью, чем слои шпона, внутренние слои различаются по плотности и влажности, а пустоты или вставки создают локальное тепловое сопротивление. Применение равномерного давления чревато смятием сердцевины из мягкой древесины при недостаточном уплотнении перекрёстных слоёв из твёрдой древесины.
Пресс, применяющий идентичные кривые нагрева и нарастания давления к обоим материалам, неизбежно ухудшит характеристики одного из них — или обоих. Проблема не в возможности обработки, а в точности управления. Для действительно бесшовного переключения машина должна распознавать тип материала до закрытия, а затем корректировать всю последовательность прессования — не только уставки давления, но и время нарастания, длительность выдержки, скорость охлаждения и даже синхронизацию гидравлических цилиндров.
Что действительно обеспечивает работу без перенастройки
Три взаимосвязанные функции отличают прессы, которые допускают обработку обоих материалов, от тех, которые оптимизируют работу с каждым из них без настройки:
1. Зоны нагрева с учётом материала
Это не просто «многозонный нагрев», а независимо управляемые зоны с тепловой модуляцией на основе обратной связи. Фанере требуются более медленные и низкие пиковые температуры поверхности (105–115°C), чтобы избежать деградации клеевого слоя во внешних слоях, тогда как MDF выигрывает от более быстрого нагрева до 125–135°C для удаления влаги до отверждения смолы. Пресс с фиксированными профилями зон вынуждает идти на компромиссы; пресс с адаптивным тепловым картированием регулирует мощность зон в реальном времени на основе показаний толщины, плотности материала и излучательной способности поверхности.
2. Динамическое профилирование давления
Статическое давление (например, «постоянные 12 MPa») не подходит для обоих материалов. MDF требует высокого начального давления для закрытия зазоров и запуска течения смолы, а затем постепенного снижения в период выдержки, чтобы предотвратить разрушение поверхности. Фанере необходимо ступенчатое давление: низкое начальное усилие для выравнивания слоёв без их смещения, затем постепенное увеличение для уплотнения клеевых швов без смятия сердцевины. Машины с программируемыми кривыми давления, связанными с температурой и временем, не только позволяют работать с двумя материалами, но и сокращают время цикла на 12–18% по сравнению с циклами с фиксированным давлением.
3. Предустановленные и проверенные в производственных условиях профили материалов
«Предустановленные профили» — это не просто сохранённые настройки, а эмпирически откалиброванные последовательности, подтверждённые на плитах от разных поставщиков, при разных клеевых составах и условиях окружающей среды. Надёжный профиль для берёзовой фанеры толщиной 18mm включает компенсацию сезонных колебаний влажности; профиль MDF учитывает различия между карбамидоформальдегидными и фенолформальдегидными смоляными системами. Без такой глубины операторы в итоге ежедневно вручную корректируют параметры, что сводит на нет цель автоматизации.
Где проявляется разрыв — в производстве, а не в спецификациях
Две распространённые точки отказа показывают, действительно ли пресс обрабатывает оба материала без перенастройки:
- Нестабильное качество кромки: если после прессования на кромках фанеры видны участки с недостатком клея или микротрещины, а на кромках MDF наблюдаются поднятые волокна или небольшое вздутие, вероятно, машина применяет равномерное давление независимо от анизотропии материала. Это не «ошибка настройки», а ограничение архитектуры управления.
- Изменение размеров после прессования: уменьшение ширины панелей MDF на 0.15–0.25 mm в течение 24 часов при одновременном небольшом короблении фанерных панелей вдоль направления волокон указывает на несоответствующие протоколы охлаждения. Равномерная скорость охлаждения не учитывает, что MDF снимает внутренние напряжения изотропно, а фанера — направленно. Адаптивная последовательность охлаждения предотвращает это.
Эти дефекты нельзя устранить обучением или техническим обслуживанием — это симптомы недостаточной логики управления с учётом конкретного материала. Их модернизация в прессах предыдущих поколений редко даёт результат; аппаратная часть (датчики, скорость отклика клапанов, задержка обработки PLC) должна поддерживать корректировки на уровне миллисекунд.
Что проверить перед принятием решения
Если ваш производственный процесс регулярно чередует MDF и фанеру — особенно если вы выпускаете смешанные партии (например, корпуса шкафов из MDF и двери из фанеры), — не полагайтесь на заявления в брошюрах. Запросите подтверждение следующих трёх пунктов:
- Документированный отчёт об испытаниях, показывающий последовательные циклы MDF и фанеры (в один день, одним оператором, с одной клеевой системой) с данными о прочности склеивания (испытания на сдвиг ASTM D1037) и измерениями плоскостности поверхности (допуск ±0.08 mm поддерживается для обоих материалов).
- Доказательство адаптивного переключения профилей: видео или журналы, демонстрирующие автоматическую корректировку параметров при сканировании штрихкода материала или выборе предустановки — без ручного ввода, кроме подтверждения типа задания.
- Журналы сервисного обслуживания как минимум от двух существующих клиентов, работающих по графику с долей смешанных материалов >60%, со средним внеплановым простоем, связанным с проблемами переналадки при смене материала (он должен быть близок к нулю, а не просто «меньше, чем раньше»).
Производители, которые качественно решили эту задачу, встраивают данную логику на уровне прошивки — не в виде дополнительного программного модуля, а как интегрированную архитектуру управления. Поэтому опыт имеет значение: требуются годы обратной связи из мебельных производств, от изготовителей дверей и промышленных ламинирующих предприятий, чтобы усовершенствовать тепловые модели и модели давления, устойчивые к реальной изменчивости условий.
Для цехов, где гибкость не является опцией, — где сегодняшний заказ может включать 300 листов MDF толщиной 16mm, а завтрашний — 200 листов морской фанеры толщиной 19mm, — подходящий автоматический пресс для древесных плит не просто принимает оба материала. Он рассматривает их как различные физические системы и соответствующим образом реагирует при каждом закрытии плиты пресса.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.