


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Почему точность расчёта стоимости кромкооблицовочного станка зависит от материала и толщины вашей панели
Почему материал и толщина ваших панелей напрямую определяют точность расчёта стоимости кромкооблицовочного станка
Если вы формируете бюджет на капитальное оборудование для новой мебельной линии или расширяете существующий участок производства корпусной мебели, вы, вероятно, уже получили несколько коммерческих предложений на кромкооблицовочные станки. И, вероятно, заметили следующее: одна и та же модель от одного и того же поставщика имеет разные спецификации, опции и цены в разных предложениях. Эти различия не случайны. Они не связаны с методами продаж или региональными ценовыми категориями. Почти всегда они обусловлены тем, насколько точно поставщик понимает и учитывает фактический материал ваших панелей и диапазон их толщины.
Это не второстепенная техническая деталь. Для руководителей проектов, отвечающих за готовность производства, неточности в расчётах, связанные с предположениями об основе материала, являются одной из главных причин задержек при вводе в эксплуатацию, незапланированной модернизации и снижения производительности в первый год. Предложение, составленное на основе типовых предположений о «ДСП 16–19 мм», не будет соответствовать реальности, если на вашем производстве за одну смену обрабатываются фасады ящиков из MDF толщиной 3 мм, корпуса из фанеры толщиной 25 мм и столешницы с кромкой из массива древесины.
Материал — это не только внешний вид поверхности: он определяет тепловые и механические характеристики
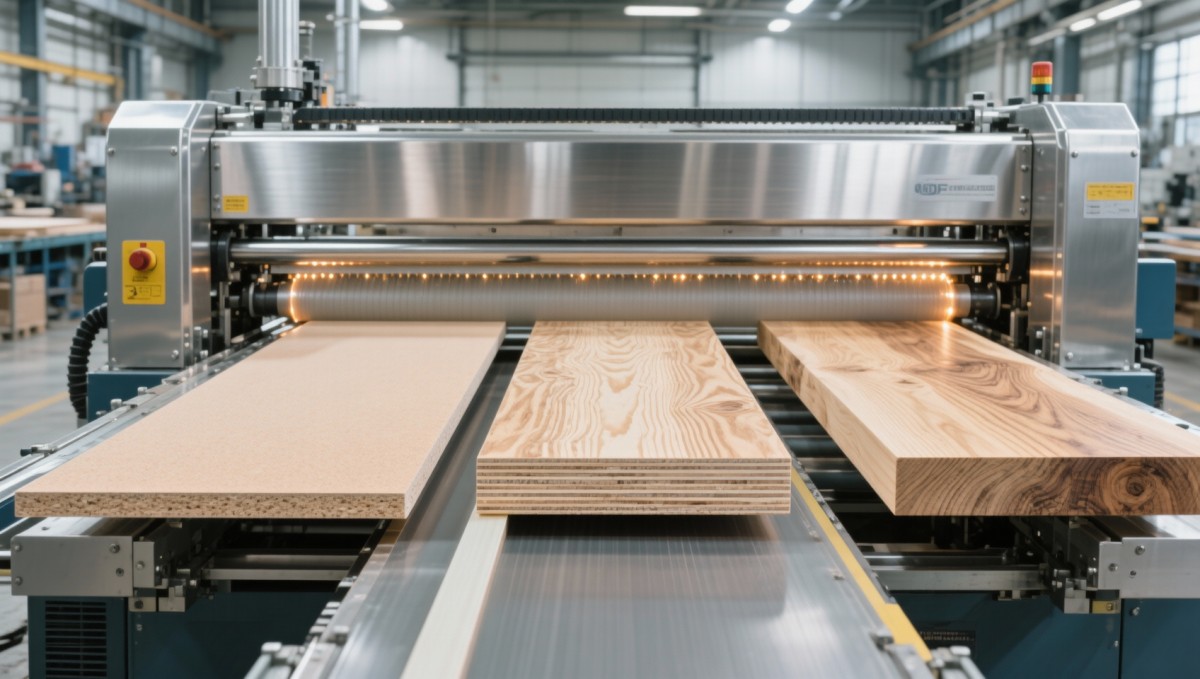
Кромкооблицовка — это термомеханический процесс: тепло размягчает клей, давление обеспечивает склеивание, а механическая обработка завершает формирование соединения. Однако материалы по-разному реагируют на каждом этапе — не только визуально, но и по плотности, теплопроводности, содержанию влаги и стабильности кромки.
- MDF: Однородная плотность обеспечивает равномерное проникновение клея, однако низкая тепловая масса означает быстрое нагревание и охлаждение. Станки должны обеспечивать точное и быстрое регулирование температуры, особенно при высокоскоростной обработке. Перегрев может привести к вздутию поверхности, а недостаточный нагрев — к слабой адгезии в сердцевине.
- ДСП: Неоднородная структура приводит к различному поглощению клея. Более высокая тепловая инерция требует более длительного предварительного нагрева и более стабильных профилей давления роликов. Неравномерная плотность также повышает риск скалывания кромки при фрезеровании, поэтому геометрия режущего инструмента и синхронизация подачи становятся критически важными.
- Фанера: Перекрёстно склеенные слои расширяются и сжимаются с разной скоростью под воздействием тепла. Это вызывает микроперемещения на поверхности склеивания. Надёжное склеивание требует более медленного и контролируемого нанесения клея, а также адаптивных зон давления, компенсирующих сопротивление сжатию, характерное для каждого слоя.
- Массив древесины: Естественное направление волокон, градиенты влажности и сезонные изменения означают, что две панели не ведут себя одинаково. Станки должны поддерживать ручную или полуавтоматическую калибровку для каждой партии и включать обнаружение кромки в реальном времени для динамической корректировки объёма клея и глубины обрезки.
Предложение, в котором все четыре типа основы рассматриваются как взаимозаменяемые, не будет учитывать эти функциональные требования: специализированные модули нагрева, многозонные прижимные ролики, адаптивные датчики обрезки или даже базовые процедуры калибровки. Эти упущения не отражаются отдельными строками в предложении — они проявляются позднее как недостатки производительности.
Толщина — это системное ограничение, а не просто размер
Толщина панели определяет пути передачи механической нагрузки, стабильность подачи и допуски на выравнивание, а не только возможность прохождения панели через станок. Панель толщиной 12 мм прогибается под давлением роликов; панель толщиной 38 мм сопротивляется изгибу, но требует большего крутящего момента и более жёсткой конструкции рамы.
Учтите следующее: большинство кромкооблицовочных станков указывают «стандартный диапазон толщины» (например, 12–30 мм). Однако за этим числом скрываются три эксплуатационные особенности:
- Минимальная толщина: Ниже примерно 8 мм стандартные ремни подачи теряют сцепление. Тонкие панели прогибаются между роликами, вызывая размазывание клея, неравномерное давление и преждевременный износ обрезных ножей. Решения включают нижние ремни с вакуумной поддержкой или сегментированные роликовые системы — ни одно из них не является стандартным для базовых моделей.
- Максимальная толщина: При толщине свыше 30 мм стандартные станки часто превышают пределы конструктивного прогиба. Результат? Изменение толщины клеевого шва по высоте панели, особенно у верхней кромки, где усилие ролика снижается. Требуются усиленные рамы, системы двойного привода или гидравлическая компенсация давления, однако они редко включаются без явного указания в техническом задании.
- Изменение толщины: Если ваше производство включает как боковины шкафов толщиной 16 мм, так и столешницы островных модулей толщиной 28 мм, станок должен сохранять равномерность нанесения клея при разнице в 12 мм. Для этого требуется либо ручная перенастройка между партиями, либо замкнутая система измерения толщины с регулировкой дозирования клея в реальном времени. Последнее увеличивает стоимость, но устраняет одну из основных причин разрушения клеевого соединения на линиях со смешанной толщиной.
Расчёт стоимости без знания диапазона толщин вынуждает поставщиков исходить из наихудших предположений — или, что ещё хуже, занижать спецификацию. Ни один из этих вариантов не защищает ваши сроки или выход годной продукции.
Где типовые предложения дают сбой — и на что обращать внимание
Вот что обычно идёт не так, когда материал и толщина не проверяются на раннем этапе:
- Ловушка модернизации «только клеевой системы»: Поставщик предлагает «базовый» станок с опциональной клеевой системой. Но если вы обрабатываете MDF толщиной 3 мм, этот клеевой узел может не иметь необходимого точного регулирования потока, что приводит к избытку выдавленного клея и дорогостоящей очистке после обрезки. Решение? Другой насос, другая форсунка, другая зона нагрева — ничего из этого не было включено в первоначальное предложение.
- Неожиданности с точностью обрезки: Вам предлагают «допуск обрезки ±0.1 мм». Но эта спецификация предполагает стабильную ровную ДСП толщиной 18 мм. На деформированной фанере толщиной 25 мм тот же станок обеспечивает ±0.4 мм, поскольку обрезная головка не имеет функции динамического отслеживания кромки. Такое отклонение не указывается в брошюрах.
- Постепенный рост послепродажных затрат: Станок, поставленный для «MDF и ДСП», может надёжно работать с этими материалами, но выйти из строя через несколько месяцев при периодической обработке массива древесины. Запасные части, например закалённые обрезные ножи и усиленные цепи подачи, не были учтены в первоначальном плане обслуживания.
Ни одна из этих проблем не свидетельствует о плохой конструкции станка. Они отражают недостаточную дисциплину при подготовке предложений, когда технические предположения заменяют проверку, ориентированную на конкретный материал.
Как сделать ваше следующее предложение реалистичным
Вам не нужно становиться инженером по материалам, но необходимо изменить подход к взаимодействию с поставщиками на этапе расчёта стоимости. Сосредоточьте проверку на трёх конкретных исходных данных:
- Предоставляйте реальные образцы панелей, а не только спецификации. Отправьте 3–5 типовых панелей, включая образцы с максимальной деформацией, качеством кромки и показаниями влажности, если они доступны. Позвольте поставщику проверить поток клея, реакцию на давление и поведение при обрезке на демонстрационной установке. Это позволяет выявить совместимость быстрее, чем любая спецификация.
- Определяйте *распределение* толщин, а не только минимум/максимум. Предоставьте структуру вашего производства: например, «70% — 16–19 мм, 20% — 25–28 мм, 10% — менее 10 мм». Это показывает поставщику, для каких задач следует в первую очередь предусмотреть адаптивные функции и где будет достаточно фиксированных настроек.
- Требуйте карты конфигурации станка, а не только номера моделей. Запросите таблицу, показывающую, какие аппаратные модули — зоны нагрева, прижимные ролики, обрезные головки, системы подачи — задействуются для каждого сочетания материала и толщины в вашем диапазоне. Если поставщик не может её предоставить, предложение всё ещё носит теоретический характер.
Компания Qingdao Zhongding Machinery строит каждое коммерческое предложение на кромкооблицовочный станок на следующем принципе: никаких стандартных предположений, никаких типовых конфигураций. Мы запрашиваем перечень ваших материалов основы до выбора базовой модели и проверяем переходы между толщинами на нашей испытательной линии до окончательного определения опций. Потому что для руководителя проекта реальная стоимость неточного предложения заключается не в разнице цен. Это переделки, простои и задержка в достижении первой целевой выручки.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.