


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
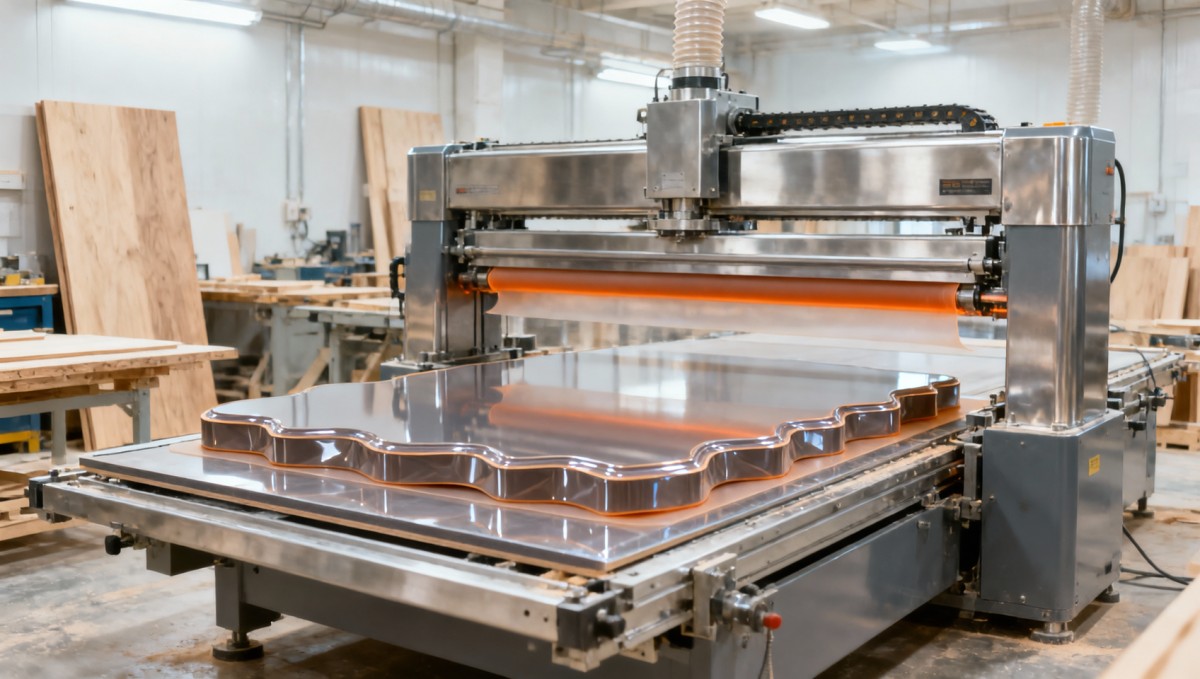
Вакуумный мембранный пресс для дверей шкафов: как подобрать усилие прижима, время цикла и требования к качеству поверхности
Усилие прижима — не просто число, а системное ограничение
При оценке вакуумного мембранного пресса для дверей шкафов технические специалисты часто начинают со сравнения характеристик усилия прижима — 0.8 MPa, 1.0 MPa, 1.2 MPa — и предполагают, что чем выше, тем лучше. Это опасное упрощение. Усилие прижима не является изолированным показателем; это результат работы тесно взаимосвязанной системы: производительности вакуумного насоса, целостности мембраны, плоскостности плиты, равномерности нагрева и стабильности основы. Пресс с номинальным давлением 1.2 MPa не сможет стабильно обеспечивать такое давление по всей поверхности дверной панели размером 2400 × 900 mm, если вакуумная камера не герметична полностью, мембрана имеет микроповреждения или плита не поддерживает температурную равномерность ±1.5°C по всей своей поверхности.
На практике большинству дверей шкафов из MDF и HDF достаточно 0.8–1.0 MPa для полноценной адгезии термоплёнки — но только при условии стабильности размеров основы и её предварительного кондиционирования до влажности ≤8%. Завышение требований к усилию прижима без устранения этих исходных условий приводит к снижению отдачи: увеличению энергопотребления, ускоренному износу мембраны и повышенному риску отслоения кромок или образования пузырей на профилированных деталях. Важен не пиковый уровень давления, а *стабильное, равномерное давление* по всей рабочей зоне в течение критического периода склеивания (обычно 45–75 seconds).
Время цикла — это уравнение балансировки линии, а не отдельная характеристика
Производители часто указывают «время цикла» одним числом: «65 seconds». Но без контекста этот показатель бессмысленен. Измеряется ли он от загрузки до выгрузки двери? Включает ли охлаждение мембраны? Достижим ли он при использовании PVC-плёнки толщиной 3 mm на панели HDF толщиной 12 mm с 3D-профилированными кромками?
Фактическое время цикла зависит от трёх взаимосвязанных переменных: скорости теплопередачи (определяемой материалом плиты, плотностью нагревательных элементов и тепловой массой), скорости реакции вакуумной системы (на которую влияют CFM насоса, диаметр трубопроводов и время срабатывания клапанов) и интеграции рабочего процесса оператора (например, выполняются ли раскрой плёнки, загрузка панели и позиционирование мембраны параллельно или последовательно). Пресс, обеспечивающий 70-second циклы в лабораторных условиях, может работать на вашей линии с циклом 110 seconds, если участок работы с плёнкой добавляет 25 seconds ручной подготовки или если температура в цехе опускается ниже 18°C, замедляя тепловое восстановление между циклами.
Для крупносерийного производства шкафов (≥300 doors/day) ориентируйтесь на систему, в которой *повторяемый цикл при полной загрузке* — включая укладку плёнки, создание вакуума, нагрев, охлаждение и безопасную выгрузку — составляет ≤90 seconds. Любая большая продолжительность создаёт узкие места на последующих операциях, особенно при использовании совместно с CNC-фрезерными станками или кромкооблицовочными станками, работающими с коэффициентом использования 85–95%.
Качество поверхности начинается задолго до закрытия мембраны
«Отделка класса A» — это цель, но она не обеспечивается одним только прессом. Это результат соблюдения технологической дисциплины на предыдущих этапах. Вакуумные мембранные прессы не исправляют дефекты основы; они воспроизводят их. Волнистость после шлифования глубиной 0.15 mm на панели MDF станет заметной волной под глянцевой PVC-плёнкой. Отклонение по высоте 0.3 mm на двери с филёнкой проявится в виде неравномерной интенсивности блеска — даже при идеальных усилии прижима и температуре.
Именно поэтому подготовка поверхности становится обязательной. До поступления любой панели в вакуумный мембранный пресс она должна иметь плоскую, гладкую и стабильную по размерам базовую поверхность. Поэтому многие производители мебели первого уровня интегрируют высокоточное строгание непосредственно в линию подготовки дверей — не как разовую операцию, а как откалиброванную точку контроля процесса. Для дверей из массива или ламинированных панелей, требующих снятия материала и выравнивания, профессиональныйфуговально-рейсмусовый станок обеспечивает повторяемую толщину и точную базовую плоскость, устраняя «скрытую переменную», которая ухудшает стабильность отделки на последующих этапах.
Как сопоставить характеристики с вашими реальными условиями производства
Забудьте об универсальных спецификациях. Постройте оценку вокруг трёх конкретных проверок:
- Проверьте соответствие основы: Пропустите через пресс реальные дверные панели — того же сорта, толщины и профиля — используя стандартные для вас плёнку и клей. Измерьте распределение давления встроенными датчиками (или как минимум проверьте равномерность нарушения герметизации кромок в нескольких зонах). Если давление по панели отличается более чем на ±8%, исследуйте плоскостность плиты и натяжение мембраны, а не только номинальную производительность насоса.
- Измерьте полный рабочий цикл: Во время реальных испытаний используйте секундомер. Начинайте отсчёт, когда оператор приступает к укладке плёнки, и останавливайте его, когда следующая панель готова к загрузке. Повторите для 10 последовательных циклов. Исключите первые два (прогревочные) и усредните остальные. Если среднее значение превышает 95 seconds, анализируйте рабочий процесс, а не только характеристики станка.
- Оцените отделку при реальном освещении: Осматривайте облицованные двери при LED-освещении 5000K под углами 45° и 90°, с расстояния 1-meter. Обращайте внимание на шагрень, локальное помутнение или едва заметное усиление контуров. Это не дефекты пресса, а признаки неравномерной подготовки основы или температурных градиентов.
В Qingdao Zhongding Machinery наш подход отражает эту реальность: мы проектируем системы вакуумных мембранных прессов для дверей шкафов не на основе теоретических максимумов, а для повторяемой работы с реальными материалами в условиях цеха. Наша интеллектуальная вакуумная система регулирует скорость вакуумирования в зависимости от пористости панели; быстронагреваемые плиты восстанавливают температуру в течение 45 seconds после выгрузки; а модульная оснастка позволяет быстро переходить между гладкими, рамочными и профилированными сериями дверей — без повторной калибровки. Речь не о достижении громкого показателя. Речь о предсказуемых, проверяемых результатах от смены к смене.
Когда стоит поставить под сомнение «стандартную» конфигурацию
Если в вашем производстве используются смешанные материалы — двери из массива наряду с MDF либо термоплёнка на ДСП различной плотности, — одна конфигурация пресса редко подходит для всего. Не выбирайте автоматически камеру наибольшего доступного размера или насос с наивысшими характеристиками. Вместо этого распределите ассортимент продукции по объёму и сложности:
- Превышает ли высота ≥70% ваших дверей 2100 mm? Тогда длина плиты и вертикальное вакуумное зонирование важнее, чем номинальное давление.
- Часто ли вы выпускаете небольшие партии нестандартных профилей? Тогда модульная быстро сменяемая оснастка и интуитивно понятное управление HMI сократят время наладки больше, чем увеличение усилия прижима на +0.2 MPa.
- Превышают ли отходы плёнки >6.5% на панель? Тогда контроль натяжения мембраны и точное программирование герметизации кромок могут обеспечить более быструю окупаемость инвестиций, чем увеличение производительности насоса.
Правильный вакуумный мембранный пресс для дверей шкафов — не тот, у которого наиболее впечатляющая спецификация. Это пресс, чьи инженерные допущения соответствуют реалиям ваших основ, чьё время цикла согласовано с ритмом вашей линии и чья стабильность отделки исключает переделку — не только в лаборатории, но и на протяжении трёх смен, четырёх сезонов и 12,000 annual production hours.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.