


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Планировка оборудования мебельной фабрики: объединение раскроя, кромкооблицовки и сверления
Линия производства мебели работает эффективно, когда панели перемещаются между станками с минимальными задержками, подъёмами и повторной сортировкой. Выбирая деревообрабатывающее оборудование для мебельного производства, спланируйте взаимодействие участков раскроя, облицовывания кромок и сверления до того, как зафиксировать расположение станков. Высокая скорость станка может почти не увеличить выпуск, если зона выгрузки загромождена или детали поступают в неправильной последовательности.
Для корпусной мебели отправной точкой может служить маршрут «раскрой → облицовывание кромок → сверление». Оптимальная планировка зависит от конструкции изделия, размера партии, требований к кромкам и стратегии обработки. Сначала определите эти условия, а затем выберите расположение оборудования, средства перемещения и вместимость буферных зон, которые обеспечат непрерывное движение деталей.
Начните с маршрута, по которому фактически проходит каждая панель
Планировка цеха должна учитывать изготавливаемые детали. Боковина шкафа, полка, фасад ящика и задняя стенка могут проходить по разным маршрутам, даже если входят в один заказ. Для некоторых деталей нужна обработка всех четырёх кромок и несколько операций сверления; другие могут полностью миновать участок облицовывания кромок.
Составьте перечень типовых деталей для предполагаемого ассортимента продукции. Зафиксируйте размеры панелей, материал, обработку кромок, схемы отверстий и объёмы производства. Включите детали со сложными характеристиками, например узкие планки, большие дверцы и панели с пазами или фальцами. Именно на таких деталях часто выявляются проблемы перемещения, незаметные при обработке стандартных прямоугольных заготовок.
Затем определите, где будет выполняться каждая операция. Фрезерный станок с ЧПУ для раскроя по карте раскладки может за один установ обработать детали и выполнить часть отверстий на пласти, в то время как горизонтальное сверление будет выполняться на следующем участке. При раскрое на форматно-раскроечном станке больше операций может приходиться на отдельный сверлильный центр. Ни один вариант не является универсально предпочтительным: выбор зависит от эффективности раскладки, требований к отверстиям, особенностей перемещения деталей и ассортимента производства.
Также определите, относятся ли размеры обработки к раскроенному материалу или к готовой панели после облицовывания кромок. Толщина кромочного материала, подрезка и система базирования станка должны соответствовать проектным данным. В противном случае даже станки, каждый из которых работает точно, могут выпускать детали, которые невозможно правильно собрать.
Сбалансируйте производительность по типовым производственным заданиям
Сравнение заявленной скорости станков не позволяет определить производительность линии. Производительность раскроя часто указывают в листах или деталях, скорость облицовывания кромок — в скорости подачи, а сверления — в циклах. Эти показатели необходимо пересчитать в общий производственный норматив, например количество готовых комплектов корпусной мебели за смену.
Для каждой типовой партии оцените общий объём работ на каждом этапе. Учтите загрузку и выгрузку, смену инструмента или материала, переворот панелей, сканирование, контроль и обычные перерывы в работе. Используйте доступное производственное время за вычетом запланированных перерывов и обслуживания, а не предполагайте, что каждая минута смены используется для выпуска деталей.
Партия небольших панелей может создавать значительную нагрузку на перемещение деталей у кромкооблицовочного станка, несмотря на относительно малую площадь обрабатываемого материала. Другая партия может быстро проходить раскрой и облицовывание кромок, но требовать большого объёма сверления. Рассчитывайте производительность с учётом ожидаемого ассортимента и определяйте, какой участок ограничивает выпуск в каждом важном сценарии.
Не покупайте станки с одинаковой номинальной производительностью на всех этапах лишь для того, чтобы предложение выглядело сбалансированным. Резерв производительности на отдельных участках поможет восстановить темп после остановки. Однако постоянное превышение выпуска на предыдущих этапах создаёт растущие очереди, если не контролировать запуск производства.
Выберите планировку с учётом перемещения деталей и доступности оборудования
Прямая, Г-образная и П-образная планировки позволяют соединить одни и те же станки. На практике они различаются расстоянием перемещения панелей, перемещениями операторов, ограничениями здания и доступом для обслуживания.
Прямая планировка подходит для здания с чётко заданным направлением производственного потока и достаточной длиной для зон подачи, выгрузки и передачи деталей. Она упрощает контроль потока материалов и позволяет использовать конвейеры. Проверьте весь рабочий контур: станок может помещаться на чертеже, но при этом не оставлять места для самой длинной выходящей панели.
Г-образная планировка может быть удобна, если нужно обойти колонны или отделить раскрой от последующей обработки. Для углового участка необходимо предусмотреть способ передачи деталей. Панели нужно переворачивать, накапливать или перемещать на тележках, не блокируя работу обоих станков.
П-образная планировка позволяет расположить части процесса ближе друг к другу и может сократить перемещения оператора, если численность персонала и длительность циклов позволяют обслуживать несколько участков. Её целесообразность зависит от того, удастся ли разделить зоны поступления материала, готовых деталей, пешеходного движения и перемещения техники. Одной лишь близости станков недостаточно, чтобы один оператор мог обслуживать сразу несколько загруженных машин.
Нанесите на план станки в масштабе, указав места загрузки, открытые ограждения, зоны обслуживания, подключения аспирации и электрические шкафы. Отдельно обозначьте маршруты панелей и операторов. Короткий маршрут панели, который вынуждает оператора постоянно пересекать производственный поток, может оказаться хуже немного более длинного, но понятного маршрута.
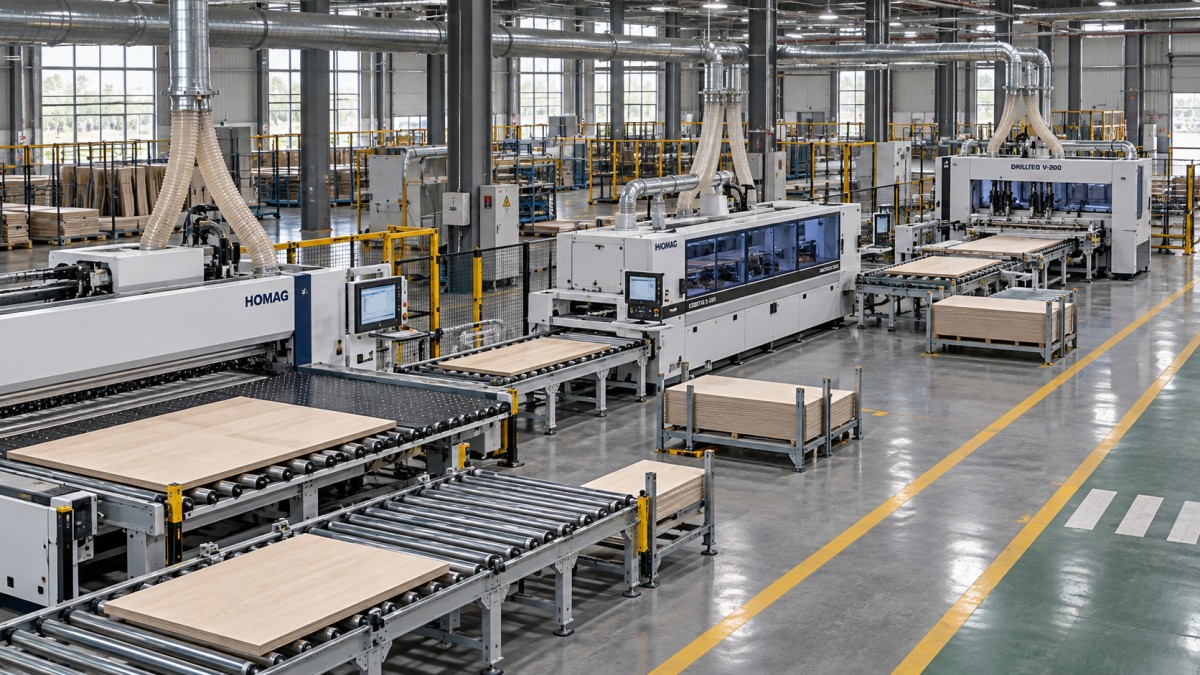
Подробно проработайте передачу деталей от раскроя к облицовыванию кромок
Зона выгрузки после раскроя часто определяет, насколько организованно будет выполняться дальнейшая обработка. Детали могут выходить из форматно-раскроечного станка или со стола для раскроя по карте раскладки в последовательности, удобной для раскроя, но неподходящей для облицовывания кромок. Детали необходимо идентифицировать и группировать, не пряча срочные компоненты под другими заготовками.
Выберите способ передачи деталей с учётом их размеров, чувствительности поверхности, объёма выпуска и разнообразия партий. Тележки удобны для смешанных заказов и меняющихся маршрутов. Роликовые столы сокращают необходимость переноски, если панели движутся по стабильному маршруту. Конвейеры подходят для непрерывного потока, если их системы управления, габариты и поверхности передачи рассчитаны на весь диапазон панелей.
Уточните, как перемещаются мелкие и узкие детали. Система передачи, подходящая для боковин шкафов, может не обеспечивать опору узким планкам. Большие панели должны иметь достаточную опору при перевороте, а декоративные поверхности нуждаются в чистых контактных точках и защите от повреждений при скольжении. Предусмотрите место для брака и пригодных к повторному использованию обрезков, чтобы они не занимали обычную зону выгрузки.
На кромкооблицовочном станке учитывайте количество необходимых проходов. На одностороннем станке панель обычно нужно вернуть для обработки остальных кромок. Ручной возврат, возвратный конвейер и более автоматизированная схема требуют разного пространства и трудозатрат. Проверьте весь маршрут переворота самой большой панели, включая место оператора и зону накопления ожидающих деталей.
Группировка по материалу кромки может сократить время переналадки, но слишком большие партии задерживают выполнение заказов целиком. Установите правила запуска деталей в производство, которые учитывают как эффективность переналадки, так и приоритеты сборки. Большая стопка облицованных панелей малоценна, если для каждого шкафа по-прежнему не хватает одной важной детали.
Используйте буферные зоны для компенсации перебоев, не скрывая проблем
Буферная зона позволяет следующему процессу продолжить работу при кратковременной остановке и даёт предыдущему процессу место для выгрузки. Её вместимость должна соответствовать продолжительности перебоя, который должна компенсировать линия, и скорости поступления панелей.
Для предварительного расчёта умножьте скорость поступления деталей с предыдущего участка на предполагаемое время запаса. Затем проверьте результат с учётом реальных условий: количества панелей, их размеров, устойчивости штабеля, расположения тележек и доступного пространства. При расчёте для облицовывания кромок различайте панели, ожидающие обработки, и повторные проходы, чтобы не смешивать запас панелей с загрузкой станка.
Разделяйте детали, ожидающие первого прохода, частично облицованные панели и заготовки, готовые к сверлению. Если смешивать детали на разных этапах, сложнее отслеживать ход работ и выше риск пропустить операцию. Используйте чётко обозначенные линии, тележки или стеллажи и установите видимый предел количества деталей.
Расположение буферной зоны также влияет на удобство извлечения деталей. Плоские штабели могут затруднять доступ, если нужная панель лежит внизу. Разделённые на секции тележки или подходящие стеллажи могут упростить доступ при условии, что они поддерживают детали и не повреждают кромки или поверхности. Организуйте зону после сверления по назначению деталей для сборки, чтобы готовые компоненты можно было своевременно отправлять с производства.
Сохраняйте идентификацию и ориентацию панелей при сверлении
Внешне одинаковые панели могут требовать разных схем отверстий. Левая и правая боковины шкафа могут иметь одинаковые размеры, но зеркальные схемы обработки. Поэтому идентификация должна сохраняться на всех этапах: раскрое, перемещении, облицовывании кромок и возможной доработке.
Полезная маркировка панели связывает деталь с заказом, материалом, инструкциями по кромкам, ориентацией и программой обработки. Сканирование штрихкода может сократить объём ручного выбора программы, если это поддерживается программным обеспечением и станками. Маркировку следует размещать так, чтобы она оставалась читаемой и не попадала в зоны обработки, подрезки или на поверхности, где остатки клея могут вызвать проблемы.
Задайте единую базовую пласть и базовую кромку для всего маршрута. Операторы должны знать, в каком положении загружать деталь после её переворота для облицовывания кромок. Если при сверлении базирование выполняется по готовым кромкам, убедитесь, что размеры в программе и настройка станка учитывают размеры готовой панели.
Если проектное ПО, оптимизация раскроя и системы управления станками поставляются разными компаниями, до приёмки продемонстрируйте фактический обмен данными. Проверьте зеркальные детали, разную толщину кромочного материала и изменённые заказы. Успешный импорт файла сам по себе не подтверждает правильность ориентации, выбора инструмента и инструкций по обработке.
Предусмотрите контролируемый маршрут для доработки. Повреждённую деталь может потребоваться вернуть на участок раскроя, пока остальные детали заказа продолжают производство. Идентификация заменяющей детали должна оставаться связанной с заказом, а бракованную деталь нужно вывести из обычного потока, чтобы исключить дублирование или ошибки при сборке.
Проверьте инженерные коммуникации и техническое обслуживание с учётом планировки
Аспирация, сжатый воздух, электроснабжение и доступ для обслуживания могут изменить планировку, которая в остальном кажется подходящей. Спланируйте ответвления аспирационной сети с учётом требований к подключениям станков и оборудования, которое будет работать одновременно. Согласуйте трассы воздуховодов с расположением дверей, доступом для подъёмных средств и возможным размещением станков в будущем.
Проверьте расход и качество сжатого воздуха на соответствие требованиям оборудования, особенно если одновременно используются пневматический зажим и очистка. Размещайте электрические разъединители и точки подключения так, чтобы они оставались доступными при обычной работе производства.
Системы нанесения клея кромкооблицовочных станков, режущие инструменты, сверлильные узлы и точки подключения аспирации требуют доступа для обслуживания. Предусмотрите пространство для открытия кожухов, снятия узлов, смены инструмента и размещения сервисного оборудования рядом со станком. Не загромождайте эти зоны складируемыми материалами и маршрутами техники. Оставьте место для расширения там, где вероятнее всего возникнет ограничение в будущем: свободную площадь в другом месте может быть сложно подключить к линии позднее.
Проверьте планировку в работе до приёмки
Попросите поставщиков оборудования рассмотреть единое производственное задание: файлы типовых деталей, диапазон материалов, целевой объём выпуска, предположения о численности персонала, план здания и предполагаемое расширение. Это упростит сравнение предложений и позволит выявить различия в составе поставок и работ, включённых каждым поставщиком.
Qingdao Zhongding Machinery Co., Ltd. производит и экспортирует деревообрабатывающее оборудование, а также предоставляет техническую поддержку и запасные части. При обсуждении комплексного решения для деревообработки используйте производственное задание, чтобы определить пригодность оборудования, распределение обязанностей по передаче деталей, программные интерфейсы и требования к обслуживанию.
Приёмка должна предусматривать проверку всей связанной линии на типовых деталях. Включите крупные и мелкие заготовки, различные требования к кромкам, зеркальные схемы сверления и смену заказа. Проследите за ожиданием, ручными перемещениями, ошибками идентификации и тем, поступают ли готовые детали на сборку в удобной последовательности.
Перед утверждением планировки проследите путь одной сложной детали через все места, которые она займёт, — от зоны выгрузки после раскроя до конечной тележки для сборки. Определите, кто её перемещает, как она переворачивается, где ожидает и как выбирается следующая операция. Все неясные этапы передачи деталей нужно проработать, пока планировку ещё легко изменить.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.