


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Оборудование для производства корпусной мебели: CNC-фрезерный станок с раскроем на столе или форматно-раскроечный станок для раскроя плит?
Оборудование для производства корпусной мебели: CNC nesting router или форматно-раскроечный станок для раскроя плит?
Выбор между CNC nesting router и форматно-раскроечным станком требует большего, чем просто сравнение скорости резания. При выборе деревообрабатывающего оборудования для производства корпусной мебели решение зависит от размера партий, характеристик плит, требований к обработке и последующих операций. Фрезерный станок с ЧПУ для раскроя методом нестинга может за одну установку выполнять раскрой, сверление пласти и фрезерование, тогда как форматно-раскроечный станок часто эффективнее при повторяющемся прямолинейном раскрое плит.
Полезный вопрос для сравнения — не «Какой станок режет быстрее?», а «Какой производственный маршрут обеспечивает передачу правильно обработанных и идентифицированных деталей на следующую операцию с минимальными практическими затратами?» Даже быстрая раскройная машина может оставить операторам необходимость сортировать плиты, ждать возможности сверления или перемещать детали дважды.
Начните с ассортимента деталей, а не с характеристик станка
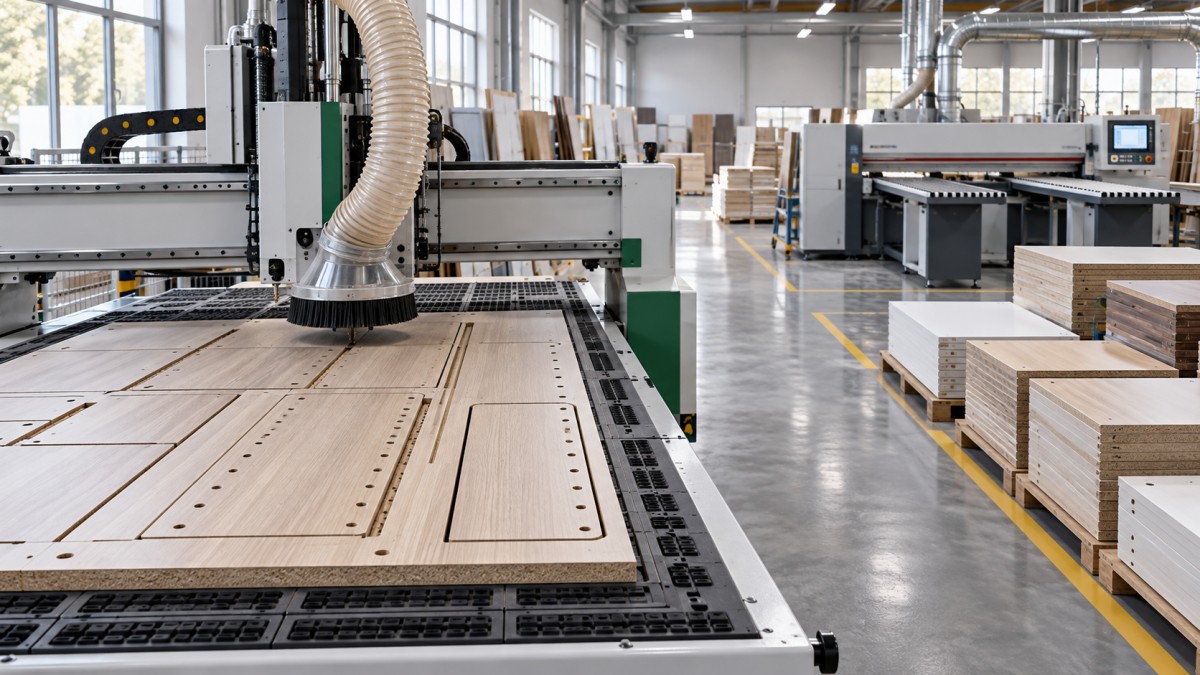
Фрезерный станок с ЧПУ для раскроя методом нестинга удерживает лист на вакуумном столе и выполняет запрограммированные траектории инструмента, разделяя его на детали. В зависимости от оснастки и конфигурации сверлильного узла станок также может до снятия деталей со стола обрабатывать пазы, карманы, отверстия на пласти и фасонные профили. Это делает его привлекательным для смешанных заказов на корпусную мебель, в которых часто меняются размеры.
Форматно-раскроечный станок фиксирует и позиционирует плиты для прямолинейного раскроя. Подходящие станки могут раскраивать стопы плит, если это позволяют их свойства, высота стопы, способ зажима и требования к качеству реза. Их сильная сторона — эффективное получение прямоугольных заготовок, особенно когда в нескольких заказах используются одинаковые материалы, толщины и размеры.
Рассмотрим два производственных сценария. Одна мастерская изготавливает мебель по индивидуальным размерам, с меняющимися размерами полок, вырезами для коммуникаций и расположением фурнитуры. Другая регулярно выпускает стандартные детали корпусов. Первый сценарий обычно предполагает большую гибкость нестинга; во втором стоит серьезно рассмотреть форматно-раскроечный станок. Это отправные точки, а не готовые выводы: результат могут изменить производительность сверления и планирование заказов.
Сравните полные производственные маршруты в цехе
Различия между процессами становятся яснее, если проследить путь одной боковой панели корпуса от места хранения плит до сборки. Фрезерный станок с ЧПУ для раскроя методом нестинга может вырезать ее контур, просверлить отверстия под полкодержатели и фрезеровать паз для задней стенки за одну установку. Форматно-раскроечный станок изготовит прямоугольную заготовку, после чего сверление и фрезерование пазов выполняются на другом оборудовании.
Однако это не означает, что нестинг исключает все последующие операции. Горизонтальные отверстия под шканты, сверление кромок, элементы на нижней стороне и подготовка под некоторую фурнитуру по-прежнему могут требовать другого станка или второй установки. Уточните, какие пласти и кромки сможет обрабатывать предлагаемая конфигурация.
Оцените маршрут в последовательности, требуемой для изделия. Некоторые отверстия сверлят после кромкооблицовки, другие элементы обрабатывают раньше. Маркировка должна оставаться читаемой и не мешать отделанным поверхностям. Если форматно-раскроечный станок бесперебойно подает детали в имеющийся центр сверления с ЧПУ, установка станка для нестинга может дать меньше преимуществ, чем ожидалось. Если сверление и сортировка уже перегружены, интегрированная обработка становится ценнее.
Также проверьте, как организован выпуск деталей в работу. Совместный раскрой всех деталей одного корпуса упрощает комплектацию набора, но может снизить возможности группировки одинаковых панелей. Группировка по материалу способна повысить эффективность раскроя, одновременно увеличив объем сортировки и незавершенного производства. Подходящий станок должен поддерживать такой порядок планирования, который фабрика сможет реально соблюдать.
Производительность: учитывайте принятые детали, а не заявленную скорость
Максимальная скорость подачи — ненадежная основа для сравнения этих технологий. Время цикла фрезерного станка включает сверление, смену инструмента, разгон, позиционирование, резание, загрузку, выгрузку и обслуживание жертвенного стола. Задание с большим количеством мелких деталей и отверстий может выполняться совсем иначе, чем раскрой листа на крупные прямоугольные панели.
Производительность форматно-раскроечного станка зависит от схемы раскроя, пригодности плит для штабелирования, перемещения плит, обработки полос и организации выгрузки. Штабелирование может увеличить выпуск за один цикл резания, но смешанные материалы, небольшие партии или требования к качеству поверхности могут ограничить это преимущество.
Попросите поставщиков обработать одинаковые репрезентативные производственные файлы, а не отдельно оптимизированные демонстрационные задания. Включите типовые работы, сложную раскладку мелких деталей и крупный повторный заказ. Зафиксируйте следующее:
- Время от загрузки до выгрузки и идентификации деталей.
- Количество годных деталей, включая все необходимые операции последующей обработки.
- Участие оператора, время сортировки и перерывы в работе.
- Брак, доработку и причину каждого случая.
Демонстрация станка должна выявлять узкое место, а не скрывать его. Если скорость выгрузки не успевает за резанием, заявленная производительность обработки не превратится в стабильный выпуск фабрики.
Выход материала зависит от применимых раскладок и надежного удержания
Программы нестинга могут размещать фасонные детали на листе, открывая возможности, недоступные при прямолинейном раскрое. Однако для прямоугольных деталей корпусной мебели хорошо оптимизированная схема раскроя на форматно-раскроечном станке также может обеспечить высокий коэффициент использования материала. Ни одна технология не гарантирует более высокий выход материала при любом составе заказов.
Сравнивайте раскладки при одинаковых ограничениях: направлении волокон, совмещении декоративного рисунка, обрезке кромок, исключении дефектных зон, повороте деталей и припуске на инструмент. На расстояния между деталями влияют диаметр фрезы и ширина пропила пилы, но геометрия раскладки зачастую важнее отдельного значения ширины реза.
Для нестинга самая плотная раскладка не обязательно является самой надежной. Мелкие детали могут смещаться по мере разделения листа, когда вакуумное удержание становится менее эффективным. На стабильность влияют состояние жертвенного стола, утечки, плоскостность панели, зонирование вакуума, последовательность резания и усилия инструмента. В некоторых случаях может помочь оставление тонкого слоя материала для чистового прохода, но это добавляет технологические нюансы и требует проверки на фактическом материале.
Остаткам материала следует уделять не меньше внимания. Повторно используемый остаток имеет ценность только в том случае, если его размеры, материал и место хранения зарегистрированы, а программа может назначить его для последующих заказов. Иначе привлекательный отчет о выходе материала может привести лишь к растущему стеллажу неучтенных остатков.
Качество реза должно соответствовать кромкооблицовке и сборке
При правильном подборе и обслуживании обе системы могут выпускать детали качества, необходимого для корпусной мебели. Однако характерные причины брака различаются. Производительность форматно-раскроечного станка зависит от выбора пилы, настройки подрезной пилы, если она предусмотрена, состояния пилы, поддержки панели и зажима. Качество обработки на фрезерном станке зависит от геометрии и остроты фрезы, биения, стратегии подачи, аспирации и надежности закрепления заготовки.
Проверьте фактически используемые материалы, включая соответствующие плиты с меламиновым покрытием, MDF, фанеру или ламинаты. Осмотрите обе стороны на предмет сколов, затем проверьте прямоугольность, размеры и состояние кромок. Чистый на вид рез недостаточен, если размеры деталей отклоняются или требуется дополнительная подрезка.
Пропустите пробные детали через предусмотренный кромкооблицовочный станок. Предварительное фрезерование может устранить некоторые дефекты кромки, но также снимает материал — это необходимо учитывать в конечных размерах. Проверяйте положение пазов и расстояния от отверстий до кромок относительно готовой детали, а не только свежераскроенной заготовки. Это позволит избежать проблем при сборке, которые может вызвать внешне точный процесс раскроя.
Экономия труда зависит от программного обеспечения и перемещения деталей
Ячейка нестинга может сократить перемещения между станками, однако ручная выгрузка, разделение деталей, маркировка и очистка жертвенного стола по-прежнему требуют времени. Маршрут с форматно-раскроечным станком может потребовать большего объема перемещений между операциями, хотя автоматизированное хранение, подъем, маркировка и перемещение материалов способны существенно изменить баланс трудозатрат.
Подсчитайте количество работников на всем маршруте. Не сравнивайте автоматизированную ячейку нестинга с установкой форматно-раскроечного станка, где операции выполняются вручную, приписывая все различия технологии раскроя. Учтите трудозатраты на подготовку заданий и обучение устранению ошибок.
Совместимость программного обеспечения нужно проверять на практике. Уточните, как данные из программы проектирования корпусной мебели преобразуются в управляющие инструкции, поддерживают ли постпроцессоры выбранное оборудование и как контролируются версии изменений. Рабочий процесс со штрихкодами полезен только тогда, когда этикетка, запись о детали и программа последующего сверления остаются синхронизированными. Повторный раскрой одной поврежденной детали должен выполняться просто, без риска случайно запустить устаревшую версию.
Сравнивайте затраты с учетом установленного производственного процесса
Цена покупки — лишь одна из статей оценки. Учтите аспирацию, подключение электропитания, сжатый воздух, если он требуется, вакуумное оборудование, средства загрузки, программное обеспечение, обучение, перевозку, ввод в эксплуатацию и пространство для безопасного перемещения материалов. До завершения проектирования установки уточните местные требования к электроснабжению, безопасности и контролю пыли.
Эксплуатационные расходы должны включать фрезы или пилы, заточку, жертвенные столы, запасные части для обслуживания, энергию, прямые трудозатраты и ожидаемые расходы на доработку. Для маршрута с форматно-раскроечным станком учтите вторичные станки, необходимые для выпуска деталей с аналогичной степенью готовности. Для нестинга включите операции по сверлению кромок или обработке второй стороны, если они остаются необходимыми. Сравнение неодинаковых объемов производства может искусственно удешевить любой из вариантов.
Используйте стоимость одной принятой детали или одного готового комплекта для сборки корпуса как общий показатель. Основывайте расчеты на реалистичной загрузке, а не на непрерывной работе с номинальной производительностью. Рассчитайте также второй сценарий с меньшими партиями или снижением спроса: система, экономичность которой зависит от полных стоп и непрерывных повторных заказов, может оказаться менее выгодной при изменении структуры заказов.
Важны также удобство технического обслуживания и оперативность поддержки. Уточните, какие компоненты доступны на местном рынке, какие возможности диагностики предусмотрены и какие запасные части следует хранить на предприятии. Более низкая цена покупки мало поможет, если простой затянется из-за отсутствия нужного компонента.
Принимайте решение на основе плана приемочных испытаний в производстве
Выбирайте фрезерный станок для нестинга, если в работе преобладают частые изменения дизайна, фасонные детали и интегрированная обработка пласти. Выбирайте форматно-раскроечный станок, если повторяющийся раскрой прямоугольных деталей позволяет использовать подходящие стопы, а производительность последующего сверления достаточна. Если оба вида работ занимают значительную долю производства, может подойти комбинированная схема — но только если объем производства оправдывает дополнительные инвестиции и усложнение планирования.
Компания Qingdao Zhongding Machinery Co., Ltd. производит и экспортирует деревообрабатывающее оборудование, опираясь на более чем 20-летний опыт работы в отрасли. Ее специализация на комплексных решениях для деревообработки, технической поддержке, поставках запасных частей и послепродажном обслуживании имеет значение при принятии этого решения: при выборе оборудования необходимо учитывать установку, поддержку и обслуживание производственного маршрута, а не только тип поставляемого станка.
Прежде чем утверждать закупку деревообрабатывающего оборудования для производства корпусной мебели, подготовьте совместно с поставщиком план приемочных испытаний. Укажите репрезентативные чертежи, материалы, допуски размеров, критерии качества кромок, предположения по численности персонала и операции, включенные в хронометрируемое испытание. Письменно подтвердите интерфейсы программного обеспечения, инженерные коммуникации, объем обучения, порядок обеспечения запасными частями и обязанности при вводе в эксплуатацию. Выбирайте маршрут, который проходит эти испытания в условиях вашего производства, а не тот, что показывает наиболее впечатляющий результат в отдельной демонстрации раскроя.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.