


Обычно кажется, что фрезерный станок с ЧПУ и автоматической сменой инструмента теряет смещение по оси Z из-за неправильной компенсации инструмента, нестабильной установки инструмента, ошибок привязки или механического смещения.
Если после смены инструмента фреза начинает резать слишком глубоко или оставляет необработанный материал, это может привести к браку панелей, повреждению оснастки и остановке производства.
Для специалистов по послепродажному обслуживанию важно определить, какая именно привязка изменилась: длина инструмента, ноль заготовки, положение станка или физическое взаимное положение компонентов.
В этом руководстве объясняется, как разделить эти неисправности, безопасно проверить измерения и восстановить стабильную глубину резания, не маскируя исходную проблему повторной корректировкой смещений.
Сначала определите, что именно изменилось в цепочке привязок по оси Z
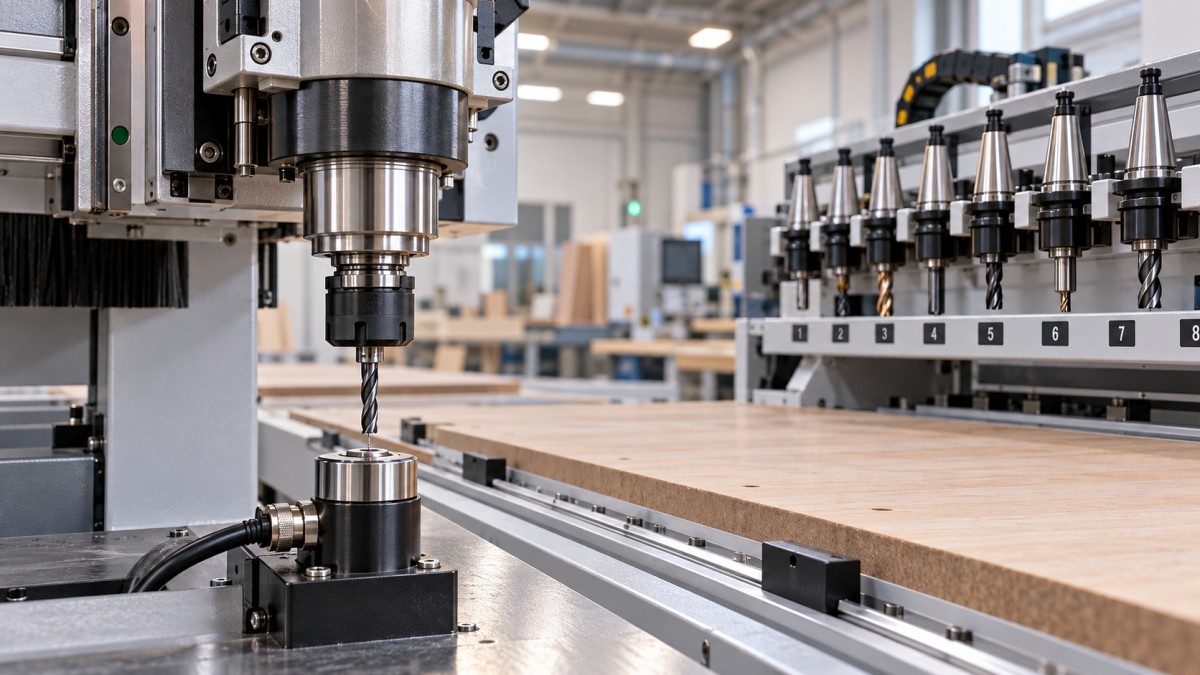
Отображаемая координата Z сама по себе не подтверждает положение режущей кромки. Ее значение зависит от активной системы координат и состояния компенсации инструмента.
Положение станка определяется привязкой осей, заданной при возврате в исходное положение, или системой обратной связи по положению. Надежность этого положения зависит от конкретной архитектуры системы управления.
Ноль заготовки задает рабочую привязку, обычно к поверхности панели или жертвенной плите. Компенсация длины инструмента учитывает расстояние между точкой отсчета шпинделя и режущей кромкой.
Измеритель инструмента предоставляет значение, используемое в этой системе. Для надежной коррекции смещений инструмента его точка срабатывания, калибровка и процедура измерения должны оставаться неизменными.
Наконец, взаимное положение механических компонентов должно сохраняться. Проскальзывание фрезы, загрязнение сопрягаемых поверхностей держателя или смещение узла оси Z могут изменить глубину резания, не меняя сохраненные смещения.
Прежде чем что-либо редактировать, запишите активную рабочую систему координат, выбранный инструмент, примененный регистр длины, положение станка по оси Z и событие, непосредственно предшествовавшее ошибке глубины.
Выберите следующую проверку по характеру проявления неисправности. Эти признаки помогают сузить поиск, но ни один из них нельзя считать окончательным диагнозом.
Обезопасьте станок и зафиксируйте данные до сброса смещений
Остановите производство, если ошибка глубины может повредить жертвенную плиту, приспособления или устройство смены инструмента. До выключения питания или очистки диагностики сохраните сообщения об авариях и записи смещений.
Перед тем как добраться до шпинделя, магазина инструментов или механизма оси Z, следуйте процедуре блокировки и изоляции, установленной производителем. При необходимости зафиксируйте узлы, которые могут опускаться под действием силы тяжести.
Перед диагностическими перемещениями под питанием освободите рабочую зону, не допускайте персонал в зону движения и используйте предусмотренный производителем режим наладки с соответствующими ограничениями скорости.
Не обходите подтверждение зажима шпинделя, датчик наличия инструмента или защитные ограждения ради воспроизведения неисправности. Ненадежный зажим может превратить проблему с глубиной в выброс инструмента.
Сохраните программу, соответствующую таблицу инструментов, рабочие смещения и доступные настройки макросов. Запишите версии системы управления и программного обеспечения, чтобы последующие сравнения проводились при одинаковой конфигурации.
Уточните, появилась ли неисправность после замены инструмента, столкновения, изменения ПО, фрезерования жертвенной плиты или технического обслуживания. Каждое такое событие указывает на свою отправную точку диагностики.
Зафиксируйте направление и приблизительную величину ошибки относительно известной опорной точки. Повторяемое отклонение легче отследить, чем описанную оператором нестабильность резания.
Если неверно работает один инструмент, сначала проверьте его идентификацию и установку
Убедитесь, что установленная фреза, позиция в магазине, отображаемый номер инструмента и активный регистр длины соответствуют друг другу. Эти связи настраиваются и могут различаться на разных станках.
Правильный вызов инструмента не всегда гарантирует корректную компенсацию. В одних системах управления используются отдельные команды регистра длины, в других взаимосвязь обрабатывается с помощью специфичных для станка макросов.
Проверьте запись неисправного инструмента на предмет неверных единиц измерения, неожиданного знака, повторяющихся значений или изменений вручную. Если есть ранее проверенные измерения, сравните с ними текущие значения.
Например, замена фрезы на инструмент, выступающий из держателя дальше, изменяет его эффективную длину. Повторное использование старого измерения может сразу привести к ошибке глубины.
Осмотрите цангу, гайку, хвостовик фрезы и сопрягаемые поверхности держателя на наличие пыли, смолы, повреждений или ошибок сборки. Очищайте компоненты согласно инструкциям производителя шпинделя и держателя.
В конических системах загрязнение может препятствовать стабильной установке инструмента. В других типах интерфейсов проверьте указанные установочные поверхности и элементы зажима, не предполагая, что требования к обслуживанию везде одинаковы.
Проверьте выступание фрезы до и после контролируемого теста. Изменение выступания указывает на смещение инструмента в держателе, даже если сохраненное значение его длины не изменилось.
Используйте установленные способы затяжки и значения крутящего момента. Чрезмерная затяжка, изношенные цанги, неподходящая глубина зажима хвостовика или загрязнение могут ухудшить фиксацию инструмента и повторяемость измерений во время работы.
Если установка остается нестабильной, проверьте состояние зажима и заданные условия подачи воздуха. Для проверки усилия затяжки тяги или внутренних компонентов шпинделя может потребоваться квалифицированный специалист по обслуживанию шпинделей.
Если повторные измерения расходятся, проверьте измеритель инструмента и процедуру измерения
Измеритель инструмента не обеспечит надежные смещения, если его точка срабатывания меняется. На повторяемость могут влиять пыль, смола, заедающий механизм, поврежденные кабели или ненадежное крепление.
При остановленном шпинделе осмотрите и очистите доступную чувствительную поверхность в соответствии с инструкциями по обслуживанию. Перед повторным измерением убедитесь, что узел надежно закреплен.
Несколько раз выполните утвержденную процедуру измерения с помощью одного проверенного инструмента. Запишите отдельные показания и диапазон их разброса, затем сравните результат с указанным производителем показателем повторяемости.
Не устанавливайте универсальный допустимый предел. Допустимое отклонение зависит от станка, конструкции измерителя, требований приложения и неопределенности метода проверки.
Если показания меняются, проверьте состояние входного сигнала через диагностику системы управления в соответствии с утвержденной процедурой. Прерывистые переключения могут указывать на проблемы с датчиком, проводкой, загрязнением или электрическими помехами.
Стабильное срабатывание не подтверждает правильность калибровки. Если измеритель переместили во время обслуживания, он может выдавать повторяемые, но одинаково неверные измерения для всех инструментов.
Проверьте опорное значение калибровки, направление подхода при измерении, настройки подачи и сохраненную высоту измерителя. Восстанавливайте значения только по проверенным записям или согласно утвержденной процедуре калибровки.
Также уточните, записывает ли процедура абсолютную длину инструмента, относительные коррекции или рабочие смещения. Непонимание ее назначения может создать впечатление, что значение Z сбрасывается при обычном измерении.
Если смещаются все инструменты, проверьте ноль заготовки, возврат в исходное положение и команды компенсации
Если у нескольких проверенных инструментов наблюдается примерно одинаковая ошибка глубины, сначала исследуйте общие привязки, а не изменяйте длину каждого инструмента отдельно. Начните с активной рабочей системы координат.
Убедитесь, что программа использует нужное рабочее смещение и принятую точку отсчета. Для точки отсчета по верхней поверхности панели и по жертвенной плите в ходе всего процесса требуются разные исходные настройки.
Проверьте, не заданы ли непреднамеренные локальные смещения и временные изменения координат, а также не обновляют ли ноль заготовки процедуры измерения. Наличие этих функций и способ их отмены зависят от системы управления.
Проверьте программу в области смены инструмента и перезапуска. В системах управления, использующих G43, G49 и регистры H, сопоставьте их последовательность с документацией по программированию станка.
Например, при перезапуске может выбираться правильный инструмент, но пропускаться блок активации компенсации его длины. Возникшая ошибка может выглядеть как потеря данных из памяти.
В некоторых системах управления деревообрабатывающих станков компенсация выполняется внутренними средствами, поэтому общие рекомендации по G-коду могут быть неприменимы. Сопоставьте выходные данные постпроцессора с проверенной программой для этой конкретной модели станка.
Если неисправность возникает после потери питания или восстановления после аварийной остановки, проверьте соблюдение требуемой процедуры привязки. Не считайте, что отображаемые координаты станка по-прежнему соответствуют его фактическому положению.
Сравните восстановленное положение с утвержденной неподвижной опорной точкой. Если возврат в исходное положение нестабилен, проверьте датчик привязки, его крепление, условия подхода и соответствующие диагностические данные привода.
Если глубина меняется во время резания, проверьте механическое положение и фиксацию заготовки
Таблица смещений не может исправить ситуацию, когда ось физически теряет положение. Исследуйте эту ветвь причин, если глубина резания меняется под нагрузкой или после быстрого перемещения.
В зависимости от типа привода возможные причины включают чрезмерное сопротивление, неподходящие настройки ускорения, смещение муфты, неисправность обратной связи или механическое ослабление узла оси Z.
При наличии соответствующих данных проверьте историю аварий и информацию об ошибке слежения. Обратная связь с замкнутым контуром может обнаруживать многие отклонения положения, но возможность обнаружения зависит от точки измерения и конфигурации системы управления.
Энкодер двигателя может не обнаружить смещение после проскальзывающего механического соединения. Сопоставьте заданное перемещение с независимым индикатором или утвержденным контрольным измерением.
Согласно установленной процедуре обслуживания осмотрите доступные крепежные элементы, муфты, состояние смазки и компоненты противовеса. Не изменяйте параметры настройки привода, пока не выявлены механическое сопротивление или ослабление деталей.
Если ось Z опускается при отключении привода, проверьте тормоз или систему противовеса согласно инструкциям производителя. Перед обслуживанием зафиксируйте узел.
Также проверьте панель и жертвенную плиту. Потеря вакуума, прогиб панели, скопление мусора или смещение плиты могут изменить поверхность резания, даже если координаты станка остаются стабильными.
С помощью контролируемых проверок разделите поведение без нагрузки и под нагрузкой. Инструмент, который правильно измеряется в неподвижном состоянии, все еще может проскальзывать или прогибаться при увеличении усилия резания.
Проверьте ремонт, повторив последовательность, в которой возникла неисправность
После устранения установленной причины восстановите калибровку и смещения согласно утвержденной процедуре. Не компенсируйте неустраненную неисправность произвольной поправкой по оси Z.
Сначала проверьте повторяемость на известном инструменте и опорной точке. Затем выполните несколько смен инструмента, в том числе из позиции неисправного гнезда магазина, проверяя стабильность установки и измерений.
Запустите контролируемый тест на пробном материале с помощью проверенной программы. Включите последовательность смены инструмента, вызвавшую жалобу, и измерьте глубину полученного элемента.
Если исходная неисправность возникала после перезапуска или восстановления питания, отдельно проверьте этот сценарий согласно процедуре производителя. Успешный цикл без прерываний не проверяет такое условие.
Задокументируйте измеренную ошибку до ремонта, установленную причину, выполненные корректирующие работы и результаты проверки. Укажите необходимые настройки и сведения о компонентах для поддержки будущих сервисных обращений.
Для получения помощи по конкретному станку предоставьте компании Qingdao Zhongding Machinery Co., Ltd. модель станка, серийный номер, сведения о системе управления, записи об авариях и минимальную программу, воспроизводящую неисправность.
Фрезерный станок с ЧПУ и автоматической сменой инструмента обеспечивает стабильную глубину, когда измерения инструмента, координатные привязки, установка инструмента и положение осей остаются неизменными на протяжении всего рабочего цикла.
Практическое правило простое: определите, какая привязка изменилась, устраните причину и проверьте последовательность, в которой возникла исходная неисправность, прежде чем возвращать станок в производство.