


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Техническое обслуживание деревообрабатывающего оборудования: предотвращение распространённых отказов подшипников
Шпиндель, который во время производственного цикла начинает работать с необычно сильным шумом, или ролик конвейера, который на ощупь горячее соседних роликов, может сигнализировать о проблеме с подшипником ещё до остановки станка. Продолжение работы может повредить не только подшипник, но и вал или корпус, превратив замену компонента в более длительный ремонт.
Наиболее эффективный порядок действий — остановить и изолировать станок, определить неисправный подшипник и проверить загрязнение, смазку, нагрузку и соосность, прежде чем устанавливать замену. При обслуживании деревообрабатывающих станков замена подшипника без устранения проблемных условий его эксплуатации часто оставляет первоначальную причину неисправности без внимания.
Начните с симптома, а не с заменяемой детали
Шум подшипника не всегда позволяет определить, какой именно компонент вышел из строя. Ремни, режущий инструмент, ограждения и ослабленный крепёж могут создавать звуки, распространяющиеся по раме станка. Если возможно, сравните подозрительное место с аналогичным узлом, работающим в нормальном режиме, и отметьте скорость станка, нагрузку и условия производства, при которых появляется симптом. Изменение звука при изменении натяжения ремня или нагрузки при резании — полезная подсказка, но не доказательство повреждения подшипника.
- Гул или скрежет: Может указывать на повреждение дорожек качения или загрязнение. После безопасной разборки проверьте смазку и подшипник.
- Высокая или растущая температура: Может быть вызвана недостаточным или избыточным количеством смазки, неправильной посадкой, предварительным натягом, несоосностью или нагрузкой. Сравнивайте показания, снятые в одном и том же месте корпуса при аналогичных условиях.
- Усиление вибрации: Проверьте состояние подшипника, а также балансировку инструмента, состояние вала, соосность муфты и надёжность крепления.
- Утечка или изменение цвета смазки: Проверьте, не повреждено ли уплотнение, совместима ли смазка с другими смазочными материалами, не было ли перегрева или загрязнения. Один лишь внешний вид не позволяет установить причину.
- Люфт или затруднённое вращение: После изоляции станка и контроля запасённой энергии выполните проверку согласно инструкции по эксплуатации оборудования. Для некоторых подшипниковых узлов предусмотрены заданные зазоры или предварительный натяг, поэтому не оценивайте перемещение без соответствующих предельных значений.
Незамедлительно остановите станок при сильном шуме, быстром росте температуры, появлении дыма или признаках аномального перемещения вала или корпуса. До разборки зафиксируйте симптомы: после остановки станка может быть сложно установить их связь со скоростью, нагрузкой и температурой.
Перед открытием корпуса обеспечьте безопасность станка
Отключите электропитание и примените процедуру блокировки и маркировки, принятую на предприятии. Убедитесь, что движение прекратилось и станок не может запуститься повторно. При необходимости устраните и другие источники запасённой энергии: гидравлическое и пневматическое давление, пружины, поднятые компоненты и узлы, нагруженные силой тяжести, могут оставаться опасными даже после отключения электропитания. Закрепите поднятые детали одобренными механическими опорами; не полагайтесь только на гидравлическое давление.
Перед работой дайте горячим компонентам остыть. Перед открытием корпуса подшипника очистите его наружную поверхность, чтобы скопившаяся пыль не попала непосредственно в узел. При необходимости сфотографируйте расположение деталей или отметьте их положение и подготовьте чистую поверхность для снятых компонентов. Сохраняйте порядок расположения уплотнений, дистанционных втулок и стопорных деталей: их ориентация может влиять на посадку подшипника или подачу смазки.
Перед разборкой закрытых шпиндельных узлов или подшипниковых блоков с заводской настройкой предварительного натяга ознакомьтесь с документацией на станок. Для некоторых узлов требуются специальные инструменты и процедуры измерения. Импровизированный ремонт может нарушить точность шпинделя или вызвать новую неисправность, даже если установлен подшипник правильного размера.
Выясните, как внутрь попали загрязнения
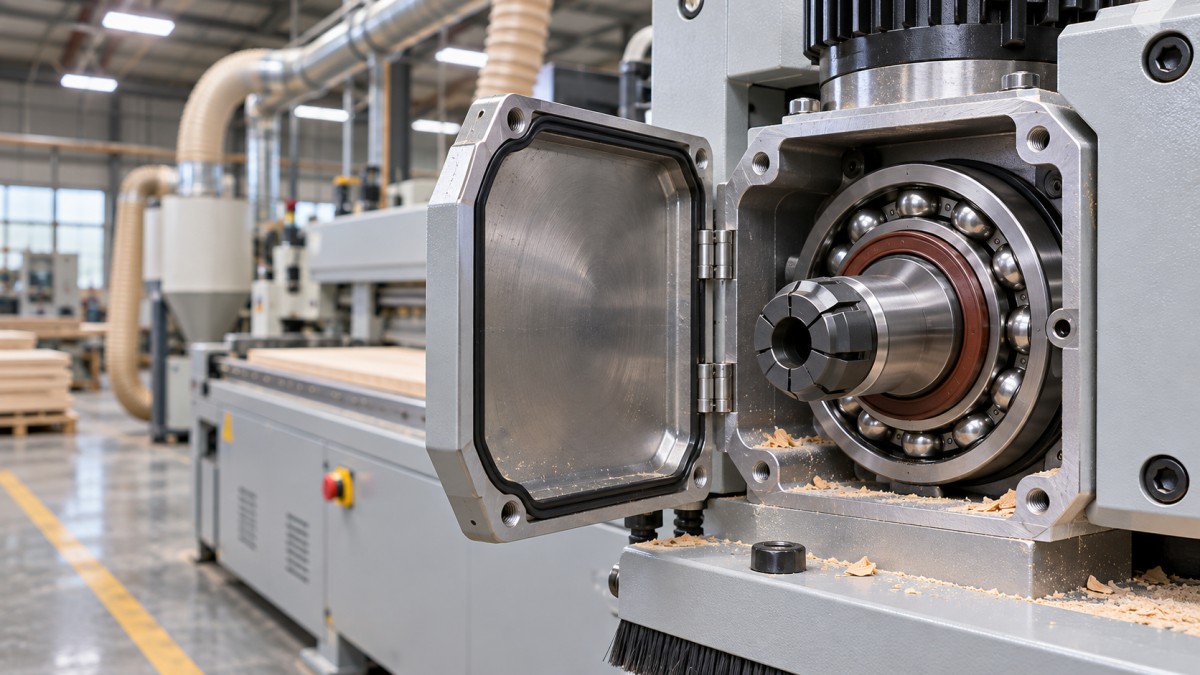
Древесная пыль представляет постоянную опасность для пил, шлифовального оборудования, фрезерных станков и конвейеров. Мелкие частицы могут смешиваться со смазкой, образуя абразивную пасту, а моющие жидкости или конденсат — способствовать коррозии. Пыль снаружи не означает автоматически, что загрязнён и внутренний объём закрытого подшипника; прежде чем делать такой вывод, проверьте состояние уплотнения и смазки.
Проверьте, нет ли повреждённых или смещённых уплотнений, открытых крышек корпуса, засорённых сливных или перепускных каналов, зазоров в местах входа вала. Убедитесь, что система пылеудаления работает непосредственно в месте образования пыли и что поток воздуха или вращающиеся компоненты не направляют скопившиеся загрязнения на корпус подшипника. Не направляйте сжатый воздух на уплотнения: это может загнать мусор глубже в зазоры и распространить пыль на расположенное рядом оборудование.
Если в снятом подшипнике обнаружен мусор, осмотрите и соседние компоненты. Изношенная поверхность вала, повреждённое посадочное место уплотнения или ослабленная крышка корпуса могут пропускать загрязнения в новый узел. Очистите корпус и каналы смазки способом, совместимым с требованиями станка и спецификацией смазочного материала; не допускайте попадания чистящей жидкости на электрооборудование и компоненты, чувствительные к её воздействию.
Отдельно проверьте возможное попадание воды. Мойка оборудования, утечки охлаждающей жидкости, если она используется, и конденсация могут оставлять следы ржавчины или делать смазку мутной. Устраните источник воды и замените повреждённые уплотнения или смазку согласно спецификации. Простое добавление смазки поверх загрязнённого материала не позволяет надёжно удалить воду или частицы.
Исправьте порядок смазывания
Перед добавлением смазки выясните, предусмотрено ли конструкцией подшипника повторное смазывание. Не следует изменять конструкцию подшипника с необслуживаемой смазкой или принудительно добавлять в него смазку. Для обслуживаемых подшипников используйте тип и количество смазки, а также интервал, указанные для подшипника и станка. Скорость, температура, нагрузка и конструкция корпуса влияют на эти требования; единый для всего цеха интервал смазывания редко бывает надёжной заменой конкретным инструкциям.
Недостаточное количество смазки может привести к тому, что поверхности качения будут разделены недостаточно. Избыток смазки также может вызывать проблемы: она может перемешиваться и нагреваться или повреждать уплотнения. Засорённый перепускной канал может препятствовать выходу старой смазки. Соблюдайте указанную процедуру доступа и отвода смазки и никогда не считайте, что нужно качать смазку до её появления у уплотнения.
Перед подключением шприца очистите пресс-маслёнки. Используйте чистый, промаркированный инструмент для подачи смазки и записывайте, что именно было добавлено. Смешивание смазок без проверки их совместимости может изменить консистенцию или снизить эксплуатационные свойства. Если существующая смазка неизвестна, установите утверждённую процедуру очистки и перехода на новый материал, а не добавляйте другой продукт наугад.
Резкий рост температуры сразу после смазывания не обязательно означает, что подшипник вышел из строя. Проверьте, какое количество смазки было добавлено, не заблокирован ли перепускной канал, и сравните поведение узла с указаниями производителя оборудования. Если температура продолжает расти или приближается к предельному значению, установленному производителем, остановите станок и проведите проверку, а не ждите, пока температура стабилизируется.
Перед сборкой проверьте посадку, соосность и нагрузку
Подшипник может выйти из строя, если вал, корпус или связанный с ними привод заставляют его работать за пределами предусмотренных условий. Осмотрите посадочные поверхности на наличие задиров, фреттинг-коррозии и коррозии, а также следов проворачивания кольца там, где оно должно быть неподвижным. Измерьте вал и корпус в соответствии с чертежом или допусками производителя. Если подшипник скользит по повреждённой посадочной поверхности, это не обязательно означает, что его легко обслуживать: посадка может уже не обеспечивать правильную фиксацию или опору.
Проверьте прямолинейность вала, опорные поверхности корпуса и состояние крепёжных болтов. На оборудовании с ременным приводом отрегулируйте натяжение ремня и соосность шкивов согласно спецификации станка. Чрезмерное натяжение увеличивает радиальную нагрузку, а несоосность может привести к неравномерной нагрузке на подшипник. Муфты также следует выравнивать предписанным способом, а не только на глаз.
Не удаляйте прокладки и не меняйте положение дистанционных втулок, не выяснив их назначение. Они могут задавать соосность, осевое положение или предварительный натяг. Аналогично, в некоторых подшипниковых узлах одно положение должно допускать тепловое расширение; непреднамеренная фиксация обоих концов может создать чрезмерную осевую нагрузку по мере нагрева вала.
При обслуживании прессового оборудования, если оно оснащено подшипниками, необходимо проверять не только вращающиеся подшипники, но и подвижные направляющие, шарниры и компоненты привода. Например, Wood Veneer Hot Press Machine использует тепло и гидравлическое давление для ламинирования шпона на древесных плитах. План технического обслуживания должен учитывать фактические компоненты и инструкции для станка; проверки подшипников не заменяют осмотр гидравлической системы или прессовой конструкции.
Установите замену, не повредив её
- Проверьте спецификацию. Подберите подшипник с нужным обозначением и требуемыми характеристиками зазора, уплотнения, сепаратора и точности. Одного совпадения физических размеров недостаточно, особенно для шпиндельных узлов.
- Соблюдайте чистоту узла. Не снимайте защитную упаковку с нового подшипника до установки. Проверьте вал, корпус, дистанционные втулки и уплотнения на повреждения и удалите мусор из рабочей зоны.
- Используйте правильный способ монтажа. Прилагайте монтажное усилие к устанавливаемому кольцу, а не передавайте его через тела качения. Используйте подходящие инструменты и утверждённый способ нагрева, если для посадки с натягом он необходим; не применяйте прямое пламя и неконтролируемый нагрев.
- Восстановите предусмотренную конфигурацию. Установите стопорные детали, дистанционные втулки, уплотнения и компоненты смазочной системы в правильном положении. Настраивайте зазор, предварительный натяг и момент затяжки крепежа только согласно спецификации.
- Проверните и осмотрите узел. Если это разрешено процедурой для станка, после монтажа вручную проверните узел. Прежде чем подавать питание, выясните причину заедания, контакта с ограждениями или необычного сопротивления.
Не выбрасывайте снятый подшипник, пока не завершено расследование причины отказа. Изменение цвета, точечные повреждения, коррозия, мусор и износ колец могут помочь отличить проблему смазки или уплотнения от неправильной посадки. Не смывайте следы неисправности до их документирования. При повторяющихся повреждениях или неясной картине может потребоваться осмотр специалиста.
Проверьте ремонт в контролируемых рабочих условиях
Установите ограждения и удалите инструменты и временные опоры согласно процедуре повторного запуска. Запустите станок по инструкциям производителя для ввода в эксплуатацию, по возможности сначала без производственной нагрузки. С безопасного расстояния прислушайтесь к необычному шуму и следите за вибрацией и температурой корпуса. Не прикасайтесь к вращающимся деталям и не обходите ограждения ради получения показаний.
Переводите станок на нормальный рабочий режим только после успешной начальной проверки. Снимайте сопоставимые показания температуры в одной и той же доступной точке и записывайте температуру окружающей среды, скорость и нагрузку. На результаты инфракрасных измерений могут влиять поверхность и окружающий нагрев, поэтому отдельное показание нельзя считать внутренней температурой подшипника. Определяйте необходимость дальнейшей проверки по предельным значениям производителя и установленной динамике изменений.
Внесите в историю обслуживания обозначение подшипника, тип смазки, сведения о выполненных работах, измерениях и предполагаемой первопричине. Запланируйте последующую проверку с учётом рисков и условий эксплуатации станка. Если один и тот же узел неоднократно перегревается, ослабевает или загрязняется, не рассматривайте это как обычную замену подшипника: прежде чем возвращать станок к штатной эксплуатации, повторно проверьте размеры вала и корпуса, соосность, конфигурацию уплотнений и фактическую нагрузку.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.