

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Почему деревообрабатывающие станки оставляют следы прижога на массиве древесины и как это исправить
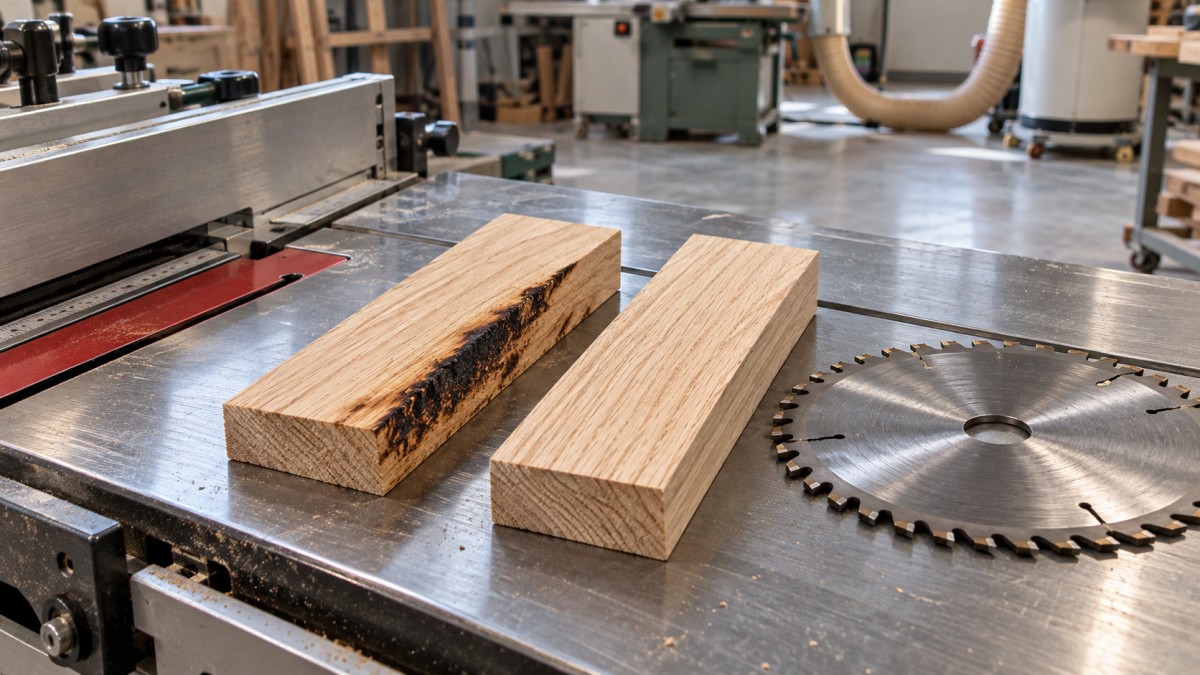
Прижоги на массивной древесине обычно появляются, когда режущая кромка или абразив достаточно долго трётся о поверхность, концентрируя тепло. Сначала определите, где возникает изменение цвета, затем по порядку проверьте инструмент, условия подачи и геометрию станка. Увеличение скорости подачи иногда устраняет симптом, однако затупившаяся кромка, застрявший обрезок или неправильно установленный упор требуют другого решения.
Прежде чем менять настройки, сохраните образец с отметкой и запишите породу древесины, обозначение инструмента, частоту вращения шпинделя, настройку подачи и глубину резания. Для деревообрабатывающего оборудования, включая станки для деревообработки, эти сведения позволяют отличить повторяющуюся неисправность станка от проблемы, связанной с конкретной доской или операцией обработки.
Определите возможную причину по рисунку прижога
Одного лишь потемнения поверхности недостаточно, чтобы установить причину. Сопоставьте расположение следа с направлением движения и точкой, в которой заготовка впервые коснулась инструмента. Непрерывная коричневая линия указывает на длительное трение; локальное пятно часто свидетельствует о паузе, затруднённом перемещении или особенностях структуры древесины в этом месте.
Прежде чем регулировать станок, отличите прижог от других изменений цвета. Минеральные полосы повторяют структуру древесины и остаются видимыми за пределами обработанной поверхности. Загрязнение металлом может вызвать тёмные пятна на древесине, богатой танинами, особенно при наличии влаги. Настоящий прижог повторяет траекторию контакта и часто сопровождается отполированной поверхностью или запахом гари. Один лишь запах не позволяет надёжно поставить диагноз.
Сначала восстановите режущую кромку, а не компенсируйте её износ настройками
Перед тем как касаться ножей, фрез, компонентов подачи или отверстий вытяжки, отключите электропитание и сбросьте накопленную энергию. Накопление смолы часто становится причиной ненужных поисков неисправности: покрытый налётом инструмент может выглядеть пригодным к работе, хотя зазор для резания уменьшился. Отложения по бокам зубьев или на корпусе фрезы увеличивают трение и способствуют дальнейшему накоплению налёта.
Очищайте инструмент средством, совместимым с его твердосплавными элементами, пайкой, покрытиями и материалом корпуса. Соблюдайте указания по разбавлению и времени воздействия, а перед установкой высушите инструмент. Агрессивное соскабливание может повредить кромку; длительное замачивание в неподходящем химическом составе — разрушить материалы инструмента. Удалите отложения и с посадочных поверхностей: застрявший мусор может помешать правильной установке.
Очистка не восстановит скруглённую кромку. Осмотрите инструмент при достаточном увеличении на предмет скругления кромки, сколов твердосплавных пластин, повреждённых наконечников и неравномерного износа. Если фреза оставляет прижжённую полосу в одном и том же месте профиля, внимательно проверьте соответствующий участок кромки. Замените повреждённый инструмент или передайте пригодный к восстановлению инструмент на профессиональную заточку в пределах установленных допусков.
Убедитесь, что инструмент подходит для данной операции. Пила, предназначенная для чистого поперечного пиления, может не справиться с глубоким продольным распилом, поскольку объём для стружки и геометрия резания отличаются. У длинной фрезы также иные характеристики жёсткости и контакта с материалом, чем у короткой. Диаметр инструмента, число зубьев или канавок, вылет и глубину резания необходимо оценивать в совокупности.
Сбалансируйте подачу, скорость и объём снимаемого материала
Медленная подача часто вызывает прижоги, особенно если режущая кромка многократно проходит почти по одной и той же поверхности. Однако увеличивать подачу, не учитывая частоту вращения шпинделя, состояние инструмента и нагрузку при резании, нельзя: это может привести к прогибу, вырывам волокон или перегрузке привода.
Для фрезы с известным числом зубьев или канавок номинальная подача на зуб равна линейной скорости подачи, делённой на частоту вращения шпинделя и число режущих кромок. Единицы измерения должны быть согласованы. Из этого соотношения следует, что установка фрезы с большим числом зубьев при неизменных подаче и частоте вращения уменьшает номинальный размер стружки, снимаемой каждой кромкой.
В качестве отправной точки используйте рабочий диапазон, указанный поставщиком инструмента. Фактическое образование стружки также зависит от радиального контакта, направления волокон и геометрии фрезы. Расчётная подача на зуб сама по себе не доказывает, что при неглубоком чистовом проходе резание эффективно: слишком малый контакт может привести к трению кромки вместо образования полноценной стружки.
Во время контролируемого испытания меняйте только одну настройку и наблюдайте за поверхностью и работой станка. Если при равномерном движении рез получается чистым, а при замедлении возникают прижоги, обеспечьте непрерывность подачи. Если её увеличение вызывает вибрацию или сильную нагрузку, прежде чем повышать подачу дальше, проверьте, не слишком ли велика глубина резания, достаточно ли опоры и подходит ли инструмент.
Снижение частоты вращения шпинделя может уменьшить повторный контакт, но также изменяет усилия резания и допустимые условия работы. Соблюдайте ограничения станка и инструмента. Если контакт с материалом слишком велик, разделите операцию на подходящее число проходов, оставив достаточно материала для чистового прохода.
Обработка углов и глубоких профилей фрезерованием
В углу, обработанном фрезером, может возникнуть прижог, даже если прямые участки остаются чистыми. При прохождении узких участков траектории ЧПУ замедляется, тогда как шпиндель продолжает вращаться. В некоторых внутренних углах также увеличивается контакт с материалом. Проверьте фактическую подачу на проблемном участке, а не ориентируйтесь только на запрограммированное значение.
Для обработки сложной геометрии могут помочь отдельная чистовая операция, изменение траектории захода или подходящая фреза меньшего диаметра. Любое изменение траектории инструмента должно обеспечивать надёжное закрепление заготовки и правильное направление резания. На станках с ручной подачей не пытайтесь устранить проблему встречным фрезерованием: инструмент может неожиданно потянуть заготовку вперёд.
Если острая пильная диск всё ещё оставляет прижжённую кромку
Если прижоги постоянно появляются с одной стороны пропила, проверьте геометрию. При отключённом станке проверьте посадку диска, чистоту фланцев шпинделя, состояние диска и его выравнивание, используя контрольные поверхности и порядок проверки, предусмотренные изготовителем станка. Осмотрите шпиндель и подшипники, если измеренное радиальное биение или люфт превышают допустимое значение.
Упор, направляющий заготовку к задней части диска, может вызвать дополнительный контакт после пропила зубьями. Похожий симптом возникает при прогибе диска, особенно если его вылет чрезмерен, жёсткость не соответствует задаче или опора недостаточна. Не применяйте универсальное смещение упора: правильная настройка зависит от конструкции пилы и её инструкции.
Учитывайте внутренние напряжения в массивной древесине. Доска, пропил которой смыкается, может зажать диск даже при правильной выверке станка. Сравните проблемную заготовку со стабильной контрольной доской и проверьте, что расклинивающий нож или расклиниватель соответствует требованиям и правильно выровнен. Никогда не снимайте этот компонент, чтобы облегчить резание заготовки, зажимающей диск.
Длинные заготовки необходимо поддерживать так, чтобы сохранять заданную траекторию движения. Слишком высокая опора может приподнимать доску или отклонять её; недостаточная опора со стороны выхода вызывает замедление движения ближе к концу пропила. Держите руки и средства регулировки вне зоны резания; перед каждым испытанием устанавливайте защитные ограждения на место.
Для рейсмусовых станков, калёвочных станков и шлифовальных машин требуются разные решения
На рейсмусовом или калёвочном станке сначала убедитесь, что тёмная зона действительно повреждена нагревом. Вырывы волокон создают тени, а сжатые волокна могут выглядеть темнее при косом освещении. Осмотрите поверхность при разном направлении света и сравните её с участком, слегка подстроганным или отшлифованным.
Если прижог подтверждён, проверьте вылет ножей или посадку сменных пластин, состояние фрезерной головки и фактическое движение подачи. Если подающий ролик проскальзывает, древесина может задерживаться под фрезой. Поэтому смола на роликах, неправильная настройка давления или износ компонентов подачи могут вызывать прижоги, даже если отображаемая скорость подачи кажется подходящей.
Соблюдайте предусмотренную процедуру установки ножей или сменных пластин. Мусор под пластиной или неправильная посадка могут сосредоточить резание на небольшом участке головки. Произвольное увеличение давления роликов — плохой способ устранить проскальзывание: это может оставить следы на заготовке или изменить её прохождение через станок.
При шлифовании прижоги возникают из-за трения абразива, а не геометрии режущей кромки. Проверьте, не забит ли абразив, не засалился ли он, равномерно ли изношен и не повреждён ли стык. Лента, утратившая режущую способность, часто выделяет тепло, снимая мало материала. При таких условиях снижение скорости подачи увеличивает продолжительность контакта и может усугубить повреждение.
Соотнесите объём снимаемого материала с зернистостью абразива и производительностью станка. Значительную коррекцию толщины выполняйте на более ранних этапах: попытка снять слишком много материала мелкозернистой лентой способствует нагреву и засаливанию. Прежде чем менять настройки, проверьте вытяжку пыли и систему прижима. Изношенная подкладка прижимной плиты или локальная точка повышенного давления могут оставлять полосу, которая сохраняется после многократной смены ленты.
При появлении дыма, свечения материала или аномального повышения температуры остановите работу и следуйте процедуре реагирования на пожар, предусмотренной для станка и системы вытяжки. Не продолжайте пробные резы, пока причина нагрева или возгорания не выяснена.
Используйте свойства древесины как диагностический фактор
Плотные лиственные породы, смолистая древесина, свилеватые волокна и торцевая поверхность предъявляют к инструменту разные требования. Настройка, подходящая для одной породы, не обязательно подходит для другой. Смоляные карманы могут быстро образовывать отложения, а изменения направления волокон повышают сопротивление резанию даже в пределах одной доски.
Измерьте влажность подходящим методом и сравните проблемную древесину с материалом, который обрабатывается чисто. Влажность влияет на стабильность и поведение материала при резании, но одно измерение не объясняет причину прижога. Отметьте, зажимается ли доска, меняет ли она форму после продольного распила и появляются ли отложения на инструменте: эти наблюдения помогают связать состояние материала с дефектом.
Проверьте результат до того, как убирать следы дефекта
Установив защитные ограждения и подключив вытяжку, проведите испытание на сопоставимой заготовке с таким же направлением волокон, глубиной резания и схемой опор. Воспроизведите ту часть операции, при которой первоначально возникла проблема: конец продольного распила, внутренний угол или проход по всей длине профиля. Короткий лёгкий рез может не выявить исходную причину.
Обработайте достаточный объём материала, чтобы отложения, нагрев или нестабильность подачи могли проявиться снова. Сравните новую поверхность с сохранённым образцом и запишите состояние инструмента и настройки, при которых был получен приемлемый результат. Если прижог возвращается только после продолжительной работы, проверьте образование отложений, эффективность вытяжки и постепенный износ инструмента.
Удаляйте остаточные следы прижога только после стабилизации процесса. Лёгкое изменение цвета может удалиться при шлифовании, но более глубокое повреждение потребует снять дополнительный материал и проверить размеры. Если повреждена готовая поверхность профиля или соединения, перед повторной обработкой оцените оставшийся припуск: недостаточно просто убрать потемнение, если исправление нарушит посадку.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.