

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Простой шестистороннего сверлильного станка с ЧПУ: контрольный список профилактического обслуживания
Простой шестистороннего сверлильного станка с ЧПУ: контрольный список профилактического обслуживания
Неожиданный простой шестистороннего сверлильного станка с ЧПУ редко начинается с серьёзной поломки. Чаще всего ему предшествует небольшой, легко упускаемый из виду сигнал: слегка изменившийся звук шпинделя, необходимость повторно позиционировать панель, скопление пыли вокруг датчика или повторяющийся аварийный сигнал, который сбрасывают, не выяснив его причину. В производстве мебели такие мелкие проблемы могут быстро привести к пропуску отверстий в заданном рисунке, браку деталей, задержке сборки и срочному вызову сервисной службы.
Для специалистов по техническому обслуживанию профилактические работы — это не просто уборка. Они помогают сохранять точность обработки и выявлять износ до того, как он повлияет на производство. Шестисторонняя система сверления объединяет несколько сверлильных узлов, механизмы подачи, зажимные устройства, оси с сервоприводом, пневматические компоненты, цепи безопасности и систему управления. Каждый узел может надёжно работать сам по себе, однако простой часто возникает в местах взаимодействия этих систем.
Приведённый ниже практический контрольный список предназначен для условий, характерных для фабрик по производству корпусной мебели и деревообрабатывающих мастерских: пыль, смена материалов плит, частая смена программ, длительные производственные циклы и ограниченное время на обслуживание. Точные интервалы всегда следует определять по руководству к станку и условиям его эксплуатации, особенно если уровень запылённости плитами, влажность, качество сжатого воздуха или объём производства отличаются от обычных условий.
Начните с признаков, которые обычно предшествуют остановке
План профилактического обслуживания наиболее эффективен, когда операторы и сервисный персонал одинаково описывают ранние признаки неисправностей. Фраза «станок работает неровно» мало помогает в диагностике. А описание «левый зажим задерживается при достижении положения на более толстых панелях» уже подсказывает специалисту, что следует проверить.
Прежде чем открывать электрические шкафы или регулировать механические настройки, просмотрите журнал производства и историю аварийных сигналов. Ищите повторяющиеся события, а не только последний сигнал. Повторные ошибки позиционирования, предупреждения о перегрузке шпинделя, перебои связи или нестабильное обнаружение панели часто указывают на скрытую проблему, которая возникнет снова после сброса.
К распространённым предупреждающим признакам относятся усиление шума при сверлении, шероховатые или обожжённые края отверстий, частая поломка инструмента, видимое скопление стружки, нестабильное выравнивание панелей, замедленное перемещение при загрузке или выгрузке, утечки воздуха и вибрация осей сервопривода. Ни один из этих признаков сам по себе не подтверждает конкретную неисправность. Однако они помогают определить порядок проверки и избежать ненужной замены дорогостоящих деталей.
Ежедневные проверки: чистота влияет на надёжность
Пыль от древесных плит — одна из наиболее постоянных угроз стабильной работе. Она может перекрывать фотоэлектрические датчики, загрязнять линейные направляющие, ухудшать стабильность зажима, мешать работе концевых выключателей и усиливать нагрев электрических компонентов. Станок может какое-то время продолжать работать в таких условиях, но частота неисправностей обычно возрастает.
В начале или конце каждой смены осматривайте рабочую зону, сверлильные головки, путь подачи, базовые поверхности, зажимы и соединения системы пылеудаления. Удаляйте рыхлую стружку из зон перемещения подвижных частей и мест, где датчикам необходим свободный путь обнаружения. Используйте подходящие методы очистки и не направляйте сжатый воздух под высоким давлением без разбора на подшипники, внутрь электрических шкафов или на герметичные компоненты. Сжатый воздух может загнать мелкую пыль глубже, откуда её труднее удалить.
Убедитесь, что система пылеудаления действительно улавливает материал в точке сверления. Сам факт подключения воздуховода не гарантирует эффективного удаления пыли. Прислушайтесь к необычным изменениям воздушного потока, проверьте гибкие шланги на повреждения и перегибы, убедитесь, что крупные обрезки или скопившийся мусор не перекрывают проход. Неэффективное пылеудаление ухудшает не только чистоту: оно может снижать видимость зоны сверления, загрязнять механизмы и ускорять износ.
Ежедневный осмотр также должен включать сверла и фрезы, если они используются. Затупившийся, повреждённый или неправильно установленный инструмент увеличивает нагрузку при резании. Это может проявляться в низком качестве отверстий, аварийном сигнале, связанном со шпинделем, или проблеме, которую ошибочно приписывают управляющей программе. Убедитесь, что держатели инструмента чистые, инструмент установлен правильно, а выбранный инструмент соответствует материалу плиты и требованиям обработки.
Проверьте позиционирование панели, прежде чем искать причины ошибок точности
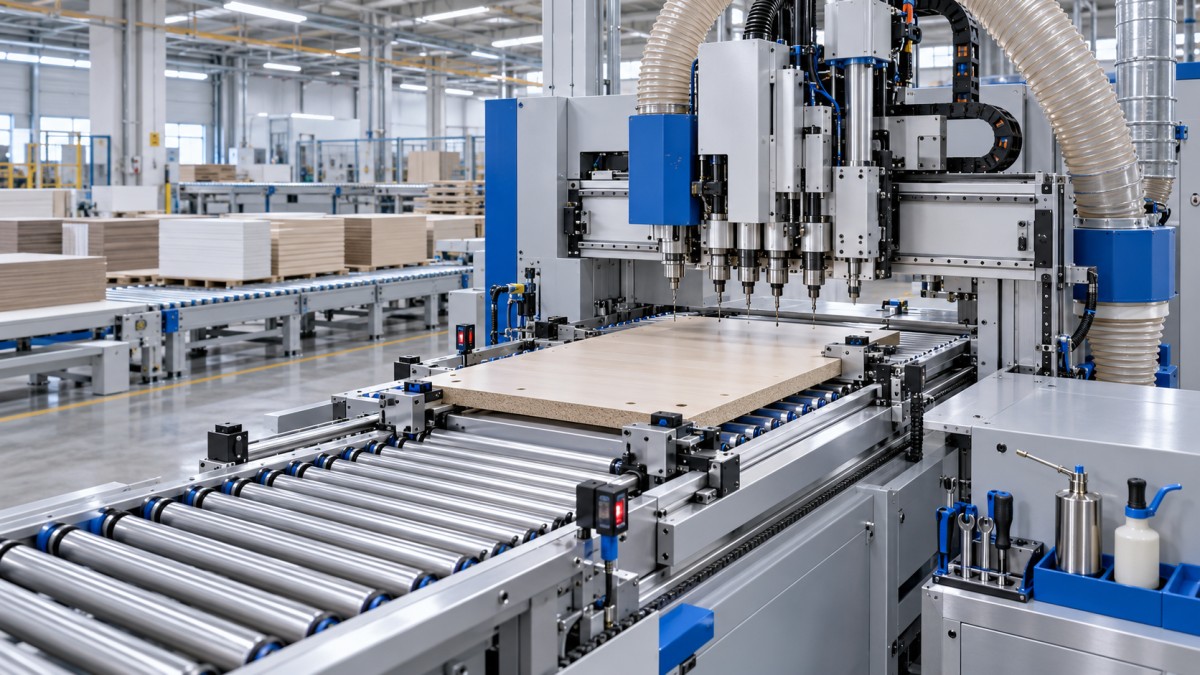
Если отверстия расположены неправильно, специалисты часто сразу проверяют программные смещения или калибровку шпинделя. Эти факторы важны, но сначала следует проверить позиционирование панели. Для точной обработки всех необходимых сторон шестисторонний сверлильный станок с ЧПУ должен надёжно базировать панель и контролируемо перемещать её. Если панель проскальзывает, приподнимается, перекашивается или каждый раз поступает в станок по-разному, даже правильная программа может дать неверные детали.
Проверьте подающие ролики, ремни, прижимные колёса, зажимы, боковые направляющие и базовые поверхности на наличие отложений смолы, повреждений, износа или ослабленного крепежа. Поверхности, соприкасающиеся с панелью, должны быть достаточно чистыми для стабильного захвата и не должны оставлять следов на заготовке. Проверьте, не испытывает ли одна сторона системы подачи повышенную нагрузку: на это могут указывать неравномерный износ, перекос панелей или повторяющиеся корректировки во время обработки.
Не менее важна проверка датчиков. Датчики обнаружения панели, толщины и положения следует содержать в чистоте и, если это предусмотрено, проверять с помощью штатной диагностики станка. Не меняйте чувствительность датчика только для того, чтобы подавить сигнал неисправности, не выяснив его причину. Настройка, приемлемая для одной поверхности плиты, может стать ненадёжной при обработке более тёмных поверхностей, отражающих ламинатов, запылённых плит или панелей другой толщины.
После механической очистки или замены деталей выполните обработку контрольной детали, прежде чем возвращать станок к полной загрузке. Используйте программу с элементами, позволяющими заметить ошибки позиционирования, например отверстиями рядом с противоположными кромками или рисунком, требующим точного совмещения сторон. Если проверяются повторяющиеся проблемы с точностью, сохраните контрольную деталь или запишите результаты измерений.
Системы смазки и перемещения требуют точного соблюдения правил, а не догадок
Линейные направляющие, шариковые винты, зубчатые рейки и другие подвижные узлы нуждаются в правильной смазке, в нужном количестве и с установленной периодичностью. Недостаточная смазка повышает трение и износ. Избыток смазки может притягивать пыль, образовывать отложения и затруднять обнаружение утечек. Не следует просто добавлять смазку всякий раз, когда механизм кажется сухим. Нужно соблюдать таблицу смазки производителя оборудования и проверять исправность системы смазки.
На станках с автоматической системой смазки проверяйте уровень в резервуаре, состояние трубок и фитингов, а также признаки закупорки или повреждения магистралей. Полный резервуар не гарантирует, что смазка поступает ко всем точкам. Если направляющая или винт кажутся необычно сухими, шумят или загрязнены, сначала проверьте путь подачи смазки, а не предполагайте, что неисправен сам компонент.
Во время планового простоя наблюдайте за перемещением осей на низкой скорости. Прислушивайтесь к щелчкам, скрежету или пульсирующему шуму и следите за задержками, чрезмерным люфтом или вибрацией. Такие проверки следует выполнять безопасно, соблюдая требования к ограждениям и блокировкам. Регулировку направляющих, приводных систем или компонентов сервопривода должны выполнять только обученные специалисты: неправильная регулировка может привести к более серьёзному нарушению соосности.
Качество воздуха часто определяет, повторятся ли неисправности пневматики
Зажим, перемещение материала и работа некоторых исполнительных механизмов зависят от стабильной подачи сжатого воздуха. Низкое давление легко заметить, однако влагу, загрязнение маслом и медленные утечки обнаружить сложнее. Цилиндр может продолжать двигаться, но не обеспечивать повторяемое усилие зажима или скорость срабатывания.
Осмотрите блок подготовки воздуха, при необходимости слейте скопившуюся воду и убедитесь, что фильтры обслуживаются с учётом требований к качеству воздуха на предприятии. Проверьте фитинги, шланги, клапаны и цилиндры на утечки, которые можно услышать, и повреждённые соединения. Если в спецификации станка указан диапазон рабочего давления, измерьте его на входе в станок, а не ориентируйтесь только на показания в компрессорной. Давление может падать из-за длинных трубопроводов, труб недостаточного диаметра, засорённых фильтров или одновременного потребления воздуха другим оборудованием.
Повторяющийся сигнал, связанный с зажимом, не должен автоматически приводить к замене клапана или цилиндра. Сначала определите, вызвана ли проблема механическим сопротивлением, нестабильной подачей воздуха, потерей электрического сигнала, загрязнением датчика или фактической неисправностью пневматического компонента. Такой порядок сокращает ненужный расход запасных частей и повышает качество ремонтной документации.
Электрические шкафы требуют чистоты и осторожного обращения
Неисправности электрооборудования могут проявляться периодически, и их диагностика обходится дорого. К ним могут приводить нагрев, пыль, вибрация, ослабленные клеммы, повреждение изоляции кабелей и нестабильное входное электропитание. Во время обычного производства шкаф должен оставаться закрытым, однако его плановый осмотр квалифицированными специалистами необходим.
Проверьте фильтры шкафа, вентиляторы охлаждения, вентиляционные каналы и видимое скопление пыли. Неисправный вентилятор или забитый фильтр может повысить температуру компонентов, не вызывая немедленного аварийного сигнала. Осмотрите прокладку кабелей возле подвижных осей на предмет истирания, чрезмерных изгибов, ослабленных секций кабельной цепи и натяжения разъёмов. Электротехнические работы необходимо выполнять с соблюдением процедур блокировки оборудования и местных требований безопасности. Проверка напряжения, затяжка клемм и диагностика приводов не должны считаться обычными задачами оператора.
Регулярно создавайте резервные копии параметров станка, программ и соответствующих файлов конфигурации. Указывайте на копиях станок, дату и версию программного обеспечения. Замена системы управления или отказ накопителя создадут гораздо меньше проблем, если у специалистов по обслуживанию будет проверенный файл для восстановления, а не неопределённая коллекция старых USB-накопителей.
Ведите журнал обслуживания, полезный для следующего специалиста
Самый полезный контрольный список — не самый длинный. Он содержит достаточно сведений, чтобы определить, улучшается ли ситуация, остаётся стабильной или ухудшается. Для каждой проверки указывайте дату, наработку станка, если она доступна, замеченные признаки неисправности, коды аварийных сигналов, выполненные действия, заменённые детали и имя исполнителя. Прикладывайте фотографии, если позже может потребоваться изучить повреждения, необычный износ, прокладку кабелей или положение датчиков.
Разделяйте плановые проверки и ремонт неисправностей. Если специалисты постоянно очищают один и тот же датчик, сбрасывают один и тот же аварийный сигнал привода или регулируют одну и ту же направляющую, эту задачу следует перенести из списка плановых работ в перечень для анализа первопричины. Повторяемость не доказывает наличие серьёзной поломки, но показывает, что текущие корректирующие действия проблему не устраняют.
Практический график профилактического обслуживания
Ежедневные работы должны включать очистку, проверку состояния инструмента, видимых повреждений, эффективности пылеудаления, утечек воздуха и очевидных проблем с позиционированием. Еженедельные проверки могут охватывать механизмы подачи и зажима, чистоту датчиков, подачу смазки, шланги и ненормальное движение осей. Во время длительных плановых остановок осматривайте систему охлаждения электрического шкафа, состояние кабелей, чистоту направляющих и крепежа, проверяйте резервные копии и результаты калибровки.
Точный график должен учитывать реальные условия производства. Станок, обрабатывающий большие объёмы пыльной древесно-стружечной плиты, может требовать более частого обслуживания, чем станок, который работает периодически с менее пыльным материалом. План обслуживания также следует пересматривать после внедрения нового типа плит, клеевой системы, поставщика инструмента или производственного процесса, поскольку эти изменения могут повлиять на образование пыли, нагрузку при резании и стабильность подачи.
Когда сервисная поддержка и запасные части становятся частью профилактики
Не все простои можно предотвратить одними плановыми проверками. Подшипники, датчики, клапаны, приводы, инструменты и изнашиваемые детали со временем требуют замены. Короткое вмешательство вместо длительной остановки часто зависит от того, располагает ли сервисная команда точными сведениями о станке, подробной историей неисправности и подходящими запасными частями.
Компания Qingdao Zhongding Machinery Co., Ltd. более 20 лет поставляет оборудование, техническую поддержку, запасные части и послепродажное обслуживание пользователям деревообрабатывающего оборудования. Для специалистов по обслуживанию ценность такой поддержки заключается не в общих рекомендациях по замене компонентов, а в возможности уточнить конфигурацию станка, рассмотреть симптомы в контексте и определить, связана ли проблема с инструментом, потоком материала, механической регулировкой, электрическим управлением или компонентом, требующим замены.
Шестисторонний сверлильный станок с ЧПУ наиболее надёжен, когда обслуживание рассматривается как часть управления производством, а не как реакция на аварийную ситуацию. Поддерживайте чистоту станка, обеспечивайте стабильное позиционирование панелей, проверяйте смазку и качество воздуха, документируйте повторяющиеся неисправности и анализируйте их до того, как они приведут к остановке. Если устранить неисправность своими силами не удаётся, предоставьте модель станка, сведения об аварийных сигналах, фотографии или видео проявления неисправности, информацию о материале и историю недавнего обслуживания. Такая подготовка повышает точность удалённой диагностики и ускоряет принятие решений по сервисному обслуживанию.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.