


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Почему лента станка для шлифования металла забивается при шлифовании алюминия?
Абразивная лента для шлифования металла засоряется, когда частицы алюминия прилипают к абразивным зернам и заполняют промежутки между ними. Алюминий относительно мягкий и пластичный, поэтому он может размазываться по ленте, а не отделяться от зоны контакта в виде отдельных частиц. Ускорить этот процесс могут неподходящий абразив, чрезмерное давление шлифования, слишком длительный контакт и недостаточное удаление стружки.
Когда отложения покрывают режущие кромки, лента больше трёт и хуже режет. Трение и температура возрастают, способствуя дальнейшему налипанию. Замена ленты прерывает этот цикл, но засорение возобновится, если не изменить условия работы. Начните с оценки характера засорения ленты, расположения отложений и момента снижения производительности резания.
Проверьте, засорена ли лента, затупилась ли она или повреждена
Остановите станок, отключите его от источников энергии и осмотрите абразивную поверхность при хорошем освещении. Засорение алюминием обычно проявляется в виде серебристых пятен, сплющенных металлических размазанных участков или уплотнённого материала между зернами. Выступающие отложения могут оставлять глубокие царапины, поскольку скопившийся металл волочится по заготовке.
Засаливание — другое явление: режущие кромки абразива затупились или сплющились. Засаленная лента может выглядеть отполированной, даже если на ней почти не видно алюминия. Засорение и засаливание могут возникать одновременно, но очистка ленты не восстановит изношенные режущие кромки.
Также осмотрите основу, место соединения и края ленты. Ленту с порванной основой, расходящимся стыком или повреждением от перегрева необходимо заменить. Если при любом снижении производительности резания считать причиной удаляемое засорение, повреждённый абразив может остаться в работе.
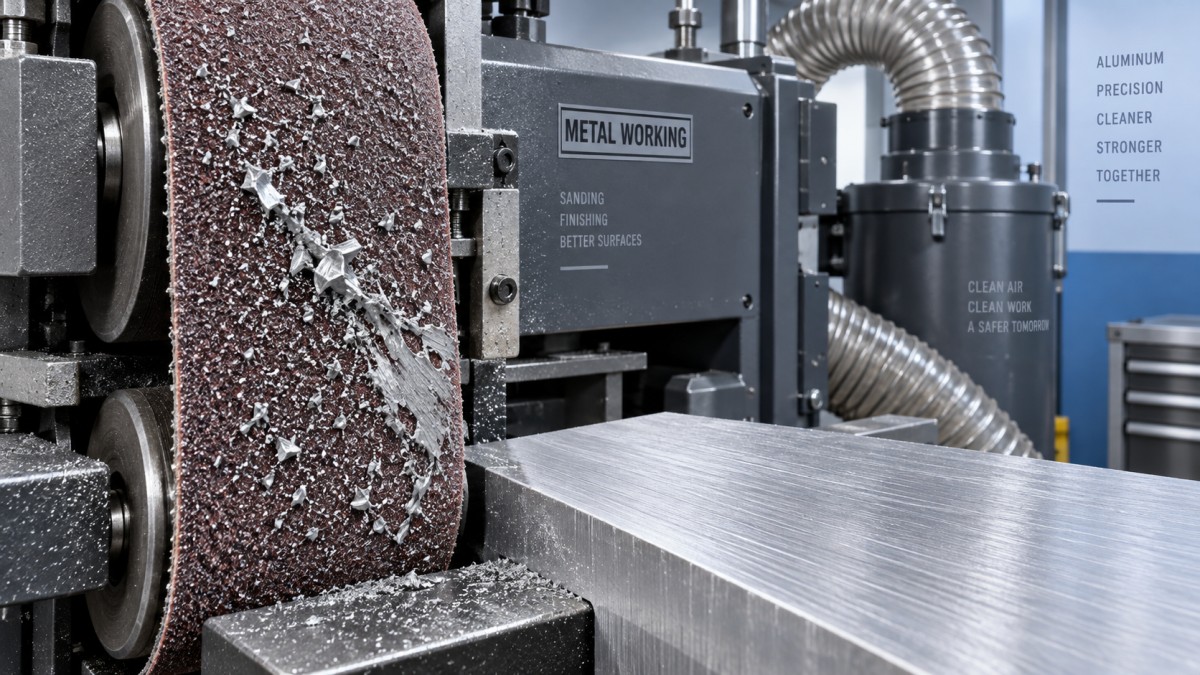
Эти признаки помогают провести проверку, но сами по себе не устанавливают причину. Например, засорённая полоса может совпадать с обычной траекторией заготовки даже при правильном движении ленты. Сопоставьте расположение отложений с фактической зоной контакта материала с лентой.
Выбирайте ленту для обработки алюминия, а не только по размеру
Лента может подходить станку по размеру и при этом быть неподходящей для обработки алюминия. Её характеристики должны соответствовать материалу, требуемому съёму, требованиям к чистоте поверхности, схеме контакта и рабочему давлению.
Расстояние между зернами имеет значение, поскольку стружке необходимо покидать зону резания. Более открытое расположение абразивного зерна обеспечивает дополнительный зазор и может уменьшить забивание. Плотное покрытие может быстро засоряться при интенсивном съёме алюминия, особенно в сочетании с мелким зерном. Однако самое открытое покрытие не всегда подходит для чистовой обработки: важны также равномерность рисок и опора в зоне контакта.
Проверьте, имеет ли лента одобренную производителем обработку против засорения при работе с алюминием. Некоторые виды такой обработки уменьшают налипание, но их пригодность также зависит от следующего этапа процесса. Остатки, допустимые перед дальнейшей механической обработкой, могут быть нежелательны перед окраской, склеиванием или анодированием.
Не выбирайте абразив только потому, что его минерал считается твёрдым или долговечным. Выпускаются абразивы из оксида алюминия, карбида кремния, циркониевого электрокорунда и керамики с различными конструкциями. Их производительность зависит от конструкции зерна, покрытия, основы и условий, необходимых для эффективного резания. Лента для интенсивного шлифования стали может плохо работать при лёгкой чистовой обработке алюминия.
Выбор зернистости требует такого же внимания. Если использовать очень мелкозернистую ленту для удаления глубоких следов инструмента, на неё приходится чрезмерная нагрузка стружкой, для которой она не предназначена. Начните с подходящего этапа съёма материала, а затем переходите к требуемой чистоте поверхности. Более грубая лента может меньше засоряться, но оставляет более глубокие царапины, которые придётся удалять на следующих этапах.
Сначала скорректируйте давление и время контакта, а не ищите нужную скорость
Когда лента начинает резать медленно, часто пытаются увеличить давление. Если абразив уже засорён, это обычно сильнее прижимает отложения к детали, повышая трение и ухудшая качество поверхности. Снизьте требуемый съём материала и осмотрите ленту, прежде чем увеличивать усилие.
Чрезмерное давление может размазывать алюминий и перегружать пространство, доступное для стружки. Недостаточное давление тоже может создавать проблемы, если выбранному абразиву требуется более интенсивный контакт для эффективного резания. Цель — стабильное резание в пределах рабочего диапазона, установленного производителем станка и поставщиком ленты, с равномерным съёмом материала и приемлемой чистотой поверхности.
На широколенточном станке проверьте настройку толщины и съём материала, назначенный каждой головке. Небольшая ошибка настройки может привести к чрезмерному съёму одной лентой. При ручной подаче деталей проверьте время выдержки: контакт угла или небольшого участка с лентой концентрирует давление и тепло.
Осмотрите контактные ролики, плиты, прижимные башмаки и опоры заготовки, если они предусмотрены. Износ, внедрившийся мусор или неравномерная регулировка могут создавать локальную зону перегрева, даже если номинальное давление кажется разумным. Новая лента будет засоряться так же, если проблема в зоне контакта останется.
Скорость ленты следует регулировать с учётом давления, подачи и требуемого съёма материала. При неподходящих настройках чрезмерная скорость может усилить нагрев, а слишком низкая — ухудшить резание и увеличить время контакта. Универсальной скорости шлифования алюминия, подходящей для любого станка и любой ленты, не существует.
По той же причине снижение скорости подачи конвейера не обязательно улучшит результат. Оно увеличивает время контакта и может повысить температуру заготовки. Изменяйте за один раз только один параметр, не выходя за допустимые пределы, и сохраняйте неизменными материал и целевой съём. Оценивайте и засорение, и качество поверхности: чисто выглядящая лента не означает улучшения, если она больше не обеспечивает требуемый съём.
Проверьте улавливание стружки и состояние поступающих деталей
Вытяжная система помогает удалять свободные частицы до их циркуляции в зоне контакта. Однако она не может надёжно удалять алюминий с зерна, если металл уже прочно прилип. Поэтому при постоянном засорении необходимо проверить не только вытяжку, но и условия резания.
Осмотрите приёмные отверстия, проверьте, не перекрыты ли воздуховоды, оцените состояние фильтров и показания системы сбора пыли. Если указаны требования к расходу воздуха или давлению, следуйте им. Работающий вентилятор или слышимая тяга сами по себе не доказывают, что у шлифовальной головки обеспечено достаточное улавливание.
Шлифование алюминия также создаёт опасность возгорания пыли. Система сбора должна быть пригодна для конкретного вида металлической пыли и процесса. Не направляйте алюминиевую пыль в обычный пылесборник для деревообработки, не смешивайте её без надлежащих мер со стальной шлифовальной пылью и не используйте для уборки обычный хозяйственный пылесос. Для мокрого сбора требуется оборудование, специально предназначенное для таких условий, поскольку при некоторых условиях контакта алюминия с водой может выделяться водород.
Загрязнение поверхности может создавать впечатление, что подходящая лента неисправна. Смазочно-охлаждающая жидкость, клей, остатки защитной плёнки и полировальная паста могут связывать частицы, образуя липкие отложения. Если засорение началось после изменения предшествующего процесса, сравните поступающие детали, прежде чем менять настройки станка.
Очищайте детали способом, совместимым с маркой сплава и последующей обработкой поверхности, и высушивайте их перед сухим шлифованием. Различные алюминиевые сплавы и состояния материала также могут по-разному засорять ленту. Для более мягкой и пластичной партии может потребоваться другой абразив или стратегия съёма, даже если размеры деталей совпадают с размерами предыдущей партии.
Очищайте засорённую ленту, только если её состояние это допускает
Лёгкое поверхностное засорение можно удалить способом очистки абразива, одобренным для данной ленты и станка. Очистка эффективна, когда она открывает доступ к режущим зернам, кромки которых ещё пригодны к работе. Она гораздо менее эффективна, если алюминий прочно размазан по затупившемуся абразиву.
На закрытых или автоматических станках не вводите ручной очистной брусок в зону движущейся ленты. Используйте только приспособления для очистки, прямо предусмотренные производителем станка. Перед осмотром, снятием ленты или ручным обслуживанием отключите оборудование от источников энергии и соблюдайте установленную процедуру технического обслуживания.
Замените ленту, если после очистки остаются выступающие металлические отложения, производительность резания остаётся низкой либо основа или место соединения повреждены. Повторная очистка может приводить к большим простоям, чем замена, и при этом царапины продолжат появляться на деталях.
Не распыляйте на станок для сухого шлифования самодельные масляные, восковые или смазочные составы. Они могут повлиять на движение ленты, прочность связующего, поведение пыли и последующее нанесение покрытия или склеивание. Специально разработанный вспомогательный состав для шлифования допустим только в том случае, если его применение разрешено для станка, абразива, системы сбора пыли и последующего процесса.
Переход на мокрое шлифование также требует соблюдения соответствующих мер. Необходимы станок и система сбора, предназначенные для мокрой обработки алюминия, а также подходящие абразивы, организация работы с охлаждающей жидкостью и электрическая защита. Добавление жидкости в станок для сухого шлифования не является мерой технического обслуживания.
Проведите контролируемый запуск, чтобы выявить повторяющуюся причину
Полезное испытание позволяет определить, может ли процесс поддерживать приемлемое резание после того, как первоначальный эффект новой ленты прошёл. Перед внесением изменений зафиксируйте текущее состояние, затем используйте типичную деталь и чётко заданный целевой съём материала.
- Зафиксируйте исходные условия. Запишите марку сплава и состояние поверхности, характеристики ленты, настройку давления или толщины, скорость ленты, подачу и характер засорения.
- Приведите станок в надлежащее состояние. До изменения процесса устраните ограничения вытяжки, загрязнение контактных компонентов, неравномерную опору и проблемы с выравниванием.
- Установите подходящую ленту в рабочем состоянии. Используйте характеристики, подходящие для алюминия, чтобы предшествующее засорение не исказило результаты испытания.
- Измените один параметр процесса. В допустимом диапазоне скорректируйте съём за проход, давление, подачу или скорость, а затем сравните результаты на сопоставимых деталях.
- Проведите осмотр в повторяемый момент. Одним и тем же безопасным способом сравните рост отложений, съём материала, рисунок царапин и температуру заготовки.
Если засорение быстро возвращается, проверьте совместимость абразива, загрязнение и чрезмерный локальный контакт. Если засорение нарастает постепенно по мере прогрева производства, изучите накопление тепла и соотношение требуемого съёма с подачей. Если засоряется только одна полоса, проверьте распределение контакта, прежде чем менять характеристики всего абразива.
Сохраните фотографию ленты и полученной чистоты поверхности детали с указанием использованных настроек. Такая запись облегчит диагностику при повторном возникновении проблемы и даст технической поддержке более полезную информацию, чем сообщение «лента быстро засоряется». Успешной является настройка, которая в обычных производственных условиях обеспечивает требуемый съём и чистоту поверхности без быстрого накопления отложений и повторного повышения давления.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.