


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Почему сверлильно-присадочный станок с ЧПУ сверлит отверстия под шканты со смещением?
На станке с ЧПУ для сверления отверстий под шканты смещение отверстий возникает, когда запрограммированные координаты, фактическое положение панели и траектория резания сверла не совпадают. Та же неисправность сборки может быть вызвана неправильной базой, перевёрнутой деталью, смещением панели, отклонением сверла или сверлильной головкой, которая больше не находится под прямым углом. Замена шпинделя или регулировка компенсации осей до разделения этих причин может оставить исходную неисправность неустранённой.
Наиболее полезное первоначальное различие заключается в том, является ли ошибка повторяемой, изменяется ли она по поверхности панели или проявляется только после сборки. Постоянное смещение указывает на проблему с базой или смещением; разбросанные положения предполагают нестабильную установку или условия резания. Если отверстия имеют правильные размеры на поверхности, но шканты входят с трудом, необходимо проверить угол сверления, диаметр и глубину, а не только позиционирование по осям X/Y.
Убедитесь, что отверстия действительно смещены
Того факта, что соединение не закрывается, недостаточно для подтверждения ошибки позиционирования. Отверстие недостаточного размера, слишком большой или разбухший шкант, застрявшая стружка или недостаточная глубина сверления могут препятствовать сборке даже при правильном расположении центров обоих отверстий. Избыток клея в глухом отверстии также может препятствовать полной посадке.
Перед изменением настроек станка осмотрите оба сопрягаемых компонента. Измерьте положение отверстия от предусмотренной базовой кромки сборки, затем проверьте диаметр отверстия, полезную глубину, толщину панели и перпендикулярность кромок. Различайте запрограммированную глубину сверления и полезную цилиндрическую глубину, остающуюся после работы наконечника сверла.
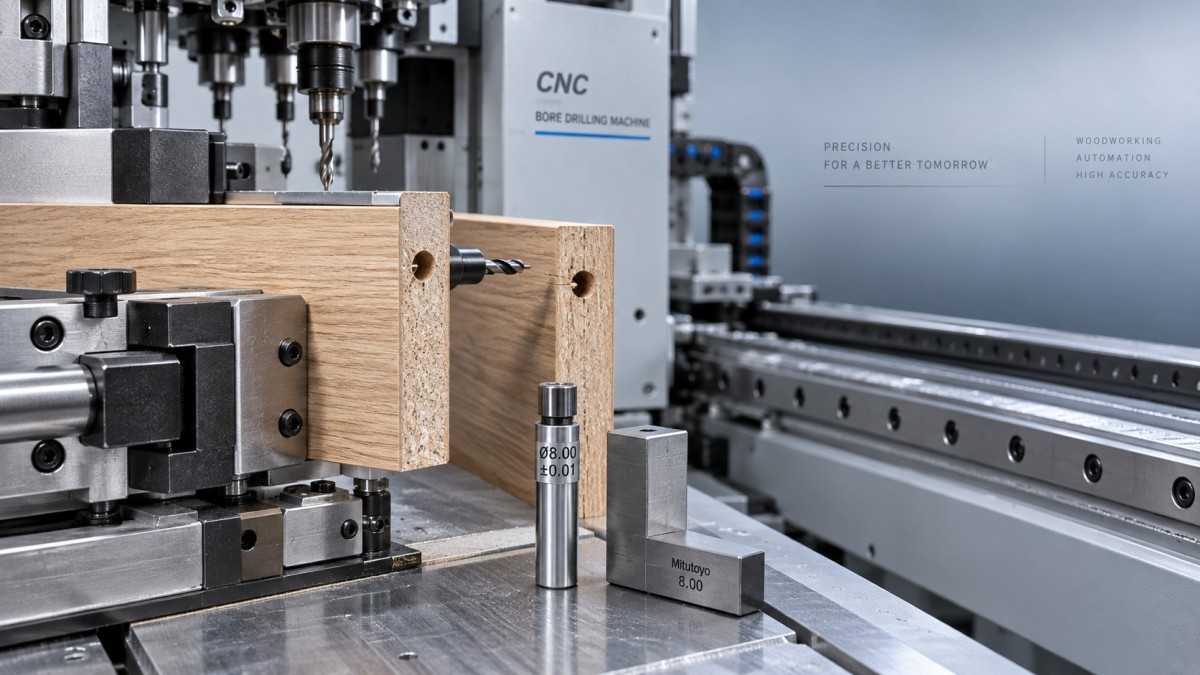
Для чистого круглого отверстия подходящий калибровочный штифт с небольшим зазором может обеспечить более надёжное измерение положения центра, чем измерение по рваной кромке отверстия. При расчёте центра учитывайте половину диаметра штифта. Люфт штифта или овальное отверстие делают этот метод ненадёжным. Проверяйте сборку с проверенными шкантами и без клея, чтобы отделить геометрическое вмешательство от проблем, связанных со склеиванием.
Сохраните забракованную пару, укажите её сопрягаемые поверхности и отметьте базовые кромки станка. Также зафиксируйте версию программы, инструментальную позицию, ориентацию панели и то, появилась ли неисправность после смены инструмента, столкновения, технического обслуживания или обновления программного обеспечения. Эти сведения помогают сузить область поиска, не изменяя исходные данные.
Сначала изучите характер ошибки, не выполняя регулировку
Для каждого отверстия запишите фактическое положение минус заданное положение, используя согласованные направления координат. Не сравнивайте измерения, выполненные от разных физических кромок, если они не были преобразованы к одной и той же сборочной базе.
Эти закономерности определяют приоритеты проверки, но не являются окончательным диагнозом. Смещённый упор и неправильное рабочее смещение могут давать почти одинаковые результаты. Решающее значение имеет то, является ли неправильной физическая база или определение координат.
Отделите повторяемость от точности
Выполните простую диагностическую схему на плоском, проверенном по размерам образце, используя утверждённую тестовую программу. Разместите отверстия на удалённых друг от друга позициях, а не группируйте их возле одного угла. Используйте заведомо исправный инструмент и сохраняйте неизменными материал, подачу, скорость и условия зажима.
Если это допускается рабочей процедурой станка, повторите схему на отдельных неиспользованных участках, не снимая панель с зажима. Затем повторите проверку на аналогичных панелях, которые между циклами снимаются и устанавливаются заново. Не входите повторно в существующие отверстия для оценки позиционирования: предыдущее отверстие может направлять сверло и скрывать ошибку.
Если результаты стабильны без снятия панели, но изменяются после повторной установки, проверьте базирующие поверхности, упоры, технику загрузки и срабатывание зажимов. Если результаты изменяются без снятия панели, прежде чем связывать неисправность с повторяемостью осей, проверьте, не перемещается ли панель во время сверления. Возможными причинами также остаются сила резания, незакреплённый инструмент и периодическое механическое перемещение.
Стабильные результаты не обязательно являются точными. Станок может воспроизводить одно и то же неправильное смещение в каждом цикле. Сравните тестовую схему с независимой размерной базой и установленными изготовителем условиями приёмки.
Проследите цепочку базирования от чертежа до панели
Положение отверстия проходит через несколько систем координат: чертёж, программное обеспечение обработки, постпроцессор, рабочее смещение контроллера, смещение сверлильной головки и физическую базу панели. Несоответствие на любом участке этой цепочки может сместить в остальном точную операцию сверления.
Сверьте фактическую программу контроллера с утверждённым чертежом, а не только с предварительным просмотром CAM. Подтвердите единицы измерения, положение начала координат, выбранную поверхность, направление сверления, размеры панели, а также любые преобразования поворота или зеркального отражения. Корректный предварительный просмотр не доказывает, что постобработанная программа использует правильную систему координат станка.
Противоположные детали требуют особого внимания. Для двух панелей, образующих левостороннюю и правостороннюю сборки, могут потребоваться зеркальные координаты, а не идентичные координаты. При переворачивании деталей для другой операции ориентация загрузки должна соответствовать определению поверхности в программе.
Отсчёт от толщины может создавать менее очевидные ошибки при сверлении кромок. Если предполагаемый центр отверстия находится в средней плоскости панели, разница между фактической и введённой толщиной может сместить центр относительно этой плоскости. Результат зависит от того, использует ли станок в качестве базы верхнюю поверхность, нижнюю поверхность или измеренный центр. Проверьте эту логику, а не исходите из предположения, что контроллер автоматически компенсирует толщину.
Также измерьте размеры панели и перпендикулярность её кромок. Отверстия, правильно расположенные относительно противоположных кромок, могут не совпасть при сборке, если фактические размеры панелей различаются. Для деталей из массива древесины убедитесь, что размеры во время обработки и сборки остаются сопоставимыми; не компенсируйте станок заготовкой, которая изменила форму.
Проверьте базирование и зажим под нагрузкой при сверлении
Пыль на базовом упоре, повреждённая направляющая или стружка под панелью изменяют физическую базу. Перед повторной калибровкой смещений очистите и осмотрите эти контактные поверхности. Убедитесь, что упоры полностью возвращаются в исходное положение, а подвижные базирующие устройства надёжно фиксируются.
Панель может казаться закреплённой, сохраняя возможность скольжения или поворота. Горизонтальное сверление создаёт боковую силу, поэтому одного достаточного давления сверху не гарантирует отсутствие перемещения. Проверьте расположение зажимов, состояние накладок, опору возле сверлильной кромки и давление во время цикла, а не только показания стационарного манометра.
Для деталей, удерживаемых вакуумом, проверьте уплотнения, неиспользуемые вакуумные отверстия, опорные поверхности и проницаемость материала. На станках с пневматическим зажимом проверьте стабильность подачи, утечки, регулирование давления и задержку между подтверждением зажима и включением сверления. Сигнал подтверждения может фиксировать положение исполнительного механизма, но не доказывает, что панель надёжно установлена на базе.
Чрезмерное усилие зажима не является универсальным решением. Оно может прогнуть тонкую или изогнутую панель к столу; после снятия зажима панель возвращается в исходное положение, изменяя взаимное расположение отверстий и сборочных поверхностей. Правильные опора и удержание предпочтительнее использования давления зажима для маскировки плохой плоскостности.
Отличите смещённый шпиндель от отклоняющегося сверла
Если неисправность ограничена одной инструментальной позицией, сначала проверьте эту позицию, прежде чем изменять общие параметры станка. В соответствии с установленной процедурой изоляции проверьте хвостовик сверла, цангу или патрон, посадочные поверхности, надёжность крепления держателя, а также признаки удара или загрязнения. Подтвердите заданный диаметр сверла, вылет, геометрию режущей части и направление вращения.
Сверло может войти в материал по правильной координате, а затем отклониться внутри него. Чрезмерный вылет снижает жёсткость; повреждённая режущая кромка создаёт неравномерные силы резания; плохой отвод стружки повышает сопротивление. Поэтому отверстие может выглядеть правильно расположенным у входа, но уводить шкант в сторону от сопрягаемого отверстия.
Используйте совместимое заведомо исправное сверло, чтобы отделить состояние инструмента от состояния шпинделя. Если неисправность перемещается вместе со сверлом, проверьте инструмент или его установку. Если она остаётся на той же инструментальной позиции шпинделя, проверьте держатель, подшипники, выравнивание и настроенное смещение этого шпинделя. Сравнения выполняйте только в тех случаях, когда это допускается характеристиками инструмента и процедурами станка.
Радиальное биение и выравнивание — разные параметры. Биение относится к вращению вокруг оси шпинделя, а выравнивание — к направлению и положению этой оси. Шпиндель с малым биением всё же может сверлить под неправильным углом. И наоборот, увеличенное или овальное отверстие может указывать на биение или вибрацию без соответствующей ошибки положения оси.
Изменение подачи или скорости может уменьшить отклонение, но не исправляет наклонённую сверлильную головку. Регулируйте режимы резания только в пределах рекомендаций для инструмента и станка и проверяйте, устраняют ли они причину, а не только уменьшают её видимое проявление.
Исследуйте геометрию станка, если более простые причины исключены
Механические проверки оправданы, когда заведомо исправные инструменты, проверенные программы, стабильные панели и правильные базы по-прежнему дают повторяемую ошибку. К соответствующим проверкам относятся поведение при реверсе оси, состояние направляющих, приводные муфты, зацепление винта или рейки, крепление сверлильной головки, а также перпендикулярность осей перемещения и направлений сверления.
Ошибка, зависящая от направления подхода, указывает на люфт или поведение, связанное с реверсом. Ошибка, увеличивающаяся по мере перемещения, требует более широкой проверки позиционирования; её нельзя надёжно диагностировать по одному отверстию возле начала координат. Столкновение также может изменить выравнивание головки без появления очевидной аварийной сигнализации контроллера.
Следуйте процедуре метрологической проверки изготовителя и используйте приборы, соответствующие требуемому допуску. При необходимости, согласно этой процедуре, проверьте уровень станка и состояние фундамента, особенно после перемещения оборудования. Сравнивайте измерения при заданных рабочих условиях, поскольку проверка холодного станка может не отражать поведение после стабилизации в производстве.
Перед любой разрешённой регулировкой создайте резервную копию параметров. Не используйте компенсацию люфта, коррекцию масштаба или смещения головки для маскировки незакреплённых деталей или нестабильного позиционирования. Компенсация допустима только для охарактеризованной, повторяемой ошибки, устраняемой предусмотренным методом регулировки станка.
Проверка внутри ограждённых зон требует предусмотренной изоляции электрической, пневматической систем и накопленной энергии. Диагностические перемещения с включённым приводом должны выполняться в утверждённом изготовителем сервисном режиме с сохранением ограждений и блокировок в соответствии с установленными требованиями.
Проверьте ремонт на уровне сборки, а не только по контроллеру
Изменяйте по одной переменной за раз и повторяйте одну и ту же диагностическую схему. После исправления измеренной ошибки изготовьте типовые сопрягаемые детали, используя обычную последовательность загрузки, соответствующие сверлильные головки, ориентации панелей и производственный инструмент. Проверьте как размерные результаты, так и сухую сборку.
Приёмка должна выполняться по чертежу и спецификации станка, а не по универсальному допуску отверстий под шканты. Доступный зазор при сборке зависит от диаметров отверстия и шканта, длины зацепления, направления отверстия и суммарной позиционной ошибки обеих деталей. Два измерения, каждое из которых по отдельности соответствует требованиям, не гарантируют автоматически приемлемого соединения.
Сохраните измерения до и после, версию программы, сведения об инструменте и запись регулировок. Обоснованный ремонт должен установить, что именно сместилось — координатная база, панель, траектория резания или геометрия станка, — и подтвердить, что при нормальных производственных условиях та же неисправность больше не возникает.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.