


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Почему рейсмусовый станок оставляет зарезы и как их устранить
Почему запил появляется на концах доски
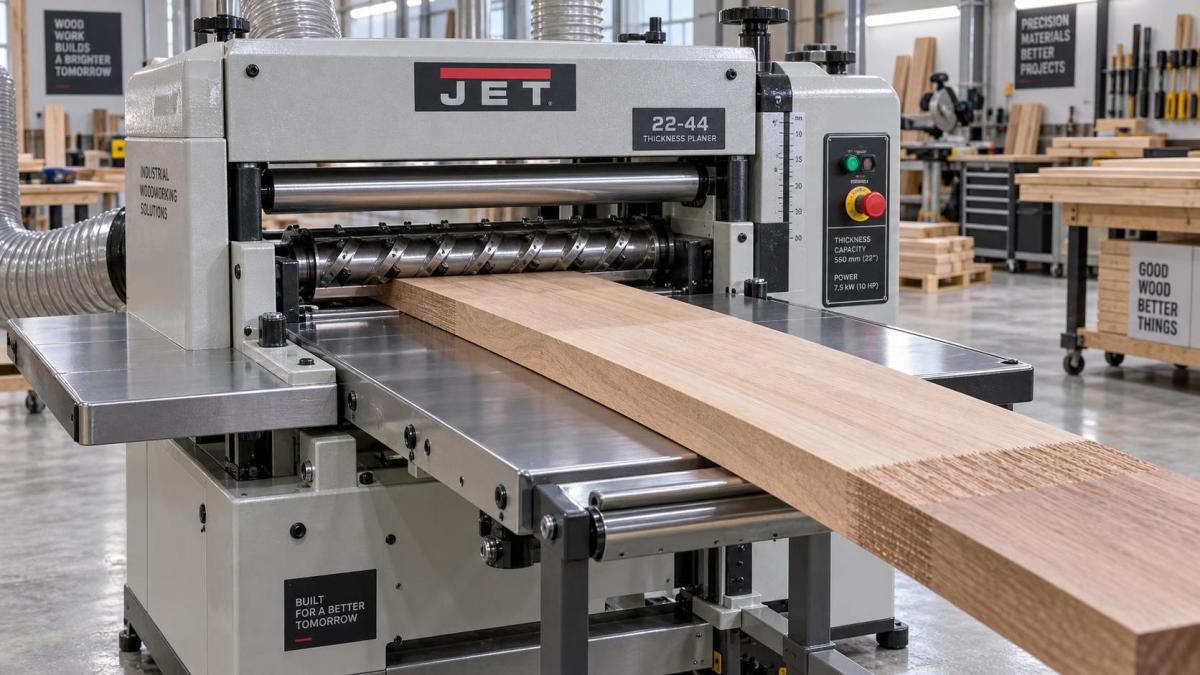
Запил — это более глубокий съём материала, возникающий на переднем, заднем или обоих концах доски после рейсмусования. На одной заготовке он может казаться незначительным, однако приводит к дополнительным затратам, когда панели, детали ящиков, заготовки для лицевых рам или короткие мебельные компоненты приходится делать длиннее для последующей обрезки. Для обслуживающего персонала запил следует рассматривать как признак состояния и настройки станка, а не просто как неизбежную особенность рейсмусового деревообрабатывающего станка.
Большинство случаев запила возникает из-за вертикального смещения заготовки относительно ножевого вала при входе в станок или выходе из него. Ножевой вал может быть правильно настроен, остро заточен и обеспечивать чистую поверхность в середине доски, однако небольшое изменение опоры доски или давления подачи на одном из концов может увеличить глубину съёма. Поэтому поиск неисправности следует начинать с тракта подачи, выравнивания столов и устойчивости режущей головки, прежде чем винить ножи.
Причина дефекта обычно кроется в тракте подачи
Когда доска входит в рейсмусовый станок, подающий ролик начинает прижимать её вниз до того, как выходной ролик полностью возьмёт заготовку под контроль. В момент прохождения переднего конца под ножевым валом доска может слегка наклониться, если подающий стол, ролики стола, прижимные планки или настройки подающих роликов неверны. В результате ножевой вал снимает больше материала с первого участка доски.
Тот же механизм в обратном направлении возникает на заднем конце. Как только задний конец теряет опору подающего ролика, доска может приподняться или изменить угол до того, как выходной ролик полностью возьмёт её под контроль. Результатом становится более глубокий съём у выходной стороны.
Именно поэтому расположение запила важно при диагностике:
- Запил только на переднем конце часто указывает на высоту подающего стола, давление подающего ролика, регулировку ролика стола со стороны входа или поддержку со стороны оператора.
- Запил только на заднем конце чаще связан с выходным столом, настройкой выходного ролика, поддержкой со стороны выхода или опусканием доски после схода со стола.
- Запил на обоих концах указывает на более общую проблему тракта подачи, например на столы, установленные ниже опорной плоскости ножевого вала, чрезмерное давление подающих роликов, незакреплённый узел ножевого вала или неустойчивое основание станка.
- Запил, меняющийся от доски к доске может свидетельствовать о покоробленном материале, неравномерной толщине заготовок, нестабильном обращении с материалом, накоплении смолы или периодическом снижении сцепления подающих роликов.
Полезный первый шаг — пропустить прямую плоскую тестовую доску достаточной длины, чтобы она оставалась опёртой в течение всего цикла подачи. Измерьте первый и последний участки, а не оценивайте только по внешнему виду. Затем повторите проход, поддерживая доску на входе и выходе. Если дефект существенно меняется при поддержке, необходимо обратить внимание на геометрию столов и подачи, прежде чем регулировать внутренние компоненты.
Начните с выравнивания столов и станины
Удлинительные столы не нужно заметно поднимать, чтобы предотвратить запил. Напротив, слишком высокая установка создаёт другую разновидность той же проблемы, заставляя доску подниматься при приближении к ножевому валу или выходе из него. Цель состоит в создании плавной непрерывной траектории подачи, которая сохраняет устойчивость заготовки у ножевого вала.
Используйте надёжную поверочную линейку, уложенную поперёк стола рейсмусового станка и удлинительных столов. Проверьте, не опущен ли подающий или выходной стол, нет ли провисания из-за ослабленного крепежа и не возникает ли перемещения при ручном нажатии возле внешнего конца каждого стола. Стол, который выглядит выровненным без нагрузки, всё же может прогибаться при подаче тяжёлой доски из твёрдой древесины.
На многих станках практическая корректировка заключается в очень небольшом подъёме внешних концов удлинительных столов. Это компенсирует естественный прогиб и помогает предотвратить опускание доски на входе или выходе. Величина подъёма должна быть небольшой и подтверждаться пробными проходами. Чрезмерная регулировка вверх может заставить доску проходить выше заданной линии подачи, вызывая вибрационные следы, сопротивление подаче или новые схемы запила.
Обслуживающему персоналу также следует проверить установку станка. Рейсмусовый станок, качающийся на неровном полу или установленный на недостаточно прочной подставке, может изменять выравнивание столов во время подачи. Затяжка крепежа столов без исправления основания может дать лишь временное улучшение.
Подающие ролики и прижимные планки должны удерживать, а не изгибать заготовку
Подающие ролики выполняют две задачи: перемещают доску с постоянной скоростью и удерживают её прижатой к столу рейсмусового станка. Если давление роликов слишком низкое, заготовка может проскальзывать, задерживаться или приподниматься. Если давление слишком высокое, особенно для тонкого или гибкого материала, ролик может заставить доску следовать по деформированной траектории и увеличить глубину съёма на концах.
Не регулируйте пружины роликов только на ощупь. Обратитесь к сервисным спецификациям станка относительно высоты роликов, сжатия пружин и взаимного положения роликов, прижимных планок и ножевого вала. Эти настройки взаимозависимы. Увеличение давления роликов может показаться решением проблемы проскальзывания доски, но способно скрыть изношенные ролики, загрязнённые поверхности стола или неправильную настройку роликов стола.
Перед изменением натяжения пружин проверьте следующее:
- Поверхности подающих роликов на наличие остекления, затвердевшей смолы, трещин, плоских участков или въевшегося мусора.
- Подшипники и валы роликов на наличие сопротивления, неравномерного вращения и бокового люфта.
- Цепь, редуктор и компоненты привода на неравномерную скорость подачи.
- Состояние и регулировку прижимной планки, если она установлена.
- Ролики стола на одинаковую высоту и свободное вращение.
- Чистоту стола рейсмусового станка и состояние смазки.
Ролики стола требуют особого внимания. Если они расположены слишком высоко, доска проходит выше заданной опорной поверхности и может качаться под давлением подачи. Если они расположены слишком низко, заготовки с высоким трением могут волочиться по столу, что приводит к неравномерной подаче и необходимости прикладывать большее усилие на входе или выходе. Их правильная настройка зависит от конструкции станка и обрабатываемого материала, поэтому сервисная документация имеет приоритет над общими правилами регулировки.
Проверьте ножевой вал, ножевую систему и механизм фиксации головки
Запил обычно связан с контролем подачи, однако неисправности ножевого вала и узла головки могут его усиливать. Тупые или повреждённые ножи повышают сопротивление резанию. Это может вырывать волокна, создавать шероховатую поверхность и делать заготовку более чувствительной к небольшим изменениям давления подачи. Тогда на доске со сложным направлением волокон может появиться выраженный дефект на концах, даже если выравнивание столов близко к правильному.
Для рейсмусовых станков с прямыми ножами проверьте вылет ножей и равномерность их зажима по всей ширине ножевого вала. Неравномерно установленный нож может создать периодический дефект поверхности, который можно принять за обычный запил. Для ножевых валов со сменными пластинами проверьте наличие повреждённых, ослабленных или неправильно установленных пластин. Накопление смолы вокруг посадочных мест ножей или гнёзд пластин может препятствовать правильной установке и влиять на качество резания.
Также проверьте устойчивость ножевого вала или подвижного узла головки под нагрузкой резания. В рейсмусовых станках с подъёмным ножевым валом изношенные направляющие колонн, ослабленные клинья, повреждённые винты подъёма или неэффективные фиксаторы головки могут допускать небольшое перемещение. Оно может быть наиболее заметно, когда заготовка впервые встречает сопротивление или когда доска выходит из подающих роликов.
Простое диагностическое сравнение помогает разделить эти причины. Выполните лёгкий чистовой проход, затем повторите его с несколько большей глубиной съёма на аналогичном материале. Если запил значительно усиливается с ростом нагрузки резания, проверьте состояние ножей, давление подающих роликов, фиксацию головки и конструкционные люфты. Если глубина запила остаётся почти неизменной независимо от глубины резания, более вероятными причинами являются геометрия удлинительных столов и поддержка доски.
Состояние материала может затруднить диагностику
Рейсмусовый станок не может удерживать изогнутую, скрученную или чашеобразно деформированную заготовку плотно прилегающей к столу без некоторого перемещения. Когда покоробленная доска поступает в станок, подающие ролики могут временно выпрямить её. После изменения положения роликов доска может вернуться к исходной форме и изменить своё положение относительно ножевого вала. Получившийся дефект на конце может напоминать неисправность настройки станка, хотя основным фактором является сама заготовка.
Перед выполнением значительных механических регулировок проведите испытание на правильно фугованном, стабильном материале. Проверьте, появляется ли дефект только на одной пласти, остаётся ли он на том же физическом конце после переворачивания доски и сильнее ли он на узких или гибких деталях. Тонкие рейки, короткие детали и длинные доски без опоры требуют большего внимания к поддержке подачи, чем широкие жёсткие заготовки.
Перемещения, связанные с влажностью, и внутренние напряжения также могут осложнять результаты. Доска, меняющая форму после строгания, может выглядеть так, будто была обработана неравномерно, хотя рейсмусовый станок фактически обеспечил постоянный съём. Измерения следует выполнять сразу после строгания и сравнивать несколько досок с аналогичной подготовкой.
Практическая последовательность корректировки
Бессистемная регулировка — самый быстрый способ превратить управляемую проблему запила в несколько взаимосвязанных неисправностей. Контролируемая последовательность делает поиск неисправности эффективным и облегчает определение изменения, которое решило проблему.
После каждой регулировки пропускайте ту же тестовую доску или эквивалентную подготовленную заготовку. Изменяйте по одному параметру за раз. Это важно, поскольку временное улучшение после нескольких одновременных регулировок не устанавливает действительную причину, и после обычной эксплуатации станок может снова вернуться с той же жалобой.
Когда запил невозможно полностью устранить
Даже хорошо отрегулированный рейсмусовый деревообрабатывающий станок может оставлять небольшой след на конце при сложных условиях, особенно при обработке короткого, тонкого, гибкого материала или материала с сильно выраженной текстурой. Цель состоит в том, чтобы уменьшить запил до контролируемого уровня, не мешающего готовой детали, сохраняя при этом надёжную подачу и безопасное обращение.
При серийном производстве оставляйте разумный дополнительный припуск по длине, если конструкция детали это допускает, затем обрезайте затронутые концы после строгания. Для компонентов, которые нельзя изготавливать с припуском по длине, используйте подкладные доски, методы непрерывной подачи или тщательно согласованную поддержку со стороны входа и выхода. Эти методы должны дополнять правильно отрегулированный станок, а не компенсировать ослабленные столы, изношенные ролики или неустойчивый узел ножевого вала.
Ремонт считается завершённым, когда повторные тестовые доски демонстрируют равномерную поверхность по всей полезной длине, подача остаётся плавной без чрезмерного усилия роликов, а результат сохраняется после восстановления нормальных нагрузок резания. Такой критерий полезнее, чем стремление к визуальному улучшению на одной удачной доске.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.