


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Устранение смещения чашки петли на фрезерных станках для петель с ЧПУ
Несоосность чашки петли следует локализовать до выполнения каких-либо общих регулировок станка. Чашка, которая стабильно просверливается на 1 мм в стороне от заданного места, указывает на другую неисправность, чем чашка, положение которой меняется от панели к панели. Начните с разделения повторяемой ошибки позиционирования, переменной ошибки позиционирования и кажущейся несоосности, вызванной петлёй или дверцей. Это предотвращает ошибочное принятие простой проблемы базы или программы за неисправность шпинделя, сервопривода или рамы.
Используйте плоскую образцовую панель с чётко обозначенной базовой кромкой. Несколько раз выполните один и тот же шаблон сверления петель, не изменяя базирование заготовки, затем измерьте центр чашки от базовой кромки и от торца панели. Запишите результаты по осям X и Y, а также глубину чашки и любые сколы по краю. Стабильное смещение в каждом образце обычно связано с системой координат, программой, упором оснастки или геометрией инструмента. Меняющийся результат требует более тщательной проверки зажима, перемещения материала, состояния шпинделя, люфта осей и загрязнений на контактных поверхностях.
Начните с характера ошибки
Направление ошибки содержит полезную диагностическую информацию. Если каждая чашка расположена слишком близко к кромке дверцы на одинаковую величину, проверьте запрограммированное смещение от кромки, выбранную сторону обработки и упор панели. Если первая чашка расположена правильно, а вторая или третья смещается по длине дверцы, проверьте позиционирование оси, проскальзывание заготовки или программу, рассчитывающую расстояние от неверной базовой точки.
Чашка, правильно расположенная у входа, но кажущаяся смещённой на дне, требует другого исследования. Такая картина часто вызвана прогибом инструмента, биением шпинделя, изогнутым сверлом для чашек или ослабленным узлом шпинделя. Это также может происходить, когда поверхность материала не удерживается плотно прилегающей к оснастке: сверло входит под углом относительно панели, поэтому видимая кромка и дно выборки не имеют общего центра.
Проверьте базу перед редактированием программы
Многие жалобы на сверление петель вызваны несоответствием между базой на чертеже и физической базой, используемой на станке. Программа может задавать центры чашек от левой кромки, тогда как панель после последовательности обработки зеркальной дверцы загружается к правому упору. Числовые значения могут выглядеть правильными на экране, но при этом каждая чашка будет расположена не с той стороны от предполагаемой базы.
Подтвердите, какая кромка принимается за ноль X и какой торец является нулём Y для активного задания. Затем проверьте фактическую ориентацию панели, лицевую сторону и исполнение. Детали дверец особенно подвержены этой ошибке, поскольку левосторонний и правосторонний компоненты могут иметь одинаковые размеры, но требовать зеркального расположения петель. Не полагайтесь только на этикетку или название задания; сравните выбранную рабочую координату с отмеченной физической базой на тестовой панели.
Данные коррекции инструмента требуют такой же тщательной проверки. Если система управления компенсирует центр чашки по значению диаметра инструмента, неверное значение смещает траекторию или изменяет взаимное положение направляющего сверла и фрезы для чашки. Для сверлильной головки с фиксированным шаблоном убедитесь, что система управления использует предусмотренную конфигурацию головки, а не смещение, унаследованное от другой наладки инструмента. Редактирование значений координат для компенсации неопределённого смещения может скрыть исходную неисправность и создать дополнительные проблемы при восстановлении правильной оснастки.
Детали программы, дающие убедительные, но неверные результаты
Импортированные шаблоны петель иногда содержат расстояние от центра до кромки, действительное только для определённого диаметра чашки петли или конфигурации монтажной планки. Отверстие может быть точно обработано по запрограммированной координате, однако собранная петля создаёт впечатление неправильного положения дверцы. Перед изменением параметров станка проверьте спецификацию петли, диаметр и глубину чашки, а также требуемый отступ от кромки дверцы.
Также проверяйте выбор единиц измерения и интерпретацию десятичных значений при переносе заданий между системами. Грубую ошибку легко обнаружить; небольшая ошибка преобразования или неправильно округлённое смещение могут остаться незамеченными до сборки дверец. Выполните проверку координат без резания либо отметьте позиции траекторией не режущего инструмента, если система управления поддерживает такую функцию. Цель состоит в подтверждении заданных центров по чертежу без влияния процесса резания на результат.
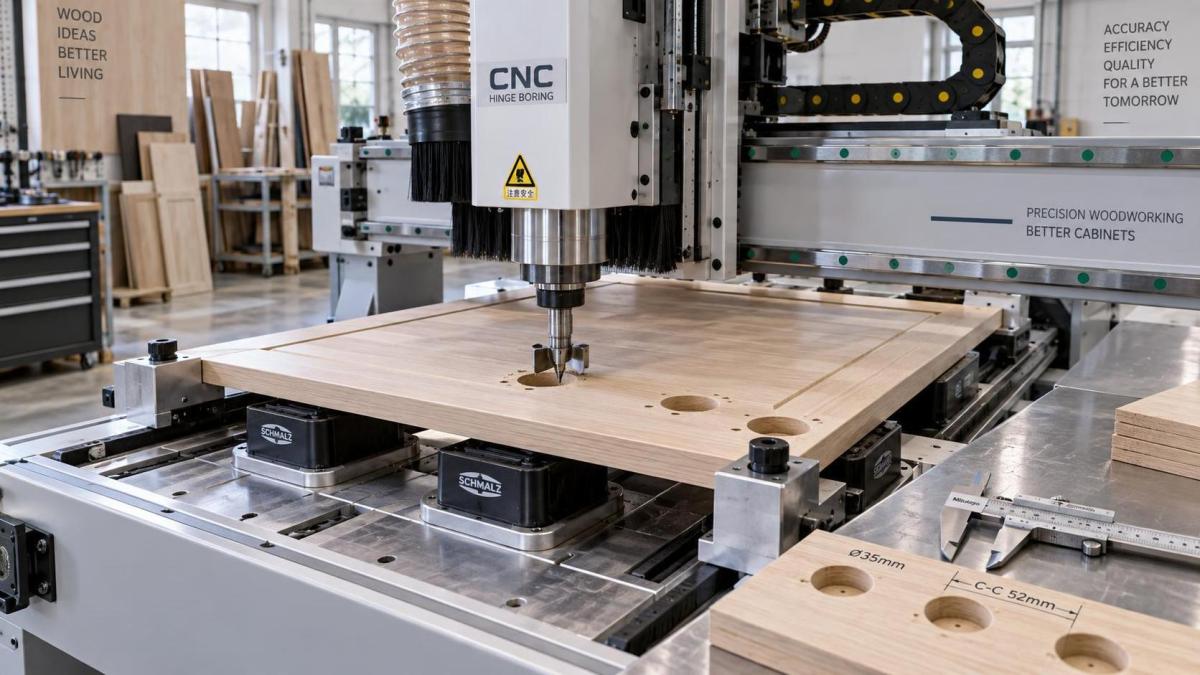
Контакт с оснасткой является частью системы координат
Точный фрезерный станок для петель с ЧПУ не может повторять положение, которое не повторяет сама панель. Стружка под кромкой панели, спрессованная пыль на базирующем упоре или остатки клея на вакуумной присоске могут изменить положение детали настолько, что это повлияет на посадку петли. Это особенно характерно для меламиновых плит и панелей с покрытием, где мелкий мусор остаётся на гладких контактных поверхностях вместо того, чтобы внедряться в материал.
Очистите направляющую, базирующие штифты, вакуумные присоски и нижнюю сторону тестовой панели. Осмотрите поверхности упоров на наличие вмятин, ослабленного крепежа или накоплений, препятствующих полной посадке. Изношенный убирающийся упор может смещаться под нагрузкой при установке панели, а затем возвращаться обратно, не оставляя явных признаков после цикла. Если неисправность возникает только на более длинных или тяжёлых дверцах, проверьте, прижимается ли панель ровно ко всем базовым поверхностям до начала зажима.
Вакуумный зажим требует большего, чем просто нормальный звук работы насоса. Забитая присоска, повреждённое уплотнение, негерметичный шланг или пористая поверхность панели могут позволить заготовке смещаться во время врезания. Возникающая ошибка часто бывает нестабильной и может сопровождаться потёртостями, приподнятой кромкой или лёгким направленным размазыванием на краю чашки. Перед обработкой отметьте контур панели на жертвенной подложке. Любое смещение относительно этой отметки указывает на проблему удержания без необходимости предполагать неисправность системы осей.
Плоскостность панели изменяет диагностику. Изогнутая дверца может касаться направляющей в одной точке, приподнимаясь над зоной опоры. При зажиме она может прогнуться и занять другое положение по сравнению с измерением на верстаке. Проверьте базовую поверхность на скручивание и изгиб, особенно после изменений условий хранения или при обработке деталей из массива древесины. Для массива направление волокон, колебания влажности и напряжения, высвобожденные предыдущим профилированием, могут изменять плоскостность между операциями. После профилирования на фрезерном станке следует проверить плоскостность и базовую кромку перед сверлением петель, поскольку шаблон петель настолько надёжен, насколько надёжны поверхности, используемые для базирования дверцы.
Проверяйте режущий узел отдельно от позиционирования
Не оценивайте точность шпинделя только по тому, достигает ли станок заданной координаты. Изношенная или повреждённая фреза для чашек может уводить в сторону при входе в плиту. Неравномерные режущие кромки, налипшая смола, отсутствие твердосплавной напайки или неправильно собранная фреза создают неравные силы резания. Кромка может выглядеть круглой издалека, тогда как фактический центр на глубине смещён.
Снимите инструмент и осмотрите хвостовик, корпус фрезы, цангу и поверхности контакта конуса. Смола или пыль, попавшие в цангу, изменяют посадку и могут вызвать биение, даже если инструмент выглядит надёжно закреплённым. Очистите компоненты подходящим способом, правильно соберите их и измерьте биение на практическом расстоянии от носа шпинделя, а затем ещё раз вблизи рабочей длины резания. Измерение только в одной точке может не выявить изогнутое сверло.
Разные материалы проявляют разные симптомы. MDF часто выявляет нагрев, затупление и забивание стружкой по ворсистым или потемневшим стенкам. ДСП может давать сколы по кромке, из-за чего правильно расположенная чашка выглядит смещённой. Твёрдая древесина может заметнее отклонять затуплённое сверло, поскольку сопротивление резанию изменяется в зависимости от направления волокон. Используйте заведомо исправный острый инструмент и стабильный образец материала, прежде чем связывать неисправность с движением сервопривода.
Также необходимо подтвердить глубину. Чрезмерно глубокая чашка может ослабить лицевую сторону дверцы и привести к неравномерной посадке петли, что иногда ошибочно принимают за ошибку положения. Мелкая чашка не позволяет петле полностью сесть и изменяет визуальное взаимное положение плеча петли и монтажной планки. Измеряйте глубину от фактической базовой поверхности, а не от спрессованного слоя стружки или шероховатой кромки реза.
Проверьте повторяемость осей с помощью простого шаблона
После проверки базы, оснастки и инструмента проверьте оси станка, используя шаблон, исключающий из уравнения фурнитуру петли. Просверлите или отметьте ряд точек с равными интервалами вдоль одной оси, затем вернитесь в начальную точку и повторите операцию. Измеряйте расстояния между центрами точек, а не только от внешней кромки панели. Измерения от центра до центра показывают, накапливает ли станок ошибку положения по мере перемещения.
Если первая и последняя позиции ошибочны на схожую величину, тогда как промежуточные интервалы остаются правильными, более вероятна проблема рабочего нуля или фиксированной базы, чем масштабирования оси. Если каждая последующая точка всё больше отклоняется от номинала, проверьте систему передачи и обратной связи оси. Слабое зацепление рейки, проблемы с натяжением ремня, проскальзывание муфты, загрязнённые компоненты энкодера или неисправность шарикового винта могут вызвать накопительное смещение. Точная конструкция определяет метод проверки, поэтому перед изменением параметров люфта или сервопривода используйте документацию станка.
Люфт обычно проявляется, когда ось подходит к одной и той же координате с противоположных направлений. Запрограммируйте тест, при котором подход к позиции выполняется сначала со стороны положительного перемещения, а затем со стороны отрицательного перемещения, используя безопасные перемещения на зазоре. Разница между двумя результатами указывает на потерю движения или проблему компенсации в системе управления. Не выполняйте электронную компенсацию, пока не проверены механические крепёжные элементы, компоненты привода, направляющие и состояние смазки. Компенсация не может зафиксировать ослабленную муфту или отремонтировать изношенный элемент передачи.
Механическая выверка и влияние оси Z
Ослабленное крепление сверлильной головки, повреждённая линейная направляющая или каретка шпинделя, смещающаяся под нагрузкой врезания, могут создать неисправность, изменяющуюся в зависимости от глубины и подачи. Прислушивайтесь к необычной вибрации, но по возможности подтверждайте её измерением. При отключённом питании в соответствии с процедурой для станка осмотрите крепёж, сопряжения каретки и зазоры защитных ограждений на предмет признаков перемещения. Ищите отполированные следы контакта, смещённую краску или повторяющиеся следы соприкосновения вокруг зоны инструмента.
Для проверки оси Z установите подходящую индикаторную систему на жёсткой базе и наблюдайте повторяемость на одной и той же заданной высоте. Повторите тест после нескольких перемещений по оси Z. Изменение глубины в сочетании с боковым отклонением чашки часто означает, что инструмент входит при изменяющейся нагрузке либо панель не имеет постоянной опоры. Проблема только с глубиной не объясняет автоматически смещение по X-Y, поэтому не объединяйте отдельные неисправности в одну регулировку.
Восстанавливайте точность посредством контролируемых корректировок
Вносите по одной корректировке за раз, затем повторяйте измерение на той же тестовой панели тем же методом. Одновременное изменение оснастки, инструмента, рабочего смещения и настройки сервопривода может дать приемлемый образец, не установив причину исчезновения ошибки. Такой подход становится дорогостоящим, когда тот же симптом возвращается при другом размере дверцы или материале.
- Подготовьте отмеченную базовую панель и задокументируйте заданные центры чашек, фактические центры, глубину, ориентацию панели и использованную оснастку.
- Устраните дефекты физической посадки и удержания до изменения смещений. Повторно обработайте тестовую панель только после очистки базирующих поверхностей и обеспечения стабильности заготовки.
- Установите проверенный инструмент и подтвердите биение шпинделя, затем повторите шаблон, чтобы отличить прогиб при резании от ошибки координат.
- Проверяйте повторяемость осей и механическую передачу только тогда, когда ошибка сохраняется при стабильной базе и заведомо исправном инструменте.
- После регулировки обработайте образцы в ближнем, среднем и дальнем конце нормального хода, включая программы для дверец обоих исполнений, где это применимо.
Сохраняйте окончательную проверку связанной со сборкой. Чашка с правильными размерами всё ещё может приводить к плохому выравниванию дверцы, если при установке используются неправильная петля, неверная высота монтажной планки или неправильное расположение винта. Установите проверенную петлю на тестовую дверцу, закрепите её на правильно подготовленном элементе корпуса и оцените зазор, глубину и боковую регулировку. Этот заключительный шаг позволяет отличить неисправность обработки от несоответствия при монтаже без изменения станка, который уже правильно позиционирует детали.
Стабильное позиционирование чашек петель обеспечивается сохранением всей цепочки базирования: правильной базы программы, панели, установленной у чистых и жёстких базирующих элементов, надёжного зажима, исправного режущего узла и осей, возвращающихся в заданное положение. Когда измерения выявляют место разрыва этой цепочки, калибровка становится точным ремонтом, а не серией компенсирующих предположений.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.