


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Что вызывает дефекты клеевого шва на кромкооблицовочном станке и как их предотвратить
Что вызывает дефекты клеевого шва на кромкооблицовочном станке и как их предотвратить
Видимый клеевой шов — один из самых быстрых способов придать даже качественно обработанной панели незавершенный вид. Он может проявляться в виде темного шва между кромкой и плитой, светлой линии на светлых панелях, зазора в углу или выдавленного клея, остающегося заметным после торцевой обрезки. Более серьезная проблема заключается в том, что некоторые панели выглядят приемлемо при выходе из кромкооблицовочного станка, но после хранения, транспортировки или изменения температуры кромка начинает отслаиваться.
Эти проблемы редко вызваны только одной настройкой. В реальном производстве дефекты клеевого шва обычно возникают вследствие взаимодействия подготовки панели, материала кромки, состояния клея, регулировки станка и условий в цехе. Оператор, который лишь повышает температуру клея или увеличивает давление, может ненадолго скрыть симптом, одновременно создав другую проблему на последующих этапах.
Наиболее надежный подход — различать два вида неисправностей: видимый клеевой шов, при котором соединение может оставаться конструктивно прочным, но внешний вид плохой, и нарушение склеивания, при котором кромка не достигает достаточной адгезии. Способ устранения зависит от того, какая именно проблема происходит на самом деле.
Начните с определения того, о чем говорит дефект
Прямая равномерная линия по всей длине панели часто указывает на качество торца плиты, цвет клея или недостаточное перекрытие кромкой. Дефект, появляющийся только на переднем или заднем конце, скорее связан с моментом срабатывания прижимных роликов, поддержкой панели, обрезкой или нестабильностью подачи. Случайные открытые участки обычно требуют более тщательной проверки, поскольку могут свидетельствовать о наличии пыли, неравномерной плотности основы, загрязненном клее или проблеме механического выравнивания.
Недостаточная подготовка торца панели — распространенная первопричина
Клеевой узел не может компенсировать поврежденный торец плиты. ДСП, MDF, фанера и ламинированные плиты по-разному реагируют при раскрое. Затупленное, неправильно выровненное или недостаточно поддерживаемое пильное полотно может оставить микросколы, вырванные волокна, слегка вогнутый торец или открытые частицы. Когда кромка прижимается к такой поверхности, клей должен заполнять неровности вместо формирования контролируемого клеевого слоя.
Именно поэтому предварительное фрезерование важно на кромкооблицовочном станке. Правильно отрегулированные фрезы предварительного фрезерования удаляют следы пилы и создают свежую ровную поверхность для склеивания. Однако предварительное фрезерование не всегда полезно, если фрезы изношены или узлы настроены неправильно. Изношенные фрезы могут полировать, прижигать или рвать материал основы. Неравномерно обработанный торец может выглядеть гладким при беглом осмотре, но при направленном освещении все равно создавать заметный шов.
Перед изменением настроек клея остановите линию и осмотрите несколько панелей без нанесенного клея. Осмотрите торец при скользящем освещении. Проверьте на ощупь перепады, углубления и незакрепленные частицы. Если одна сторона плиты стабильно хуже другой, проверьте ориентацию панели, регулировку прижимной балки, накладки цепи и взаимное расположение узла предварительного фрезерования и направляющей заготовки.
Пыль действует столь же негативно. Мелкая шлифовальная пыль, свободная стружка, масляные остатки и даже влага могут препятствовать равномерному смачиванию поверхности клеем. Вакуумное удаление пыли в зоне предварительного фрезерования и нанесения клея следует рассматривать как часть контроля качества склеивания, а не только как меру поддержания чистоты.
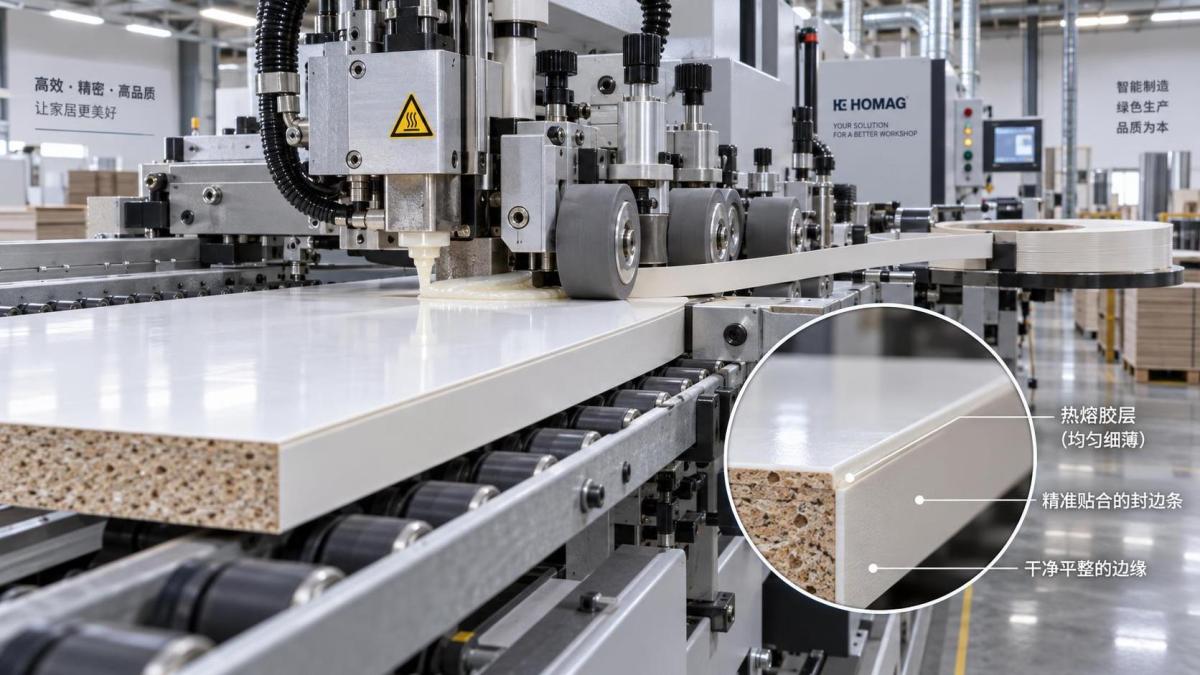
Температура клея важна, но «чем горячее, тем лучше» — неверный подход
Термоплавкий клей должен достичь рабочей температуры, рекомендованной его поставщиком, прежде чем он сможет равномерно течь и смачивать как торец панели, так и кромку. Если температура слишком низкая, клей может выглядеть густым, тягучим или распределяться неравномерно. Он может потерять тепло до того, как прижимные ролики сомкнут соединение, что приведет к недостаточной прочности склеивания.
Перегрев создает другой набор рисков. Многие термоплавкие клеи разрушаются при слишком длительном выдерживании при чрезмерной температуре. Клей может темнеть, образовывать пригоревшие частицы, становиться нестабильным по вязкости или оставлять изменение цвета, особенно заметное на белых, светло-серых или высокоглянцевых материалах. Операторы иногда реагируют на слабое склеивание, неоднократно повышая заданную температуру. Если клеевая ванна загрязнена, ролик плохо отрегулирован или панель холодная, такая реакция может ухудшить внешний вид.
Отображаемая на станке температура является ориентиром, а не доказательством фактической температуры клея на наносящем ролике. Производительность нагрева, расположение датчика, уровень клея и накопившиеся остатки влияют на реальное состояние расплава. Следуйте техническим рекомендациям производителя клея по температуре плавления и выдерживания, затем убедитесь, что клей равномерно распределяется по рабочей ширине.
Выбор клея также должен соответствовать области применения. Термоплавкий клей EVA по-прежнему широко используется во многих стандартных мебельных применениях, тогда как клей PUR часто рассматривается там, где требуется повышенная устойчивость к нагреву, влаге или сложным условиям эксплуатации. Их нельзя взаимозаменять простой корректировкой настроек. Обработка PUR требует соответствующего оборудования и аккуратного обращения, поскольку затвердевшие остатки трудно удаляются, а воздействие влаги влияет на материал. При принятии этого решения следует руководствоваться инструкциями поставщика клея и конфигурацией станка.
Количество клея и состояние роликов определяют, сможет ли соединение закрыться чисто
Слишком малое количество клея приводит к сухим участкам и слабым зонам. Слишком большое вызывает выдавливание клея, видимые наплывы, загрязнение инструментов для обрезки и линию, которая может оставаться заметной даже после циклевания. Идеальная пленка не обязательно должна быть самой толстой. Она должна обеспечивать сплошное покрытие, не оставляя избыточного материала по краю соединения.
Практичный способ проверки — приостановить производство после короткого пробного прогона и осмотреть клеевой рисунок до того, как панель достигнет финишных узлов. Покрытие должно быть сплошным, а не полосатым или пятнистым. Если покрытие меняется от одной стороны панели к другой, проверьте клеевой ролик, дозирующий ролик, уровень клея в ванне и настройку под фактическую толщину панели.
На клеевых роликах постепенно накапливаются затвердевший клей и мелкая пыль. Ролик, который перестает работать с правильным биением, может наносить пленку переменной толщины, даже если настройки кажутся неизменными. Очистку следует выполнять в соответствии с рекомендациями для станка и клея. Агрессивное соскабливание или неподходящие методы очистки могут повредить поверхность ролика и создать постоянную проблему с нанесением.
Прижимные ролики должны закрывать соединение, а не сдавливать его
Зона прижима — это место, где кромка вдавливается в клей до того, как клей потеряет рабочее тепло. Давление, угол и выравнивание роликов должны соответствовать панели и материалу кромки. Недостаточное давление оставляет зазор; чрезмерное давление может выдавить слишком много клея и деформировать более мягкие кромочные материалы. На тонкой кромке результатом может стать соединение, которое изначально выглядит чистым, но не имеет стабильного клеевого слоя.
Не оценивайте регулировку роликов по одной панели. Пропустите несколько заготовок и осмотрите как начало, так и конец каждой кромки. Если середина приклеивается хорошо, а концы — нет, проверьте, входит ли заготовка ровно, стабильно ли срабатывают прижимные ролики и устойчива ли подача конвейера. Небольшое изменение толщины панели также может менять фактическое давление. Это особенно актуально, когда плиты из разных партий смешивают без проверки их фактической толщины.
Ролики должны свободно вращаться и иметь чистую, неповрежденную поверхность. Налипший на ролик клей может тянуть кромку, оставлять следы на поверхности или создавать неравномерный контакт. Это небольшая деталь обслуживания, но с существенными визуальными последствиями.
Скорость подачи, холодные материалы и короткое открытое время могут работать друг против друга
Каждый клей имеет ограниченное открытое время: период, в течение которого он сохраняет способность формировать надлежащее соединение после нанесения. Если скорость подачи слишком высока для состояния клея или расстояние от нанесения клея до контакта с прижимными роликами не контролируется должным образом, клей может начать схватываться до полного прижатия кромки.
Холодные плиты и холодная кромка повышают вероятность этого. Зимой панели, хранящиеся возле погрузочных ворот или в неотапливаемых зонах, могут удивительно быстро отбирать тепло у термоплавкого клея. Оператор может наблюдать периодически возникающее слабое склеивание, хотя настройки станка не менялись. Заблаговременное перемещение материалов в производственную среду для стабилизации их температуры часто эффективнее, чем поиск неисправности путем повторной регулировки температуры.
Очень высокая скорость подачи сама по себе не является ошибкой; она лишь сужает технологическое окно. Если после увеличения скорости качество ухудшается, временно снизьте скорость и сравните результат. Явное улучшение указывает скорее на теплообмен, нанесение клея или момент прижима, чем на дефект обрезки.
Не каждая видимая линия возникает в клеевом узле
Финишные узлы могут сделать качественное соединение похожим на дефектное. Неправильная чистовая обрезка заподлицо может оставить кромку немного выступающей или слегка утопленной, создавая теневую линию. Слишком агрессивные настройки цикли могут прорезать кромку или нарушить границу клеевого слоя. Полировальные круги могут выявлять остатки вместо их удаления, если предыдущая обрезка настроена неправильно.
Цвет и прозрачность кромки также влияют на восприятие. Полупрозрачная или тонкая кромка может сильнее показывать находящийся под ней клей, чем непрозрачный материал. Темный клей на светлом декоре особенно заметен, тогда как клей, подобранный по цвету, может уменьшить визуальный контраст. Это не заменяет правильное склеивание, но может быть важным решением для отделки премиальных дверок шкафов, открытых полок и панелей, используемых при ярком освещении выставочного зала.
Рациональная процедура поиска неисправностей предотвращает потери панелей
При появлении дефектов изменяйте только один параметр за раз. Одновременное изменение температуры клея, скорости подачи, давления роликов и настроек обрезки может случайно дать хорошую панель, но не обеспечит надежной настройки процесса для следующей смены.
Полезная последовательность действий: осмотрите необработанный торец панели, подтвердите, что кромка и клей подходят для данной задачи, проверьте состояние и покрытие клея, затем оцените контакт прижимных роликов. Только после того, как само соединение выглядит надежным, оператору следует сосредоточиться на обрезке, циклевании и полировке. Сохраняйте образец панели до и после каждой регулировки. В повседневном производстве эта простая привычка значительно упрощает распознавание повторяющихся неисправностей.
Для цехов, работающих с различными материалами панелей, стоит вести краткую запись настроек: тип плиты, тип кромки, используемый клей, наблюдаемое состояние материала, настройка подачи и внесенные регулировки. Она не должна быть сложной. Ее ценность заключается в том, что следующему оператору не придется заново искать то же решение, когда вновь поступит знакомый материал.
Надежные клеевые швы обеспечиваются стабильным процессом
Хороший кромкооблицовочный станок не отменяет необходимости в дисциплинированной настройке и техническом обслуживании. Он дает оператору воспроизводимую платформу: точное направление панели, стабильное нанесение клея, надежный прижим и финишные узлы, способные сохранять регулировку. Qingdao Zhongding Machinery Co., Ltd., опираясь на более чем 20-летний опыт производства и экспорта деревообрабатывающего оборудования, поддерживает пользователей мебельных предприятий, деревообрабатывающих мастерских и промышленных производственных линий, руководствуясь практическим подходом: производительность станка и методы эксплуатации должны работать вместе.
Если дефект клеевого шва постоянно повторяется, не поддавайтесь искушению считать его лишь косметической неприятностью. Проверьте торец панели, клей, ролики, температуру материала и последовательность финишной обработки именно в таком порядке. Панель обычно дает достаточно признаков, чтобы найти реальную причину, а устранение этой причины обходится значительно дешевле, чем последующая обрезка, доработка или замена готовых деталей.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.