


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Что вызывает зарез при обработке на двустороннем строгальном станке и как его можно уменьшить?
Выхваты на двухстороннем рейсмусовом станке могут быстро превратить точно обработанные доски в дорогостоящую доработку, особенно если они появляются на переднем или заднем конце заготовки.
Для сервисных специалистов приоритетной задачей является определение того, вызваны ли выхваты настройкой, износом, нарушением выравнивания, обращением с материалом или скрытой механической неисправностью.
В большинстве случаев выхваты на рейсмусовом станке не вызваны одним отдельным компонентом. Они возникают при изменении опоры заготовки и давления подачи во время входа или выхода.
В этом руководстве объясняется, как обслуживающий персонал может системно диагностировать выхваты, устранять распространенные неисправности и помогать клиентам поддерживать более плавные и стабильные результаты производства.
Что такое выхват на двухстороннем рейсмусовом станке?
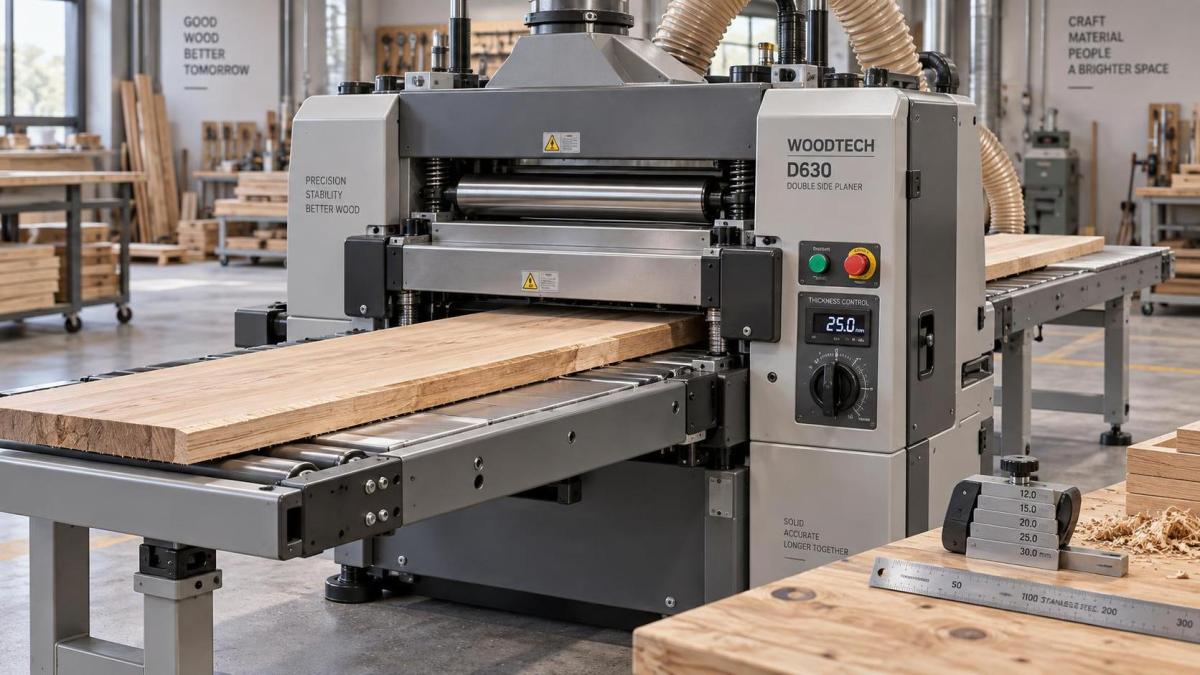
Выхват — это локальное изменение толщины или глубины поверхности вблизи начала или конца доски после ее прохождения через двухсторонний рейсмусовый станок.
Он может проявляться в виде неглубокого углубления, более глубокого среза или неравномерного перехода. Даже небольшие дефекты могут быть неприемлемы для мебельных панелей и прецизионных компонентов.
На двухстороннем станке выхваты могут возникать на верхней поверхности, нижней поверхности или одновременно на обеих поверхностях.
Дефект обычно наиболее заметен после шлифования, морения, нанесения покрытия или сборки панели. Эти последующие процессы часто делают изменение толщины более очевидным и дорогостоящим.
Сервисные специалисты должны сначала подтвердить, что проблема действительно является выхватом, а не следами ножей, вибрационными следами, проскальзыванием ремня, короблением заготовки или неоднородной толщиной материала.
Измерьте поврежденные доски в нескольких точках с помощью калиброванного толщиномера. Сравните передний конец, центральную часть и задний конец до регулировки компонентов станка.
Повторяемое уменьшение толщины на обоих концах обычно указывает на изменения опоры или давления. Случайные дефекты чаще свидетельствуют о нестабильности материала, проблемах подачи или поврежденном инструменте.
Перед началом детального осмотра задокументируйте породу древесины, ширину, длину, влажность, целевую толщину, скорость подачи и настройки ножевого вала.
Почему выхваты на передней кромке возникают при подаче доски
Выхват на передней кромке возникает, когда передняя часть заготовки входит в двухсторонний рейсмусовый станок и еще не поддерживается достаточным количеством подающих роликов.
При входе доска может слегка поворачиваться вокруг первой точки контакта. Это движение изменяет ее положение относительно нижнего ножевого вала, верхнего ножевого вала или прижимных элементов.
Если подающий стол расположен слишком низко, доска может подниматься или опускаться при достижении первого приводного ролика. В результате нож снимает лишний материал.
Слишком высокое положение подающего стола также может создавать резкий переход. Доска может прогибаться вниз при переходе на станину станка.
Неправильное выравнивание подающего стола особенно часто встречается после транспортировки, перемещения станка, повреждений от столкновений или неполной повторной сборки после сервисных работ.
Проверьте плоскостность и высоту стола относительно контрольной плоскости, указанной производителем. При необходимости используйте поверочную линейку, индикатор часового типа и соответствующие измерительные блоки.
Не полагайтесь только на визуальный контроль. Небольшая разница по высоте может вызвать заметный выхват при обработке длинных досок, узких планок или материала с низкой жесткостью.
Изношенные, загрязненные или недостаточно прижимные первые подающие ролики могут усугублять выхваты на передней кромке, поскольку они не стабилизируют доску до начала резания.
Осмотрите поверхности роликов на наличие смоляных отложений, сплющенных участков, поврежденного покрытия, люфта подшипников, неравномерного давления пружин и недостаточного сцепления по рабочей ширине.
Почему выхваты на задней кромке возникают при выходе доски
Выхват на задней кромке обычно появляется, когда последняя часть доски выходит из последнего подающего ролика или теряет устойчивую опору в зоне выходной стороны.
При изменении контакта с роликами заготовка может слегка поворачиваться или приподниматься. Это движение изменяет глубину резания в последние секунды прохода через рейсмусовый станок.
Выходной стол, установленный ниже контрольной плоскости станка, позволяет концу доски опускаться. Это часто вызывает более глубокие срезы вблизи задней кромки.
Если выходной стол расположен слишком высоко, доска может принудительно подниматься при выходе. В зависимости от геометрии станка это также может вызвать заметное изменение толщины.
Убедитесь, что выходной стол поддерживает обработанную доску на правильной высоте. Настройка должна соответствовать документированной производителем станка процедуре регулировки.
Длинные, тяжелые, гибкие или широкие доски требуют особого внимания. Их неподдерживаемая масса может тянуть задний конец вниз, даже если сам рейсмусовый станок отрегулирован правильно.
Клиенты иногда сообщают о периодических выхватах только на более длинных заготовках. В таких случаях перед заменой деталей станка проверьте внешние роликовые опоры и действия оператора.
Износ выходных роликов также может вызывать нестабильность. Проверьте концентричность роликов, состояние поверхности, регулировку давления, плавность вращения подшипников и синхронизацию с соседними роликами.
Если дефект на задней кромке появляется только с одной стороны доски, сравните давление левых и правых роликов, опору стола, положение ножевого вала и выравнивание рамы.
Как давление подающих роликов влияет на выхваты при рейсмусовании
Подающие ролики надежно удерживают заготовку на опорных поверхностях станка. Их давление должно быть достаточным для контроля, но не должно сжимать или деформировать материал.
Слишком малое давление позволяет доске перемещаться при изменении усилий резания. Слишком большое давление может сжимать мягкую древесину и создавать неоднородную толщину после восстановления материала.
На двухстороннем рейсмусовом станке настройки давления должны согласовываться с глубиной резания, породой древесины, влажностью, шероховатостью поверхности и скоростью подачи.
Обслуживающий персонал должен сравнивать фактическое сжатие пружин роликов или пневматическое давление с руководством по эксплуатации оборудования, а не выполнять регулировку только на основании предпочтений оператора.
Неравномерное давление от одной стороны к другой может вызвать наклон доски. Это может привести к выхватам, клиновидности или различному качеству поверхности по ширине.
Проверьте валы прижимных роликов на заедание, поврежденные пружины, утечки в цилиндрах, изношенные втулки и скопившуюся пыль, ограничивающую нормальное вертикальное перемещение.
Поверхности роликов должны быть чистыми, без масла, воска, остатков клея и спрессованных древесных волокон. Загрязнение снижает сцепление и делает подачу непредсказуемой.
Также проверьте систему передачи подачи. Ослабленные цепи, изношенные шестерни, поврежденные карданные шарниры или неисправности привода с регулируемой скоростью могут вызывать неравномерное движение доски через ножевые валы.
После любой регулировки следует выполнить пробные проходы с использованием типичных для клиента размеров материала. Настройка, работающая на коротких заготовках из твердой древесины, может не сработать на длинных панелях из мягкой древесины.
Могут ли причиной быть ножевые валы, ножи и прижимные планки?
Проблемы с ножевым валом не всегда создают классические выхваты, но могут усугублять дефекты на входе и выходе за счет увеличения усилия резания или снижения однородности поверхности.
Тупые ножи требуют большего усилия для снятия материала. Дополнительное сопротивление может тянуть плохо поддерживаемую доску вверх, вниз или в сторону во время критических переходов.
Проверьте остроту ножей, выступание ножей, посадку вставок, крепежные элементы и балансировку ножевого вала. При необходимости заменяйте поврежденные ножи или вставки комплектом.
На обычных ножевых валах неравномерная высота ножей может вызывать периодические следы, которые могут быть ошибочно приняты за выхваты. Используйте правильный шаблон для настройки и соответствующую процедуру.
Спиральные ножевые валы требуют других методов проверки. Убедитесь, что вставки установлены правильно, крепеж затянут согласно спецификации, а поврежденные режущие кромки повернуты или заменены.
Прижимные планки не менее важны, поскольку они контролируют положение заготовки вблизи зоны резания. Неправильный зазор может допустить перемещение до или после резания.
Прижимная планка, установленная слишком высоко, может не удерживать доску достаточно эффективно. Планка, установленная слишком низко, может оставлять следы на материале, перегружать подающие ролики или вызывать излишнее трение.
Проверяйте верхние и нижние прижимные элементы отдельно. Двухсторонняя конфигурация может иметь разные признаки в зависимости от того, какой ножевой вал и система опоры задействованы.
Никогда не регулируйте прижимные планки без обращения к документации на конкретный станок. Универсальные настройки могут быть небезопасны и давать неудовлетворительные результаты на другой конструкции рейсмусового станка.
Как следует проверять выравнивание столов и геометрию станка
Стабильная геометрия столов является основой для уменьшения выхватов. Даже хорошо обслуживаемые ролики не могут полностью компенсировать неправильное выравнивание подающего или выходного стола.
Начните с чистого станка. Удалите стружку, смолу, клей, поврежденные износные полосы и незакрепленный мусор, которые могут повлиять на измерения или опору доски.
Зафиксируйте все регулируемые компоненты в соответствии с сервисной процедурой. Результаты измерений ненадежны, если столы, валы, ролики или прижимные узлы не закреплены надлежащим образом.
Используйте прецизионные инструменты, соответствующие требуемому допуску. Длинная поверочная линейка, щупы, индикаторы часового типа и магнитные основания являются распространенными сервисными инструментами.
Измерьте высоту стола с левой, центральной и правой сторон. Повторите измерения вдоль направления движения доски, чтобы выявить скручивание, провисание или неравномерные точки крепления.
Проверьте, соответствует ли выходная опора траектории обработанной заготовки. Ее рабочая плоскость должна поддерживать доску, не отклоняя ее от нормальной геометрии станка.
Осмотрите анкеры станка и состояние пола. Плохо выровненный станок или незатянутые фундаментные болты могут допускать деформацию рамы, особенно после перемещения или интенсивной эксплуатации.
Для станков с автоматическим позиционированием толщины проверьте подъемные винты, цепи, направляющие колонны, обратную связь энкодеров и синхронизацию между левой и правой подъемными системами.
Неравномерное перемещение по высоте может вызвать изменение толщины по ширине доски. Операторы могут сообщать об этом как о выхвате, если осматривают только короткие участки возле концов доски.
Какие методы эксплуатации могут немедленно уменьшить выхваты?
Правильные настройки обслуживания необходимы, но практика эксплуатации также влияет на результат. После любого выезда для механического обслуживания клиентам следует предоставлять четкие рекомендации по обращению с материалом.
Подавайте доски в станок прямо, не поднимая переднюю кромку. Операторы должны поддерживать длинные заготовки, позволяя роликам контролировать окончательное позиционирование.
На выходной стороне поддерживайте обработанную доску на уровне выходной плоскости. Не тяните ее вниз, не поднимайте вверх и не скручивайте доску до тех пор, пока подающие ролики не отпустят ее.
Используйте подающие и выходные опорные столы подходящего размера для длинного материала. Регулируемые роликовые стойки могут помочь, но их высоту необходимо тщательно проверять.
Избегайте обработки сильно деформированных, скрученных, чашеобразно выгнутых или изогнутых заготовок без учета того, как они контактируют с опорными поверхностями станка. Нестабильные заготовки могут имитировать неисправности оборудования.
Уменьшайте чрезмерную глубину резания при обработке сложных материалов. Большой съем материала увеличивает нагрузку резания и повышает вероятность движения на входе и выходе.
Скорость подачи также должна соответствовать материалу и условиям резания. Очень высокая скорость может снизить эффективность контроля при затупленных ножах или изношенных компонентах подачи.
Для коротких заготовок соблюдайте требования станка к минимальной длине заготовки. Материал, длина которого меньше поддерживаемого расстояния между роликами, может быть небезопасным и склонным к сильным выхватам.
По возможности оставляйте дополнительный припуск на торцовку на каждом конце ответственных досок. Это практическая производственная мера защиты для компонентов, требующих безупречной готовой длины.
Практическая последовательность поиска неисправностей для сервисных специалистов
Структурированная диагностика предотвращает ненужную замену деталей. Начните с подтверждения характера дефекта, используя несколько досок из одного материала и при одинаковых условиях эксплуатации.
Запишите, возникает ли выхват на входе, выходе, на обоих концах, на одной поверхности, на обеих поверхностях, с одной стороны или по всей ширине заготовки.
Затем проверьте основные эксплуатационные факторы: длину доски, способ опоры, глубину резания, скорость подачи, влажность, прямолинейность заготовки и состояние режущего инструмента.
После этого очистите станок и осмотрите все доступные подающие ролики, прижимные планки, поверхности столов, пружины, подшипники, пневматические линии и компоненты привода.
Измерьте выравнивание подающего и выходного столов относительно контрольных точек производителя. Исправьте значительные отклонения до выполнения точной регулировки роликов или прижимных планок.
Проверьте давление и высоту роликов в документированном порядке регулировки. Одновременное изменение нескольких настроек затрудняет определение фактической причины улучшения.
После каждой регулировки выполняйте контролируемые пробные проходы. Маркируйте каждую доску с указанием изменения настройки, направления прохода, стороны станка и результатов измерения толщины.
Если признаки сохраняются, проверьте геометрию ножевого вала и подъемные системы станка. Используйте допуски из сервисного руководства и при необходимости обращайтесь в заводскую техническую поддержку.
Для клиентов по всему миру Qingdao Zhongding Machinery может предоставить технические консультации, поддержку по запасным частям и помощь в устранении неисправностей, связанных с обслуживанием деревообрабатывающего оборудования.
Заключение: уменьшайте выхваты, контролируя стабильность опоры и подачи
Выхваты на двухстороннем рейсмусовом станке обычно являются проблемой опоры и стабильности, возникающей при изменении контакта с роликами, опоры стола или усилий резания.
Наиболее эффективный корректирующий подход является системным: подтвердите дефект, проверьте обращение с материалом, очистите и осмотрите компоненты подачи, измерьте геометрию столов, затем проверьте выполненные регулировки.
Выхват на передней кромке обычно указывает на входную опору и начальный контроль роликами. Выхват на задней кромке чаще связан с выходной опорой и контактом с последним роликом.
Хорошо обслуживаемые ножевые валы, правильно отрегулированные прижимные планки, чистые ролики, выровненные столы и дисциплинированные методы эксплуатации уменьшают доработку и одновременно повышают стабильность готовых досок.
Для сервисных специалистов точная диагностика важнее быстрой регулировки. Документированный процесс поиска неисправностей защищает производительность станка, доверие клиента и долгосрочную эффективность производства.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.