


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Когда оборудование для шлифования изделий из древесины приводит к неравномерной отделке?
Неравномерная отделка обычно возникает еще до того, как панель достигает последней шлифовальной головки. Оборудование для шлифования изделий из древесины дает нестабильные результаты, когда абразив, настройки станка, состояние заготовки и подача материала не соответствуют друг другу. Видимыми признаками могут быть пятнистый блеск, поперечные царапины, более темные участки после морения, заполированные кромки или поверхность, которая на ощупь гладкая в одном направлении и шероховатая в другом.
Для оператора практический вопрос заключается не просто в том, «работает» ли станок. Шлифовальная машина может продолжать снимать материал, создавая при этом отделку, которая не пройдет этап нанесения покрытия, сборки или контроля. Самый быстрый способ решить проблему — определить, следует ли отклонение за доской, шириной станка, конкретной сменой или недавним изменением абразива либо подачи материала.
Начните с анализа рисунка на заготовке
Расположение и форма дефекта часто указывают на его источник. Случайные шероховатые участки на разных досках свидетельствуют о нестабильных свойствах древесины, влажности или практике загрузки. Повторяющиеся следы в одном и том же месте на каждой панели обычно указывают на причину, связанную со станком, например поврежденную ленту, загрязненный ролик, изношенную щетку или проблему с настройкой давления.
Длинные прямые линии по направлению подачи обычно связаны с загрязнением абразива, поврежденным соединением ленты, поцарапанной опорной плитой или застрявшей пылью. Поперечные царапины часто появляются, когда грубые царапины от предыдущего шлифования не были удалены следующим зерном или когда доска подается в направлении, неподходящем для структуры волокон и конструкции изделия. Различия в блеске после отделки могут быть менее заметны до нанесения покрытия, но часто выявляют неравномерное уплотнение поверхности, вызванное чрезмерным давлением или слишком агрессивным заключительным шлифованием.
Не оценивайте панель только на ощупь. Сильно уплотненный участок может казаться гладким, но по-другому впитывать морилку или герметик по сравнению с окружающей поверхностью. Осматривайте при косом освещении, по возможности сравнивайте панели до и после нанесения покрытия и отмечайте направление подачи на подозрительных деталях. Эти простые проверки не позволяют операторам принимать проблему снятия материала за проблему нанесения покрытия.
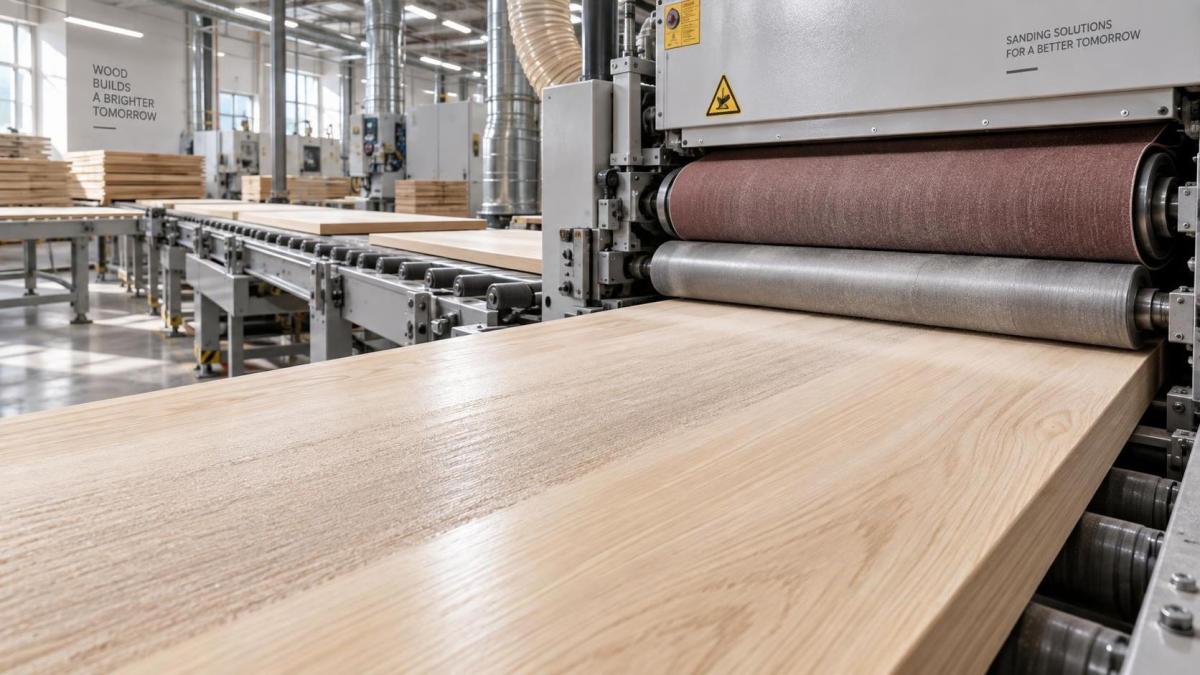
Выбор и состояние абразива вызывают множество предотвратимых дефектов
Использование неправильной последовательности абразивов — одна из наиболее распространенных причин неравномерной отделки. Более мелкое финишное зерно не может надежно удалить глубокие царапины, оставленные слишком грубым первым проходом, если промежуточные этапы пропущены или выполняются слишком быстро. Операторы иногда реагируют на видимые царапины снижением скорости линии или увеличением давления. Это может временно улучшить вид панели, но одновременно вызывает нагрев, засаливание ленты и усиливает различия на поверхности.
Каждое зерно должно иметь четкую задачу: выравнивание, уменьшение царапин или окончательная подготовка поверхности. Требуемая последовательность зависит от материала основы, толщины шпона, структуры волокон массива древесины, системы покрытия и желаемого внешнего вида. Для MDF может применяться иной подход, чем для дуба, ясеня, сосны или тонкого декоративного шпона. Последовательность, подходящая для окрашенной двери из MDF, может оставить неприемлемо заметные царапины на мореной массивной древесине.
Изношенные абразивы не всегда выглядят полностью отработанными. Их скорость резания может снижаться неравномерно по ширине ленты, особенно там, где обычно проходит большинство панелей. Оператор затем компенсирует это повышением давления или снижением скорости подачи, что может создать заполированную полосу в центре панели и более шероховатые края. Засаливание смолистой древесиной, выдавленным клеем, шпаклевкой или пылью имеет аналогичный эффект: абразив перестает чисто резать и начинает тереть.
- Заменяйте абразивы при снижении стабильности резания, а не только при видимом разрыве или повреждении ленты.
- Поддерживайте зернистость абразива, тип основы и направление установки в соответствии с утвержденным процессом.
- Немедленно исследуйте любой внезапный дефект после замены ленты или щетки; неправильное ведение ленты и некачественная установка могут имитировать неисправность калибровки.
- По возможности удаляйте клеевые линии, выступающую шпаклевку и загрязнения до этапа отделки.
Также существует ошибочное мнение, что более мелкое зерно всегда улучшает отделку. После достижения уровня, требуемого процессом нанесения покрытия или отделки, очень тонкое шлифование может закрыть поверхность древесины или заполировать более мягкие волокна. В результате морилка, масло и некоторые герметики могут проникать неравномерно. Цель — контролируемый, повторяемый рисунок царапин, а не максимально гладкая необработанная поверхность.
Давление, калибровка и ведение ленты важнее одной отдельной настройки
Неравномерное контактное давление особенно вредно, поскольку оно создает разные результаты на одной панели. Станок может снимать слишком много материала с одной стороны, оставлять следы механической обработки на другом участке или создавать повторяющиеся полосы. К распространенным причинам относятся несоосные головки, неровная опорная плита, плохо отрегулированные сегментированные элементы давления, износ роликов, неправильная высота конвейера и неровное основание станка.
Калибровку следует проверять на типовом материале, а не только наблюдая за пустым конвейером. Легкая узкая панель и широкая тяжелая панель ведут себя по-разному под контактным барабаном или шлифовальной лентой. Коробленый материал может локально приподниматься при подаче, тогда как тонкий материал может прогибаться и получать более интенсивное шлифование возле промежутков между опорами. Если производство включает широкий диапазон толщин, операторам необходима контролируемая процедура настройки при каждом изменении толщины, а не опора на предыдущую настройку.
Состояние конвейера заслуживает такого же внимания. Изношенная лента, поврежденная вакуумная секция, слабый прижим или накопившаяся пыль могут позволить заготовке смещаться во время шлифования. Даже незначительное движение может создавать диагональные следы или нестабильную обработку кромок. Если дефект появляется только на небольших деталях, проверьте устойчивость заготовки, прежде чем изменять шлифовальную головку. Увеличение давления на нестабильной детали обычно делает результат менее предсказуемым.
Для щеточной отделки тот же принцип действует в иной форме. Слишком слабый контакт щетки может оставлять неравномерную текстуру; слишком сильный контакт может скруглять кромки, подчеркивать поры мягкой древесины или создавать направленный внешний вид, меняющийся при освещении. Станок с независимо расположенными дисками, вертикальными роликами и прямыми роликами может дать операторам больше контроля над профилями и поверхностями панелей, но только если высота щетки, осцилляция, скорость подачи и абразивный материал настроены для фактического материала.
Например, щеточный полировальный станок, оснащенный группами дисковых и роликовых щеток, может быть актуален там, где мебельным компонентам требуется контролируемая щеточная или полированная отделка поверхностей и кромок панелей. Указанный диапазон рабочей толщины 5-140 mm и регулируемый диапазон подачи 5-30 m/min показывают, почему настройку нельзя сводить к одному универсальному рецепту: тонкая панель MDF при более высокой скорости подачи будет реагировать не так, как толстый компонент из массива древесины, требующий более выраженной текстуры.
Движение древесины и подготовка панели могут свести на нет правильную настройку станка
Если проверки станка не показывают явной неисправности, внимательно изучите материал. Древесина не шлифуется равномерно, если содержание влаги варьируется внутри партии или если доски не стабилизировались в производственной среде. Более твердые и мягкие участки волокон снимаются с разной скоростью. Поднятый ворс, непрочные сучки, торцевые волокна, минеральные прожилки и различия между лицевым шпоном и основой могут изменить визуальный результат.
Изменения, связанные с влажностью, часто принимают за дефект шлифования, поскольку панель может выглядеть приемлемо сразу после обработки. Позже волокна могут подняться, стыки могут проступить на лицевой поверхности или морилка может выявить локальные различия во впитывании. Шлифование не может исправить доску, которая деформируется, или поверхность шпона, уже искаженную нестабильными условиями основы. Оно может лишь сделать дефект более заметным.
Также важно качество панелей на предыдущих этапах. Колебания толщины, плохая подготовка клеевого шва, необрезанная кромочная лента и недостаточная первоначальная механическая обработка вынуждают этап финишного шлифования выполнять корректирующую работу, для которой он не предназначен. Финишный шлифовальный станок должен дорабатывать достаточно однородную поверхность. Если его используют для выравнивания серьезных дефектов, расход абразива возрастает, а стабильность отделки снижается.
Для массива древесины следите за направлением волокон и составом компонентов. Обработка деталей резко различающихся пород, ширины или рисунка волокон по одной фиксированной программе может дать технически приемлемый средний результат, но визуально неоднородную партию. Группировка схожих материалов и использование проверенных режимов часто эффективнее постоянной корректировки настроек во время работы.
Скорость подачи и скорость съема материала необходимо рассматривать как пару
Операторы часто сначала меняют скорость подачи, поскольку она доступна и сразу влияет на поверхность. Ее не следует регулировать изолированно. Более медленная подача увеличивает время контакта с абразивом и съем материала. Если давление, состояние ленты и зернистость остаются неизменными, снижение скорости подачи может вызвать скругление кромок, следы нагрева или чрезмерное шлифование мягких волокон. Слишком сильное увеличение подачи может оставить предыдущие царапины и сделать отделку неоднородной от панели к панели.
Правильной является настройка, которая стабильно снимает нужное количество материала без перегрева, засаливания или уплотнения поверхности. Небольшой пробный прогон полезнее значительного изменения настроек. Обработайте несколько деталей из одной партии материала, осмотрите их при одинаковом освещении и сравните первую и последнюю детали. Результат, хорошо выглядящий на одной доске, но изменяющийся по партии, не является стабильным процессом.
Фиксируйте изменения в журнале настройки: тип панели, толщину, последовательность абразивов, настройки головок, скорость подачи и наблюдаемый результат. Это особенно ценно для оборудования для шлифования изделий из древесины, которое обрабатывает часто меняющиеся изделия. Это уменьшает зависимость от индивидуальной памяти оператора и облегчает определение того, началась ли проблема после изменения материала, оснастки или параметров.
Отделяйте дефекты шлифования от дефектов покрытия до внесения корректировок
Некоторые жалобы на отделку возникают после шлифования. Неравномерный цвет морилки может быть следствием различий в плотности древесины, загрязнения клеем, неравномерного нанесения герметика или несовместимых отделочных материалов. Однако шлифование также может быть связано с проблемой, когда оно создает локальную полировку, остаточные царапины или неодинаковую открытость поверхности.
Практическая проверка заключается в осмотре необработанной доски на нескольких этапах. Если дефект виден до нанесения покрытия при косом освещении, вероятнее всего, следует исследовать шлифование или подготовку панели на предыдущих этапах. Если необработанная панель однородна, но дефект появляется только после морилки, герметика или финишного покрытия, также проверьте процесс отделки. Не шлифуйте повторно забракованные панели с покрытием без выявления первоначальной причины; это может удалить шпон, изменить профили и скрыть полезные признаки.
Для мореных изделий или изделий с прозрачным покрытием храните возле линии утвержденный эталонный образец. Он дает операторам реалистичный ориентир по направлению царапин, выраженности пор, мягкости кромок и блеску. Письменные настройки необходимы, но физический образец помогает отличить нормальную характеристику материала от развивающегося сбоя процесса.
Полезная последовательность поиска неисправностей в цехе
При появлении неравномерной отделки начните с минимального числа переменных. Подтвердите повторяемость дефекта, определите его расположение относительно движения станка и выделите один тип материала. Затем осмотрите абразивы и щетки, очистите контактные поверхности, проверьте ведение ленты и состояние конвейера, а также калибровку головки или давления. Только после этих проверок следует изменять скорость подачи или давление.
Если дефект следует ширине станка, сосредоточьтесь на шлифовальной головке, опорной плите, ролике, щетке или опоре конвейера в этом месте. Если он проявляется на определенных досках независимо от места их обработки, проверьте влажность, плоскостность, структуру волокон, качество шпона и подготовку на предыдущих этапах. Если дефект начинается после смены оснастки, вернитесь к утвержденной спецификации абразива или щетки, прежде чем выполнять более масштабные механические регулировки.
Стабильная отделка достигается контролем съема материала, а не корректировкой внешнего вида панели за панелью. Когда состояние абразива, контактное давление, качество материала и скорость подачи согласованы, станок становится предсказуемым. Именно эта предсказуемость сокращает переделки, защищает тонкие поверхности и дает операторам обоснованную основу для решения, где должна выполняться следующая корректировка: на шлифовальном станке, на более раннем этапе подготовки или на линии нанесения покрытий.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.