

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какие запасные части вызывают наиболее длительные простои деревообрабатывающего оборудования?
Деревообрабатывающий станок может быть механически исправен в один день и стать узким местом производства на следующий из-за отсутствия одного компонента. Форматно-раскроечная пила, которая не запускается, кромкооблицовочный станок без пневматического движения или фрезерный станок с ЧПУ, теряющий точность шпинделя, могут заставить операторов ждать, пока накапливаются незавершенные работы. Наиболее длительные задержки обычно вызваны не недорогими расходными материалами, а деталями, предназначенными для конкретной машины, требующими соответствующих технических параметров либо тщательной установки и калибровки.
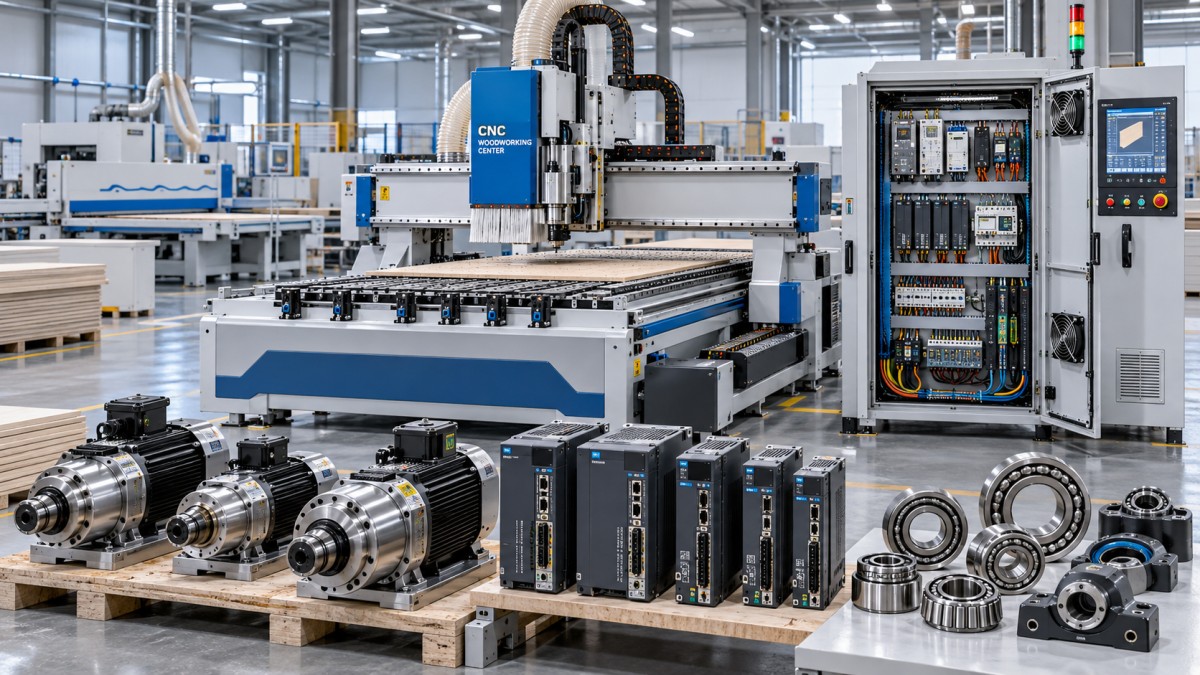
Какие запасные части вызывают наиболее длительные простои деревообрабатывающего оборудования? К элементам с наибольшим риском обычно относятся шпиндельные двигатели и их приводы, платы управления ЧПУ и серво-компоненты, прецизионные подшипники, редукторы, режущие узлы, компоненты пневматического и вакуумного управления, а также электрические компоненты для конкретных моделей. Влияние на простой зависит не только от частоты отказов, но и от наличия подходящей замены, необходимости программирования или выравнивания детали, а также от того, может ли станок безопасно работать с ограниченной функциональностью.
Простой часто определяется сложностью замены, а не стоимостью детали
Приводной ремень может стоить значительно меньше платы управления, однако обе детали способны остановить станок. Разница в том, что ремень часто доступен в стандартных размерах и может быть быстро установлен, тогда как для платы управления может потребоваться точная аппаратная версия, совместимые программные параметры и электрические проверки до перезапуска станка. Поэтому при планировании технического обслуживания детали следует ранжировать по времени восстановления, а не только по стоимости закупки.
Три условия обычно превращают обычный ремонт в длительную остановку:
- Компонент является фирменным или подобран для конкретной модели станка, диапазона серийных номеров, спецификации двигателя либо поколения контроллера.
- Замена требует наладки, например регулировки биения шпинделя, базирования осей, настройки преобразователя частоты или регулировки пневматического давления.
- Вышедшая из строя деталь повредила или перегрузила связанные компоненты, поэтому замена одного элемента не позволяет немедленно восстановить работу.
Например, неисправность подшипника шпинделя может сначала проявляться шумом или нагревом. При продолжении эксплуатации возможно повреждение конуса шпинделя, появление задиров на валу, вибрация фрезы и ухудшение качества обработки. На этом этапе ремонт уже не ограничивается простой заменой подшипника.
Шпиндельные двигатели, шпиндельные картриджи и прецизионные подшипники
Неисправности, связанные со шпинделем, относятся к наиболее критичным проблемам фрезерных станков с ЧПУ, обрабатывающих центров, сверлильных станков и некоторых станков для обработки кромок. Шпиндель определяет скорость резания, точность крепления инструмента, качество поверхности и возможную подачу. При его отказе производство может полностью остановиться, поскольку практического способа обойти его нет.
Поиск комплектного шпиндельного двигателя или картриджа может занять время, поскольку замена должна соответствовать номинальной мощности, диапазону скоростей, способу охлаждения, монтажным размерам, системе конуса или цанги, конфигурации датчиков и совместимости с приводом. Шпиндель, который внешне кажется похожим, может быть непригоден, если отличаются его энкодер, термодатчик, способ смазки или требования к преобразователю частоты.
Подшипники могут вызывать столь же длительный простой, если точная схема их установки не была определена на раннем этапе. Высокоскоростные шпиндельные подшипники — это не обычные универсальные подшипники. На их работу влияют преднатяг, угол контакта, класс точности, требования к смазке и ориентация при установке. Неправильный монтаж может привести к чрезмерному нагреву, вибрации, преждевременному отказу или следам от фрезы по всей поверхности панели.
Следите за усилением шума шпинделя, аномальной температурой, вибрацией инструмента, ухудшением качества кромки или постоянной необходимостью снижать скорость подачи. Эти признаки не всегда означают отказ шпинделя, но требуют своевременной проверки до незапланированной остановки станка.
Платы управления, модули PLC, сервоприводы и устройства обратной связи осей
Электрические и электронные компоненты часто вызывают наиболее длительные задержки диагностики, поскольку видимый симптом может не указывать на фактически неисправный элемент. Система ЧПУ может выдавать аварию оси, не завершать базирование, терять связь с приводом или отказываться запускать цикл обработки. Причиной может быть плата управления, сервоусилитель, кабель энкодера, источник питания, модуль ввода-вывода, реле, повреждение параметров или нестабильный контакт разъема.
Платы управления и модули PLC особенно чувствительны с точки зрения простоя, поскольку замены не всегда взаимозаменяемы. Номера ревизий, прошивка, расположение разъемов, распределение ввода-вывода и программные настройки могут различаться даже в рамках сходной серии продукции. Установка непроверенного аналога может создать больше неисправностей, чем устранить.
Сервоприводы и двигатели требуют такой же осторожности. Должны соответствовать тип обратной связи двигателя, исполнение тормоза, номинальный ток, разрешение энкодера и параметры привода. Даже подходящий запасной привод может потребовать пусконаладочных работ, включая восстановление параметров, проверку направления вращения, контроль концевых выключателей и подтверждение хода оси.
Прежде чем признать плату или привод неисправными, обслуживающий персонал должен зафиксировать все коды аварий, проверить напряжение питания, осмотреть разъемы на предмет ослабленных контактов или влаги, а также проверить кабели в местах их многократного изгиба внутри кабель-каналов. Замена дорогостоящего контроллера без подтверждения этих базовых условий может привести к потере времени и оставить исходную неисправность неустраненной.
Храните информацию о конфигурации вместе с запасной частью
Компонент управления, хранящийся без связанной с ним информации о станке, может не сократить простой настолько, насколько ожидается. Каждая критически важная электронная запасная часть должна иметь маркировку с моделью станка, версией контроллера, номером детали, сведениями о программном обеспечении или прошивке, если применимо, а также местом хранения резервной копии параметров. Храните актуальные параметры ЧПУ, настройки преобразователя частоты, настройки сервопривода и резервные копии программ PLC с контролируемым доступом. Быстро поступившая сменная плата полезна только в том случае, если станок можно вернуть к правильной рабочей конфигурации.
Редукторы, механизмы подачи и трансмиссионные узлы
Редукторы и детали трансмиссии подачи могут вывести из строя широколенточные шлифовальные станки, рейсмусовые станки, четырехсторонние станки, кромкооблицовочные станки, сверлильные станки и секции транспортировки материалов. Непосредственными признаками могут быть неравномерная скорость подачи, проскальзывание, скрежет, перегрев, остановка конвейера или нестабильное перемещение заготовки. Поскольку эти станки зависят от синхронизированного механического движения, поврежденный редуктор может влиять как на производительность, так и на стабильность обработки.
Длительный простой возникает, когда редуктор интегрирован со специальным двигателем, фланцем, тормозом, энкодером или приводным валом. На первый взгляд незначительное несоответствие передаточного числа или геометрии выходного вала может изменить скорость подачи и нарушить результаты обработки. На оборудовании с несколькими зонами подачи восстановление только одного поврежденного узла также может потребовать проверки синхронизации с соседними роликами или конвейерами.
Ремни, цепи, звездочки, шкивы и муфты обычно заменить проще, однако их не следует по умолчанию считать деталями с низким риском. Ремень с неправильным профилем, шириной, длиной или термостойкостью может временно подойти, но проскальзывать под нагрузкой. Отказ муфты также может указывать на несоосность, заклинившие подшипники, перегрузку или резкое ускорение, а не только на износ самой муфты.
Пневматические клапаны, цилиндры, вакуумные компоненты и блоки подготовки воздуха
Неисправности пневматической системы могут остановить кромкооблицовочный станок, балочную пилу, сверлильный станок, пресс или автоматизированное загрузочное устройство, даже если неисправный компонент сравнительно мал. Электромагнитные клапаны управляют подъемом, зажимом, прижимом, обрезкой, перемещением инструмента и позиционированием материала. Заедающий клапан, негерметичный цилиндр, поврежденная воздушная трубка или загрязненный блок фильтр-регулятор могут вызывать нестабильное движение до полной остановки.
Задержка увеличивается, когда клапанный остров использует определенное напряжение, расположение портов, подключение катушек или интерфейс связи. Замена клапана на устройство неправильной конфигурации может изменить функцию на обратную, не обеспечить надлежащую герметичность или создать небезопасное движение. Цилиндры также должны соответствовать по длине хода, диаметру, стилю монтажа, резьбе штока, системе демпфирования и рабочей среде.
Вакуумные системы требуют аналогичного внимания на оборудовании для раскроя с ЧПУ и перемещения панелей. Неисправность вакуумного насоса, поврежденный вакуумный клапан, засоренный фильтр, негерметичная прокладка, порванный шланг или отказ реле давления могут снизить усилие удержания. Станок может продолжать работать, но заготовка способна сместиться во время резания, что приведет к повреждению панелей, поломке инструмента или рискам для безопасности. Не рассматривайте слабый вакуум лишь как проблему качества; определите, может ли станок безопасно продолжать работу.
Сливайте воду из блоков подготовки воздуха в соответствии с требованиями оборудования, контролируйте стабильность давления и выясняйте причины повторяющегося загрязнения клапанов. Качество сжатого воздуха напрямую влияет на срок службы уплотнений, клапанов и пневматических приводов.
Режущие узлы и компоненты крепления инструмента, требующие настройки
Пильные валы, подрезные узлы, фрезерные головки, цанговые патроны, зажимы инструмента, сверлильные головки и прижимные узлы могут вызывать длительные простои, когда износ или повреждение от столкновения выявляются слишком поздно. Эти детали могут не иметь электрических неисправностей, но способны препятствовать выпуску станком приемлемой продукции. Поврежденный пильный вал может вызвать биение пилы; изношенная цанга может снизить усилие удержания инструмента; неправильно отрегулированный подрезной узел может оставлять сколы на кромках ламинированных панелей.
Критическая задача часто заключается не только в получении замены. Прецизионные режущие узлы нуждаются в правильной регулировке после установки. На готовый результат влияют выступание пилы, выравнивание подрезного узла, балансировка фрезы, момент затяжки, измерение длины инструмента и биение. Быстрый перезапуск без проверки этих настроек может превратить ремонт в проблему брака.
Поддерживайте регулярную процедуру осмотра конических поверхностей, цанг, резьбы валов, поверхностей фланцев, зажимных деталей и защитных кожухов. Не используйте поврежденные или сильно изношенные держатели вместе с новыми режущими инструментами, рассчитывая на стабильный результат. Неисправность системы крепления инструмента может быть менее заметной, чем поломка двигателя, однако она способна постоянно расходовать производственное время на доработку и повторные переналадки.
Какие детали следует держать на складе?
Не каждый дорогостоящий компонент должен храниться на полке. Практичный план запасных частей отделяет быстро расходуемые позиции для обслуживания от критически важных деталей с длительным сроком поставки. При принятии решений о хранении следует учитывать важность станка, последствия отказа, местную доступность, срок хранения и возможность использования одной детали на нескольких станках.
К деталям, которые обычно целесообразно хранить на предприятии, относятся правильно подобранные ремни, распространенные подшипники, предохранители, контакторы, датчики, реле, пневматические фитинги, фильтры, уплотнения, катушки клапанов, вакуумные прокладки и отдельные выключатели. Они часто недороги по сравнению с производственным временем, потерянным в ожидании поставки. Защищайте их от пыли, влаги, вибрации и неподходящих температур.
Для дорогостоящих деталей, таких как шпиндели, сервоприводы, редукторы и модули управления, альтернативой может быть поддержание подтвержденных сроков поставки от поставщиков, технической документации и четкого порядка согласования срочных заказов. Если станок критически важен и резервного оборудования нет, хранение проверенной критической запасной части может быть оправдано. Решение должно основываться на стоимости остановленной линии и реальном времени, необходимом для поиска, установки и ввода детали в эксплуатацию.
Создайте учет деталей до остановки станка
Наиболее полезный документ по техническому обслуживанию — это не общий перечень запасов, а учет критических деталей для конкретного станка. Для каждого компонента с высоким влиянием фиксируйте номер детали производителя, серийные данные станка, фотографии этикеток и разъемов, сведения о напряжении или мощности, размеры при необходимости, совместимые альтернативы, одобренные поставщиком оборудования, и примечания по установке. Во время срочного ремонта фотография старой этикетки часто ценнее расплывчатого описания вроде «привод шпинделя» или «воздушный клапан».
Также различайте взаимозаменяемые детали и детали, которые лишь выглядят похожими. Два датчика приближения могут иметь одинаковую монтажную резьбу, но различаться по расстоянию срабатывания, типу выхода, подключению разъема или напряжению. Два подшипника могут иметь одинаковые основные размеры, но отличаться классом зазора или точности. Небольшие ошибки в спецификации способны задержать ремонт, повредить оборудование или вызвать периодические неисправности, которые трудно обнаружить.
Часто задаваемые вопросы о простоях из-за запасных частей деревообрабатывающего оборудования
Действительно ли подшипники являются существенной причиной длительного простоя?
Да, особенно в шпинделях, фрезерных головках и высокоскоростных механизмах подачи. Стандартные подшипники могут быть быстро доступны, однако прецизионные подшипники требуют правильной спецификации и контролируемой установки. Если отказ подшипника повредил вал, корпус или конус шпинделя, время ремонта значительно увеличивается.
Следует ли мастерской держать запасной преобразователь частоты или сервопривод?
Это зависит от критичности станка и от того, является ли привод стандартной, легкодоступной моделью. Перед созданием запаса подтвердите точные номинальные характеристики, совместимость программного обеспечения, требования к обратной связи двигателя и сохраненные параметры. Несовместимый привод на полке не обеспечивает значимой защиты от простоя.
Можно ли заменить плату управления, ориентируясь только на видимый номер детали?
Не всегда. Проверьте полный номер детали, ревизию, требования к прошивке или программе, расположение разъемов и конфигурацию станка. Создавайте резервные копии настроек до возникновения отказа, когда контроллер это поддерживает, и проверяйте состояние питания и проводки перед заменой платы.
Какое первое действие следует выполнить после отказа критически важной детали?
Обеспечьте безопасность станка, сохраните информацию об аварии, определите точный компонент по его маркировке и документации станка, а также проверьте связанные причины перед оформлением заказа. Неисправный предохранитель, привод, подшипник или клапан часто является симптомом другой проблемы. Подтверждение первопричины помогает предотвратить немедленный отказ сменной детали после установки.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.