

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как предотвратить неравномерное давление в горячем прессе для древесины?
Как предотвратить неравномерное давление в горячем прессе для древесины?
Как предотвратить неравномерное давление в горячем прессе для древесины? Краткий ответ: необходимо контролировать всю систему прессования, а не только регулировать настройки давления. Равномерное давление зависит от параллельности плит, баланса гидравлической системы, распределения тепла, подготовки заготовок, практики загрузки и регулярных проверок. При отклонении одного из этих элементов пресс может внешне работать нормально, но при этом давать слабые клеевые швы, изогнутые панели, отпечатки на поверхности или нестабильную толщину.
Для мебельных предприятий и цехов по обработке плит неравномерное давление редко является только проблемой оборудования. Часто это проблема технологического процесса, которая становится заметной на прессе. Влажность шпона, плоскостность основы, нанесение клея, состояние прокладочных плит и размещение материала могут влиять на то, как усилие передаётся панели. Поэтому практический план предотвращения должен начинаться с диагностики: необходимо определить, связан ли дефект с определённым местом на машине, конкретной конструкцией панели, производственной сменой или способом загрузки.
Это особенно важно при горячем прессовании, поскольку давление и температура действуют совместно. Недостаточный или неравномерный контакт может препятствовать передаче тепла ко всем участкам клеевого шва с одинаковой скоростью. Повышение общего давления может не решить проблему; в некоторых случаях оно может чрезмерно сжать один участок, оставив другой с плохим склеиванием.
Определите характер дефекта перед изменением настроек оборудования
Характер дефекта часто даёт первую полезную подсказку. Если плохое склеивание постоянно возникает в одном и том же углу или вдоль одной стороны плиты, проверьте механическое выравнивание, состояние плит и работу цилиндров. Если проблема перемещается вместе с определёнными заготовками, проверьте толщину основы, колебания влажности, качество шпона или практику укладки. Если склеивание по всей панели нестабильно, но нет фиксированного слабого участка, следует уделить более пристальное внимание равномерности температуры, нанесению клея или настройкам цикла прессования.
Операторам не следует оценивать распределение давления только по поверхности готовой панели. Гладкая поверхность не подтверждает надёжность внутреннего склеивания. Расслоение после обрезки, шлифования, механической обработки или последующего хранения может указывать на то, что панель не получила требуемое сочетание давления и тепла в течение цикла. Регистрация положения панели, партии материала, типа клея, настроек цикла и места дефекта делает поиск неисправностей значительно надёжнее, чем одновременное изменение нескольких переменных.
Простая первоначальная проверка заключается в прессовании контрольной стопки из плоского однородного материала и сравнении результата по всей площади плиты. Чувствительная к давлению плёнка или другие подходящие методы проверки могут помочь выявить различия в контакте, при условии их применения согласно инструкциям поставщика и в нормальных условиях работы пресса. Цель состоит не только в получении цветовой карты давления, но и в определении повторяемости картины и её соответствия проблеме качества, наблюдаемой на производственных панелях.
Поддерживайте параллельность плит и устойчивость конструкции пресса
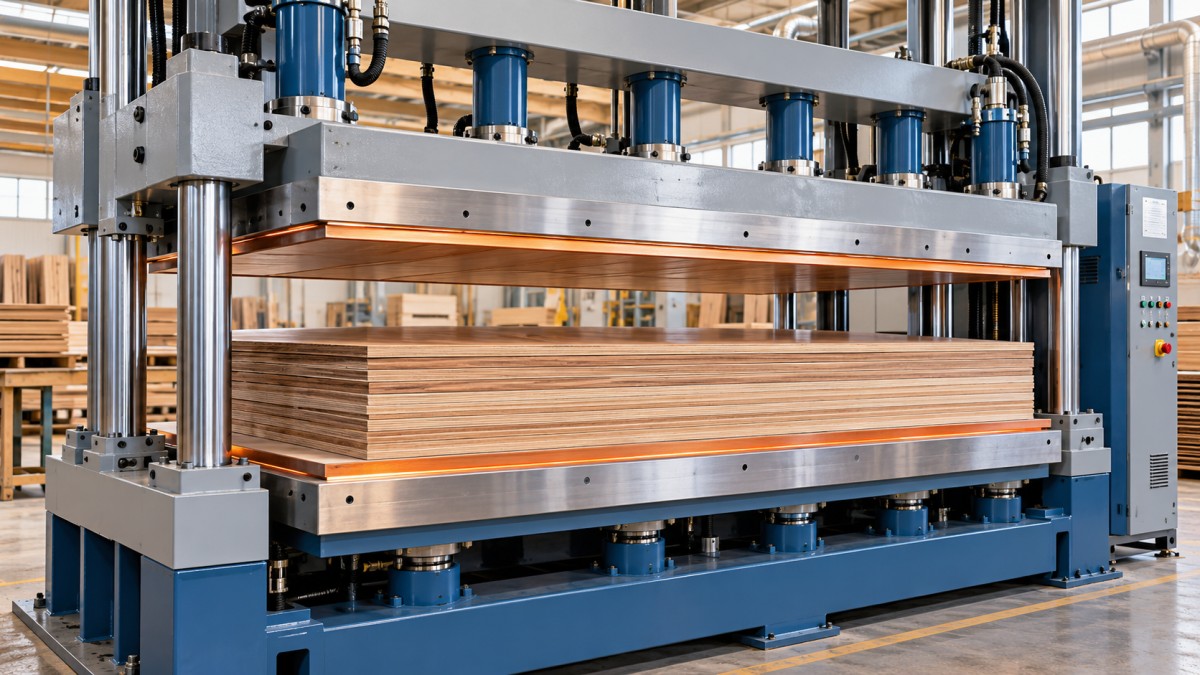
Параллельность плит является одной из наиболее важных основ равномерного прессования. Верхняя и нижняя плиты должны смыкаться равномерно по всей рабочей площади. Даже небольшое отклонение может концентрировать усилие вдоль одного края, особенно при прессовании тонких фанерованных панелей или конструкций, чувствительных к локальному сжатию. Параллельность может изменяться со временем вследствие износа направляющих, ослабления крепежа, теплового перемещения, повреждений от ударов или неравномерной загрузки пресса.
Проверка должна включать не только визуальный осмотр. После изоляции пресса и обеспечения его безопасности в соответствии с процедурами предприятия обслуживающий персонал может проверить направляющие колонны, ползуны, тяги, соединения рамы и опоры плит на наличие износа или люфта. Фактический метод проверки должен соответствовать сервисным рекомендациям производителя оборудования. В пустом состоянии пресс может закрываться ровно, но смещаться под нагрузкой, поэтому проверка должна учитывать как механическое состояние, так и рабочее поведение.
Сами плиты также требуют внимания. Царапины, вмятины, скопления смолы, затвердевший клей или повреждённые покрытия поверхности могут создавать локальные выступы. Эти выступы неравномерно передают давление и могут оставлять следы на декоративных поверхностях. Для очистки следует использовать методы, совместимые с материалом плиты и её обработкой поверхности. Агрессивное соскабливание или неподходящие химические средства могут создать проблему серьёзнее, чем удаляемый остаток.
Не следует упускать из виду фундамент пресса и условия его установки. Машина без надлежащей опоры или подвергающаяся повторяющимся ударным нагрузкам может постепенно терять выравнивание. Это особенно актуально при перемещении пресса, его установке на неподходящем полу или эксплуатации рядом с оборудованием, создающим значительную вибрацию. Проверки выравнивания лучше рассматривать как плановое профилактическое обслуживание, а не как экстренную реакцию после сбоя производственного запуска.
Проверяйте баланс гидравлической системы, а не предполагайте, что показания манометра отражают всю картину
Манометр может подтвердить давление в системе, однако он не доказывает автоматически, что усилие равномерно распределяется по плите. В многoцилиндровых горячих прессах неравномерное перемещение цилиндров или различная реакция на давление могут наклонять подвижную плиту. Внутренние утечки, изношенные уплотнения, ограничения в линиях, загрязнённое гидравлическое масло, неисправности клапанов или воздух в контуре могут способствовать неравномерному движению и распределению нагрузки.
Наблюдайте за последовательностью закрытия. Плавно ли плита подходит к заготовке? Не касается ли одна сторона первой? Есть ли задержка, рывок или необычный звук до достижения полного давления? Эти наблюдения не заменяют гидравлические испытания, но помогают ремонтным службам сосредоточить исследование. Повторяющееся различие между холодным запуском и нормальной рабочей температурой также может указывать на состояние жидкости, реакцию клапанов или тепловые эффекты в гидравлической системе.
Гидравлическое масло должно поддерживаться в состоянии чистоты и качества, предписанном для оборудования. Фильтры, шланги, фитинги, цилиндры, уплотнения и управляющие клапаны необходимо проверять с интервалами, соответствующими производственным часам и условиям предприятия. Замена протекающего уплотнения без определения причины загрязнения или боковой нагрузки может привести к повторным простоям. Для прессов с электронным управлением калибровку и обратную связь датчиков также должен проверять квалифицированный персонал, а не случайно корректировать их непосредственно в цехе.
Подготовьте заготовку, чтобы пресс мог выполнять свою работу
Горячий пресс не может компенсировать каждую неоднородность, поступающую на линию. Скрученные панели основы, неравномерно отшлифованные подложки, деформированный шпон, посторонние частицы и компоненты разной толщины затрудняют равномерное сжатие даже при правильном выравнивании оборудования. Заготовка должна лежать ровно до поступления в пресс. Если она качается на плоской контрольной поверхности, прессу придётся принудительно прижимать её к поверхности, что часто создаёт локальные напряжения и переменную толщину клеевого шва.
Баланс влажности требует особого внимания. Древесина и древесные плиты реагируют на влажность и тепло, а неравномерная влажность может способствовать деформации при прессовании. Допустимое состояние зависит от типа панели, клеевой системы, породы шпона, окружающей среды и требований к готовому изделию. Вместо опоры на одну универсальную целевую величину предприятиям следует определять критерии приемки материалов, соответствующие их собственному проверенному производственному процессу.
Нанесение клея имеет не меньшее значение. Неравномерная схема нанесения может напоминать проблему давления, поскольку сухие участки могут не склеиться, тогда как зоны с избытком клея могут вызвать просачивание, недостаток клея по краям после выдавливания или увеличенное время отверждения. Проверьте состояние и настройки клеенаносящих валов, аппликаторов, насосов и дозирующих компонентов. Также убедитесь, что открытое время сборки не превышается до поступления панели в горячий пресс. Правильно обслуживаемый пресс не может восстановить характеристики клея после того, как он вышел за пределы допустимого технологического окна.
Положение при загрузке влияет на результат
Способ загрузки панелей имеет большее значение, чем предполагают многие операторы. Одна небольшая панель, размещённая возле одной стороны большой плиты, может создать асимметричную нагрузку. Повторяющаяся нецентральная загрузка может влиять не только на текущую панель, но и со временем увеличивать износ направляющих и подвижных компонентов. Если процесс позволяет, распределяйте нагрузку симметрично и используйте подходящие прокладочные плиты, опорные доски или схемы балансировки нагрузки для поддержки панели по всей зоне прессования.
Прокладочные плиты должны быть чистыми, ровными и пригодными для рабочей температуры пресса. Повреждённая или деформированная прокладочная плита может внести ту же неравномерность, которую она должна была предотвращать. Их толщину и материал следует выбирать с учётом конструкции панели и процесса, а не только потому, что они имеются в наличии. При использовании разделительных листов проверяйте их на наличие складок, мусора, износа и затвердевшего клея. Небольшие загрязнения могут оставить видимый след и создать ошибочное впечатление о повреждении плиты.
Равномерность температуры нельзя отделять от качества давления
При поиске неисправностей горячего пресса иногда чрезмерно сосредотачиваются на усилии прессования. Однако панели необходима достаточная передача тепла наряду с механическим сжатием. Если одна зона плиты работает холоднее другой, отверждение клея может различаться даже при приемлемом номинальном давлении. Это может проявляться в отслаивании кромок, локальном расслоении или различном поведении при механической обработке в разных частях плиты.
Проверку температуры следует проводить с помощью подходящих приборов и метода, соответствующего конструкции пресса. Цель состоит в сравнении фактического поведения поверхности по всей плите с отображаемым или регулируемым значением машины. Нагревательные контуры, системы термомасла, электрические нагревательные элементы, изоляция и температурные датчики имеют собственные особенности обслуживания. При любом исследовании необходимо также учитывать время прогрева: пресс может достигнуть отображаемой заданной температуры до полной стабилизации тепловых условий по всей рабочей поверхности.
Время цикла, температуру и давление следует рассматривать как взаимосвязанную рецептуру. Сокращение времени цикла для увеличения выпуска без подтверждения качества отверждения может сделать пограничную проблему давления более заметной. И наоборот, увеличение времени прессования может скрыть механическую неисправность, одновременно потребляя производственную мощность и энергию. Более долговечное решение состоит в установлении технологического окна для каждой важной конструкции панели и его пересмотре при изменении материалов, поставщиков клея, толщины шпона или производственных условий.
Создайте регламент обслуживания на основе ранних признаков, а не серьёзных отказов
Профилактическое обслуживание горячего пресса для древесины должно сочетать ежедневные проверки операторов с периодическим техническим осмотром. Операторы могут следить за утечками масла, необычным шумом, повреждёнными поверхностями плит, остатками, неравномерным движением при закрытии и изменениями качества готовых панелей. Ремонтные службы могут отвечать за проверки выравнивания, состояние гидравлической системы, износ направляющих, электрические соединения, работу нагрева и калибровку системы управления в соответствии с документацией машины и производственной нагрузкой.
Наиболее полезные записи об обслуживании связывают наблюдения за машиной с производственными результатами. Вместо записи только о замене фильтра или обслуживании цилиндра отмечайте, исчез ли повторяющийся дефект, переместился или остался без изменений. Это создаёт практическую историю для диагностики следующей проблемы. Это также помогает отличить нормальный износ от технологического нарушения, вызванного поступающими материалами или изменениями конструкции панели.
В Qingdao Zhongding Machinery Co., Ltd. поддержка деревообрабатывающего оборудования не ограничивается поставкой пресса. Более 20 лет работы в отрасли с мебельным производством, деревообрабатывающими мастерскими и промышленными производственными линиями укрепили основной вывод компании: стабильный выпуск зависит от состояния оборудования, соблюдения технологической дисциплины, наличия запасных частей и своевременной технической коммуникации. Жалобу на давление лучше рассматривать через анализ всей этой цепочки, а не заменять компоненты на основании предположений.
Практические действия при появлении неравномерного давления
При появлении дефектов не следует немедленно повышать давление или одновременно менять несколько параметров пресса. Начните с разделения переменных, связанных с машиной и материалом. Проведите контролируемый тест с плоским известным материалом; осмотрите поверхность плиты и схему загрузки; наблюдайте движение плиты; затем проверьте работу гидравлической системы и температурные характеристики. Если дефект остаётся в одном и том же физическом месте, более вероятны механическое выравнивание или равномерность нагрева. Если он связан с партией материала или конструкцией панели, сосредоточьтесь на подготовке и настройках процесса.
Для нового пресса, перемещённой машины или старого агрегата с повторяющимися проблемами качества разумно подтвердить ожидаемые размеры панелей, схему загрузки, клеевую систему, метод нагрева, производственный ритм, параметры электропитания и доступ для обслуживания до внесения существенных корректировок. Эти детали влияют как на диагностику, так и на долгосрочный план обслуживания.
Равномерное давление не достигается одной регулировкой. Оно поддерживается прессом, который смыкается ровно, гидравлической системой с равномерной реакцией, плитами с постоянной теплопередачей и заготовками, подготовленными в соответствии с контролируемым стандартом. После последовательной проверки этих условий горячее прессование становится более предсказуемым, а проблемы качества легче проследить до того, как они приведут к потерям или жалобам клиентов.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.