

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как предотвратить неравномерное давление в горячем прессе для древесины?
Как предотвратить неравномерное давление в горячем прессе для древесины?
Как предотвратить неравномерное давление в горячем прессе для древесины? Краткий ответ: необходимо контролировать всю систему прессования, а не только регулировать настройки давления. Равномерное давление зависит от параллельности плит, баланса гидравлической системы, распределения тепла, подготовки заготовок, практики загрузки и регулярного осмотра. При отклонении одного из этих элементов пресс может внешне работать нормально, но при этом образовывать непрочные клеевые швы, изогнутые панели, отпечатки на поверхности или неравномерную толщину.
Для мебельных предприятий и цехов по обработке плит неравномерное давление редко является только проблемой оборудования. Часто это проблема технологического процесса, которая становится заметной на прессе. Влажность шпона, плоскостность основы, нанесение клея, состояние прокладочных плит и размещение материала — все это может влиять на передачу усилия к панели. Поэтому практический план предотвращения должен начинаться с диагностики: необходимо определить, связан ли дефект с определенным местом на оборудовании, конкретной конструкцией панели, производственной сменой или способом загрузки.
Это особенно важно при горячем прессовании, поскольку давление и температура работают совместно. Недостаточный или неравномерный контакт может препятствовать одинаковой передаче тепла ко всем участкам клеевого шва. Повышение общего давления может не решить проблему; в некоторых случаях оно может чрезмерно сжать один участок, оставив другой с недостаточной прочностью склеивания.
Определите характер проблемы, прежде чем изменять настройки оборудования
Характер дефекта часто дает первую полезную подсказку. Если плохое склеивание регулярно возникает в одном и том же углу или вдоль одной стороны плиты, проверьте механическое выравнивание, состояние плиты и работу цилиндров. Если проблема перемещается вместе с определенными заготовками, обратите внимание на толщину основы, колебания влажности, качество шпона или практику укладки. Если вся панель имеет неравномерное склеивание, но без постоянного слабого участка, следует внимательнее проверить равномерность температуры, нанесение клея или параметры цикла прессования.
Операторам не следует оценивать распределение давления только по поверхности готовой панели. Гладкая поверхность не подтверждает надежность внутреннего соединения. Расслоение после обрезки, шлифования, механической обработки или последующего хранения может указывать на то, что панель не получила требуемого сочетания давления и тепла в течение цикла. Фиксация положения панели, партии материала, типа клея, настроек цикла и места дефекта делает поиск неисправностей значительно надежнее, чем одновременное изменение нескольких параметров.
Простая первоначальная проверка заключается в прессовании контролируемого пакета с использованием плоского однородного материала и сравнении результата по всей площади плиты. Чувствительная к давлению пленка или другие подходящие методы контроля могут помочь выявить различия в контакте, при условии их применения в соответствии с инструкциями поставщика и в нормальных рабочих условиях пресса. Цель заключается не только в получении цветовой карты давления, но и в определении повторяемости картины и ее соответствия проблеме качества, наблюдаемой на производственных панелях.
Поддерживайте параллельность плит и устойчивость конструкции пресса
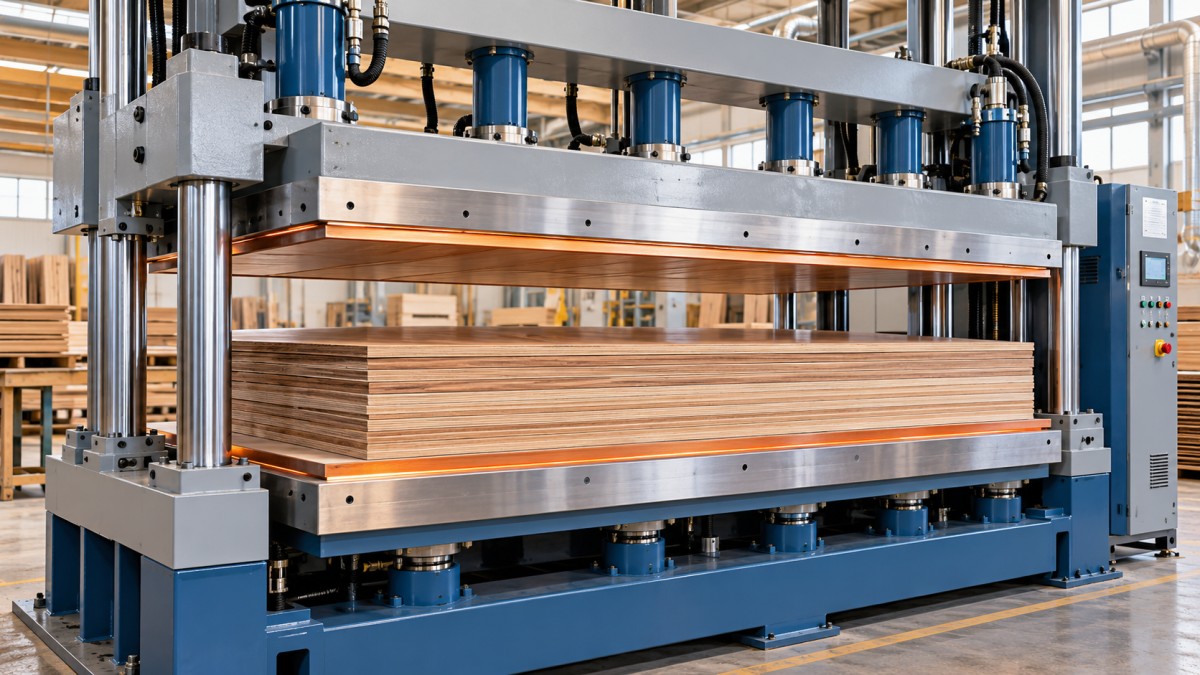
Параллельность плит является одним из наиболее важных условий равномерного прессования. Верхняя и нижняя плиты должны смыкаться равномерно по всей рабочей площади. Даже небольшое отклонение может концентрировать усилие вдоль одной кромки, особенно при прессовании тонких фанерованных панелей или конструкций, чувствительных к локальному сжатию. Параллельность может со временем изменяться из-за износа направляющих, ослабленных крепежных элементов, теплового перемещения, ударных повреждений или неравномерной загрузки пресса.
Осмотр должен включать не только визуальную проверку. После изоляции пресса и обеспечения его безопасного состояния в соответствии с процедурами предприятия обслуживающий персонал может проверить направляющие колонны, ползуны, тяги, соединения рамы и опоры плит на наличие износа или люфта. Фактический метод проверки должен соответствовать сервисным рекомендациям производителя оборудования. Пустой пресс может смыкаться ровно, но смещаться под нагрузкой, поэтому при осмотре необходимо учитывать как механическое состояние, так и рабочее поведение.
Сами плиты также требуют внимания. Царапины, вмятины, скопления смолы, затвердевший клей или поврежденные поверхностные покрытия могут создавать локальные выступы. Такие выступы неравномерно передают давление и могут оставлять следы на декоративных поверхностях. Очистку следует выполнять методами, совместимыми с материалом плиты и ее поверхностной обработкой. Агрессивное соскабливание или неподходящие химические средства могут создать проблему серьезнее, чем удаляемые загрязнения.
Не следует упускать из виду фундамент пресса и условия его установки. Оборудование без надлежащей опоры или подвергающееся повторяющимся ударным нагрузкам может постепенно терять выравнивание. Это особенно актуально при перемещении пресса, установке на неподходящем полу или эксплуатации рядом с оборудованием, вызывающим значительную вибрацию. Проверки выравнивания лучше рассматривать как плановое профилактическое обслуживание, а не как экстренную реакцию после неудачной производственной партии.
Проверяйте баланс гидравлики, а не считайте, что показания манометра отражают всю картину
Манометр может подтвердить давление в системе, но не доказывает автоматически, что усилие равномерно распределяется по плите. В многoцилиндровых горячих прессах неравномерное движение цилиндров или различная реакция на давление могут наклонять подвижную плиту. Внутренние утечки, изношенные уплотнения, засоренные магистрали, загрязненное гидравлическое масло, проблемы с клапанами или воздух в контуре — все это может способствовать неравномерному движению и распределению нагрузки.
Наблюдайте за последовательностью смыкания. Плавно ли плита подходит к заготовке? Кажется ли, что одна сторона касается первой? Есть ли задержка, рывок или необычный звук до достижения полного давления? Эти наблюдения не заменяют гидравлические испытания, но помогают обслуживающим специалистам сосредоточить проверку. Повторяющееся различие между холодным запуском и нормальной рабочей температурой также может указывать на состояние жидкости, реакцию клапанов или тепловые воздействия в гидравлической системе.
Гидравлическое масло должно поддерживаться в состоянии чистоты и качества, предусмотренном для оборудования. Фильтры, шланги, фитинги, цилиндры, уплотнения и управляющие клапаны необходимо проверять с периодичностью, соответствующей производственным часам и условиям на объекте. Замена протекающего уплотнения без выявления причин загрязнения или боковой нагрузки может привести к повторным простоям. Для прессов с электронным управлением калибровку и обратную связь датчиков также должен проверять квалифицированный персонал, а не выполнять случайную настройку непосредственно в цехе.
Подготовьте заготовку, чтобы пресс мог выполнять свою работу
Горячий пресс не может компенсировать все несоответствия, поступающие на линию. Скрученные панели основы, неравномерно отшлифованные подложки, деформированный шпон, посторонние частицы и компоненты разной толщины затрудняют равномерное сжатие даже при правильном выравнивании машины. Заготовка должна лежать ровно до поступления в пресс. Если она качается на ровной контрольной поверхности, прессу придется принудительно прижимать ее, что часто приводит к локальным напряжениям и переменной толщине клеевого шва.
Баланс влажности требует особого внимания. Древесина и древесные плиты реагируют на влагу и тепло, а неравномерная влажность может способствовать деформации при прессовании. Допустимое состояние зависит от типа панели, клеевой системы, породы шпона, окружающей среды и требований к готовому изделию. Вместо использования единого универсального целевого значения предприятиям следует определять критерии приемки материалов, соответствующие их собственному проверенному производственному процессу.
Нанесение клея не менее важно. Неравномерная схема нанесения может напоминать проблему давления, поскольку сухие участки могут разрушаться, а зоны с избытком клея могут вызывать просачивание, недостаток клея по краям после выдавливания или увеличение времени отверждения. Проверяйте состояние и настройки клеенаносящих валиков, аппликаторов, насосов и дозирующих компонентов. Также убедитесь, что открытое время сборки не превышается до поступления панели в горячий пресс. Правильно обслуживаемый пресс не может восстановить характеристики клея после выхода за пределы его допустимого технологического окна.
Положение при загрузке влияет на результат
Способ загрузки панелей имеет большее значение, чем ожидают многие операторы. Одна небольшая панель, размещенная возле одной стороны большой плиты, может создать несимметричную нагрузку. Повторяющаяся смещенная от центра загрузка может влиять не только на текущую панель, но и со временем усиливать износ направляющих и подвижных компонентов. Если технологический процесс допускает, распределяйте нагрузку симметрично и используйте подходящие прокладочные плиты, несущие доски или устройства балансировки нагрузки для поддержки панели по всей площади прессования.
Прокладочные плиты должны быть чистыми, плоскими и подходящими для температуры пресса. Поврежденная или деформированная прокладочная плита может создать ту же неравномерность, которую она должна предотвращать. Их толщину и материал следует выбирать в соответствии с конструкцией панели и процессом, а не просто потому, что они имеются в наличии. Если используются разделительные листы, проверяйте их на наличие складок, загрязнений, износа и застрявшего клея. Небольшие загрязнения могут оставить заметный след и создать ошибочное впечатление о повреждении плиты.
Равномерность температуры нельзя отделять от качества давления
При поиске неисправностей горячего пресса иногда слишком большое внимание уделяется усилию прессования. Однако панели необходимы достаточная передача тепла и механическое сжатие. Если одна зона плиты работает холоднее другой, отверждение клея может различаться даже при приемлемом номинальном давлении. Это может проявляться в отслаивании кромок, локальном расслоении или различном поведении при механической обработке в разных частях плиты.
Проверку температуры следует проводить с использованием подходящих приборов и метода, соответствующего конструкции пресса. Цель — сравнить фактическое поведение поверхности по всей плите с отображаемым или регулируемым значением машины. Нагревательные контуры, системы термомасла, электрические нагревательные элементы, изоляция и температурные датчики имеют собственные особенности обслуживания. При любом исследовании также необходимо учитывать время прогрева: пресс может достигать отображаемой уставки до полной стабилизации тепловых условий по всей рабочей поверхности.
Время цикла, температуру и давление следует рассматривать как взаимосвязанный рецепт. Сокращение времени цикла для повышения производительности без подтверждения качества отверждения может сделать пограничную проблему давления более заметной. И наоборот, увеличение времени прессования может скрыть механическую неисправность, одновременно расходуя производственные мощности и энергию. Более надежным решением является установление технологического окна для каждой важной конструкции панели и его пересмотр при изменении материалов, поставщиков клея, толщины шпона или производственных условий.
Создайте процедуру обслуживания на основе ранних признаков, а не серьезных отказов
Профилактическое обслуживание горячего пресса для древесины должно сочетать ежедневные проверки оператором с периодическим техническим осмотром. Операторы могут контролировать утечки масла, необычный шум, повреждения поверхностей плит, загрязнения, неравномерное движение при смыкании и изменения качества готовых панелей. Обслуживающие бригады могут отвечать за проверки выравнивания, состояние гидравлической системы, износ направляющих, электрические соединения, эффективность нагрева и калибровку системы управления в соответствии с документацией на машину и рабочей нагрузкой.
Наиболее полезные записи по обслуживанию связывают наблюдения за оборудованием с производственными результатами. Вместо фиксации только того, что был заменен фильтр или обслужен цилиндр, отмечайте, исчез ли повторяющийся дефект, сместился или остался без изменений. Это создает практическую историю для диагностики следующей проблемы. Это также помогает отличить нормальный износ от технологического сбоя, вызванного поступающими материалами или изменениями конструкции панели.
В Qingdao Zhongding Machinery Co., Ltd. поддержка деревообрабатывающего оборудования не ограничивается поставкой пресса. Более чем 20-летний опыт компании в работе с мебельным производством, деревообрабатывающими цехами и промышленными производственными линиями подтвердил основной принцип: стабильный выпуск зависит от состояния оборудования, соблюдения технологической дисциплины, наличия запасных частей и своевременной технической коммуникации. Жалобу на давление лучше рассматривать путем проверки всей этой цепочки, а не заменять компоненты на основе предположений.
Практический порядок действий при появлении неравномерного давления
При появлении дефектов не следует немедленно увеличивать давление или одновременно изменять несколько параметров пресса. Начните с разделения переменных, связанных с оборудованием и материалом. Проведите контролируемое испытание с ровным, известным материалом; осмотрите поверхность плиты и схему загрузки; проследите за движением плиты; затем проверьте работу гидравлики и температурные характеристики. Если дефект остается в одном и том же физическом месте, более вероятны проблемы с механическим выравниванием или равномерностью нагрева. Если он связан с партией материала или конструкцией панели, сосредоточьтесь на подготовке и настройках процесса.
Для нового пресса, перемещенного оборудования или старого агрегата с повторяющимися проблемами качества разумно до внесения значительных регулировок подтвердить предполагаемые размеры панелей, схему загрузки, клеевую систему, метод нагрева, производственный ритм, условия электропитания и доступ для обслуживания. Эти детали влияют как на диагностику, так и на долгосрочный план технического обслуживания.
Равномерное давление не достигается одной регулировкой. Оно поддерживается прессом, который смыкается без перекоса, гидравликой с равномерной реакцией, плитами с последовательной передачей тепла и заготовками, подготовленными в соответствии с контролируемым стандартом. После последовательной проверки этих условий горячее прессование становится более предсказуемым, а проблемы качества легче выявить до того, как они приведут к отходам или жалобам клиентов.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.