


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Предотвращение смещения пазов на станке для выборки пазов под дверные замки
Даже незначительное смещение гнезда может помешать корпусу замка ровно установиться, вывести шпиндель ручки из оси или оставить слишком мало материала на кромке двери. Обычно проблема обнаруживается только при установке, когда исправление занимает больше времени и обходится дороже. На деревообрабатывающем станке для выборки гнезд под дверные замки предотвращение этой проблемы зависит не столько от одной регулировки, сколько от контроля всей цепочки базирования: дверь должна иметь стабильную опору, станок должен базироваться по правильной пласти и кромке, а режущий узел должен перемещаться без люфта.
При регулярном смещении гнезд операторы часто начинают с изменения программы или перемещения упора. Это может помочь, но также может скрыть истинную причину. Практическая диагностика начинается с определения того, смещены ли все гнезда в одном направлении, меняется ли ошибка от двери к двери или же само гнездо получается нестабильным. Каждая картина указывает на разную часть наладки.
Сначала определите тип смещения
Прежде чем что-либо регулировать, выполните несколько пробных гнезд на обрезках материала или отбракованных дверных заготовках той же толщины. Измеряйте от тех же базовых точек, которые используются в производстве: кромки замка, базовой пласти, верхнего или нижнего торца и осевой линии ручки или цилиндра. Не оценивайте совмещение, только вставляя корпус замка в гнездо. Замок может казаться подходящим, хотя его лицевая планка, шпиндель или сверление под цилиндр все еще находятся не в том положении.
Это разделение важно. Постоянное смещение требует повторной калибровки. Переменные ошибки требуют более качественной фиксации заготовки или контроля материала. Проблемы, связанные с инструментом, могут выглядеть как ошибки позиционирования, однако перемещение упора не исправит фрезу, отклоняющуюся под нагрузкой.
Создайте надежную базу перед настройкой станка
Гнездо под дверной замок следует располагать относительно четко определенных базовой пласти и кромки. В большинстве производственных наладок оператор выбирает одну пласть двери как основную базу и одну кромку замочной стойки как вторичную базу. Все связанные операции, включая гнездо под замок, выборку под лицевую планку, сверление под ручку и сверление под цилиндр, должны быть привязаны к одной и той же логике.
Распространенная ошибка — базировать гнездо от центра двери, когда готовая замочная фурнитура должна быть выровнена по определенной пласти. Это особенно рискованно при различной толщине дверей, различающемся шпоне на разных пластях или при последующей разной стороне открывания двери. Базирование от центра может быть уместным для фурнитуры, рассчитанной относительно центральной линии толщины двери, но оно должно быть осознанным и единообразным для каждой операции.
Отметьте предполагаемую базовую пласть во время наладки, даже если двери выглядят одинаково. Простая визуальная метка предотвращает загрузку части партии одной пластью вверх, а другой части — другой пластью вверх. На ЧПУ-станке или программируемом станке для дверных замков убедитесь, что активная программа использует ту же базу, что и физические упоры и схема зажима. Правильная программа при неверной ориентации загрузки будет эффективно повторять неправильный результат.
Проверяйте дверную заготовку, а не только станок
Дверные заготовки не всегда идеально плоские, параллельные или однородные. Прогиб, скручивание, повреждение кромок и изменение толщины влияют на прилегание заготовки к упору или столу. Если изогнутая дверь принудительно фиксируется зажимами, после обработки она может распрямиться или иначе расположиться при переворачивании. Тогда гнездо может быть правильно расположено относительно зажатой формы, но неверно относительно готовой двери.
Осмотрите замочную стойку перед обработкой. Удалите стружку, выдавленный клей, фрагменты защитной пленки и отслаивающийся шпон в точках контакта. Небольшой мусор под дверью или у бокового упора может сместить заготовку настолько, что это повлияет на установку замка. Для дверей со значительным короблением сначала устраните проблему качества заготовки; увеличение усилия зажима не является надежным решением и может оставить следы или деформировать деталь.
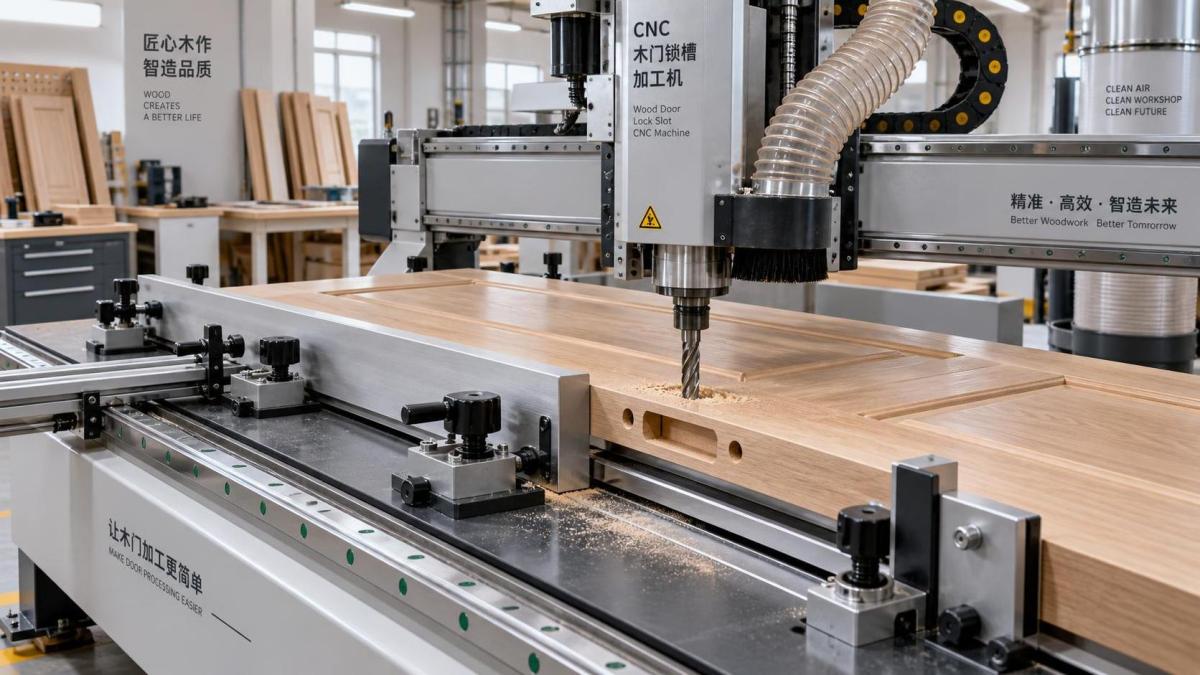
Фиксация заготовки определяет повторяемость результата
Дверь должна быть прижата к базирующим поверхностям до того, как зажимы создадут полное давление. Зажимы предназначены для закрепления правильно расположенной заготовки, а не для подтягивания неправильно установленной заготовки на место. Если пневматический или ручной зажим при закрытии сдвигает дверь в сторону, каждый цикл может иметь разное смещение в зависимости от трения поверхностей, веса двери и способа загрузки оператором.
Проверьте, что боковой упор прямой, надежно закреплен и не имеет повреждений. Убедитесь, что торцевые упоры касаются прочной прямоугольной части двери, а не сколотого угла или профилированного участка. Точки опоры должны обеспечивать устойчивость длинной двери, не позволяя ей раскачиваться. Если стол имеет регулируемые опоры, установите их так, чтобы они касались заготовки, не принуждая скрученную дверь принять новую форму.
Для серийного производства сделайте загрузку повторяемой. Оператор должен иметь возможность приложить одну и ту же пласть к одной и той же базе, сдвинуть дверь до четкого упора, подтвердить полный контакт и затем зажать ее. Не полагайтесь на визуальное выравнивание по отметке линейки для каждой двери. Метка может помочь определить ориентацию, но физические упоры и заданные базы обеспечивают лучшую стабильность.
На станках, обрабатывающих двери разных размеров, записывайте положение упоров и расположение опор для каждого повторяющегося типа двери. Возврат к прежним настройкам по памяти является частой причиной ошибок наладки. Простая карта наладки может включать толщину двери, базовую пласть, замочную кромку, положение упора, спецификацию инструмента, место зажима и точки контроля первой детали.
Настраивайте фрезу под гнездо, а не только под номинальный размер замка
Точность гнезда зависит от соотношения между фрезой и корпусом замка. Изношенная или слишком малая фреза может оставлять избыточный материал, побуждая оператора с усилием вдавливать корпус замка в гнездо. Слишком большая фреза может создать боковой зазор, из-за которого ошибку позиционирования труднее заметить до установки лицевой планки.
Используйте фрезу, соответствующую требуемой геометрии гнезда, и убедитесь, что она надежно установлена. Проверьте хвостовик, цангу и держатель инструмента на наличие налипшей смолы, износа или повреждений. Неправильно посаженная фреза может иметь биение и формировать неровное гнездо, даже если оси станка правильно позиционированы. Если инструмент обеспечивает чистый размер на небольшой глубине, но дает более широкую или смещенную выборку на полной глубине, необходимо проверить прогиб или состояние шпинделя.
Скорость подачи также имеет значение. Слишком агрессивная подача через плотную древесину, инженерные сердцевины, кромки из твердых пород или клеевые швы может отклонять фрезу. Полученное гнездо может быть шире с одной стороны, закругленным на концах или заметно отклоненным от заданной траектории. Снижение нагрузки резания, использование острого инструмента и выполнение подходящих проходов — более правильные меры, чем компенсация в программе схемы прогиба.
Не предполагайте, что новая фреза автоматически повышает точность. Подтвердите ее фактический диаметр и длину резания в соответствии с требованиями обработки. Замену инструмента следует рассматривать как изменение наладки, особенно если программа ранее корректировалась под конкретную фрезу.
Калибруйте последовательность с учетом замочной фурнитуры
Гнездо является лишь одним элементом подготовки под замок. Лицевая планка замка, шпиндель ручки, ключевой цилиндр, накладка и взаимное расположение с ответной планкой должны соответствовать друг другу. Дверь может иметь гнездо по центру, но все равно не собираться, поскольку гнездо не соответствует схеме сверления или выборке под лицевую планку.
Наиболее полезная проверка первой детали — это сборочная проверка с фактической фурнитурой, предназначенной для данного заказа. Поместите корпус замка в гнездо без усилия. Убедитесь, что он устанавливается на требуемую глубину, зона лицевой планки может быть чисто обработана, а соответствующие отверстия совмещаются с корпусом замка. Затем проверьте с обеих сторон двери. Это позволяет обнаружить перевернутую базовую пласть или неправильную центральную линию до обработки всей партии.
При изменении модели фурнитуры не используйте существующую настройку, основываясь только на схожих общих размерах. Корпуса замков могут различаться по дорнмассу, глубине корпуса, размеру лицевой планки, высоте шпинделя, расположению цилиндра и местам крепежных отверстий. Рассматривайте смену фурнитуры как новую наладку обработки. Храните проверенные настройки по модели фурнитуры и конструкции двери, а не под расплывчатой маркировкой, такой как «стандартный замок».
Выполняйте по одной регулировке за раз
Если тестовая деталь не соответствует требованиям, отрегулируйте одну переменную, изготовьте следующий образец и запишите результат. Одновременное изменение упора, направляющей, смещения программы, настройки глубины и инструмента делает невозможным определить, что именно исправило проблему. Это особенно важно на деревообрабатывающем станке для дверных замков с несколькими осями или комбинированными функциями сверления и выборки гнезд, где одна видимая ошибка может иметь более одного источника.
Если каждый замок смещен на одно и то же измеренное расстояние, скорректируйте соответствующую координату или физическую базу и проверьте ее на другом образце. Если ошибка меняется между образцами, не компенсируйте ее смещением координат. Сначала проверьте зажим, опору двери, ослабленную оснастку и загрузку оператором.
Механические проверки, которые не следует откладывать до поломки
Повторяющиеся проблемы с выравниванием могут указывать на износ, а не на неправильную наладку. Осмотрите направляющие, упоры, накладки зажимов, механизмы направляющих, крепления шпинделя и подвижные узлы на наличие люфта. Проверьте, можно ли сдвинуть упор рукой после затяжки, неравномерно ли изношены накладки зажимов и имеет ли каретка заметный люфт при изменении направления движения.
Люфт может быть особенно обманчивым. Станок может точно позиционироваться при подходе с одного направления и промахиваться при подходе с другого. Если система управления позволяет, используйте постоянное направление подхода для окончательного позиционирующего перемещения. Если станок не может повторять одну и ту же координату при нормальной работе, механическое обслуживание более уместно, чем неоднократная программная компенсация.
Удаление пыли также способствует точности. Стружка, застрявшая у упора, под дверью или внутри зоны базирования, изменяет положение заготовки. Поддерживайте чистоту стола, упоров и зон зажима между деталями, а не только в конце смены. Накопление смолы на контактных поверхностях может постепенно вызвать ту же проблему.
Практическая процедура проверки первой детали
Перед запуском производственного материала используйте короткую процедуру, которая проверяет всю цепочку базирования:
- Подтвердите модель фурнитуры, сторону открывания двери, базовую пласть и замочную кромку.
- Осмотрите дверную заготовку на наличие коробления, поврежденных кромок, мусора и нестабильных точек контакта.
- Убедитесь, что установлена правильная, чистая, острая и полностью закрепленная фреза.
- Установите дверь к направляющей и упору, затем подтвердите контакт перед зажимом.
- Обработайте тестовую деталь с использованием того же метода загрузки, который запланирован для производства.
- Измерьте гнездо от заданных кромок и проверьте посадку корпуса замка.
- Проверьте связанные отверстия и расположение лицевой планки перед утверждением наладки.
- Храните проверенный образец или записанные размеры для сравнительного контроля в процессе производства.
Эта процедура ценнее одной лишь окончательной проверки, поскольку предотвращает повторение ошибки наладки на протяжении всей серии. Во время производства выполняйте повторную проверку после замены инструмента, регулировки упоров или зажимов, изменения толщины материала либо непредвиденной остановки станка.
Когда проблема не решается регулировкой оператора
Некоторые проблемы нельзя надежно устранить с панели управления. Постоянный люфт осей, нестабильная работа шпинделя, поврежденные базирующие поверхности, ненадежный пневматический зажим или конструкция станка, которая больше не удерживает калибровку, требуют осмотра и обслуживания. Продолжение компенсации механической неисправности обычно приводит к наладке, работающей только при одном наборе условий.
При выборе поддержки для операции выборки гнезд под дверные замки доступ к рекомендациям по наладке, запасным частям и оперативной технической помощи является практической необходимостью, а не второстепенным фактором. Qingdao Zhongding Machinery Co., Ltd. поставляет деревообрабатывающее оборудование и оказывает клиентам техническое обслуживание и обеспечивает доступность запасных частей, что может быть актуально, когда повторяющаяся проблема выравнивания выходит за рамки обычной наладки оператором.
Точная выборка гнезд достигается путем рассмотрения двери, оснастки, фрезы, программы и замочной фурнитуры как единой взаимосвязанной системы. Когда базовая пласть определена, заготовка фиксируется стабильно, а траектория инструмента проверена с фактическим замком, смещенные гнезда легче диагностировать, и они значительно реже прерывают производство.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.