


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какие задачи по техническому обслуживанию деревообрабатывающего оборудования предотвращают простои
Непредвиденным остановкам обычно предшествуют небольшие изменения: шпиндель нагревается сильнее обычного, рез начинает отклоняться, подающий ролик проскальзывает на одной породе древесины, но не на другой, или пыль скапливается там, откуда должна была удаляться. Задачи технического обслуживания, предотвращающие простои, заключаются в выявлении и устранении этих изменений до того, как они приведут к поломке подшипника, перегоранию двигателя, повреждению заготовки или возникновению небезопасного состояния оборудования.
Эффективноетехническое обслуживание деревообрабатывающего оборудования должно учитывать фактический рабочий цикл станка, используемые материалы и условия эксплуатации. Форматно-раскроечный станок, обрабатывающий смолистую хвойную древесину, требует иного обслуживания, чем кромкооблицовочный станок, работающий с панелями, покрытыми клеем, тогда как широколенточный шлифовальный станок образует абразивную пыль, которая воздействует на подвижные части и электрические шкафы иначе, чем фрезерный станок. Периодичность, установленная по календарю, по-прежнему полезна, однако результаты осмотров должны определять, следует ли сокращать, сохранять или увеличивать интервал обслуживания.
Сначала устраняйте неисправности, останавливающие производство
Пильные диски, фрезы, ремни, подшипники, системы подачи, пневматические контуры и соединения системы аспирации требуют первоочередного внимания, поскольку их неисправности быстро ухудшают качество обработки или не позволяют станку работать. Электрические соединения и устройства безопасности требуют такого же внимания, даже если их состояние не оказывает немедленного влияния на качество готовой поверхности.
Полезно отделять нормальный износ от развивающейся неисправности. Нормальный износ предсказуем и устраняется очисткой, регулировкой, заточкой или плановой заменой. Развивающаяся неисправность проявляется тенденцией: усилением вибрации, ростом потребляемого тока, необходимостью повторной коррекции движения ремня, снижением вакуума, нестабильным давлением подачи или регулировкой, которая больше не сохраняется. Повторение одной и той же незначительной регулировки без определения причины ее изменения — распространенный путь к предотвратимому простою.
Удаляйте пыль там, где она вызывает механические и электрические повреждения
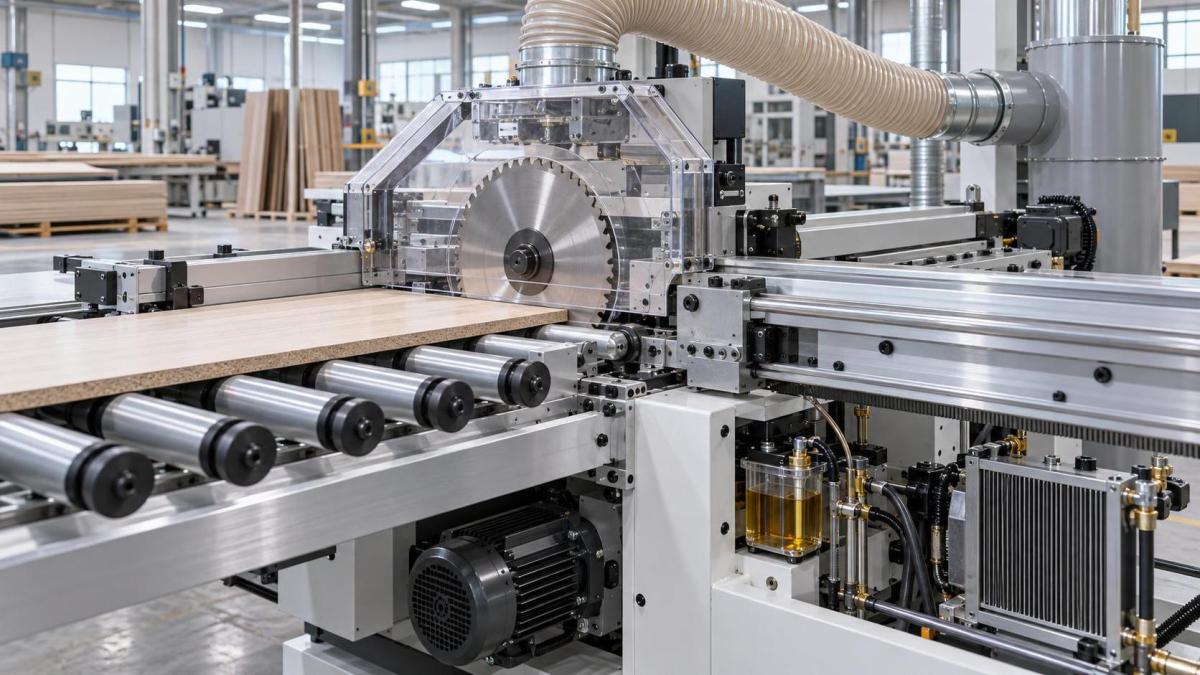
Пыль — это не просто вопрос чистоты. Мелкие частицы смешиваются со смазкой вокруг подшипников и направляющих, образуя абразивную пасту. Уплотнившаяся пыль внутри направляющей каретки пилы увеличивает сопротивление и может быть ошибочно принята за неисправность привода. Скопление пыли возле ребер охлаждения двигателя повышает рабочую температуру, а пыль внутри электрических шкафов может ухудшать охлаждение и нарушать работу контакторов, датчиков и клеммных соединений.
Очищайте поверхности станка, защитные ограждения, направляющие, механизмы подачи и вытяжные кожухи в конце смены либо с периодичностью, соответствующей материалу и процессу. Особое внимание уделяйте скрытым зонам: под вставкой стола форматно-раскроечного станка, внутри зоны шлифовальной плиты, вокруг прижимных узлов кромкооблицовочного станка и под конвейерными цепями. Вакуумная очистка предпочтительнее там, где сжатый воздух может загнать пыль в подшипники, выключатели, шкафы управления или расположенные рядом узлы станка.
Эффективность аспирации следует проверять в точке всасывания, а не оценивать только по звуку вентилятора. Кожух может выглядеть чистым, в то время как частичная закупорка воздуховода позволяет стружке оседать внутри станка. Проверяйте гибкие шланги на наличие смятия, истирания, ослабленных хомутов и внутренних отложений. Утечки возле кожуха снижают скорость захвата и позволяют пыли попадать на компоненты, не предназначенные для работы в такой среде.
Смазывайте точно, а не обильно
Смазка предотвращает задиры и снижает трение только тогда, когда правильный смазочный материал поступает в нужную точку в требуемом количестве. Чрезмерная смазка особенно вредна для деревообрабатывающего оборудования, поскольку избыток смазки притягивает пыль. Образующееся загрязнение может повредить линейные направляющие, реечные приводы и шарнирные точки быстрее, чем при контролируемом интервале смазки.
Соблюдайте указания в документации на станок относительно типа смазочного материала и интервала его применения, особенно при наличии автоматических систем смазки. Заполненный резервуар не доказывает, что смазка поступает во все точки. Осматривайте линии подачи на наличие трещин, перегибов, засоренных дозирующих устройств и ослабленных соединений. В ручных точках смазки удаляйте старую загрязненную смазку из области фитинга перед нанесением свежей. Для направляющих и скользящих поверхностей сначала очистите поверхность, затем нанесите легкую равномерную пленку, соответствующую конструкции направляющей.
Не наносите обычную консистентную смазку на компонент только потому, что он движется. Некоторые подшипники герметизированы на весь срок службы, некоторые цепи требуют специального масла, а некоторым открытым системам направляющих при работе в запыленных условиях требуется сухопленочная или малолипкая смазка. Смешивание несовместимых продуктов может снизить эффективность смазки или повредить уплотнения. Если утвержденный смазочный материал недоступен, подтвердите эквивалентную спецификацию, а не выбирайте продукт только по внешнему виду или вязкости.
Поддерживайте режущие системы острыми, сбалансированными и правильно установленными
Затупившийся пильный диск или фрезерная головка не только ухудшают качество поверхности. Они повышают усилие резания, увеличивают нагрузку на двигатель, создают нагрев и могут вызвать вибрацию, ускоряющую износ валов, подшипников, ремней и элементов удержания заготовки. Отложения смолы вызывают аналогичные симптомы, поэтому инструмент, который кажется затупившимся, следует очистить и осмотреть, прежде чем решать, что единственным способом устранения проблемы является заточка.
Перед установкой пильного диска осмотрите вал, поверхности фланцев, посадочные отверстия, зажимные поверхности и установочные штифты. Стружка или смола, зажатые между этими поверхностями, могут вызвать биение, даже если сам диск ровный. Чрезмерное биение приводит к плохому качеству реза, следам перегрева, неравномерной ширине пропила и преждевременной нагрузке на подшипники. Затягивайте зажимные элементы согласно указанной методике; неравномерная или чрезмерная затяжка может деформировать диск или повредить резьбу.
Замена фрез требует такой же дисциплины. Ножевые вставки должны иметь одинаковый вылет и закрепляться правильными крепежными элементами. На строгальных и фрезерных головках неодинаковый вылет ножей вызывает вибрацию и неравномерную поверхность, что может быть ошибочно отнесено к скорости подачи или влажности древесины. После смены инструмента проверьте направление вращения, положение защитного ограждения, зазоры и испытайте станок на подходящей заготовке, прежде чем возвращать его в полноценное производство.
Проверки выравнивания должны следовать за симптомами, а не только выполняться по привычке
Выравнивание часто проверяют после появления заметной проблемы качества, однако ограниченная регулярная базовая проверка позволяет избежать длительного поиска неисправностей в дальнейшем. Форматно-раскроечный станок, который постоянно дает конический рез, может иметь смещение направляющей линейки, люфт каретки, биение диска или неправильно выровненную подрезную систему. Регулировка линейки без проверки других условий может временно скрыть причину и создать другую ошибку.
На пильных станках проверяйте взаимное расположение пильного диска, направляющей линейки, стола, подрезного диска и траектории движения каретки. На рейсмусовых и широколенточных шлифовальных станках убедитесь, что подъем стола и прижимные элементы остаются параллельными траектории резания или шлифования. Для ЧПУ-фрезеров проверьте плоскостность жертвенного стола, перпендикулярность шпинделя, состояние цанги, биение инструмента и жесткость вакуумного или механического крепления заготовки. Плохая поверхность на одном участке стола может указывать на локальную проблему жертвенного стола или опоры, а не на общую неисправность шпинделя.
Записывайте измеренные отклонения и выполненную регулировку. Без записей постепенное смещение трудно отличить от единичного нарушения после столкновения, инцидента с инструментом, перемещения оборудования или большой нагрузки материала. Измерения также защищают от чрезмерной регулировки: значения выравнивания имеют смысл только при проверке на чистом станке, подходящими измерительными средствами и со стабильными базовыми поверхностями.
Защищайте подшипники, ремни и компоненты передачи
Подшипники редко выходят из строя без предупреждения. Нагрев, шум, неравномерное вращение, утечка смазки, вибрация и повторяющееся повреждение соседних ремней являются полезными признаками. По возможности сравнивайте аналогичные узлы, например подшипники левого и правого подающих роликов или парные шпиндельные узлы. Разница температур более показательна после работы станка при сопоставимой нагрузке, чем сразу после запуска.
Проверка ремней должна включать натяжение, отслеживание движения, износ кромок, глянцевание, трещины и состояние шкивов. Ремень, который свистит при ускорении, может быть ослаблен, загрязнен, перегружен или работать на несоосных шкивах. Увеличение натяжения без проверки выравнивания шкивов или нагрузки станка может перенести проблему на подшипники двигателя и шпинделя. Заменяйте ремни комплектами, если привод использует несколько ремней, поскольку сочетание нового ремня с растянутыми ремнями приводит к неравномерному распределению нагрузки.
Цепи, зубчатые передачи и реечные приводы необходимо проверять на правильность зацепления, наличие загрязнений и ненормальный люфт. Слишком сильно натянутая цепь может сначала работать тихо, но перегружать валы и подшипники. Напротив, чрезмерное провисание может вызвать перескок, ударную нагрузку и неточное позиционирование. Правильная настройка определяется соответствующей спецификацией станка, а не устранением любого видимого перемещения.
Обслуживайте системы подачи, прижима и пневматики как элементы контроля качества
Проблемы подачи часто ошибочно диагностируются как неисправности фрезы или материала. Изношенные резиновые ролики, ролики с налетом смолы, слабые пружины, неправильное давление и загрязненные пневматические компоненты могут вызывать проскальзывание, нестабильный интервал между плитами, вырыв в начале или конце обработки, смещение кромочного материала или нестабильное шлифование. Очищайте подающие ролики средством, совместимым с материалом и не повреждающим поверхность ролика. Растворители, затвердевающие или вызывающие набухание резины, дают краткосрочный результат очистки и долгосрочную проблему со сцеплением.
На пневматических станках сливайте воду из блоков подготовки воздуха с учетом местного качества воздуха и часов работы. Проверяйте фильтры, регуляторы, лубрикаторы при их наличии, цилиндры, фитинги и шланги на утечки или замедленную реакцию. Цилиндр, который периодически не достигает конечного положения, может иметь недостаточное давление питания, ограниченный регулятор расхода, износ внутренних уплотнений или механическое препятствие. Замена цилиндра до проверки воздушного контура и механической связи может оставить фактическую неисправность неустраненной.
На кромкооблицовочных станках проверяйте прижимные ролики, узлы торцовки, компоненты нанесения клея и скребковые узлы как единую технологическую цепь. Недостаточный прижим может выглядеть как отказ клея; чрезмерное накопление клея может выглядеть как плохая торцовка. Клеевые ванны и зоны нанесения следует очищать до того, как отложения затвердеют настолько, что изменят толщину покрытия или затруднят движение.
Не откладывайте электрические проверки до возникновения неисправности
Нагрев и вибрация постепенно ослабляют электрические клеммы, ухудшают состояние кабельных опор и нагружают разъемы. При безопасно отключенном питании в соответствии с процедурой станка осмотрите клеммы, кабельные вводы, гибкие кабельные цепи, соединения заземления и состояние изоляции. Обращайте внимание на изменение цвета, хрупкую изоляцию, поврежденные кабельные каналы, проникновение влаги и повторяющееся трение на подвижных осях или откидных ограждениях.
Срабатывания защиты двигателя и аварийные сигналы привода следует рассматривать как диагностическую информацию. Сброс защиты восстанавливает работу, но не объясняет, была ли причиной тупая оснастка, перегруженная подача, заблокированная аспирация, неправильное напряжение, механическое заклинивание, выходящий из строя подшипник или проблема охлаждения. Зафиксируйте условие аварийного сигнала, обрабатываемый материал, состояние станка и любые необычные звуки до исчезновения признаков.
Предохранительные выключатели, аварийные остановы, блокировки, функции торможения и положения ограждений также требуют функциональных проверок с установленной периодичностью. Неправильно выровненный выключатель ограждения может вызывать периодические остановки, тогда как его обход создает гораздо более серьезную проблему. Очистка, регулировка, надежное крепление и замена поврежденных приводных элементов являются задачами технического обслуживания, а не производственными перерывами, которые следует откладывать.
Используйте записи о состоянии, чтобы превращать повторяющиеся неисправности в плановые работы
Запись о техническом обслуживании наиболее полезна, когда она фиксирует изменения, а не просто подтверждает выполнение процедуры. Записывайте дату, наработку станка при ее наличии, измеренные значения, номера замененных деталей, наблюдаемые симптомы и выполненные корректирующие действия. Включайте такие сведения, как состояние пильного диска, регулировка движения ремня, сравнение температуры подшипников, давление воздуха на станке или наблюдения по аспирации. Краткие заметки, связанные с фактическими результатами, ценнее длинного общего контрольного списка.
Повторяющиеся неисправности часто имеют первопричину выше по процессу. Повторное скалывание фрез может быть результатом скрытого металла в восстановленных плитах, плохого крепления заготовки, неправильных параметров резания или чрезмерного биения шпинделя. Частое засорение вытяжных кожухов может указывать на прокладку воздуховодов, недостаточный воздушный поток, влажный материал или неподходящее положение кожуха. Повторяющиеся срабатывания предохранителей или защиты от перегрузки могут происходить из-за механического сопротивления, а не из-за срабатывающего электрического компонента.
Планируйте замену расходных материалов и изнашиваемых деталей с учетом состояния и срока поставки. Храните критически важные позиции, идентифицированные по модели станка и подтвержденной спецификации, включая ремни, подшипники, контакторы, датчики, пневматические уплотнения, предохранители, утвержденные смазочные материалы и распространенные крепежные элементы оснастки. Не маркированная запасная часть, которая выглядит похожей, не обязательно подходит; диаметр вала, зазор подшипника, номинальное напряжение, тип разъема, профиль ремня и температурная стойкость влияют на совместимость.
Предотвращение простоев обеспечивается дисциплинированным вниманием к точкам, где пыль, трение, нагрев, вибрация, смещение выравнивания и нестабильная подача начинают влиять на работу станка. Когда регулярная работа связана с видимым состоянием и зафиксированными тенденциями, техническое обслуживание становится способом планировать корректирующие действия до того, как время их проведения определит производство.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.