


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как выявить причину неточных резов на деревообрабатывающих станках
Как выявить причину неточных резов на деревообрабатывающих станках
Неточные резы редко возникают из-за одной очевидной неисправности. Форматно-раскроечный станок может выполнять прямой рез с одной стороны листа, но отклоняться в конце. Станок с подвижным столом может производить чисто обработанные детали, не соответствующие заданному размеру. Кромкооблицовочная линия может выглядеть так, будто имеет проблему с торцевой обрезкой, хотя фактическая причина началась с неперпендикулярности панели при раскрое. В каждом случае замена деталей до выявления источника проблемы может привести к большему простою, дополнительным регулировкам и отсутствию долговременного исправления.
Эффективнаядиагностика деревообрабатывающего оборудования начинается с отделения симптома от причины. Цель состоит не просто в поиске компонента, который выглядит изношенным, а в определении того, вызвана ли ошибка режущим инструментом, шпинделем или валом пилы, системой направляющих, способом фиксации заготовки, геометрией стола, состоянием материала или настройками управления. Последовательный подход важен, поскольку несколько незначительных отклонений могут объединиться в заметную ошибку реза.
Перед началом регулировки зафиксируйте, что именно происходит. Ошибка постоянная или периодическая? Возникает ли она при поперечном, продольном или угловом резе либо только при одной длине заготовки? Усиливается ли она после прогрева станка? Эти наблюдения сужают круг поиска значительно эффективнее, чем начало с общей проверки выравнивания.
Определите ошибку реза до вмешательства в станок
«Неточный» может означать несколько разных явлений, и каждая картина указывает на различную группу причин. Ошибка размера не обязательно является угловой ошибкой. Вырывы материала не доказывают, что направляющая линейка непараллельна. Подгоревшая кромка может быть следствием состояния пилы, давления подачи, внутренних напряжений материала или взаимного расположения пилы и линейки.
Начните с контрольной заготовки. Используйте достаточно плоский, стабильный материал без явных повреждений. Отметьте его базовую пласть и базовую кромку. Выполните повторные резы без изменения настройки, затем проведите измерения более чем в одной точке. Для проверки перпендикулярности сравните оба конца контрольной детали или используйте надёжный угольник, соответствующий ожидаемому допуску станка. Для оценки повторяемости размеров измерьте серию деталей, а не полагайтесь на один рез.
Такая первоначальная классификация предотвращает распространённую ошибку: регулировку станка для устранения ошибки, вызванной процессом резания. Если пила обеспечивает правильный размер, но оставляет обгоревшую или ворсистую кромку, изменение калибровки цифрового упора не решит проблему.
Исключите неисправности пилы и инструментальной оснастки
Пилу часто обвиняют в первую очередь, и иногда это справедливо. Тупая пила увеличивает усилие резания и может прогибаться под нагрузкой. Накопление смолы изменяет процесс резания и может повышать температуру. Повреждённые зубья, неподходящая для материала геометрия зубьев или несоответствующая ширина пропила могут влиять на качество кромки и траекторию реза. Однако пилу следует оценивать как узел в сборе, а не только как расходный инструмент.
После отключения питания в соответствии с правилами безопасности на объекте проверьте корпус пилы, зубья, посадочное отверстие, поверхности фланцев и посадочную зону вала. Пыль, смола, повреждённый фланец или посторонняя частица между пилой и фланцем могут вызвать боковое биение. Пила, которая кажется колеблющейся, может вовсе не быть погнутой; возможно, она просто установлена на загрязнённую монтажную поверхность.
При наличии подходящего измерительного оборудования проверьте биение сначала на валу, а затем на установленной пиле. Целью является сравнение, а не опора на универсальное числовое значение. Если показание на валу стабильно, но показание пилы существенно меняется после установки, следует проверить пилу, фланец или посадочные поверхности. Если оба измерения показывают схожее отклонение, исследуйте сам шпиндель или вал.
Не упускайте из виду натяжение пилы и нагрузку при резании. Пила может казаться исправной при проверке вращения без нагрузки, но прогибаться при тяжёлом продольном резе. Это особенно актуально при обработке плотных плит, массива древесины с внутренними напряжениями, ламинированных материалов или материала толщиной, близкой к практической производительности станка. Контролируемое сравнение с заведомо исправной пилой часто быстрее длительных обсуждений состояния зубьев.
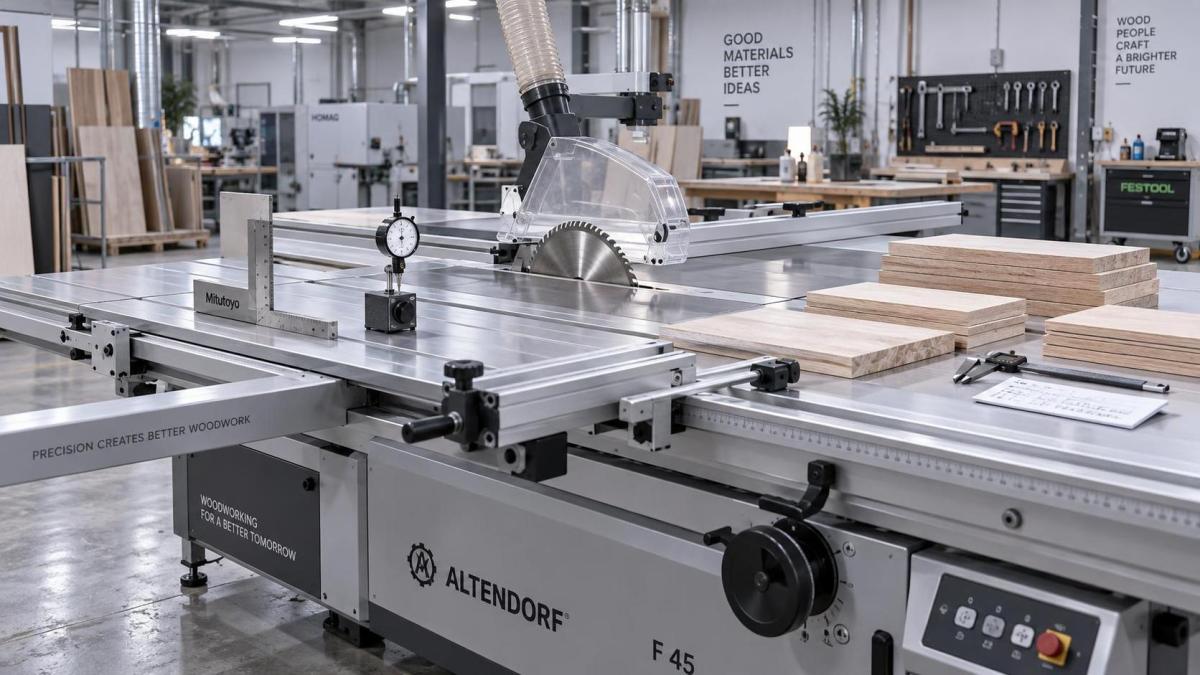
Проверяйте геометрию станка в правильном порядке
После исключения или устранения проблем с оснасткой переходите от оси резания наружу. На станке с неподвижным столом критическим обычно является соотношение между плоскостью пилы и продольной направляющей линейкой. На форматно-раскроечном станке важны взаимосвязи между пилой, подвижной кареткой, поперечным упором и системой стопоров. Фрезерные станки с ЧПУ и обрабатывающие центры добавляют к диагностике перпендикулярность портала, состояние шпинделя, вакуумное удержание и позиционирование осей.
Не регулируйте все точки выравнивания одновременно. Установите один стабильный базовый ориентир и работайте от него. Например, до оценки параллельности линейки убедитесь, что пила установлена правильно и вал исправен. Перед перенастройкой поперечного упора подтвердите ход каретки. Если сам базовый ориентир неверен, последующие регулировки могут скрыть исходную проблему и усложнить будущий сервис.
Продольная направляющая линейка и система направляющих
Линейка, которая ненадёжно закреплена, непрямая или неправильно расположена относительно пилы, может вызывать неточную ширину и низкое качество реза. Практический симптом зависит от направления ошибки. Если заготовка зажимается между линейкой и задней частью пилы, могут увеличиться следы нагрева, шум и риск обратного выброса. Если заготовка отклоняется от предполагаемой траектории, результатом может быть переменная ширина, а не чистая повторяемая ошибка.
Проверьте наличие люфта в механизме фиксации, загрязнений на направляющей рейке, повреждённых контактных накладок и люфта, проявляющегося только при приложении давления к концу линейки. Линейка может выглядеть правильно при измерении в покое, но смещаться при раскрое полноразмерной панели. Именно поэтому статическое измерение следует дополнять практическим испытательным резом.
Подвижный стол, поперечный упор и стопоры
На оборудовании с подвижным столом состояние каретки имеет ключевое значение для перпендикулярности реза. Мусор в направляющих, износ подшипников, неправильная регулировка каретки или повреждения при работе с крупными панелями могут создавать перемещения, которые трудно увидеть, но легко измерить на готовых изделиях. Проверяйте перемещение по всей длине хода, а не в одной точке. Некоторые неисправности проявляются только вблизи концов хода, где изменяются нагрузка и рычажное воздействие.
Затем необходимо отдельно проверить поперечный упор. Прямой упор, не перпендикулярный движению каретки, создаёт постоянную угловую ошибку. Упор с ослабленным шарниром, стопором или удлинителем может давать нестабильные результаты. На длинных заготовках эти проблемы заметнее, поскольку небольшое угловое отклонение у упора превращается в большую разницу размеров на дальнем конце.
Если используется цифровой индикатор или приводной стопор, различайте механическое позиционирование и отображаемое позиционирование. Если стопор каждый раз достигает одной и той же физической точки, но дисплей показывает неверное значение, может быть уместна перекалибровка. Если стопор не достигает одной и той же точки повторно, одной калибровки недостаточно; проверьте привод, муфту, обратную связь энкодера, базовую точку предела и механические препятствия.
Рассматривайте заготовку как часть системы
Станки не обрабатывают идеальный материал. Изогнутая доска может качаться на столе. Покоробленная панель может смещаться относительно линейки. Внутренние напряжения в массиве древесины могут высвобождаться при продольном распиле и вызывать смыкание или раскрытие пропила за пилой. Ламинированные плиты могут иметь повреждённые кромки или неровные поверхности, затрудняющие повторяемое базирование.
Если ошибка появляется только на определённых материалах, сравните ту же настройку с использованием плоской эталонной панели. Если станок правильно раскраивает эталонную панель, не изменяйте настройки выравнивания, пока не будет оценена работа с материалом. Опорные ролики, поддержка подвижного стола, зажимы, прижимные устройства, вакуумные зоны и техника подачи оператором могут влиять на конечный результат.
Здесь также важна последовательность процесса. В мебельном производстве панель, которая была слегка раскроена не под прямым углом на этапе форматирования, может создавать вводящие в заблуждение неисправности при сверлении, кромкооблицовке или сборке. Проследите первую операцию, на которой была создана базовая кромка или размер. Ремонт последнего станка в технологической цепочке может устранить только видимое последствие.
Отделяйте механические ошибки от ошибок настроек и управления
Современное деревообрабатывающее оборудование может сочетать ручные регулировки с цифровыми шкалами, сервоупорами, последовательностями под управлением PLC и программами ЧПУ. Это может направить ремонтные работы в неверную сторону: несоответствие размера иногда считают программной проблемой до проверки механического упора, либо реальную проблему энкодера принимают за нарушение выравнивания линейки.
Полезный метод локализации состоит в сравнении команды, перемещения и результата. Какой размер был введён или выбран? В какой физической точке остановился механизм? Какой размер был фактически получен после реза? Если введённое значение и физическое положение постоянно не совпадают, проверьте калибровку, базовые смещения, единицы измерения и данные программы. Если физическое положение меняется при одинаковых командах, исследуйте люфт, состояние ремня или рейки, надёжность муфты, настройку привода и обратную связь датчиков. Если физическое положение стабильно, но размер реза меняется, вернитесь к фиксации заготовки, прогибу пилы или перемещению материала.
Для операций с ЧПУ подтвердите активное рабочее смещение, данные длины инструмента, компенсацию диаметра инструмента, редакцию программы и стратегию траектории инструмента до изменения параметров станка. Неверная запись инструмента может создать повторяемую ошибку размера, которая выглядит точно как дрейф калибровки оси. Напротив, незакреплённый шпиндель, изношенная цанга или недостаточный зажим могут вызывать нестабильные размеры, которые не исправит никакое редактирование программы.
Используйте воспроизводимый журнал диагностики
Качественная диагностика выполняется быстрее, когда наблюдения сохраняются. Записывайте модель и конфигурацию станка, тип и толщину материала, используемую пилу или инструмент, направление реза, ожидаемый размер, измеренный результат и выполненные регулировки. Фотографии кромки реза и схемы измерения полезны, когда требуется удалённая техническая поддержка. Они также предотвращают повторение одних и тех же проверок без контекста при следующем сервисном визите.
Практический журнал должен включать не только обнаруженное, но и исключённые причины. Записи «пила заменена, без изменений», «фиксация линейки проверена под нагрузкой» или «ошибка возникает только на изогнутых панелях» дают следующему специалисту ясный путь действий. Этот подход особенно ценен там, где на одном станке работают несколько смен и настройки меняются между производственными запусками.
В Qingdao Zhongding Machinery Co., Ltd. долгосрочная поддержка оборудования рассматривается как часть жизненного цикла оборудования, а не как отдельная послепродажная задача. Более чем 20-летний опыт производства и экспорта деревообрабатывающего оборудования подтверждает практический вывод: проблемы точности наиболее надёжно решаются, когда специалисты получают полную информацию о станке, проверяют базовое состояние и изменяют по одному параметру за раз. Наличие запасных частей важно, однако правильная диагностика определяет, необходима ли вообще замена детали.
Когда следует прекратить регулировку и перейти к эскалации проблемы
Некоторые неисправности не следует устранять многократной локальной регулировкой. Передайте проблему на более высокий уровень при наличии признаков повреждения подшипников шпинделя, трещин или деформации конструктивных компонентов, повторяющихся электрических неисправностей позиционирования, аномальной вибрации, необъяснимого движения механизма, связанного с безопасностью, или внезапного изменения точности после удара или транспортировки. Продолжение работы может повредить оснастку, ухудшить качество реза или создать угрозу безопасности.
При запросе технической помощи предоставьте результаты пробных резов, измерения, фотографии или видео соответствующего движения, сведения об оснастке и описание момента возникновения неисправности. Эта информация позволяет сервисной команде отличить вероятную проблему регулировки от неисправности компонента или установки. Неточные резы становятся управляемыми, когда диагностика следует по пути резания — от инструмента и шпинделя через направляющие и столы к поддержке материала и логике управления, — а не основывается на регулировке методом проб и ошибок.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.