


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Что вызывает пузыри при ламинировании древесного шпона
Шпонированная панель может выглядеть приемлемо сразу после выхода из пресса, а после охлаждения на ней могут появиться вздутия, мягкие участки или заметные пузыри. В других случаях пузырь появляется сразу при обрезке шпона или при легком нажатии рукой. Эти дефекты не являются лишь косметическими: они могут снижать прочность склеивания, создавать проблемы при шлифовании и отделке, а также приводить к необходимости переделки или браковки панели.
Пузыри при ламинировании древесного шпона обычно возникают из-за захваченного воздуха, пара, недостаточного контакта клея или неравномерного давления по всей панели. Практическое решение заключается в определенииместа расположения пузыря, момента его появления и наличия слабого склеивания под ним. Эта информация помогает отличить проблему с клеем от проблем, связанных с влажностью, настройками пресса, материалами или обращением с ними. Правильно настроенный станок для ламинирования древесного шпона помогает поддерживать равномерное давление и контролируемые условия обработки, однако станок не может компенсировать неподходящий шпон, неровные основы или неправильно подготовленный клей.
Начните с анализа характера расположения пузырей
Расположение и форма пузыря часто дают первую полезную подсказку. Не изменяйте одновременно клей, температуру и давление. Осмотрите несколько дефектных панелей, отметьте пораженные участки и сравните характер дефектов перед внесением корректировок.
Пузырь, который можно временно прижать, но который затем снова поднимается, часто указывает на пар или воздух, захваченные внутри клеевого шва. Пузырь, который ощущается как непрочно приклеенный и остается плоским после нажатия, может более явно свидетельствовать о разрушении клеевого соединения. По возможности вырежьте небольшой образец из забракованной панели. Вид клеевой пленки и поверхность разрушения скажут значительно больше, чем один лишь визуальный осмотр.
Дисбаланс влажности — частая скрытая причина
Древесный шпон быстро реагирует на изменения влажности. Лист шпона, хранившийся во влажной зоне, может содержать достаточно влаги для образования пара при попадании в нагретый пресс. Влага также может поступать от влажной основы, клея на водной основе или недавно очищенной рабочей поверхности. При нагреве эта влага превращается в пар и ищет выход. Если шпон и клеевая пленка герметизируют поверхность до выхода пара, образуется вздутие.
Противоположное состояние также может создавать проблемы. Пересушенный шпон может стать хрупким, загибаться по краям или неравномерно впитывать клей. При загрузке он может отходить от клеевой пленки, оставляя мелкие пустоты, которые позднее проявляются в виде пузырей. Значительная разница во влажности между шпоном и материалом основы может вызвать напряжения после ламинирования, даже если первоначальный результат прессования выглядит гладким.
Перед ламинированием выдерживайте шпон и основы панелей в стабильной производственной среде. Защищайте стопы от прямого воздушного потока, влаги с пола и резких перепадов температуры. Листы шпона должны лежать ровно и акклиматизироваться, а не поступать непосредственно из холодного влажного склада в нагретый пресс. Также проверяйте основу, особенно фанеру, древесно-стружечные плиты, MDF и композитные сердцевины, которые могли храниться в других условиях.
Если пузыри появились после смены партии шпона, не следует сразу считать причиной настройки пресса. Сравните ощущения от листов, их коробление, стабильность толщины, условия хранения и влажностное состояние. Изменение материала часто объясняет, почему процесс, работавший накануне, начинает давать вздутия.
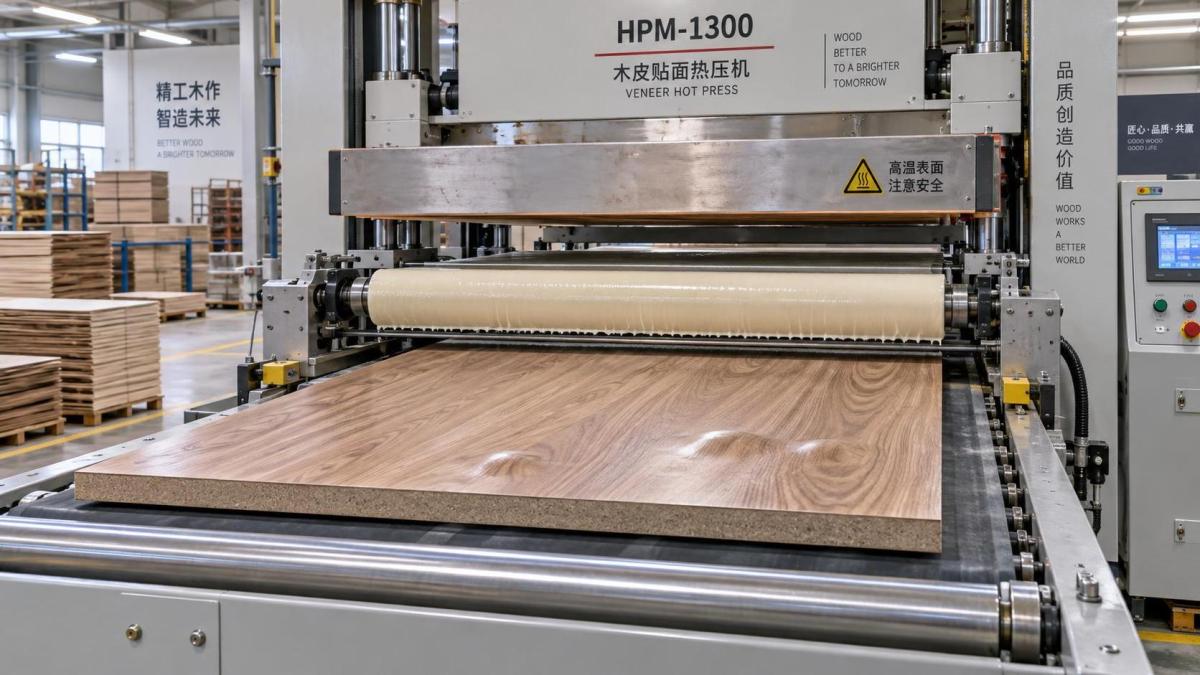
Нанесение клея может создавать пустоты еще до поступления панели в пресс
Клей должен образовывать сплошную рабочую пленку между шпоном и основой. Слишком малое количество клея оставляет сухие участки, на которых материалы не могут полностью контактировать. Избыточное количество клея может оставаться слишком влажным, проникать в поры или вносить дополнительную влагу, которая под воздействием тепла превращается в пар. Требуемый расход зависит от типа клея, пористости шпона, впитывающей способности основы, метода прессования и производственного времени; единого количества, подходящего для всех задач, не существует.
Особенно вредно неравномерное нанесение. Изношенные валики-аппликаторы, забитые сопла, загрязненные поверхности клеенаносящего устройства и неправильно установленные зазоры валиков могут оставлять полосы с толстым и тонким слоем клея. В результате панель может хорошо склеиться на одном участке и образовать вздутие на другом. Проверьте тестовую панель или используйте простой визуальный контроль переноса, чтобы убедиться в равномерности клеевой пленки от края до края.
Контролируйте открытое время, а не только количество клея
Открытое время — это период между нанесением клея и закрытием пресса. Если панель ожидает слишком долго, поверхность клея может подсохнуть до приложения давления. Поверхность может выглядеть покрытой клеем, но он уже не обладает достаточной текучестью для смачивания шпона и основы. Это часто приводит к локальному слабому склеиванию или сухим пузырям.
Слишком короткое открытое время может быть не менее проблемным, если панели поспешно подают в пресс до того, как клей распределится и стабилизируется должным образом. Результатом могут стать выдавливание клея, смещение шпона, избыточное удержание влаги или неравномерный клеевой шов. Температура, воздушный поток, рецептура клея и впитывающая способность основы влияют на рабочее время. Фиксируйте фактический интервал в ходе производства, а не полагайтесь только на запланированный цикл.
- Убедитесь, что клей смешан и подготовлен в соответствии с инструкциями его поставщика.
- Проверяйте чистоту валиков и равномерность пленки в начале каждой смены и после остановки.
- Обеспечивайте стабильное перемещение покрытых клеем панелей к прессу.
- Не оставляйте покрытый клеем шпон под сильным воздушным потоком или источниками тепла.
- Сравнивайте нанесение клея на пористые и плотные породы шпона; они могут вести себя по-разному.
Неравномерное давление оставляет воздушные карманы и зоны слабого контакта
Давление — это не просто число, отображаемое на панели управления станка. Важный вопрос состоит в том, равномерно ли давление передается по всей панели и остается ли оно стабильным достаточно долго, чтобы клей сформировал соединение. Низкое или нестабильное давление допускает небольшие зазоры между шпоном и основой. В этих зазорах остается воздух, а клей может не заполнить их после начала схватывания.
К распространенным механическим причинам относятся неровные поверхности плит пресса, поврежденные прессовые прокладки, изношенные ленты, загрязненные прижимные плиты, недостаточная опора заготовок и различия в толщине панелей. Одна щепка, затвердевшее пятно клея или частица мусора на плите пресса могут препятствовать полному контакту на части панели. При вакуумном ламинировании утечки в мешке, уплотнениях, соединениях шлангов или вакуумной системе могут снизить уплотнение и оставить локальные пузыри.
Панели с неровной сердцевиной требуют особого внимания. Основа с прогибом, шероховатостью, вмятинами или переменной толщиной требует большей компенсации, чем плоская калиброванная панель. Гибкие прокладки или подходящие прижимные плиты могут способствовать распределению давления, однако они должны быть чистыми, плоскими и соответствовать методу прессования. Добавление прокладки не заменяет устранение серьезных дефектов основы.
Проверяйте фактический контакт по всей рабочей зоне
Если дефект постоянно возникает в одном и том же месте, проверьте пресс вместо того, чтобы продолжать корректировать настройки клея. Используйте одобренный метод проверки давления, подходящий для данного станка, осмотрите состояние плит пресса и сравните проблемную зону с неповрежденными участками. На станке для ламинирования древесного шпона необходимы регулярные проверки работы системы давления, выравнивания плит и рабочих поверхностей, поскольку постепенный износ может быть незаметен в ходе обычного производства.
Также проверьте технику загрузки. Шпон должен укладываться без складок, перегибов, захваченного мусора или загнутых краев. Лист, натянутый с одной стороны и свободно лежащий с другой, может перекрывать поверхность, а не прилегать к ней равномерно. Легкое предварительное позиционирование и аккуратная укладка снижают вероятность захвата воздуха до закрытия пресса.
Тепло может обеспечить отверждение или создать давление пара
Ламинирование с нагревом требует баланса между температурой, временем выдержки, требованиями клея и влажностью материалов. Чрезмерный нагрев может мгновенно превратить влагу в пар быстрее, чем она успеет выйти. Он также может вызвать преждевременное схватывание поверхности клея, запирая газ в клеевом шве. Недостаточный нагрев, напротив, может привести к неполному отверждению некоторых термореактивных клеев, вследствие чего позднее появляются пузыри или расслоение.
Не следует считать, что температура, отображаемая контроллером, идентична температуре поверхности панели. На фактическую теплопередачу влияют температура плит пресса, температура сердцевины, толщина шпона, материал прижимной плиты и частота загрузки. Толстая или холодная основа может быстро поглощать тепло, тогда как тонкий шпон может нагреваться значительно быстрее ожидаемого. Проверяйте настройки подходящим методом измерения при наладке процесса, особенно после технического обслуживания или при изменении конструкции материала.
Сброс давления также имеет значение. Слишком резкое открытие горячего пресса может позволить внутреннему пару расшириться до того, как клеевое соединение стабилизируется. Если это допускает клеевая система, оставляйте панель под контролируемым давлением на необходимое время выдержки, затем сбрасывайте давление в соответствии с установленным процессом. Не складывайте горячие панели сразу таким образом, чтобы между ними задерживались тепло и влага.
Подготовку основы часто недооценивают
Шпон не может скрыть плохую поверхность для склеивания. Пыль, остатки шлифования, масло, загрязнение силиконом, незакрепленные волокна и неровные следы механической обработки препятствуют контакту клея. Мелкая пыль особенно обманчива, поскольку после шлифования она может быть незаметна, но при этом образует слабый слой между клеем и основой. Тщательно очищайте поверхность и поддерживайте зоны обращения с материалами свободными от загрязнений.
Шероховатость поверхности также должна быть подходящей. Очень шероховатая основа может требовать большего количества клея для заполнения ее текстуры, тогда как чрезмерно закрытая или отполированная поверхность может ограничивать проникновение клея и механическое сцепление. Цель состоит в получении чистой, однородной поверхности, обеспечивающей контролируемое смачивание, а не максимальную шероховатость. Если вздутия сосредоточены над зашпатлеванными участками, заплатами, сучками или отремонтированными дефектами, сравните их впитывающую способность и плоскостность с остальной частью панели.
Проверяйте обратную сторону шпона так же тщательно, как и сердцевину. Незакрепленная пыль, трещины, повреждения от шлифования, ремонт с использованием ленты или естественные пустоты текстуры могут препятствовать равномерному контакту с клеем. Тонкий шпон склонен к просачиванию клея, однако уменьшение количества клея без проверки качества поверхности может создать сухие зоны склеивания. Корректируйте процесс с учетом фактического сочетания шпона и основы, а не рассматривайте каждый лист как идентичный.
Практическая последовательность действий для устранения пузырей в процессе производства
При появлении дефектов изолируйте небольшое количество панелей и вносите контролируемые изменения. Случайные корректировки могут скрыть истинную причину и создать другой дефект.
- Остановитесь и классифицируйте дефект. Отметьте размер пузыря, место расположения, время появления, а также возникает ли он до или после охлаждения.
- Осмотрите разрушенное соединение. Осторожно раскройте или разрежьте забракованный образец. Ищите сухой клей, влажный клей, плохой перенос, отрыв древесных волокон, захваченную пыль или признаки пара.
- Сначала проверьте материалы. Убедитесь, что шпон и сердцевина плоские, чистые, правильно кондиционированы и не имеют явных проблем с влажностью или хранением.
- Проверьте обращение с клеем. Убедитесь в правильности смешивания, равномерности нанесения, соблюдении рабочего времени и однородности покрытия.
- Проверьте подачу давления. Очистите поверхности пресса, осмотрите прокладки или прижимные плиты, проверьте повторяющиеся места дефектов и убедитесь, что панель имеет равномерную опору.
- Изменяйте только один параметр процесса за раз. В зависимости от имеющихся данных, в рамках контролируемого испытания изменяйте температуру, время прессования, давление или интервал загрузки.
- Дайте панелям стабилизироваться перед оценкой. Некоторые пузыри, связанные с влагой и теплом, появляются только после охлаждения, поэтому осматривайте образцы после обычного периода обращения.
Ведите краткую производственную запись при введении нового клея, породы шпона, основы, толщины или настройки пресса. Фиксируйте состояние материала, подготовку клея, метод нанесения, настройки пресса и наблюдаемый результат. Это полезнее, чем полагаться на память, когда аналогичный характер пузырей появится позднее.
Когда проблема указывает на станок, а не на процесс
Повторяющиеся дефекты в одной фиксированной зоне, колебания давления в течение цикла, неравномерный нагрев плит пресса, регулярная потеря вакуума или неспособность пресса надежно удерживать настройки следует рассматривать как вопросы технической проверки оборудования. Продолжение производства при нестабильном давлении или температуре часто расходует больше шпона и клея, чем плановая остановка на техническое обслуживание.
Регулярная очистка и проверка прессовых поверхностей, уплотнений, гидравлических или пневматических компонентов, систем управления нагревом, валиков и точек выравнивания помогают предотвратить эти неисправности. Станок должен соответствовать используемым размерам панелей, конструкции материалов, клеевой системе и методу производства. Даже хорошо обслуживаемый станок для ламинирования древесного шпона нуждается в настройках процесса, учитывающих фактические материалы на линии.
Наиболее надежный способ предотвратить появление пузырей — рассматривать ламинирование как взаимосвязанный процесс: стабильные материалы, чистые поверхности, сплошная клеевая пленка, правильное время, равномерное давление и контролируемый нагрев. Как только характер пузырей будет связан с одним из этих условий, корректирующие действия станут значительно более точными и повторяемыми.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.