


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Почему шлифовальный станок для фанеры оставляет неравномерную толщину панели?
Неравномерная толщина фанеры после шлифования обычно указывает на одну из двух проблем: станок снимает разное количество материала на разных участках панели либо исходная фанера уже имеет неодинаковую толщину, а шлифование это не исправляет. Постоянное сужение толщины слева направо указывает на проблему с геометрией станка или опорой; локальные участки с недостаточной толщиной требуют более тщательной проверки панели, состояния абразива и местного давления при шлифовании.
Увеличение давления при шлифовании — ненадёжный способ исправить ситуацию. Во время прохода оно может сжать фанеру, увеличить съём материала в уязвимых местах и прорезать лицевой шпон, не сделав панель ровнее. Начать следует с сопоставимых измерений толщины до и после шлифования, привязав каждое измерение к известному месту.
Определите, вызывает ли шлифовальный станок отклонение
Не диагностируйте неравномерность толщины только по внешнему виду поверхности. Гладкая панель всё равно может иметь клиновидное сужение, а неоднородный цвет или царапины от шлифования могут создать впечатление, что панель имеет недопустимые размеры. Измеряйте толщину отдельно от качества поверхности и плоскостности.
Используйте откалиброванный толщиномер с достаточной глубиной зева для измерения в нужных точках. Ручным штангенциркулем можно проверить края, но измерения только по краям не выявят утолщение или утонение в центре. Поддерживайте одинаковые площадь контакта и усилие измерения: чрезмерное давление может повлиять на показания при измерении мягкого лицевого шпона.
Отметьте переднюю кромку, шлифуемую сторону и сторону, которая входит в станок слева. Составьте воспроизводимую схему измерений, охватывающую обе стороны, центр, а также участки возле переднего и заднего торцов. Располагайте точки измерения достаточно далеко от повреждённых кромок, чтобы не принять повреждения при перемещении за дефект шлифования.
Запишите толщину на входе и на выходе, а также разницу в каждой точке:
Локальный съём материала = толщина на входе − толщина на выходе.
Это различие меняет ход диагностики. Если на выходе панель имеет клиновидное сужение, но съём материала распределён относительно равномерно, значит, сужение в основном существовало до шлифования. Если на дорожке со стороны станка постоянно снимается больше материала, процесс вызывает или усиливает отклонение.
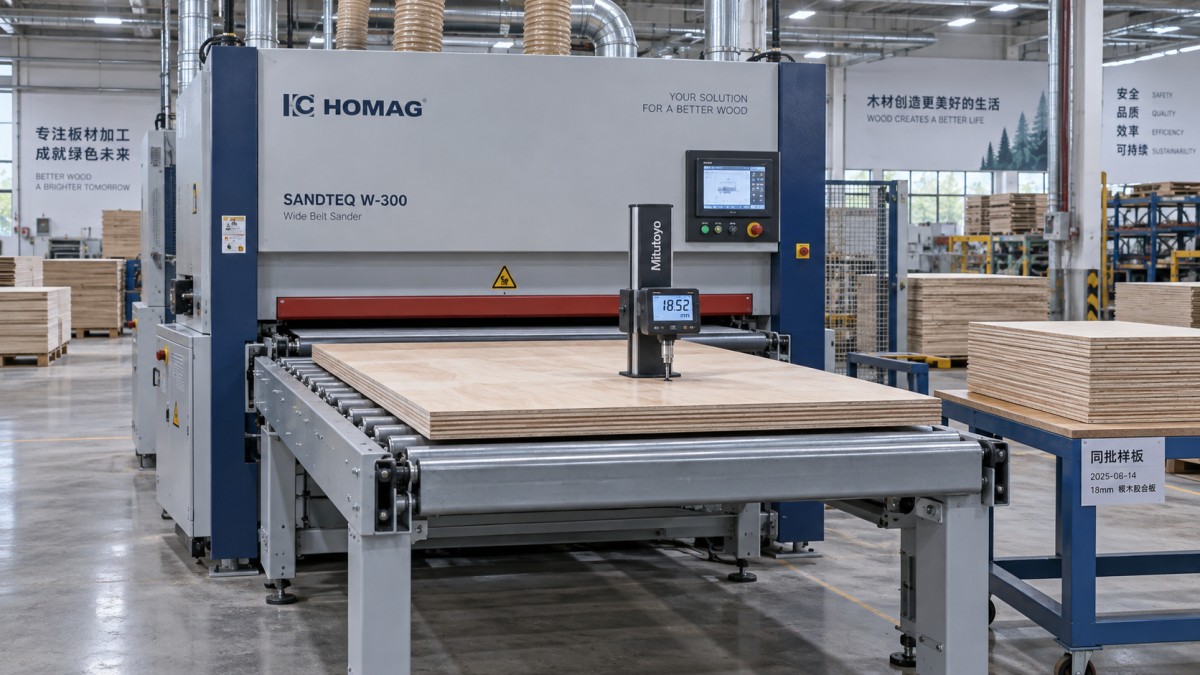
Для первоначального сравнения используйте панели из одной партии и меняйте только один рабочий параметр за раз. Записывайте зернистость и состояние ленты, скорость подачи, настройки шлифовальной головки и состояние системы удаления пыли. Иначе изменение, приписанное калибровке, может быть на самом деле связано с новым абразивом или другой партией материала.
Определите характер отклонения толщины
Форма отклонения — более надёжная отправная точка, чем только величина отклонения.
Контрольный тест с изменением ориентации может помочь отделить влияние станка от влияния панели. Если это допускают инструкции к станку и размеры панели, разверните размеченную тестовую панель на 180 градусов в её плоскости, оставив ту же сторону сверху. Сравнивайте съём материала в координатах станка, а не только итоговую толщину. Если избыточный съём остаётся слева относительно станка, вероятна проблема со станком; если отклонение перемещается вслед за отмеченным участком панели, вероятна проблема с материалом. Если повторные проходы могут снять слишком много шпона, используйте сопоставимые образцы.
Проверьте геометрию базовых элементов, прежде чем регулировать давление
В широколенточном шлифовальном станке для фанеры контроль толщины зависит от взаимного положения шлифовального элемента и опорной поверхности конвейера. Правильное значение на дисплее не доказывает, что рабочий зазор одинаков по всей ширине станка.
Перед проверкой внутренних компонентов отключите электрическую и пневматическую энергию в соответствии с процедурой блокировки станка. При необходимости зафиксируйте подвижные узлы. Проверки при работающем станке выполняйте только по утверждённым процедурам и с установленными ограждениями; никогда не приближайте руки к движущейся ленте и не подавайте тестовые детали вручную к открытым точкам контакта.
Параллельность шлифовальной головки и конвейера
Если шлифовальная головка не параллельна опорной плоскости конвейера, может возникать постоянное сужение толщины по ширине панели. Причиной могут быть регулировка головки, подъёмный механизм стола, конвейерная станина или неравномерный износ, а не сам абразив.
Проверяйте параллельность в указанных производителем контрольных точках, измерительными приборами и по установленной процедуре настройки. Не выполняйте регулировку, ориентируясь на пол, наружные кожухи или другую поверхность, не являющуюся базовой поверхностью станка. Одного строительного уровня недостаточно, чтобы установить рабочее взаимное положение головки и конвейера.
Также проверьте, равномерно ли стол поднимается и опускается. Люфт подъёмного механизма или ненадёжная фиксация регулировки могут привести к тому, что настройки, правильные в неподвижном состоянии, изменятся под нагрузкой. Сначала исправьте механическую соосность и только после этого используйте электронную коррекцию толщины.
Состояние конвейера и опора панели
Смола, спрессованная пыль или посторонние частицы, застрявшие на конвейере, могут приподнять локальный участок панели по направлению к абразиву. Неравномерный износ конвейера или повреждение опорных компонентов могут изменить положение панели под давлением при шлифовании.
Осмотрите поверхность конвейера, его ход, натяжение и опорную станину в соответствии с конструкцией станка. Для очистки используйте способ, совместимый с материалом ленты: неподходящий растворитель может повредить поверхность или изменить её сцепные свойства.
Опоры на входе и выходе также имеют значение, особенно для крупных или гибких панелей. Слишком высокая опора может наклонять панель при входе или выходе. Слишком низкая опора может позволить выступающей части панели провиснуть. Оба состояния изменяют контакт со шлифовальной головкой и могут вызвать дефекты на торцах.
Отделите проблемы с абразивом от проблем с настройкой головки
Лента, которая всё ещё обеспечивает приемлемую чистоту поверхности, может уже не снимать материал равномерно. Засаливание, заглаживание, неравномерный износ, повреждение основы или неподходящий стык могут изменить режущую способность по рабочей ширине.
Безопасно отключив станок, осмотрите ленту по всей ширине. Ищите засаленные дорожки, отполированные участки, повреждённые кромки и отличия, соответствующие карте толщины. Проверьте ход и колебания ленты на соответствие спецификации станка. Ограниченные колебания могут привести к концентрации износа и появлению стойких дорожек.
Замена ленты может послужить полезной диагностической проверкой, если её размеры, основа, стык и зернистость подходят для применения. Запишите замену и повторите измерения по той же схеме. Если неравномерный съём исчезнет без изменения геометрии, значит, абразив был одной из существенных причин.
Также проверьте контактный элемент. Износ ролика, повреждение поверхности или её разрушение могут изменить локальный контакт. На головке с прижимной плитой осмотрите предусмотренные конструкцией изнашиваемые компоненты и систему давления. Ориентируйтесь на критерии обслуживания производителя, а не на попытки импровизированной правки или выравнивания.
Финишная прижимная плита не заменяет калибровочную головку. Податливая прижимная плита может улучшить равномерность поверхности, повторяя контуры панели. Подходящий калибровочный контактный ролик обеспечивает более определённую базу резания, однако его эффективность всё равно зависит от жёсткости станка, опоры, припуска на съём и состояния фанеры. Повышение давления на прижимную плиту не превращает финишную обработку в точную калибровку толщины.
Проверьте давление прижима и стабильность подачи
Панель должна оставаться на опоре и равномерно перемещаться через зону шлифования. Чрезмерное давление прижима может локально сжать фанеру; недостаточное давление может привести к подъёму, вибрации или проскальзыванию. В обоих случаях съём материала может измениться, даже если зазор станка без нагрузки установлен правильно.
Особенно внимательно проверьте утонение на переднем и заднем торцах, часто называемое «снайпом». При входе панели в прижимной узел и выходе из него действующие на неё усилия меняются. Неправильная высота прижимного элемента, износ компонентов, недостаточная внешняя опора или изгиб панели могут привести к тому, что торец переместится в сторону абразива.
Проверьте свободный ход, загрязнение, повреждения и равномерность настройки прижимных роликов или башмаков. В станках с пневматическим регулированием давления проверьте заданное рабочее давление и стабильность подачи воздуха во время производства. Не используйте универсальное значение давления: правильная настройка зависит от компоновки головки, конструкции панели и устройства станка.
Нестабильная подача также может привести к неравномерному резанию. Проверьте конвейер на проскальзывание и рывки, а также на несоответствие скорости подключённого оборудования для перемещения заготовок. Меньшая скорость подачи увеличивает время воздействия абразива, но это не всегда является решением. Если лента засалена или требуемый съём слишком велик, снижение скорости может усилить нагрев и повредить шпон.
Учитывайте, какие дефекты исходной фанеры невозможно исправить
Фанера не представляет собой однородный цельный материал. Различия в толщине шпона, конструкции сердцевины, клеевых слоях, влажности и локальном качестве склеивания влияют на реакцию материала на шлифование и давление.
Изогнутая панель может выпрямиться под давлением внутри станка, а после выхода снова деформироваться. В результате панель может выглядеть неровной, даже если измерения показывают незначительные отклонения толщины. И наоборот, слабый или недостаточно поддерживаемый участок сердцевины может сжаться при шлифовании, а затем восстановиться, усложняя соотношение между установленным зазором и итоговой толщиной.
Проверьте, совпадают ли аномальные участки с видимыми ремонтными вставками, вздутиями, предполагаемыми пустотами или необычным движением поверхности. Сравните повреждённые панели с качественными панелями из той же партии. Если целостность сердцевины вызывает сомнения, дополнительное шлифование не является надёжным способом устранения проблемы.
Перед окончательным сравнением дайте нагретому материалу или материалу с иными условиями хранения стабилизироваться. Измеряйте панели в одинаковых условиях, а не сравнивайте входящую партию в одном состоянии со свежими обработанными панелями в другом.
Лицевой шпон ограничивает возможности коррекции. Если для достижения целевой толщины нужно снять больше материала, чем лицевой слой может безопасно потерять, панель не подходит для такой цели шлифования. Дополнительные проходы не могут восстановить материал, уже отсутствующий на тонком участке. Повторная подача всей партии до достижения целевого размера в самых толстых точках может испортить панели, которые в остальном соответствуют требованиям.
Проверьте коррекцию перед возобновлением производства
После устранения выявленной неисправности проведите контролируемое испытание, а не запускайте сразу всю партию. Начните с консервативной настройки съёма, подходящей для станка и доступного припуска по шпону.
- Измерьте несколько панелей до и после шлифования в одних и тех же отмеченных точках.
- Отдельно сравните среднюю толщину, отклонение по ширине, отклонение по торцам и локальный съём материала.
- Оцените состояние лицевого шпона наряду с результатами измерения размеров.
- Повторите измерения после выхода станка на стабильный рабочий режим.
- Подтвердите результат при предполагаемой производственной скорости подачи и интервале между панелями.
Приёмку следует проводить на основе требований к конкретному изделию и установленной методики измерения, а не общего допуска, взятого для другого применения. Одной панели с приемлемыми результатами недостаточно, чтобы подтвердить стабильность процесса.
Если при подходящем абразиве, проверенной геометрии опор и стабильном тестовом материале съём по-прежнему неравномерен, прекратите компенсировать проблему давлением или повторными проходами. В этом случае при техническом обслуживании следует сосредоточиться на перемещении головки под нагрузкой, состоянии роликов, компонентах подъёмного механизма стола, подшипниках и, если они установлены, обратной связи системы управления. Передайте сервисной бригаде карты толщины до и после обработки и рабочие настройки: дефект, привязанный к положению на станке, гораздо легче устранить, чем жалобу на то, что панели «получаются неровными».
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.