


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Сколько критически важных запасных частей следует хранить на складе для деревообрабатывающего оборудования?
Правильный запас запасных частей для деревообрабатывающего станка редко представляет собой фиксированное количество позиций. Небольшая мастерская, использующая один кромкооблицовочный станок несколько часов в день, может безопасно работать с целевым комплектом быстроизнашивающихся деталей и одним-двумя компонентами, склонными к отказам. Мебельной фабрике, где форматно-раскроечный станок, фрезерный станок с ЧПУ или шлифовальная линия обеспечивают работу нескольких последующих операций, требуется более глубокий запас, поскольку остановка одного станка может привести к простою всей производственной цепочки.
Практический подход заключается в хранении достаточного количества критически важных деталей для покрытия ожидаемого интервала замены и срока поставки поставщика, с дополнительным резервом для деталей, которые немедленно остановят производство. Для многих отдельных станков это часто означает выявление примерно 10–20 действительно критических типов деталей с последующим определением количества каждой из них в зависимости от интенсивности использования и риска поставки. Количествотипов деталей менее важно, чем способность имеющихся в запасе деталей предотвратить наиболее дорогостоящие и вероятные простои.
Распространенная ошибка — считать все запасные части одинаково важными. Это приводит к заполнению склада малоценными позициями, тогда как неисправный датчик, приводной ремень, пневматический клапан или фирменный компонент управления все равно приходится заказывать уже после остановки станка. Полезный план по запасным частям начинается с последствий отказа для производства, а не со сборочного чертежа в руководстве по эксплуатации станка.
Начинайте с простоя, а не с каталога деталей
При решении вопроса о том, сколько критически важных запасных частей следует хранить для деревообрабатывающих станков, сначала задайте один производственный вопрос: что произойдет, если этот компонент выйдет из строя во время обычной рабочей смены?
Деталь обычно является критически важной, если ее отказ полностью останавливает станок, создает неприемлемый риск для безопасности или качества либо вынуждает переводить производство на более медленный резервный процесс. Подшипник шпинделя фрезерного станка с ЧПУ, прижимной ролик кромкооблицовочного станка, концевой выключатель автоматического форматно-раскроечного станка и поврежденная конвейерная лента шлифовальной линии могут иметь совершенно разные последствия в зависимости от организации производства.
Классификация деталей на три группы упрощает принятие решения по запасам:
- Детали, останавливающие производство: Компоненты, без которых станок не может работать или не может работать безопасно. Они заслуживают наивысшего приоритета при складировании.
- Детали, критически важные для качества: Компоненты, позволяющие станку работать, но при износе или неисправности вызывающие дефекты резки, плохое приклеивание кромки, следы шлифования, неточное сверление или нестабильную подачу.
- Регулярно расходуемые материалы: Детали, регулярно заменяемые в ходе профилактического обслуживания, например резцы, ремни, фильтры, материалы для смазки, уплотнения и некоторые контактные поверхности.
Первая группа обычно должна быть доступна на площадке, если срок поставки замены превышает допустимую продолжительность простоя. Для второй группы может потребоваться меньший резерв, особенно если контроль качества позволяет выявить ухудшение до того, как будет затронута крупная партия. Регулярно расходуемые материалы управляются главным образом на основе норм расхода, хотя внезапное увеличение потребления может сигнализировать о проблеме в настройке станка или обслуживании.
Не следует автоматически относить дорогостоящие компоненты к нескладируемым позициям. Дорогой инвертор, модуль PLC, сервопривод или шпиндельный узел может быть слишком дорогим для хранения у каждого станка, но его наличие может быть оправдано, если он является фирменным, имеет длительный срок поставки и поддерживает операцию, являющуюся узким местом. И наоборот, недорогой пневматический фитинг может не требовать хранения, если его можно приобрести у местного поставщика в течение нескольких часов.
Четыре условия, определяющие количество запаса
После определения критичности решение о количестве сводится к четырем условиям: вероятности отказа, частоте замены, сроку поставки поставщика и стоимости потерянного производства. Эти условия следует оценивать для каждого семейства деталей, а не усреднять по всему станку.
1. Как часто деталь изнашивается или выходит из строя?
Детали с предсказуемым износом следует складировать в соответствии с фактическим потреблением. К этой категории относятся ремни, пильные диски, фрезерные головки и сменные пластины, шлифовальные абразивы, щетки, уплотнения, фильтры, компоненты цепных передач и некоторые контактные ролики. Записи по обслуживанию полезнее общих оценок, поскольку накопление смолы, абразивные плитные материалы, эффективность удаления пыли, настройки оператора и график смен могут существенно изменять срок службы.
Для регулярно изнашиваемой детали необходимо иметь запас, достаточный для обычного потребления в течение срока пополнения, плюс разумный эксплуатационный резерв. Если ремень обычно заменяется каждые два месяца, а пополнение запаса занимает несколько недель, для малоиспользуемого станка может быть достаточно одного установленного ремня и одного запасного. Для станка с высокой загрузкой может потребоваться несколько замен в наличии, поскольку неожиданный обрыв ремня не будет ждать плановой даты обслуживания.
2. Можно ли быстро получить деталь?
Срок поставки часто важнее цены за единицу. Стандартные подшипники, пневматические фитинги, контакторы, предохранители и распространенные датчики могут быть доступны у квалифицированных местных промышленных поставщиков. Детали, привязанные к конкретной модели станка, электрической версии, платформе управления или конфигурации шпинделя, могут требовать заводской поставки и международной перевозки.
Прежде чем принять решение не хранить позицию в запасе, подтвердите точный номер детали, применимый диапазон серийных номеров станка, электрическую спецификацию, совместимость прошивки при необходимости и допустимость одобренного эквивалента. Компонент, выглядящий стандартным, может иметь нестандартное крепление, разъем, напряжение или настройку управления. Заказ только после поломки может выявить эти различия в самый неподходящий момент.
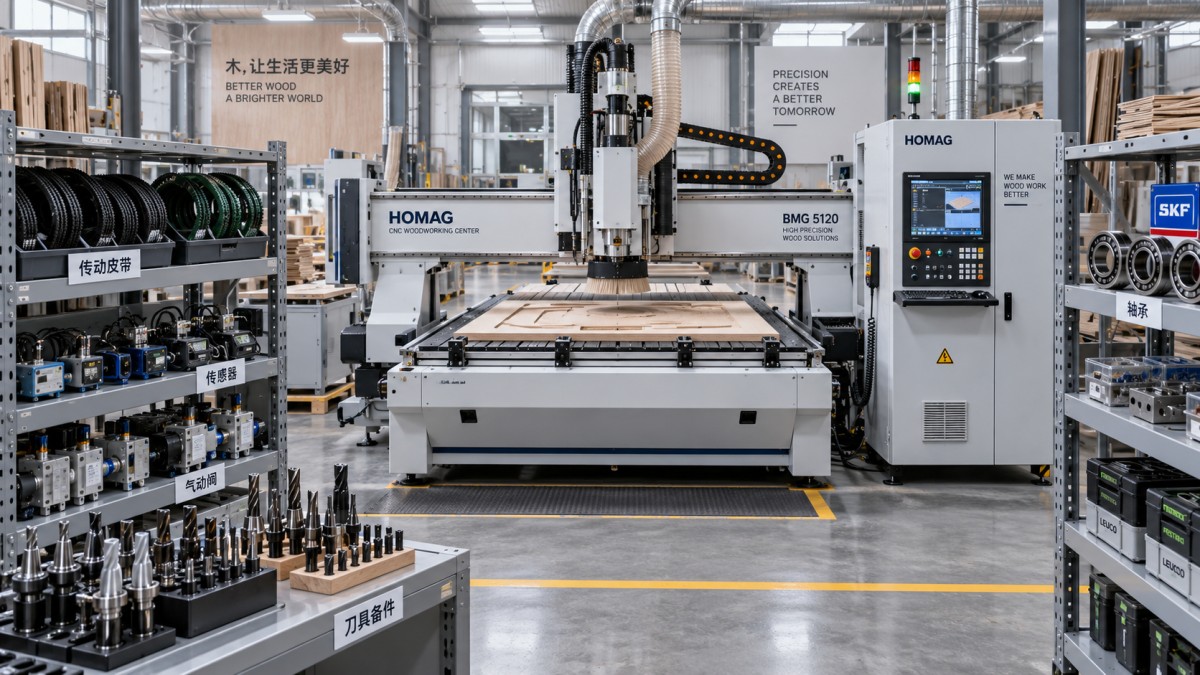
3. Является ли этот станок узким местом?
Важность станка необходимо оценивать в контексте производственного маршрута. Один фрезерный станок с ЧПУ для раскроя вложенных деталей, обеспечивающий производство корпусной мебели, обычно более чувствителен к наличию запасов, чем отдельный сверлильный станок с резервными мощностями в другом месте. Кромкооблицовочный станок также может стать узким местом, когда детали нельзя передавать на сборку до завершения обработки кромок, даже если операции резки и сверления продолжаются выше по потоку.
Простое внутреннее упражнение — оценить, как долго производство может продолжаться после остановки станка. Если работу можно перенаправить на другой станок, кратковременно передать на сторону или перепланировать без серьезных нарушений, запас может быть меньшим. Если неисправный компонент останавливает линию и препятствует отгрузке, решение по запасам должно учитывать полную стоимость простоя рабочей силы, задержки сборки, переделок и несвоевременной поставки, а не только цену приобретения запасной части.
4. Можно ли обнаружить отказ до того, как ситуация станет срочной?
Некоторые отказы имеют предупреждающие признаки: усиление вибрации, ухудшение качества резки, нагрев, необычный шум, неравномерное нанесение клея на кромку, потеря давления или повторяющиеся сигналы тревоги позиционирования. При дисциплинированном проведении осмотров такие детали часто можно запланировать и заказать до полного отказа.
Другие отказы происходят внезапно. Электрические реле, датчики, блоки питания, предохранители, выключатели, электромагнитные клапаны, шланги и некоторые электронные модули могут выходить из строя почти без предупреждения. Если внезапный отказ останавливает критически важный станок, а замена недоступна в краткие сроки, обычно разумно иметь как минимум одну совместимую запасную деталь.
Как выглядит практический комплект для конкретного станка
Полезный комплект запасных частей различается в зависимости от станка, но должен быть узко сфокусированным и продуманным. Следующие примеры иллюстрируют логику, а не представляют универсальный список закупок.
Дляформатно-раскроечного станка приоритетные позиции могут включать пильные диски или подрезные узлы, соответствующие обрабатываемым материалам, приводные ремни, подшипники, если их замена возможна силами предприятия или местной сервисной службы, компоненты аварийной остановки и концевых выключателей, пневматические детали, используемые в системах зажима или подъема, а также отдельные устройства электрической защиты. Если станок использует электронное позиционирование, соответствующая система датчиков или энкодеров требует внимания, особенно если она специфична для данной модели.
Длякромкооблицовочного станка план запасных частей часто должен охватывать компоненты клеевой системы, нагревательные элементы или компоненты, связанные с температурой, если применимо, пневматические клапаны и цилиндры, прижимные ролики, фрезы для торцевания и циклевания, элементы подачи с цепным или ременным приводом, а также датчики, управляющие обнаружением панели или синхронизацией последовательности операций. Эти станки могут производить большой объем работ с заметными дефектами до обнаружения проблемы, поэтому критически важные для качества изнашиваемые детали требуют более тщательного контроля, чем может предполагать их цена покупки.
Дляфрезерного станка с ЧПУ или обрабатывающего центра риски, останавливающие производство, обычно включают цанги, держатели инструмента, используемые в ключевых операциях, сервисные детали вакуумной системы, бесконтактные выключатели, компоненты смены инструмента, приводные ремни, элементы системы смазки и тщательно подобранные электрические или запасные части системы управления движением. Комплектные шпиндели и сервоприводы требуют более взвешенного решения. Они дороги, однако длительный срок их замены может оправдывать хранение одного для высокопроизводительной ячейки или организацию поддерживаемого поставщиком маршрута экстренной замены.
Дляшироколенточного шлифовального станка абразивные ленты являются лишь частью общей картины. Конвейерные ленты, компоненты слежения и осцилляции, прижимные элементы, подшипники, точки износа, связанные с удалением пыли, контактные барабаны или башмаки и предохранительные выключатели могут быть не менее важны. Поврежденный или неправильно отрегулированный компонент также может приводить к необычно быстрому расходу абразивов, поэтому складские записи следует анализировать вместе с наблюдениями при обслуживании.
Устанавливайте количество по риску, а не по удобству
Многие фабрики придерживаются принципа «по одной запасной детали для всего важного». Это полезное исходное правило, но оно не работает в двух противоположных ситуациях. Одной запасной детали недостаточно, когда компонент расходуется неоднократно в течение срока поставки поставщика. Одна запасная деталь избыточна, когда деталь надежна, легко приобретается и может использоваться на нескольких совместимых станках.
Более дисциплинированный подход — назначить для каждой критически важной позиции правило складирования:
- Хранить одну установленную деталь плюс одну аварийную запасную: Подходит для редко отказывающих компонентов, останавливающих производство, со средним или длительным сроком пополнения.
- Хранить запас на срок поставки плюс резерв: Подходит для предсказуемых расходных материалов и часто заменяемых быстроизнашивающихся деталей.
- Использовать общий запас на уровне площадки: Подходит для совместимых распространенных позиций, применяемых на нескольких станках, таких как одобренные датчики, реле, фитинги, подшипники или пневматические клапаны.
- Заказывать на основе мониторинга состояния: Подходит для дорогостоящих компонентов, ухудшение состояния которых можно выявить на ранней стадии и для которых существует надежный маршрут обслуживания.
- Обеспечить доступ к поставщику вместо хранения запаса: Подходит только тогда, когда подтвержденные сроки поставки, техническая поддержка и идентификация деталей делают экстренную закупку реалистичной.
Запасы также должны учитывать взаимозаменяемость деталей. Фабрика с несколькими станками одной платформы может сократить количество отдельных складских единиц путем стандартизации одобренных ремней, датчиков, резцов, клапанов и электрических компонентов, если конструкция станка это допускает. Совместимость необходимо проверять, а не предполагать на основе внешнего вида или номинального размера.
Запасные части, которые часто упускают из виду
Расходным материалам уделяют внимание, поскольку они заметны и регулярно закупаются. Менее очевидные детали могут приводить к более длительным простоям. Вентиляторы охлаждения электрических шкафов, блоки питания, реле, контактные блоки, кабельные разъемы, кронштейны датчиков, пневматические шланги, вакуумные уплотнения, смазочные фитинги и специализированные для станка коммуникационные кабели часто недороги по сравнению с задержкой, вызванной их отсутствием.
Документация также должна входить в систему управления запасными частями. Каждая складируемая позиция должна быть привязана к проверенной модели и серийному номеру станка с указанием оригинального номера детали производителя, технического описания, количества в наличии, места хранения, поставщика и даты последней закупки. Для электрических и электронных компонентов указывайте напряжение, номинальный ток, тип разъема, требования к параметрам и условия по прошивке или программному обеспечению, если применимо.
Без этой информации имеющаяся в запасе деталь может оказаться непригодной, когда станок остановлен. Путаница между похожими датчиками, неправильное направление вращения детали, связанной с двигателем, несовместимый номинал частоты или незарегистрированное изменение версии могут превратить кажущуюся запасную деталь в очередную задержку закупки.
Условия хранения могут определить, пригодна ли запасная часть к использованию
Складирование компонента не равнозначно его сохранению. Электронные устройства следует хранить в сухом, чистом месте, с маркировкой и, при необходимости, с защитой от статического электричества. Резиновые ремни, уплотнения, шланги и вакуумные компоненты следует хранить вдали от тепла, прямого солнечного света, загрязнения маслом и деформации. Подшипники нуждаются в чистом, контролируемом хранении; абразивные материалы требуют защиты от влаги и повреждений.
Детали также следует периодически проверять. В герметичной коробке, пролежавшей годами, может находиться устаревший электрический модуль, деградировавшая резина, корродированный разъем или компонент, замененный в результате модернизации станка. Когда производитель меняет версию станка, список деталей следует пересмотреть, прежде чем считать старые запасы совместимыми.
Стройте запасы вокруг дисциплины технического обслуживания
Запас критически важных деталей работает лучше всего, когда он поддерживает профилактическое обслуживание, а не заменяет его. Повторное экстренное использование одной и той же позиции должно вызывать проверку: действительно ли компонент достигает нормального конца срока службы или преждевременный отказ вызывают центровка, контроль пыли, смазка, нагрев, стабильность напряжения, качество пневматического воздуха либо настройка оператором?
Ведите краткую историю отказов и замен для каждого станка. Со временем она покажет, для каких деталей требуется повысить точку повторного заказа и какие позиции занимают место на складе, не снижая реальный риск. Это также дает сотрудникам отдела закупок более ясную основу для обсуждения доступности деталей и технической поддержки с поставщиком станка.
Для большинства деревообрабатывающих производств разумной целью является не большой запас. Это небольшая, поддерживаемая в надлежащем состоянии коллекция проверенных деталей, защищающая станки, простой которых предприятие не может себе позволить. Начните с производственных узких мест, обеспечьте наличие компонентов, которые нельзя быстро приобрести, и пересматривайте количества после каждого значимого отказа или цикла обслуживания. Такой подход позволяет контролировать капитал, вложенный в запасы, и значительно упрощает управление незапланированными простоями.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.