


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Почему боковые сверлильные станки теряют соосность при сверлении кромок панелей?
Смещение при сверлении на кромкосверлильном станке приводит к несовпадению отверстий в панели, повторной обработке и сбоям при сборке. Узнайте о распространённых причинах и практических способах проверки, которые помогут быстро восстановить точность.
Кромкосверлильный станок выполняет, на первый взгляд, простую задачу: сверлит отверстие в торце панели точно в месте, указанном на чертеже, на нужную глубину и перпендикулярно пласти. Когда всё работает исправно, об этом никто не задумывается. Шканты входят без усилий, соединители плотно стягивают детали, а корпус шкафа собирается ровно с первой попытки. Когда точность уходит, признаки неисправности проявляются где угодно, кроме самого станка. Он продолжает сверлить с отклонением в доли миллиметра, пока целая партия панелей не перестаёт нормально собираться.
Отклонение обычно невелико — часто меньше миллиметра — и редко бывает одинаковым для всех отверстий. У смещения есть несколько разных причин, которые на готовой панели выглядят одинаково, поэтому полезнее всего выяснить, откуда в действительности берётся положение отверстия.
От чего в действительности зависит положение отверстия
Положение каждого отверстия, просверленного на кромкосверлильном станке, одновременно определяется тремя факторами: положением базовой кромки панели относительно упора, положением пласти панели относительно стола и положением шпинделя относительно этих двух поверхностей. Если смещается любой из них, смещается и отверстие. Изношенный упор, неплотно лежащая панель и люфт шпинделя могут привести к одному и тому же видимому результату — отверстию не по центру торца, — но требуют совершенно разных способов устранения.
Представьте станок как цепочку. Упор задаёт расстояние от кромки. Стол задаёт высоту отверстия по толщине панели. Шпиндель задаёт угол и глубину. Неисправность любого звена приводит к смещению, которое часто нарастает постепенно, по одной десятой миллиметра, пока сборка не начинает срываться. Проверяйте станок относительно известной базовой поверхности, по одному элементу за раз, используя панель, плоскостность и прямоугольность которой уже проверены.
В первую очередь следует проверить базовую кромку
Чаще всего смещение отверстий на торце панели начинается у упора, потому что оператор доверяет его поверхности, не задумываясь. Панель прижимают к упору, опускают зажим и включают сверление. Если поверхность упора изношена, помята или покрыта старым клеем и пылью, панель прилегает не к истинной базовой плоскости, а к выступающему участку либо качается на гребне засохшего клея. В результате отверстие сверлится относительно ложного положения, и ошибка повторяется на каждой панели, пока упор не очистят или не выровняют.
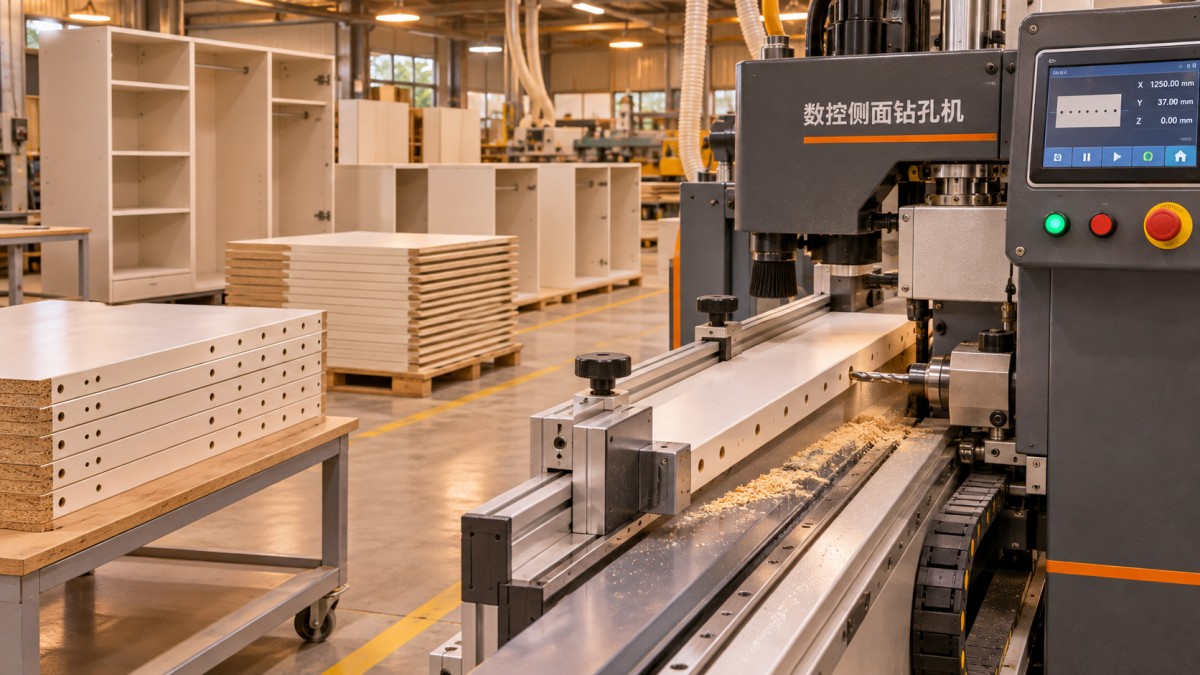
Проверьте упор линейкой и щупом, а не на глаз: проведите линейкой по всей рабочей длине и проверьте, нет ли зазоров в центральной части, где панели проходят чаще всего. Сначала очистите поверхность упора и только потом проводите измерения. Удивительно часто проблема со смещением решается уже на этапе очистки. Так же проверьте торцевые ограничители: сместившийся ограничитель или изношенная контактная поверхность сдвигают всю схему отверстий вдоль панели, а вибрация постепенно ослабляет крепление ограничителей в течение смены.
Кромка панели — половина базы
Точность кромкосверлильного станка не может быть выше точности кромки, от которой ведётся отсчёт. Если кромка панели неровная или не перпендикулярна пласти, отверстие будет просверлено в правильном месте относительно этой кромки, но в неправильном — относительно готового корпуса мебели. Эту неисправность чаще всего диагностируют неверно, потому что станок работает именно так, как его настроили. Прежде чем регулировать станок, просверлите пробную панель, проверенную угольником и линейкой, и отметьте, какой кромкой она прилегала к упору. Если отверстия на пробной панели расположены точно, а на производственных панелях — нет, проблема в материале или на предыдущем этапе обработки, а не в сверлении.
Сверлильный узел: износ, который можно почувствовать раньше, чем увидеть
Если упор и панель проверены, следующим следует осмотреть сверлильный узел. Затупившееся или повреждённое сверло не просто медленно режет материал — оно отклоняется. При входе в торец панели изношущаяся режущая кромка уводит сверло в сторону, и отверстие смещается. Особенно заметен этот эффект при обработке плотных плит и панелей с твёрдым поверхностным слоем. Если в начале партии отверстия смещаются сильнее, а после замены сверла — меньше, значит, причиной всё это время было сверло.
Радиальное биение шпинделя — менее заметный вариант той же неисправности. Шпиндель с изношенными подшипниками, патрон, который уже не удерживает сверло соосно, или не полностью установленное сверло приводят к появлению немного увеличенного и слегка смещённого отверстия; величина ошибки меняется в зависимости от скорости и подачи. Проверить это можно, вращая шпиндель вручную при отключённом станке и снятом сверле. Он должен вращаться плавно, без заеданий и ощутимого рукой бокового люфта. О любой шероховатости хода или люфте следует сообщить.
Глубина — отдельная проблема, которую часто путают со смещением отверстий. Сместившийся ограничитель глубины или механизм подачи, который в каждом цикле доходит до разных положений, приводят к тому, что одни отверстия оказываются слишком мелкими, а другие — слишком глубокими. Проверяйте глубину глубиномером на пробной панели, а не по положению ограничителя. Настройка и фактический результат — не одно и то же.
Зажим, пыль и смещение панели во время цикла
Если панель смещается, пока сверло режет материал, отверстие неизбежно получится бракованным, но движение обычно настолько мало, что оператор его не замечает. При недостаточном усилии зажима панель сдвигается, когда сверло входит в материал, особенно при сверлении первого отверстия, когда сверло отталкивает панель от упора. При чрезмерном усилии тонкая или гибкая панель прогибается между зажимами, а после сверления выпрямляется, смещая отверстие вместе с собой. Правильное усилие удерживает панель ровно на столе и плотно прижимает к упору, не деформируя её. Для панели толщиной 18 мм и панели толщиной 12 мм это усилие будет разным.
Ещё одна скрытая причина — пыль и стружка. Слой мелкой пыли под панелью приподнимает её на доли миллиметра, чего достаточно, чтобы отверстие сместилось от центра по толщине. Стружка между кромкой панели и упором приводит к аналогичному смещению в противоположном направлении. Если в начале смены аспирация работает хорошо, а к середине дня — хуже из-за частично забитого шланга или полного мешка, смещение может внезапно появиться в середине партии. Очистите рабочую зону сжатым воздухом, убедитесь, что аспирация действительно втягивает пыль у сверлильной головки, и протирайте стол и упор между партиями. Имеет значение и скорость подачи: если слишком быстро вводить сверло в материал, оно будет отклоняться.
Последовательность диагностики для поэтапного поиска неисправности
Быстрее всего устранить смещение можно, проверяя станок в том порядке, в котором формируется положение отверстия, и меняя только один параметр за раз. Начните с панели, затем проверьте упор, зажим и сверлильный узел. На каждом этапе просверливайте пробную панель и измеряйте результат, прежде чем переходить дальше. Если пробная панель обработана точно, остановитесь. Регулировка исправного станка для компенсации дефектной панели или изношенного сверла лишь создаст новую неисправность, которая проявится при следующей работе.
Чтобы выявить большинство таких неисправностей, достаточно десятиминутной проверки. Возьмите проверенную панель, просверлите стандартную схему отверстий и измерьте штангенциркулем каждое: расстояние от базовой кромки, высоту центра по толщине и глубину. Запишите результаты. Постоянное смещение означает, что изменилась настройка. Нарастающая вдоль панели ошибка указывает на прогиб или неровность упора. Случайная ошибка означает, что что-то движется во время резания, — вероятно, сверло, зажим или пыль. Без измерений все неисправности выглядят одинаково. Измерьте первую панель партии и ещё одну в середине.
Когда проблема в панели, а не в станке
Материал панели нужно проверять отдельно: это единственная переменная, которую станок контролировать не может. Панели, хранившиеся на ребре или сложенные неровной стопкой, могут настолько выгнуться, что их середина оторвётся от стола. Важен и разброс толщины. В партии плит с номинальной толщиной 18 мм фактическая толщина может варьироваться от 17,6 до 18,4 мм. Из-за этого может казаться, что отверстия смещаются по толщине, даже если станок правильно настроен на среднее значение. В таком случае требуется не регулировка станка, а выбор подходящего решения: настроить его на измеренное среднее значение, рассортировать панели по толщине или обратиться к поставщику.
Как сохранить точность после устранения неисправности
Однократное устранение смещения не гарантирует, что кромкосверлильный станок и дальше будет работать точно. Детали, вызывающие смещение, постепенно изнашиваются, поэтому проверки должны проводиться регулярно, а не только после появления проблемы. Короткой еженедельной процедуры обычно достаточно: очистите упор и стол, проверьте упор линейкой, проверьте торцевые ограничители по шкале, осмотрите сверла, просверлите одну пробную панель и измерьте её. Такая проверка занимает меньше времени, чем переделка одного бракованного корпуса шкафа.
Заменяйте сверла по их состоянию, а не по календарю, но не ждите, пока они явно затупятся. Сверло, которое начало отклоняться, уже сверлит отверстия с браком и одновременно увеличивает нагрузку на шпиндель, сокращая срок службы подшипников. Обучение не менее важно, чем техническое обслуживание. Оператор, который по привычке проверяет первую панель партии, вовремя заметит смещение. Покажите новым операторам, как измерять отверстие, распознавать изношенное сверло и понимать, когда нужно остановить станок и попросить помощи, а не менять непонятную им настройку. Самые дорогостоящие регулировки обычно выполняются второпях и без измерений.
Qingdao Zhongding Machinery Co., Ltd. уже более 20 лет сотрудничает с производителями мебели и предприятиями по обработке панелей. По опыту многих установок ситуация знакома: станок, на котором возникает смещение, редко бывает неисправен. Чаще всего достаточно очистить упор, заменить сверло или учесть, что панель изначально не была прямоугольной. Наиболее полезны поставщики, готовые вместе с вами пройти последовательность диагностики и поставлять изнашиваемые детали и сверла, необходимые для поддержания точности станка.
Смещение отверстий на торцах панелей можно устранить, причём обычно быстро, если правильно определить причину. Начните с измерения пробной панели, затем последовательно проверьте базовую кромку, зажим и сверлильный узел, меняя только один параметр за раз. Когда измерения пробной панели станут правильными, прекратите регулировки. Затем запишите, что было неисправно и что помогло, чтобы в следующий раз, когда отверстия начнут смещаться, решение уже было записано на стене рядом со станком.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.