


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как устранить проблемы с точностью позиционирования отверстий на сверлильном станке для боковых поверхностей мебели
Если отверстия на мебельном сверлильном станке для сверления боковых кромок постоянно оказываются не на своих местах, сначала определите характер ошибки. Постоянное смещение часто указывает на проблему с базированием или настройкой; если ошибка увеличивается по длине панели, возможна проблема с масштабированием оси, приводом или выравниванием. При случайных отклонениях следует внимательнее проверить зажим, перемещение панели и стабильность работы датчиков.
Прежде чем изменять значения калибровки, измерьте контрольную панель и сравните результат с чертежом, запишите положение каждого неправильно расположенного отверстия и проверьте, повторяется ли та же ошибка в нескольких циклах. Это поможет не устранять временный симптом постоянным смещением.
Начните с воспроизводимых измерений
Выберите ровную типовую панель с чистыми кромками и известными размерами. Используйте те же базовые кромки, что указаны в рабочем чертеже или программе, и отметьте сторону и торец, которые должны прилегать к установочным поверхностям станка. Убедитесь, что деталь загружена в предусмотренной ориентации.
Измеряйте положение отверстий от заданной базовой кромки до центра отверстия, а не только расстояние от одного отверстия до другого. Шаг отверстий на панели может быть правильным, даже если весь рисунок смещен. Измерьте как расстояние вдоль панели, так и высоту отверстий в кромке. По возможности используйте подходящий измеритель центра отверстия или измерительное приспособление; измерение от края поврежденного или слишком большого отверстия может дать неверный результат.
Запишите запрограммированные и измеренные координаты, размеры панели, материал, сверлильную головку и ориентацию загрузки. Выполните несколько пробных циклов при одинаковых условиях. Сравните результаты, прежде чем что-либо регулировать:
- Одинаковое смещение всех отверстий: проверьте базовую точку, упор, рабочее смещение и начало координат программы.
- Ошибка увеличивается по мере удаления от базы: проверьте ход оси, компоненты привода, измерительную систему позиционирования и выравнивание панели относительно оси.
- Положение отверстий меняется от панели к панели: проверьте зажим, прилегание панели, работу датчиков и наличие механического люфта.
- Неверно расположено только одно отверстие или отверстие, обработанное одним шпинделем: проверьте инструмент, его держатель, а также смещение или механический люфт, связанные с этим шпинделем.
- Положение вдоль панели верное, но высота неверная: проверьте толщину панели, опорные поверхности, высоту сверлильной головки и сторону, принятую за вертикальную базу.
Такие закономерности помогают сузить круг поиска, но не доказывают наличие только одной причины. У станка может быть несколько неисправностей, особенно после столкновения или изменения производственной настройки.
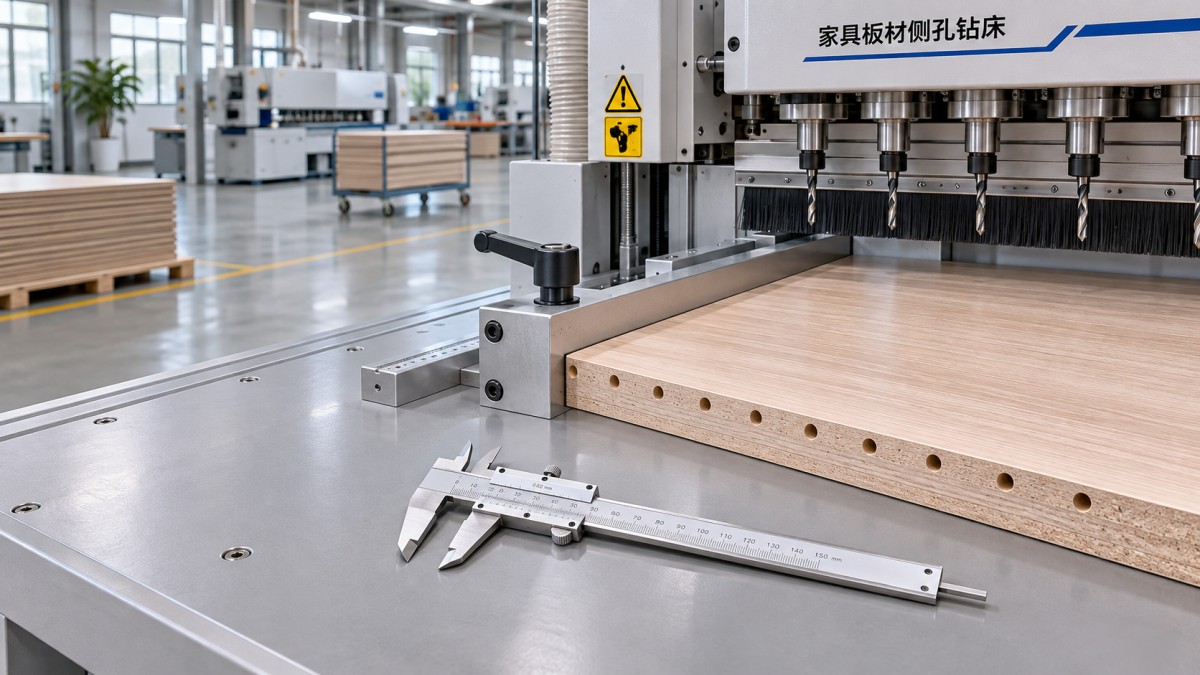
Проверьте панель до повторной калибровки станка
Программа бокового сверления предполагает, что панель в каждом цикле одинаково прилегает к базовым поверхностям. Пыль на упоре, стружка под панелью, поврежденная кромочная лента или деформированная заготовка могут изменить фактическое исходное положение, даже если координаты ЧПУ заданы правильно.
Осмотрите кромки панели на предмет прямоугольности и повреждений. Убедитесь, что размеры соответствуют программе, а нужная сторона прилегает к опоре. Для деталей с кромочной лентой выясните, использует ли программа в качестве базы готовую кромку или кромку панели без ленты. Несовпадение баз может сместить рисунок отверстий, даже если станок позиционирует повторяемо.
При проблеме с партией сравните дефектную деталь с заведомо исправной деталью из того же заказа. Если проблема возникает только у панелей из одной партии раскроя, прежде чем менять настройки сверления, измерьте их длину, ширину, прямоугольность и состояние кромок. Если панели разных размеров имеют разные отклонения, проверьте размеры деталей, базу загрузки или настройку зеркального отображения в данных задания.
Точность раскроя на предыдущем этапе важна, поскольку сверлильный станок базируется по физической панели, а не по чертежу. Например, CNC BEAM SAW ZD330F — это станок с ЧПУ для раскроя листовых материалов на предыдущем этапе производства; заявленная точность реза составляет ±0.1 mm. Это не станок для бокового сверления, и его спецификация не определяет точность готовых отверстий. Точность раскроя, обращение с панелями, кромкооблицовка и базирование при сверлении должны проверяться в совокупности.
Проверьте упоры, датчики и базу станка
Осмотрите неподвижные упоры и базовые поверхности на предмет износа, смещения, ударных повреждений и скопления загрязнений. После очистки прижмите панель к предусмотренным упорам и проверьте, нет ли зазоров. Даже правильно установленный на вид упор может смещаться под нагрузкой, если его крепление ослаблено.
На станках, где положение панели определяется фотоэлектрическим, лазерным или контактным датчиком, проверьте чувствительную поверхность и крепление. Пыль, ослабленный кронштейн или поврежденный кабель могут привести к нестабильному определению положения. В зависимости от типа датчика на оптическое обнаружение также могут влиять цвет и отделка материала, кромочная лента и состояние панели. С помощью диагностического экрана станка и процедуры производителя датчика проверьте, надежно ли изменяется сигнал при достижении заданного положения.
Если на каждой тестовой панели наблюдается примерно одинаковое смещение рисунка отверстий, сравните активную рабочую базу и смещение между датчиком и инструментом с документированной настройкой. Убедитесь, что выбраны правильные программа, инструмент и базовая сторона. Не считайте отображаемую координату физическим центром отверстия: система управления может применять индивидуальные для станка смещения между датчиком, шпинделем и запрограммированным положением.
После перемещения датчика или упора верните его в нужное положение и выполните процедуру базирования или калибровки, указанную производителем. Перед изменением параметров запишите исходные значения и корректируйте только параметр, связанный с подтвержденной ошибкой. Смещение может позволить обработать одну тестовую панель, скрыв при этом незакрепленный датчик или неправильную загрузку детали.
Исключите перемещение при зажиме и сверлении
Даже правильно установленная панель может сдвинуться при срабатывании зажимов или входе сверла в кромку. Ищите следы перемещения, неравномерный контакт зажимов, изношенные накладки и недостаточную опору рядом с зоной сверления. Для узкой или короткой заготовки может потребоваться дополнительная опора, разрешенная производителем, или приспособление, удерживающее ее под прямым углом и не мешающее траектории инструмента.
Проверьте пневматическую систему на утечки и нестабильность давления, а также сравните рабочие условия с требованиями производителя станка. Недостаточное усилие зажима может привести к перемещению панели; чрезмерное или неравномерное усилие способно деформировать тонкую панель или отжать ее от базовой поверхности. Настраивайте систему с учетом материала и геометрии панели, не предполагая, что более высокое давление всегда улучшает точность.
Чтобы отличить ошибку загрузки от перемещения при сверлении, проверьте положение панели до цикла и осмотрите результат сразу после него. Используйте предусмотренный режим настройки или диагностики станка и держитесь на безопасном расстоянии от движущихся частей. Никогда не удерживайте заготовку рукой во время сверления и не отключайте блокировку для наблюдения за процессом.
Проверьте сверло, шпиндель и режимы подачи
Тупое, сколотое, погнутое или неправильно установленное сверло может отклоняться при входе в панель, особенно рядом с ламинированной поверхностью или неровной кромкой. После отключения станка и остановки движения осмотрите режущие кромки, хвостовик, цангу или патрон и установку инструмента. Перед повторной установкой очистите сопрягаемые поверхности и используйте инструмент, подходящий для данного шпинделя, соблюдая процедуру затяжки.
Проверьте, действительно ли отверстие смещено, или оно просто имеет увеличенный диаметр. Изношенный инструмент или чрезмерное радиальное биение могут привести к образованию отверстия неправильной формы, которое трудно точно измерить. Если один шпиндель в многошпиндельной головке постоянно отличается от остальных, сравните его инструмент, держатель, крепление и запрограммированное или механическое смещение с параметрами шпинделей, расположенных правильно.
Скорость подачи и частота вращения шпинделя должны соответствовать инструменту и материалу. Чрезмерная подача может вызвать прогиб сверла или смещение плохо закрепленной панели; неподходящие условия резания также могут усилить выкрашивание кромки. Уменьшайте нагрузку при сверлении только как контролируемое диагностическое изменение, руководствуясь рекомендациями для инструмента и станка. Если ошибка исчезает, проверьте опору, состояние инструмента и зажим, а не только режимы резания.
Если ошибка нарастает, проверьте ось и привод
Если ошибка позиционирования увеличивается по длине панели, зафиксируйте или нанесите на график отклонения в нескольких запрограммированных точках. Постепенно увеличивающаяся разница может указывать на проблему с масштабированием оси или передачей движения. Нерегулярные изменения могут свидетельствовать о трении, ослаблении компонентов или прерывистом движении. Не компенсируйте прогрессирующую ошибку единственным смещением начала координат: это лишь переместит весь рисунок отверстий.
Проверьте соответствующие компоненты привода на ослабление креплений, износ, загрязнение или повреждение. В зависимости от конструкции станка к ним могут относиться ремень и шкивы, реечная передача, шарико-винтовая передача, муфта, линейная направляющая или компоненты обратной связи энкодера. Проверьте наличие необычного сопротивления или люфта в соответствии с процедурой осмотра производителя. После столкновения или недавнего обслуживания особенно важно проверить, не нарушены ли крепление или выравнивание.
Другой возможной причиной является люфт, когда конечное положение зависит от направления движения. С помощью предусмотренной процедуры проверки и подходящего измерительного прибора сравните положения, достигнутые при движении в противоположных направлениях. Зависимое от направления различие может указывать на потерю хода, однако прежде чем менять настройки компенсации, установите механическую причину. Компенсация не устранит ослабление муфты или износ привода.
Калибровку оси и механическое выравнивание должны выполнять уполномоченные для работы с данным станком специалисты с применением подходящего измерительного оборудования. Записывайте исходные настройки и результаты проверок, чтобы можно было отменить изменения или проследить их историю. Электрические шкафы, сервоприводы и движущиеся оси представляют опасность; перед механической или электрической проверкой отключайте источники энергии и соблюдайте процедуры блокировки. Диагностику под напряжением следует проводить только в соответствии с безопасной процедурой производителя.
Отделите ошибки программы от неисправностей станка
Если станок проходит простую проверку по базовым точкам, но дает сбой при выполнении производственного задания, прежде чем регулировать станок, проверьте данные задания. Убедитесь в правильности размеров панели, координат отверстий, стороны сверления, ориентации детали, зеркального отображения и припуска на кромочную ленту. Проверьте, используют ли чертеж и программа ЧПУ один и тот же базовый угол.
Особое внимание уделите левой и правой деталям мебели. Для зеркально отображенной панели может потребоваться другая база или преобразование координат; переворот панели не обязательно равнозначен использованию правильной зеркальной программы. Перед обработкой следующей детали сравните отображаемую траекторию инструмента или список отверстий с чертежом.
Если проблема возникает только при выполнении одного задания, воспроизведите ее на четко обозначенной тестовой панели с простой схемой расположения отверстий. Если одинаковое физическое смещение наблюдается в нескольких несвязанных заданиях, проверьте базу и настройку станка. Это поможет не корректировать исправные программы, компенсируя неисправность станка, и не менять калибровку станка для компенсации ошибки программы.
Проверьте результат ремонта во всем рабочем диапазоне
После устранения установленной причины выполните несколько тестовых циклов с обычным способом загрузки и зажима. Измерьте отверстия у обоих концов рабочего диапазона, а также в точках и на шпинделях, где ранее были обнаружены ошибки. Проверьте высоту и шаг отверстий, а затем при необходимости соберите соответствующие детали или проверьте их калибром.
Сравните результаты с допусками, указанными на рабочем чертеже. Одного отверстия в допуске недостаточно, чтобы подтвердить правильность всего рисунка, а один успешный цикл не доказывает повторяемость. Если ошибка по-прежнему меняется, вернитесь к проверке посадки панели, датчиков и зажима; если она зависит от расстояния перемещения, продолжайте проверять ось и ее выравнивание.
Задокументируйте характер неисправности, результаты измерений, замененные детали, изменения параметров и результаты заключительной проверки. Если установить причину невозможно без калибровки привода, данных настройки датчиков или процедур, специфичных для станка, передайте эти записи поставщику оборудования вместе с моделью станка, версией системы управления и данными затронутой программы. История измерений поможет технической поддержке начать диагностику и избежать ненужных регулировок.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.