


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Несовпадение положения отверстий при сверлении панелей на станке с ЧПУ: проверка зажимов и датчиков
Если отверстия на панели смещаются на станке с ЧПУ для сверления древесных плит, сначала определите характер ошибки. Если весь рисунок отверстий смещён одинаково, потребуется проверить не то же самое, что при постепенном смещении отверстий по панели. В первую очередь проверьте зажимы и датчики, если ошибка меняется на внешне одинаковых панелях, появляется после цикла повторного зажима или зависит от толщины панели.
Сигнал датчика «включено» не доказывает, что панель установлена правильно, а закрытый зажим не обязательно надёжно удерживает её при ускорении. Прежде чем что-либо регулировать, измерьте ошибку относительно тех же базовых кромок, которые использует программа. Такое первоначальное сравнение поможет не замаскировать механическую неисправность программным смещением.
Перед изменением настроек оцените характер ошибки
Используйте проверенную программу, подходящую тестовую панель и указанные для станка базовые поверхности. Отметьте ориентацию панели и измеряйте центры отверстий от запрограммированных базовых кромок, а не от кромки, которая сама может быть неперпендикулярной. Запишите направление и приблизительную величину ошибки по обеим осям. Если затронут ряд отверстий, измерьте отверстия на обоих концах ряда и вблизи его середины.
Повторные испытания на панелях проводите только при условии безопасности, сохраняя неизменными материал, ориентацию и программу. Характер результатов поможет сузить область поиска:
- Весь рисунок смещён примерно на одинаковую величину: Проверьте, как панель устанавливается относительно базы, не сдвигает ли её зажим при закрытии и срабатывает ли соответствующий датчик позиционирования в нужный момент. Аналогичный результат могут вызвать ошибки программной базы и рабочего смещения.
- Ошибка меняется от панели к панели: Проверьте непостоянную посадку, мусор, нестабильный захват зажимами, перемещение панели и нестабильные сигналы датчиков.
- До повторного зажима отверстия расположены правильно, а после него смещены: Сосредоточьтесь на последовательности отпускания и повторного зажима, опоре панели, а также на датчиках и подтверждении положения, используемых при перемещении.
- Ошибка увеличивается вдоль панели: Проверьте поворот или перекос панели, а также подачу, оси и точность измерений. Маловероятно, что одна регулировка датчика объяснит все постепенно нарастающие отклонения.
- Неправильно расположены только отверстия, обработанные одним шпинделем или одной группой: Сравните затронутый сверлильный узел с остальными. Причина может заключаться в инструменте, состоянии шпинделя или запрограммированном смещении инструмента, а не в удержании панели.
Это отправные точки для диагностики, а не коды неисправностей. Несколько причин могут возникать одновременно: панель может быть слегка перекошена при загрузке и при этом проскальзывать, когда во время повторного зажима её удерживает изношенный зажим.
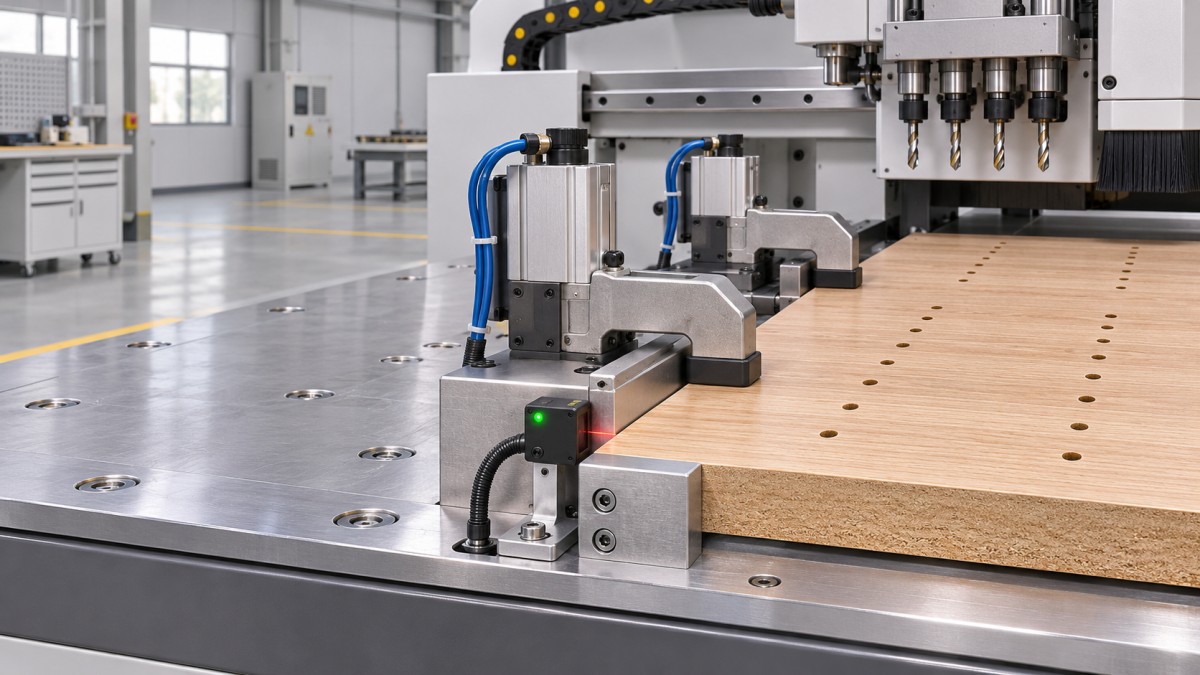
Проверьте, как зажимы позиционируют и удерживают панель
Начните с проверки фактической траектории панели. Она должна доходить до предусмотренных упоров или базовых поверхностей, сохранять опору и удерживаться без смещения от базы. Проверьте, нет ли стружки, остатков кромочного материала, повреждений кромок панели и загрязнений на поверхностях зажимов или базирования. Даже небольшое препятствие может приводить к повторяемому смещению, если каждая панель упирается в него.
Осмотрите обе стороны каждой зоны контакта зажима. Изношенные накладки, отполированные поверхности, застрявший мусор или неравномерный контакт могут снижать силу удержания. Повреждённая губка может касаться лишь небольшой части панели или оттягивать её в сторону при нарастании давления. Сравните поверхности зажимов по всему станку и проверьте, не затрудняют ли захват особенности отделки или толщина материала.
При отключённом станке, соблюдая сервисную процедуру, проверьте, не ослаблены ли узлы зажимов, не повреждены ли направляющие и нет ли чрезмерного люфта. Осмотрите цилиндры, шланги и фитинги на наличие видимых повреждений и утечек. Проверьте давление подаваемого воздуха или гидравлической жидкости на соответствие требованиям изготовителя станка, выполняя измерение в указанных рабочих условиях. Показание давления на подаче само по себе не подтверждает, что зажим прикладывает к панели требуемое усилие.
Не увеличивайте давление просто для того, чтобы панель перестала проскальзывать. Чрезмерное усилие может повредить панель или компоненты станка, не устранив износ накладки, засорение клапана или механическое смещение. Устраните первопричину и установите давление в пределах, указанных изготовителем.
Если станок позволяет безопасно наблюдать за работой, следите за панелью на протяжении всего цикла позиционирования и сверления, находясь за пределами ограждённой зоны. Особое внимание уделите моментам закрытия зажима, ускорения оси и отпускания зажима для повторного зажима. Если панель перемещается при закрытии губки, причина, вероятно, отличается от ситуации, когда сначала панель остаётся на месте, а затем проскальзывает во время перемещения.
На станках с несколькими зажимами сравните время их срабатывания и контакт с панелью. Если одна губка закрывается раньше или касается панели иначе, панель может повернуться до того, как её зафиксируют остальные зажимы. Проверьте последовательность с помощью сервисной диагностики и документации станка: требуемый порядок зависит от конструкции станка.
Если ошибка появляется после повторного зажима
Отметьте этап программы, на котором появляется ошибка. Если отверстия до перемещения расположены правильно, а после него имеют новое общее смещение, проверьте, что происходит, когда один зажим отпускает панель, а другой принимает нагрузку. На протяжении всего этого перехода панель должна оставаться под контролем и иметь опору.
Проверьте, не мешают ли друг другу зажимы, достаточно ли надёжно удерживает панель фиксирующий зажим, нет ли мусора под панелью и не изношен ли механизм перемещения. Также убедитесь, что предусмотренные положения зажимов и сигналы подтверждения соответствуют фактической последовательности. Причина сбоя при повторном зажиме может заключаться в самом зажиме, его управляющем клапане, датчике положения или их взаимодействии; замена датчика без проверки перемещения панели может не устранить причину.
Проверяйте датчики с учётом движения, которое они подтверждают
Прежде чем регулировать датчик, определите его назначение по документации станка. В зависимости от конструкции датчик может подтверждать положение зажима, обнаруживать кромку панели, определять положение упора или задавать опорное положение оси. Эти сигналы не взаимозаменяемы. Например, сигнал «зажим закрыт» может подтверждать, что механизм дошёл до точки срабатывания выключателя, но не доказывать, что панель надёжно удерживается.
Осмотрите поверхности датчиков и их мишени: на них не должно быть пыли, стружки, клея и повреждений. Очистите их способом, рекомендованным изготовителем. Проверьте, не ослаблены ли крепёжные кронштейны и не погнуты ли они, осмотрите кабели и разъёмы на наличие повреждений, неправильной прокладки и признаков нестабильного контакта. В оптических устройствах проверьте состояние и соосность излучателя, приёмника или отражателя, если они предусмотрены. В бесконтактных датчиках проверьте не только чувствительную поверхность датчика, но и мишень.
Если доступна диагностика входов контроллера, сравните отображаемое состояние с фактическим механическим положением. Перемещайте соответствующий механизм только утверждённым сервисным способом и наблюдайте, меняется ли состояние входа в предусмотренный момент. Световой индикатор на датчике полезен, но его следует проверять вместе с входом контроллера: сигнал может меняться на устройстве, но при этом ненадёжно передаваться в систему управления.
Повторите проверку в нескольких разрешённых циклах. Если сигнал мигает, меняется с задержкой или ведёт себя иначе при движении кабеля, тщательно проверьте датчик, мишень, проводку и крепление. При проверке цепей соблюдайте правила электробезопасности и инструкции по обслуживанию станка. Не проникайте в зону движущихся механизмов и не отключайте ограждения или блокировки ради наблюдения за сигналом.
Отличайте обнаружение от позиционирования
Датчик кромки панели может обнаружить повреждённую кромку, стружку или особенность поверхности до того, как панель достигнет предусмотренной базовой точки. И наоборот, загрязнение или неправильная настройка могут задержать обнаружение. Оба случая могут привести к кажущейся ошибке позиционирования, однако конкретный эффект зависит от того, как система управления использует сигнал датчика.
Сравните фактическое положение панели с индикацией системы управления и документированной последовательностью. Если панель правильно установлена, но датчик меняет состояние не в тот момент, проверьте крепление и систему обнаружения. Если сигнал корректен, но панель заметно перекошена или перемещается, вернитесь к проверке базовых поверхностей и зажимов.
Регулируйте положение или чувствительность датчика только в соответствии с процедурой изготовителя станка. Сначала запишите исходную настройку, затем вносите по одному контролируемому изменению и проверяйте сигнал на всём требуемом участке перемещения. Настройка, обеспечивающая надёжное срабатывание входа в одном положении, может привести к ложному подтверждению в другом, если диапазон обнаружения или зазор до мишени выбран неправильно.
Отделите неисправности станка от проблем базы и панели
Проверка зажимов и датчиков наиболее полезна, если тестовая панель и базовая поверхность надёжны. Убедитесь, что панель достаточно перпендикулярна для требуемых измерений, её толщина и размеры соответствуют программе, а оператор загрузил её в предусмотренной ориентации. Повреждённая или неровная кромка может повлиять как на установку панели, так и на последующие измерения.
Проверьте программную базу, размеры панели, координаты сверления, а также активные рабочие смещения и смещения инструмента. Постоянное смещение на каждой панели может быть вызвано этими настройками, даже если зажимы и датчики исправны. Перед изменением смещений сравните настройки системы управления с чертежом и утверждённой программой. Изменение смещения может создать видимость исправности на одной тестовой панели, но не устранить риск сбоя при следующем повторном зажиме или смене материала.
Если зажимы удерживают панель стабильно, сигналы датчиков не колеблются, а базирование панели выполнено правильно, продолжите проверку соответствующих осей и инструмента согласно сервисной процедуре изготовителя. Постепенно нарастающая ошибка может быть связана с подачей или позиционированием оси; локальные ошибки могут требовать проверки сверлильного узла или инструмента. Не считайте каждое отверстие с отклонением свидетельством неисправности зажима или датчика.
Проверьте результат ремонта в условиях, при которых возникла ошибка
После устранения предполагаемой неисправности выполните ту же программу на том же материале и в той же ориентации, что использовались при выявлении исходной ошибки. Измеряйте от тех же базовых кромок и сравнивайте результаты с допусками чертежа. Проверьте весь затронутый рисунок отверстий, включая отверстия по обе стороны от точки повторного зажима: одного правильно расположенного отверстия недостаточно, чтобы подтвердить устранение неисправности.
Повторите испытание достаточное количество раз, чтобы оценить стабильность результата. Если проблема возникала при определённой толщине панели, отделке поверхности или режиме подачи, включите эти условия в проверку. Чистая жёсткая тестовая панель может хорошо удерживаться, даже если производственный материал продолжает проскальзывать. Возвращайтесь к обычной рабочей скорости только в соответствии с утверждённой процедурой станка.
Запишите исходный характер ошибки, выполненные проверки, исправленный компонент или настройку, а также результаты измерений после ремонта. Если ошибка сохраняется, эти данные дадут следующему специалисту надёжную отправную точку и помогут отличить сохраняющуюся неисправность позиционирования от новой проблемы с инструментом или программой.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.