

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как зарубежный поставщик может дистанционно помочь устранить неисправность шлифовального станка для металла?
Зарубежный поставщик может удалённо диагностировать неисправность шлифовального станка по металлу, изучив записи об ошибках, фотографии и видео, а также проведя компетентного специалиста через контролируемые проверки. Такой подход наиболее эффективен, когда каждая проверка помогает ответить на конкретный вопрос: связана ли неисправность с абразивной лентой, системой подачи, заготовкой, источником питания или системой управления станком?
Если вы задаётесь вопросом: «Как удалённо диагностировать неисправность шлифовального станка по металлу, если поставщик находится за рубежом?», сначала сохраните все свидетельства проблемы, прежде чем сбрасывать аварийные сигналы или менять настройки. Чёткая информация поможет поставщику сузить круг возможных причин и определить, нужна ли регулировка, замена детали или выездное обслуживание.
Определите, можно ли безопасно проверить станок
Остановите производство при сильной вибрации, повреждении абразивной ленты, появлении дыма или запаха гари, электрической неисправности либо неожиданном движении. Не запускайте станок повторно только ради съёмки более качественного видео. Опишите симптом и отправьте уже имеющиеся свидетельства проблемы.
Прежде чем открывать ограждения, касаться роликов, удалять застрявший материал или осматривать траекторию движения ленты, отключите и заблокируйте соответствующие источники энергии в соответствии с инструкциями к станку и процедурами предприятия. Необходимо также учитывать пневматическое давление, накопленную механическую энергию и движущиеся по инерции компоненты. Кнопка аварийной остановки не заменяет изоляцию источников энергии.
Наблюдение за работающим станком допускается только с помощью штатных органов управления, при закрытых ограждениях и работающей вытяжной системе, если она требуется. Электрические измерения и работы внутри шкафов управления должны выполнять квалифицированные специалисты. Удалённый технический специалист может объяснить, какие сведения нужны, но видеозвонок не делает небезопасную работу допустимой.
Также убедитесь, что станок, абразив и вытяжная система подходят для обрабатываемого металла. Нельзя считать шлифовальный станок для деревообработки подходящим для обработки металла только потому, что заготовка проходит через него. Металлическая пыль и искры могут представлять опасность, особенно если с той же системой пылеулавливания работают с горючей пылью или несовместимыми материалами.
Перед звонком отправьте полезное сообщение о неисправности
Сообщение «шлифовальный станок не работает» оставляет поставщику слишком много возможных причин. Краткий отчёт должен содержать данные о станке, точное описание момента возникновения неисправности и сведения об изменениях, которые произошли перед её появлением.
- Идентификация станка: модель, серийный номер, фотография заводской таблички, а также версия системы управления или программного обеспечения, если она отображается.
- Описание неисправности: точный текст аварийного сообщения, затронутая шлифовальная головка и сведения о том, возникает ли проблема при запуске, во время подачи или после продолжительной работы.
- Параметры процесса: тип металла, размеры заготовки, характеристики абразива, настройка подачи и параметры шлифования на момент возникновения неисправности.
- Недавние изменения: замена ленты, техническое обслуживание, новая партия материала, изменение параметров, перемещение станка или изменения в электропитании, подаче сжатого воздуха либо работе вытяжной системы.
- Подтверждающие материалы: снимки экрана с аварийными сообщениями, фотографии заготовок, имеющиеся рабочие журналы и безопасно снятые видеозаписи.
Укажите последнее состояние, при котором станок работал исправно. Фраза «неравномерная обработка поверхности началась сразу после установки другой ленты» даст поставщику более полезную отправную точку, чем общая жалоба на качество поверхности. Фиксируйте все изменения, даже если они кажутся не связанными с неисправностью.
Сфотографируйте дефектные детали, отметив направление подачи и приложив линейку к проблемному участку. Укажите, появляется ли дефект на каждой детали, по всей ширине или только у одного края. Такие сведения помогают отличить неисправность станка от проблемы с заготовкой или настройкой.
Используйте фотографии и видео, чтобы наглядно показать неисправность
Отправьте общий снимок станка, читаемую фотографию экрана управления и крупные снимки соответствующих компонентов, сделанные после безопасной изоляции станка. При проблеме с лентой полезно показать маркировку абразива, соединение ленты, её края и видимый характер износа. Не снимайте настолько крупным планом, чтобы поставщик не смог понять, где установлен компонент.
Видео работающего станка полезно только при безопасной эксплуатации. Снимайте снаружи ограждённой зоны и покажите этап работы, на котором проявляется симптом. По возможности включите в кадр звук, дисплей управления и движение материала. Не тянитесь к движущейся ленте или конвейеру, чтобы указать на неисправность.
При обсуждении дефектов используйте единые обозначения сторон и направлений. Согласуйте термины, например «сторона оператора», «сторона привода» и «направление подачи», а затем пометьте фотографии соответствующим образом. Иначе указание отрегулировать «левую сторону» может быть по-разному понято людьми, стоящими у противоположных концов станка.
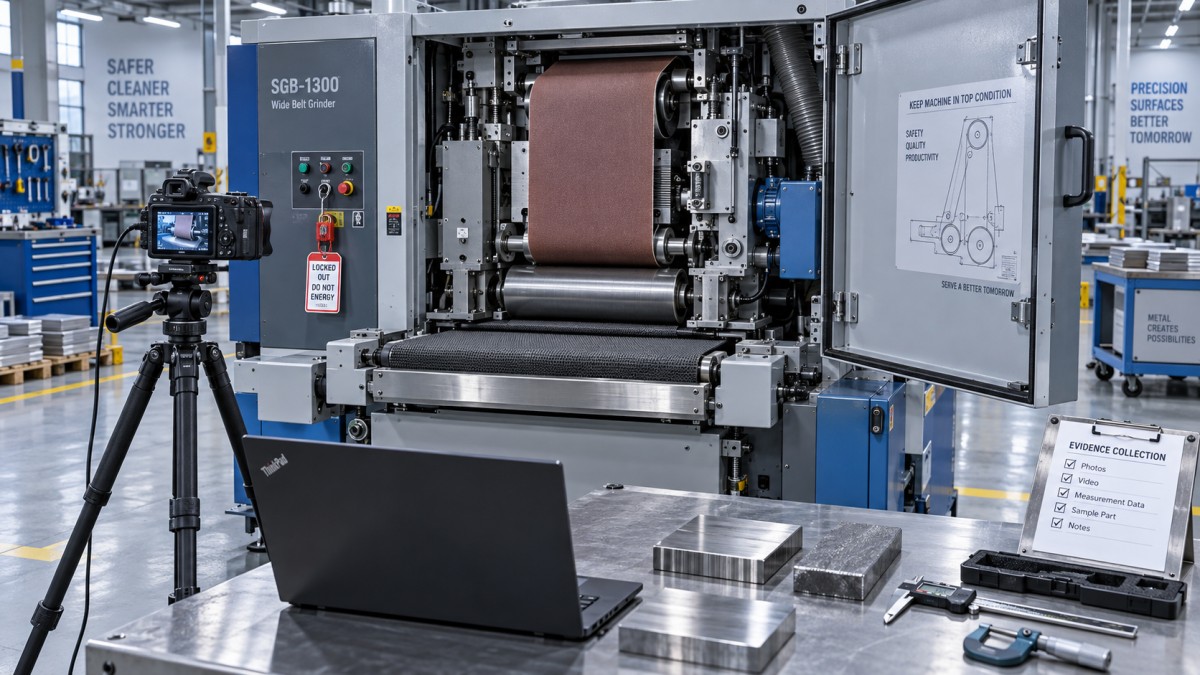
При периодически возникающих неисправностях запишите последовательность событий: станок запущен, работа вытяжки подтверждена, шлифовальная головка включена, подача запущена, заготовка подана, появилось аварийное сообщение. Такая последовательность может показать, какое рабочее условие вызывает проблему, и избавит от необходимости многократно воспроизводить её.
Выберите подходящий путь диагностики в зависимости от симптома
Поставщик должен использовать предоставленные вами сведения, чтобы выбрать следующую проверку. Похожие симптомы могут иметь разные причины, поэтому не следует считать первое правдоподобное объяснение подтверждённым диагнозом.
Например, повторяющиеся следы на поверхности могут быть связаны со стыком ленты, но это не означает, что лента обязательно неисправна. Изношенный контактный элемент или неподходящие параметры процесса могут сделать след от стыка более заметным. Сопоставление характера дефектов с заменой ленты и условиями работы поможет поставщику различить эти причины.
Недостаточное удаление пыли также может ухудшить работу абразива, однако изменение настроек вытяжной системы без понимания принципа её работы может привести к другим проблемам. Сообщите о заметном скоплении пыли и доступных показаниях воздушного потока или давления; необходимые проверки должны определить поставщик и специалист по вытяжной системе.
Проводите контролируемые проверки и фиксируйте, что показывает каждая из них
Попросите поставщика предоставить письменную последовательность действий с указанием цели, ожидаемого результата и условия прекращения для каждой проверки. Инструкция «проверьте систему слежения» слишком расплывчата. Полезная инструкция называет компонент, указывает, требуется ли изоляция источников энергии, и объясняет, какой результат подтвердит или исключит предполагаемую причину.
Меняйте по одному параметру, относящемуся к проблеме. Если одновременно изменить натяжение ленты, скорость подачи, глубину шлифования и настройки давления, улучшение качества поверхности не покажет, какое именно изменение помогло. Это также может скрыть развивающуюся механическую неисправность.
Начинайте с проверок, которые не меняют текущую настройку: проверьте характеристики абразива, изучите историю аварийных сообщений, осмотрите доступные компоненты после изоляции источников энергии и сравните текущие настройки с документированными рабочими параметрами. Возвращать предыдущие настройки следует только по указанию поставщика и в пределах рабочих ограничений станка.
Ведите простой журнал диагностики:
- Состояние перед проверкой.
- Единственное выполненное действие или изменение настройки.
- Наблюдаемый результат; при необходимости приложите фотографию или показания.
- Была ли восстановлена исходная настройка.
- Следующая инструкция поставщика.
Не обходите блокировки, не отключайте защиту системы слежения и не увеличивайте пределы перегрузки ради продолжения производства. Многократный сброс срабатывания привода без выяснения причины может привести к повреждению компонентов, хотя неисправность ещё можно было устранить.
Если поставщик предлагает заменить деталь, спросите, какие данные указывают на её неисправность. Повреждение края ленты может быть следствием неисправности системы слежения; установка другой ленты без устранения этой неисправности может привести к повторному отказу.
Обеспечьте продуктивность сеанса поддержки с зарубежным поставщиком
Отправьте материалы до встречи, чтобы поставщик успел изучить чертежи и привлечь подходящего специалиста. Назначьте конкретное время, указав часовые пояса обеих сторон, и выберите одного человека, который будет координировать инструкции и фиксировать результаты.
Обеспечьте присутствие местных специалистов с необходимой квалификацией. Если запланированные проверки включают электрическую диагностику, присутствие квалифицированного электрика позволит избежать повторной встречи. Подготовьте руководство по эксплуатации станка, электрические схемы, историю технического обслуживания и необходимые измерительные инструменты.
Письменные инструкции особенно полезны, когда технические термины или перевод могут привести к неоднозначному пониманию. Попросите поставщика обозначить компоненты по позициям на чертеже или на аннотированной фотографии. Перед применением повторите предложенное изменение параметра, включая его исходное значение, чтобы убедиться в правильности понимания.
Если требуется удалённый доступ к системе управления, используйте одобренное подключение, указав участников и установив чёткие границы доступа. Назначьте человека, ответственного за станок, фиксируйте изменения параметров и завершите сеанс доступа после консультации. Определите, кто управляет запуском, и перед любым рабочим испытанием убедитесь, что рабочая зона свободна.
В завершение разговора составьте письменный отчёт о состоянии: предполагаемая причина, выполненные проверки, нерешённые вопросы, необходимые детали и сведения о том, должен ли станок оставаться выведенным из эксплуатации. Это позволит не принять предварительный диагноз за подтверждённый ремонт.
Определите, когда нужно запросить детали или местное обслуживание
Удалённая диагностика помогает выявить ошибки настройки, интерпретировать аварийные сообщения, проверить совместимость компонентов и сузить поиск неисправности до конкретной системы или узла. Её возможности ограничены, если для диагностики требуются физические измерения, внутренний осмотр, выравнивание или специальная электротехническая проверка, которую никто на месте не может выполнить.
Обратитесь за дополнительной помощью при подозрении на повреждение подшипника или вала, повторном обрыве ленты, необъяснимом перегреве, повреждении защитного оборудования или возвращении неисправности после выполнения предписанных проверок. Зарубежный поставщик может помочь местному специалисту, предоставив чертежи, критерии осмотра и сведения для идентификации деталей.
Перед заказом замены сверьте её со серийным номером станка и установленным компонентом. Датчики, приводы, ленты и пневматические детали, которые выглядят одинаково, могут различаться номинальными характеристиками, соединениями, размерами или логикой управления. Запросите номер детали, требования к установке, а также сведения о программировании или калибровке после её установки.
При заказе импортного компонента уточните его наличие, условия доставки и ответственность за установку. Если поставленный привод не имеет необходимой конфигурации, станок может остаться недоступным для эксплуатации, даже если оборудование уже находится на месте.
Проверьте работу станка в типичных условиях
Одного сброса аварийного сообщения недостаточно, чтобы считать станок готовым к производству. После ремонта установите на место ограждения и защитные устройства, уберите инструменты и выполните процедуру повторного запуска, предусмотренную поставщиком. Перед эксплуатацией необходимо надлежащим образом проверить все функции безопасности, которые подвергались вмешательству.
Если это безопасно и разрешено инструкциями, переходите от проверки без нагрузки к контролируемой обработке материала, соответствующего обычным условиям работы. Непосредственно проверьте первоначальный симптом: слежение ленты, стабильность подачи, однородность поверхности, необычный шум, отображаемую нагрузку или повторное появление аварийного сообщения. Кратковременная успешная работа может не устранить неисправность, которая раньше проявлялась только после продолжительной эксплуатации.
Сохраните принятые настройки, сведения о ремонте, номера заменённых деталей и подтверждение результатов. Перед закрытием обращения согласуйте, за чем наблюдать и при каких симптомах работу нужно снова остановить. Результатом должна стать стабильная работа станка по назначению, задокументированная причина неисправности и чёткое основание для возвращения станка в эксплуатацию.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.