


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Почему форматно-раскроечный станок с ЧПУ скалывает меламиновое покрытие по краям плиты?
Сколы на кромках плит с меламиновым покрытием могут испортить в остальном чистый рез, увеличить объем переделок и привести к потере ценного материала. Если ваш форматно-раскроечный станок с ЧПУ оставляет шероховатые кромки или сколы, причиной может быть изношенный пильный диск, неправильная настройка подрезного диска, неподходящая скорость подачи или недостаточная поддержка плиты. Понимание того, как эти факторы влияют на рез, поможет операторам выявить проблему, улучшить качество кромки и обеспечить эффективную работу производства.
Важно выяснить не просто, есть ли сколы, а где и когда они появляются. Дефект на нижней стороне требует проверить не то же самое, что повреждение верхней поверхности. Аналогично, если рез начинается чисто, но ухудшается по мере прохождения стопы, причину нужно искать иначе, чем в случае, когда кромка становится шероховатой сразу при первом контакте с зубьями.
Начните с осмотра кромки
Плита с меламиновым покрытием имеет твердую, относительно хрупкую декоративную поверхность, приклеенную к сердцевине из ДСП или MDF. Сердцевина может резаться удовлетворительно, в то время как поверхность растрескивается вокруг линии реза. Поэтому рез может выглядеть прямым и иметь точные размеры, но при этом не подходить для видимой детали мебели.
Прежде чем менять настройки, отметьте верхнюю и нижнюю стороны тестовой плиты и укажите направление подачи. Осмотрите обе длинные кромки реза, а не только ту часть, которая станет готовой деталью. Также зафиксируйте, возникает ли дефект по всей длине реза, в начале или конце либо только на отдельных листах в стопе.
- Повреждения преимущественно на стороне подреза: Проверьте состояние подрезного диска, глубину, ширину и совмещение с основным диском.
- Повреждения преимущественно на противоположной стороне: Осмотрите основной диск, его выступ над плитой, условия подачи и устойчивость панели.
- Сколы в начале или конце: Проверьте, нет ли смещения, недостаточно поддерживаемых обрезков или перехода подачи, который нарушает устойчивость панели.
- Случайные сколы с обеих сторон: Проверьте биение диска, вибрацию, загрязнение, неоднородность материала или сочетание нескольких проблем.
Это диагностические признаки, а не абсолютные правила. Направление вращения диска и сторона подреза зависят от компоновки станка. Перед тем как определять, какая сторона является «стороной подреза», уточните схему резания станка.
Почему важен подрезной диск
На форматно-раскроечном станке с подрезным узлом небольшой диск делает неглубокий предварительный пропил на уязвимой стороне перед тем, как основной диск пройдет через плиту. Это помогает чисто прорезать меламиновое покрытие, не давая основному диску вырывать его по кромке.
Для этого пропил подрезного диска должен быть правильно расположен и соответствовать ширине пропила основного диска. Если он смещен, одна сторона готового реза может быть чистой, а на другой появятся сколы. Если пропил слишком узкий, основной диск все еще может скалывать покрытие по внешнему краю. Если он чрезмерно широкий, может образоваться заметная ступенька или излишне широкий рез, даже если поверхность не скалывается.
Важна и глубина. Подрезной диск, едва достигающий покрытия, может не прорезать его равномерно по всей слегка неровной плите. Слишком большая глубина делает подрез более заметным и не компенсирует плохое совмещение. В качестве исходной точки используйте инструкции производителя станка и диска, а затем вносите небольшие контролируемые изменения на тестовом материале.
У некоторых подрезных дисков ширина регулируется с помощью прокладок или конструкции из двух половин; у других используется коническая конструкция, при которой эффективная ширина меняется с глубиной резания. Способ регулировки влияет на диагностику. У конического диска изменение глубины может также изменить ширину пропила, поэтому после регулировки проверьте оба параметра.
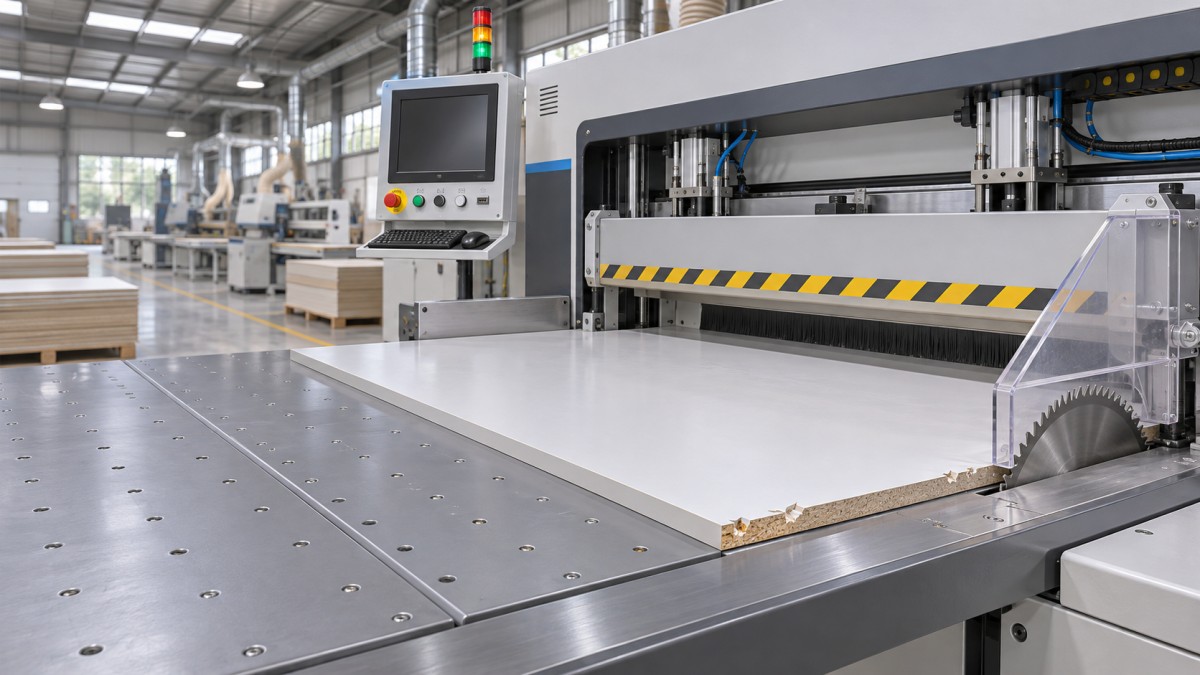
При отключенном питании и полностью остановившихся дисках осмотрите зубья подрезного диска и поверхности крепления. Смола, пыль или поврежденный зуб могут свести на нет правильную настройку. После сборки выполните пробный рез в соответствии с утвержденной процедурой настройки станка и с установленными защитными ограждениями. Никогда не пытайтесь проверять совмещение, приближая руки к движущемуся диску.
Острый основной диск необходим, но этого недостаточно
Тупой основной диск скорее выталкивает и ломает покрытие, чем чисто его режет. Операторы также могут заметить повышенный шум при резании, более шероховатую сердцевину, следы прижога или увеличение сопротивления. Ни один из этих признаков сам по себе не доказывает, что диск изношен, но чистый сменный диск с подходящими характеристиками поможет сравнить качество реза, если оно постепенно ухудшалось.
Выбор диска не менее важен. Диск, предназначенный для быстрого продольного пиления массивной древесины, не обязательно подходит для ламинированных плит. Геометрия зубьев, их количество, ширина пропила и диаметр диска должны соответствовать материалу, станку и предполагаемым условиям резания. Следуйте рекомендациям поставщика диска, а не исходите из того, что наибольшее количество зубьев всегда обеспечивает лучший результат. Неподходящее сочетание может привести к чрезмерной нагрузке при резании или плохому отводу стружки.
Осмотрите диск на наличие сколов твердосплавных напаек, отложений и признаков перегрева. Очистка или заточка могут вернуть подходящему диску рабочие характеристики, однако повторная заточка может изменить геометрию режущей части и ширину пропила. После замены или заточки диска повторно проверьте настройку подрезного узла: прежняя ширина пропила может больше не соответствовать основному диску.
Выступ диска над плитой также меняет то, как зубья входят в материал и выходят из него. Неподходящая настройка может влиять на качество кромки и нагрузку при резании, но единого значения выступа, подходящего для всех станков, дисков и высот стопы, не существует. Начните с настройки, рекомендованной производителем станка, и регулируйте ее только в разрешенных пределах. Если рез становится чище лишь при установке диска за этими пределами, ищите основную причину неисправности.
Скорость подачи, высота стопы и перемещение плиты
Скорость подачи влияет на нагрузку на каждый зуб. Если станок подает материал слишком быстро для данного диска и материала, зубья могут вырывать покрытие, а станку может быть трудно поддерживать стабильный рез. Для диагностики можно снизить скорость подачи, но минимальная скорость не всегда лучше. Чрезмерно медленный рез может привести к трению и нагреву, особенно при использовании тупого или неподходящего диска.
Проведите контролируемое сравнение: разрежьте одну и ту же плиту одним и тем же диском и с теми же настройками подрезного узла при обычной скорости подачи, а затем при умеренно сниженной скорости в пределах рекомендованного рабочего диапазона станка. Если кромка улучшилась, проверьте, не была ли исходная подача слишком высокой для этого диска, стопы или материала. Если изменений почти нет, не продолжайте снижать скорость, игнорируя совмещение дисков или поддержку плиты.
Резание стопы добавляет еще одну переменную. Листы могут прогибаться, скользить или неплотно прилегать друг к другу, из-за чего некоторые плиты удерживаются менее надежно. Настройка, обеспечивающая чистый рез одного листа, может хуже работать с высокой стопой. Сравните рез одного листа с резанием обычной стопы и осмотрите каждый лист отдельно. Если повреждена только плита в определенном положении стопы, проверьте наличие зазоров, неравномерный прижим или мусор между листами.
Прижимные балки, зажимы, поверхности стола и опорные ролики должны удерживать заготовку, не повреждая ее поверхность. Удалите свободные обрезки с контактных поверхностей и убедитесь, что плита поддерживается по всей длине реза. Узким полосам и обрезкам требуется особое внимание: если они смещаются или падают при выходе диска, конечный участок кромки может отколоться, даже если остальная часть реза чистая. Используйте предусмотренные для станка опоры и способы обращения с материалом; не удерживайте рукой неустойчивую деталь рядом с зоной резания.
Если настройки верны, но сколы продолжают появляться
Даже правильно настроенный подрезной узел не компенсирует механическую нестабильность станка. Чрезмерное биение диска или шпинделя, изношенные подшипники, ослабленные детали или плохое совмещение диска с траекторией резания станка могут вызвать вибрацию и нестабильную ширину пропила. Похожие симптомы могут возникать из-за поврежденного фланца или мусора между диском и его опорной поверхностью.
Для этих проверок нужны подходящие измерительные инструменты и знание допустимых значений для станка. Если кромка попеременно получается чистой и сколотой без очевидной связи с материалом или вибрация сохраняется при использовании заведомо исправного диска, обратитесь к квалифицированным специалистам по техническому обслуживанию. Не пытайтесь компенсировать механическую неисправность, постоянно увеличивая ширину подреза.
Следует также проверить систему удаления пыли. Недостаточно эффективное удаление пыли может оставлять стружку на столе или в пропиле, мешать правильному размещению плиты и затруднять своевременное выявление проблем. Проверьте, нет ли засорения воздуховодов и скопившихся отходов, в соответствии с процедурой обслуживания станка. Удаление пыли не заменяет острый диск, но чистая зона резания помогает поддерживать стабильную настройку.
Отделите проблему материала от проблемы станка
Не все плиты с меламиновым покрытием ведут себя одинаково. Плотность сердцевины, состояние поверхности, качество склеивания и повреждения при хранении могут влиять на кромку. На плите с уже имеющимися трещинами поверхности или поврежденными углами могут появиться сколы, которые выглядят как дефекты резания. Важна и плоскостность плиты: прогнутый лист труднее равномерно поддерживать, особенно в стопе.
Если станок надежно режет одну плиту, но испытывает трудности с другой, сравните их при одинаковых настройках, прежде чем менять станок. Осмотрите поверхности и кромки до резания, отметьте толщину и конструкцию плиты, сохраните образцы каждого материала. Возможно, для этой плиты потребуется другой диск или скорость подачи, а не постоянное изменение стандартной настройки.
Также отличайте повреждения при резании от повреждений при перемещении. Чистая кромка может сколоться, если тяжелая плита скользит по другому листу, ударяется об упор или перемещается без достаточной поддержки. Осмотрите кромку сразу после резания, а затем еще раз после перемещения. Такое простое сравнение поможет избежать ненужной регулировки диска.
Практический порядок диагностики
Меняйте только одну переменную за раз и по возможности сохраняйте условия испытаний неизменными. Начните с типичного одиночного листа, отметьте его стороны и выполните пробный рез. Запишите характеристики диска, настройки подрезного узла, скорость подачи и расположение сколов. Затем последовательно проверяйте вероятные причины, на которые указывает дефект.
Прежде чем экспериментировать со скоростью подачи, проверьте состояние диска и совмещение подрезного узла. Убедитесь, что плита ровная и надежно поддерживается. Когда одиночный лист будет резаться чисто, постепенно вернитесь к обычной высоте стопы и производственной скорости подачи. Такая последовательность облегчает определение того, связана ли проблема с диском, настройкой, стопой или материалом.
Если устранить неисправность не удается, техническому специалисту пригодятся фотографии обеих сторон плиты, сведения о ее конструкции и толщине, характеристики основного диска, тип подрезного диска, высота стопы, настройка скорости подачи и информация о месте появления сколов. Qingdao Zhongding Machinery Co., Ltd. предоставляет техническую поддержку и запасные части для деревообрабатывающего оборудования; такие сведения помогут поставщику оборудования оценить, требуется ли корректировка настройки, замена детали или проверка механической части на месте.
Цель не в том, чтобы найти единую универсальную настройку для всех плит с меламиновым покрытием. Важно обеспечить повторяемую настройку для используемых материала и диска, распознавать изменения кромки на ранней стадии и устранять причину до того, как небольшой дефект приведет к браку целой стопы деталей.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.