


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Приёмочные испытания точности резания на форматно-раскроечном станке с ЧПУ
Как специалисты по контролю качества могут убедиться, что форматно-раскроечный станок с ЧПУ соответствует требованиям к точности реза до ввода в производство? Структурированное приемочное испытание помогает выявить отклонения размеров, нестабильность реза и проблемы с настройкой, а также подтвердить безопасность эксплуатации. Проверка должна охватывать длину реза, перпендикулярность, повторяемость и качество кромки, но также показывать, можно ли воспроизвести результат в условиях, в которых фабрика действительно планирует использовать станок.
Чистая демонстрационная панель с точными размерами — полезное подтверждение, но это не то же самое, что принятый станок. Важно выяснить, как была раскроена панель, где проводились измерения, какой допуск применялся и можно ли снова получить тот же результат без незадокументированной корректировки.
Согласуйте условия приемки до начала резки
Требования к допускам должны быть установлены в спецификации закупки, утвержденных чертежах и письменном протоколе приемки. Не следует считать, что общий стандарт безопасности оборудования задает предел точности реза для каждой форматно-раскроечной пилы. Допуск, подходящий для деталей мебели, на которые будет наноситься кромочная лента, может быть недостаточным для компонентов, которые должны плотно стыковаться без дополнительной подрезки.
Определите, какие размеры будут проверяться, какое отклонение от запрограммированного размера допустимо и как будут оцениваться перпендикулярность и качество кромки. Укажите, применяются ли пределы к каждой измеренной детали или к установленной выборке. Одно лишь среднее значение может скрыть отдельную неприемлемую панель.
Материал для испытаний не менее важен. Зафиксируйте тип панели, номинальную толщину, размеры и состояние поверхности, а при необходимости — направление волокон или ориентацию лицевой стороны. Плоский лист ДСП и выгнутая фанерная панель ведут себя по-разному при упоре в направляющую или зажиме. Если в производстве используются ламинированные плиты и пакетный раскрой, заранее согласуйте, должны ли эти условия входить в официальное испытание, а не добавляйте их после успешной проверки на одном листе.
Также задокументируйте характеристики основной и подрезной пил, настройки подачи, высоту пакета и любые требования к аспирации или подаче сжатого воздуха. Это не мелочи: замена пилы или изменение высоты пакета может повлиять на результат. Настройки производителя — это отправная точка, а не доказательство того, что каждая производственная комбинация будет соответствовать тому же допуску.
Отделите проверку точности от оценки безопасности
Форматно-раскроечный станок может резать точно и при этом оставаться небезопасным для допуска к эксплуатации. Перед запуском программы приемочных испытаний уполномоченный персонал должен проверить монтаж станка, ограждения, функции аварийной остановки, блокировки (если предусмотрены), подключения аспирации и безопасный доступ к зонам загрузки и выгрузки. Функциональные проверки следует проводить согласно инструкциям производителя и оценке рисков на предприятии.
ISO 19085-1 и соответствующая часть серии ISO 19085 для конкретного типа станка — примеры стандартов, которые могут относиться к безопасности деревообрабатывающего оборудования. Их применимость зависит от конфигурации станка, рынка и действующей редакции стандарта. Для европейского рынка также необходимо проверить применимое законодательство в отношении оборудования и документы о соответствии с учетом даты выпуска конкретного оборудования на рынок. Испытание резанием не подтверждает соответствие нормативным требованиям, а декларация о соответствии не заменяет проверку точности в производственных условиях.
Не просовывайте руки в зону резания для проверки пилы, удаления обрезков или настройки подрезного узла, пока возможно опасное движение. Для вмешательств, требующих доступа к этой зоне, используйте процедуру изоляции оборудования и блокировки, принятую на предприятии. Испытание, для которого требуется снять ограждение или отключить блокировку, не может считаться приемлемой демонстрацией производственных возможностей станка.
Обеспечьте прослеживаемость и повторяемость измерений
Используйте измерительные приборы с диапазоном и разрешением, подходящими для согласованного допуска, и проверьте их статус калибровки. Измерение длинной панели коротким штангенциркулем не становится автоматически надежным; поврежденная рулетка или непроверенный угольник также могут привести к ошибочным выводам. В протоколе приемки следует указать приборы и метод измерения, включая точки измерения и базовые кромки.
Если результаты близки к предельным значениям, необходимо учитывать неопределенность измерений. Заранее согласуйте порядок рассмотрения пограничных показаний и определите, кто будет разрешать разногласия. Например, стороны могут выбрать более подходящий прибор или установленный метод повторного измерения, а не округлять результат так, чтобы он формально соответствовал требованиям.
Маркируйте каждую контрольную деталь сразу после выхода из станка. Записывайте ее запрограммированный размер, последовательность резов, ориентацию лицевой стороны и положение в пакете, если проверяется пакетный раскрой. Не допускайте путаницы с базовой кромкой: если оператор поворачивает панель между резами, инспектору нужно знать, какая кромка располагалась у направляющей, а какая была сформирована станком.
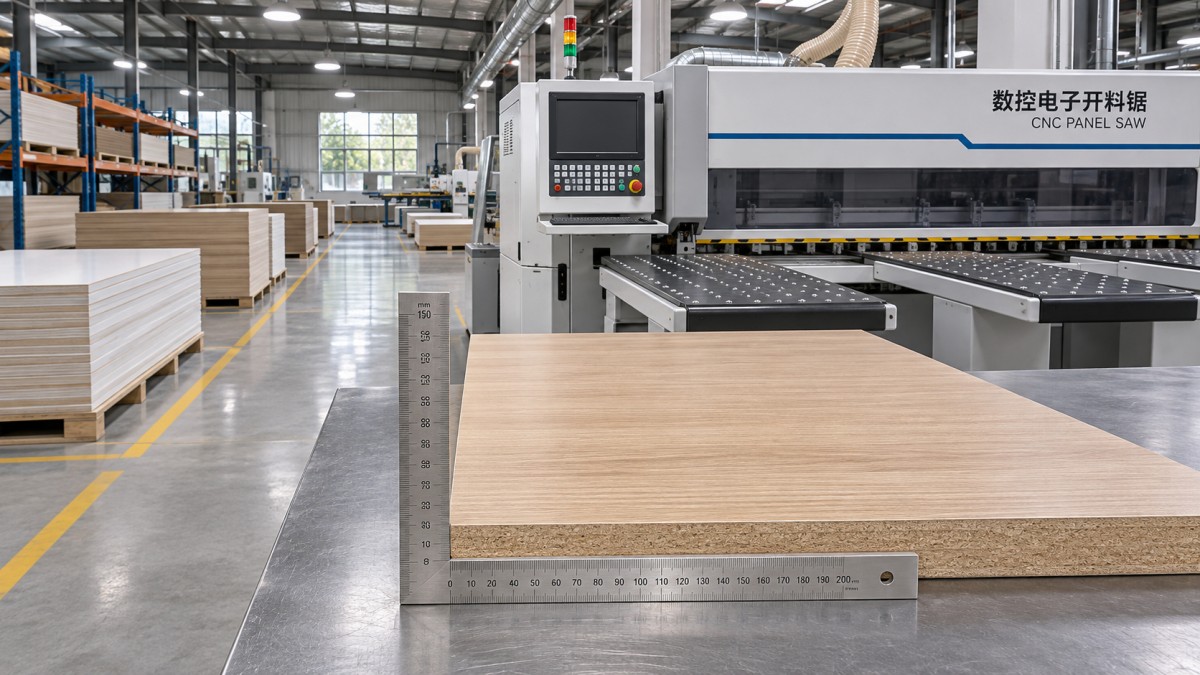
Проверьте размеры, перпендикулярность и разброс по панели
Точность размеров
Запрограммируйте согласованные контрольные размеры и измерьте готовые детали в указанных точках. Для прямоугольной панели измерение ширины возле обоих концов может выявить разницу, которую не покажет одно измерение по центру. Сравните каждое показание с запрограммированным размером и запишите отклонение со знаком, а не только отметку «соответствует» или «не соответствует». Направление ошибки помогает при диагностике.
Одинаковое смещение при нескольких размерах может указывать на проблему позиционирования или калибровки. Ошибка, меняющаяся в зависимости от размера или различающаяся у ближнего и дальнего концов панели, требует более широкого расследования: возможны проблемы с выравниванием базовой кромки, смещением материала, зажимом или методикой измерения. Характер отклонений служит подсказкой, но сам по себе не является диагнозом.
Перпендикулярность
Для согласованной прямоугольной контрольной детали сравните диагонали либо используйте подходящий проверенный угольник и установленную методику измерения. Разница диагоналей может указывать на неперпендикулярность панели, но сама по себе не является угловой ошибкой: интерпретация зависит от размеров панели и метода приемки. Убедитесь, что протокол устанавливает допустимую разницу диагоналей для указанного размера контрольной детали или задает другой измеримый критерий перпендикулярности.
Проверьте, что исходная базовая кромка прямая и подходит для испытания. Неровная базовая кромка может создать впечатление, что правильно настроенная пила режет неточно, или скрыть проблему станка. Если в ходе испытания базовая кромка формируется на пиле, задокументируйте последовательность операций и соответствующим образом измерьте полученную деталь.
Повторяемость и пакетный раскрой
Выполните серию резов по одному и тому же запрограммированному размеру без корректировки настройки между деталями, используя согласованный размер выборки. Записывайте результаты по каждой детали в порядке резки. Стабильная серия со смещением указывает на проблему, отличную от той, на которую указывает серия с постепенным дрейфом или значительными колебаниями. Оба случая могут быть основанием для отказа в приемке, но корректировать их следует по-разному.
Если пакетный раскрой входит в требования закупки, при необходимости отдельно идентифицируйте верхние, средние и нижние детали. Различия в зависимости от положения в пакете могут указывать на смещение, распределение давления, поведение пилы или неоднородность материала. Не считайте верхнюю панель представительной для всего пакета, если протокол прямо этого не предусматривает.
Оценивайте не только размеры, но и кромку
Панель может соответствовать допуску по размерам и при этом требовать дополнительной обработки на последующих этапах. Осмотрите обе пласти и кромку на наличие сколов, вырывов, выкрашивания на выходе пилы, прижогов или видимых следов пилы. Ламинированная плита особенно хорошо выявляет повреждения лицевой поверхности, однако результат зависит от состояния пилы, настройки подрезного узла, скорости подачи и самого материала.
Качество кромки следует оценивать по согласованному образцу или письменным критериям дефектов при заданных условиях осмотра. Выражение «чистый рез» слишком субъективно для спорной приемки. Укажите расположение дефекта и повторяется ли он на одной и той же пласти или у одного и того же конца. Это полезнее, чем отклонить партию, не указав, где возникло повреждение.
Во время официального испытания не меняйте настройки пилы без фиксации внесенных изменений. Корректировка может быть необходима, но первоначальные результаты и результаты повторного испытания должны быть четко разделены. В противном случае подписанный отчет не покажет производственной команде, какая именно настройка обеспечила соответствие панелей требованиям.
Что делать, если результат выходит за пределы допуска
Не сводите испытание к простой проверке «годен/не годен» и сохраните все подтверждающие данные. Проверьте прибор и базовую кромку, подтвердите правильность программы и единиц измерения, затем оцените состояние материала и настройку станка. Уполномоченный персонал может проверить такие параметры, как выравнивание направляющей, калибровка позиционирования, зажим, состояние пилы и настройка подрезного узла, следуя сервисной процедуре производителя.
По возможности меняйте за раз только один конкретный параметр и фиксируйте внесенные изменения. После устранения предполагаемой причины повторите затронутое испытание в согласованных условиях; если корректировка может повлиять на другие характеристики, повторите и соответствующие проверки. Одна качественно вырезанная деталь после корректировки — слабое доказательство, если первоначальная проблема заключалась в нестабильности реза.
Также следует различать приемку на заводе-изготовителе и приемку на объекте заказчика. Успешное испытание у производителя не отменяет необходимости проверить производительность после транспортировки и монтажа. Условия на объекте, инженерные коммуникации, настройка и обращение с оборудованием могут отличаться. В договоре следует указать, какие испытания повторяются на предприятии заказчика и как закрываются нерешенные вопросы.
Составьте протокол, полезный для производственной команды
Итоговый комплект приемочной документации должен включать согласованные критерии, идентификационные данные станка, дату и место испытания, сведения о материале и пилах, настройки, идентификацию измерительных приборов, отдельные показания, наблюдения по качеству кромки и решения по всем отклонениям. Приложите программу раскроя или укажите ее редакцию. Зафиксируйте, кто проводил испытания и присутствовал при них, а также перечислите открытые вопросы и ответственных за их решение.
Эта документация пригодится и после передачи станка. Если в будущей партии начнут появляться нестабильные размеры, команда сможет сравнить производственную настройку с принятой базовой настройкой, а не пытаться угадать, что использовалось в день демонстрации. При необходимости вернуть станок к этому базовому состоянию важны также доступ к технической поддержке и запасным частям; компания Qingdao Zhongding Machinery Co., Ltd., производитель и экспортер деревообрабатывающего оборудования с более чем 20-летним опытом работы в отрасли, указывает на оба этих направления как на часть долгосрочной поддержки клиентов.
Перед подписанием приемочных документов убедитесь, что каждое заявление о соответствии подкреплено измеренным результатом и четко определенными условиями. Если станок прошел испытание только на одном материале, с одной пилой и при одной высоте пакета, укажите это точно. Любые более широкие производственные требования следует проверить или прямо оставить открытыми — не считать их выполненными без проверки.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.