


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Приёмочные испытания форматно-раскроечного станка с ЧПУ на точность и повторяемость реза
Пильный центр с ЧПУ готов к приемке только в том случае, если он может многократно распиливать согласованный материал, заготовки заданных размеров и пакеты с заданной схемой раскроя в пределах установленного допуска и при документально зафиксированных условиях. Один точно распиленный лист — обнадеживающий результат, но он не показывает, как станок работает во всем диапазоне резания или на протяжении производственного цикла.
Для специалистов по контролю качества практический вопрос состоит в том, какая часть отклонений связана с пилой, а какая — с материалом, настройкой резания или методом измерения. Перед специалистами по безопасности стоит связанная задача: проверить работу защитных функций в установленной конфигурации. В наиболее эффективном плане приемки заранее определены обе группы проверок и предусмотрена фиксация достаточного объема данных, чтобы результаты сохраняли смысл после передачи оборудования.
Установите условия приемки до начала распиловки
Начните с предполагаемой работы. К пиле, которая распиливает отдельные ламинированные панели для изготовления деталей шкафов, предъявляются иные требования, чем к пиле для раскроя штабелей крупных плит. Образцы для приемки должны соответствовать типу материала, толщине, размерам панелей, высоте штабеля и последовательности резания, важным для покупателя. Если значимы несколько рабочих условий, выберите репрезентативный набор, а не полагайтесь на самую простую операцию.
До демонстрации согласуйте измеряемые характеристики и их предельные значения. Точность размеров, повторяемость и перпендикулярность отвечают на разные вопросы, поэтому их не следует сводить к одному показателю «точности». Например, размеры деталей могут стабильно отличаться от заданных, либо средний размер может быть правильным, но отклонения отдельных деталей окажутся слишком большими для сборки.
В документе приемки следует указать готовые размеры, места измерений, количество деталей, допустимые отклонения и порядок действий при неудовлетворительном результате. Также следует определить, применяется ли требование к каждой отдельной детали, расчетному диапазону или иной согласованной величине. Заявленный поставщиком допуск полезен только тогда, когда указанные условия испытания достаточно близки к предлагаемому приемочному испытанию для корректного сравнения.
Единого допуска, подходящего для всех мебельных производств, не существует. На допустимую погрешность влияют кромкооблицовка, сверление, установка фурнитуры, размеры панелей и последующая сборка. Установите пределы исходя из требований к изделию и процессу, а затем убедитесь, что имеющимися приборами их можно надежно измерить.
Подготовьте воспроизводимое испытание
Перед использованием осмотрите образцы панелей. Зафиксируйте материал, номинальную толщину, состояние и ориентацию, отметьте видимые деформации, повреждения и дефекты кромок. Если панели не удается стабильно укладывать или базировать, они могут затруднить оценку работы пилы. Если в производстве используется материал с дефектами, проведите отдельное испытание на репрезентативных образцах, не смешивая их с материалом базового испытания без соответствующей маркировки.
Зафиксируйте конфигурацию основной и подрезной пил, если она применима, включая состояние дисков, величину их выступания и настройки. Запишите программу резания, параметры подачи, высоту штабеля, а также способ загрузки и поддержки панелей. Убедитесь, что станок установлен и настроен для испытания, а необходимая система аспирации и инженерные коммуникации работают. При раскрое штабеля промаркируйте положение каждой панели, чтобы оценивать верхние, средние и нижние детали отдельно.
Для установленного допуска используйте измерительные приборы с подходящим разрешением и действующей калибровкой. Для грубой проверки может быть достаточно линейки, тогда как для более строгих допусков размеров может потребоваться откалиброванная измерительная система и более контролируемая методика. На показания могут влиять способ измерения, усилие контакта, опора панели и температура, особенно при измерении крупных деталей. Соблюдайте единообразную методику и указывайте использованный прибор.
До распиловки нанесите на каждый образец отметки базовой кромки и пласти. Это позволит проследить ориентацию панели, последовательность резов и связь с каждым результатом измерения. Кроме того, так проще отличить ошибку первого реза от ошибки, возникшей при переворачивании или повторном позиционировании панели.
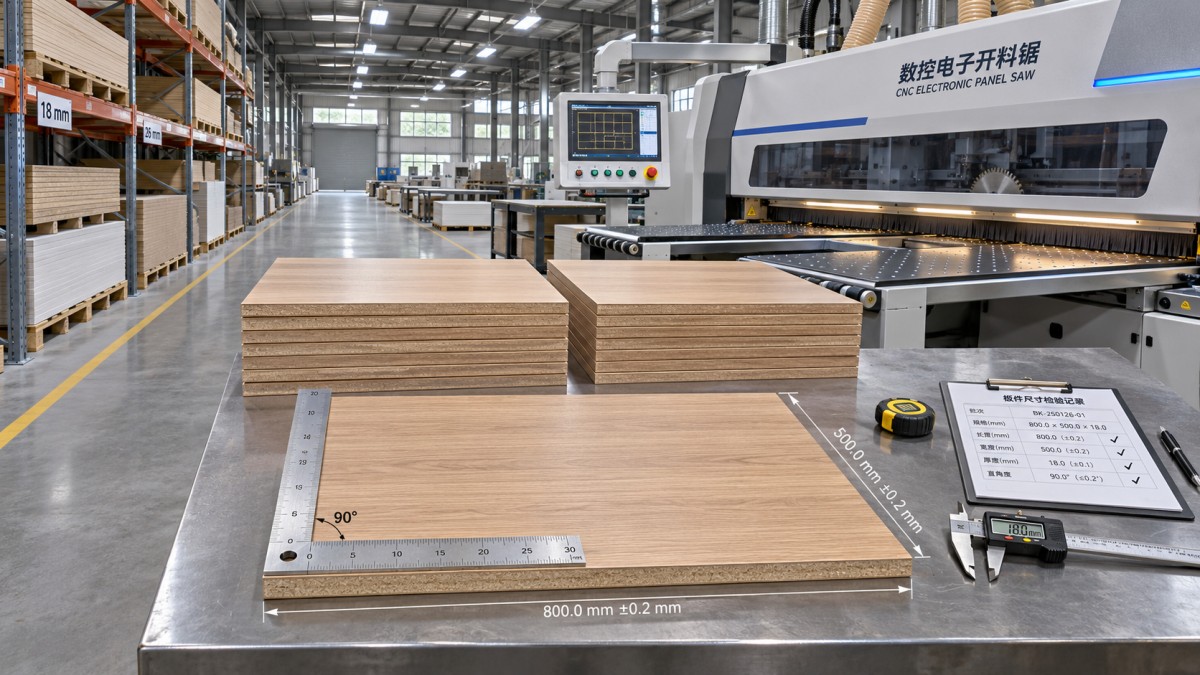
Проверьте размеры, перпендикулярность и качество реза
Точность размеров
Задайте несколько целевых размеров, представляющих предполагаемый диапазон раскроя, включая размеры, соответствующие самым маленьким и самым крупным производственным деталям. Измеряйте готовые детали в согласованных местах, а не только в одной удобной точке. На длинной прямоугольной детали измерения возле обоих концов могут выявить отклонения, незаметные при измерении в центре.
Для каждого измерения рассчитайте знаковую погрешность:
Погрешность размера = измеренный размер − запрограммированный размер.
Сохраняйте знак погрешности в записи. Если размеры деталей стабильно превышают заданные, станок может обладать хорошей повторяемостью, но требовать корректировки позиционирования или настроек базирования. Если погрешность меняется в зависимости от размера детали или положения при резании, одной поправки смещения может быть недостаточно. До принятия решения о приемке необходимо выяснить причину при согласованных настройках станка.
Перпендикулярность
Выполните рез прямоугольной контрольной детали по документированной последовательности и проверьте перпендикулярность смежных кромок. Один из практических методов — измерить обе диагонали: разница между ними может указывать на нарушение прямоугольности детали. Результат зависит от размеров прямоугольника, поэтому зафиксируйте его габариты и сравните разницу диагоналей с пределом, согласованным для этой контрольной детали. Равенство диагоналей само по себе не доказывает, что все кромки прямые или что все размеры соответствуют заданным.
При использовании калиброванного угольника или другого подходящего метода определите базовые кромки и места измерений. Осмотрите кромки на предмет повреждений или сколов, которые могут повлиять на контакт. Если результаты меняются при повороте панели, проверьте не только настройки пилы, но и последовательность перемещения и базирования.
Качество реза
Осмотрите обе пласти и кромку реза на наличие сколов, вырывов, прижогов и других дефектов, значимых для данного материала и последующей отделки. Отдельно проверьте детали, расположенные в разных местах штабеля. На результат могут влиять подрезной узел, выбор диска, параметры подачи, состояние панели и опора; причины плохой кромки следует выяснять наряду с отклонениями размеров.
По возможности определяйте визуальные критерии приемки с учетом реального применения детали. Для открытой кромки ламинированной панели может потребоваться иной предел, чем для кромки, которая будет подрезана или скрыта. Зафиксируйте метод осмотра и согласованные образцы для сравнения, чтобы понятие «приемлемое качество отделки» не стало предметом спора при передаче оборудования.
Проверьте повторяемость на репрезентативной серии
Повторяемость — это близость результатов при выполнении одного и того же реза в одинаковых указанных условиях. Выберите репрезентативный целевой размер и изготовьте серию деталей, используя обычный запрограммированный цикл. Измерьте каждую деталь в одних и тех же заданных местах, запишите результаты в порядке резания и сравните разброс с согласованным пределом. Разброс можно выразить как разницу между наибольшим и наименьшим измеренными значениями, если именно этот метод указан в плане приемки.
Последовательность резания имеет значение. Серия измерений, постепенно отклоняющихся от заданного размера, указывает на иную проблему, чем чередование больших и малых значений. Ищите изменения, связанные с загрузкой, положением панели или штабеля либо определенным этапом программы. Если при обычной операции оператору необходимо переворачивать или повторно загружать материал, включите эту последовательность в дополнительное испытание: это часть производственного процесса, даже если она добавляет источники отклонений.
Повторяемость и точность следует указывать вместе. Рассмотрим условную серию деталей, размеры которых попадают в узкий диапазон, но стабильно превышают запрограммированный размер. Такой результат подтверждает хорошую повторяемость в условиях испытания, однако точность размеров не соответствует требованиям, если смещение превышает согласованный предел. И наоборот, средний размер, близкий к заданному, может скрывать отдельные детали, выходящие за допуск.
Используйте достаточное количество деталей, чтобы выявить отклонения на репрезентативной серии; количество следует согласовать заранее. Короткая выборка не позволяет установить долгосрочные возможности станка или гарантировать результаты при работе с любым материалом. Если станок будет регулярно раскраивать штабели, повторите испытание на согласованной производственной высоте штабеля и фиксируйте положение каждой панели.
Отделяйте проверки безопасности от результатов резания
Точно распиленные панели не подтверждают работоспособность защитных устройств. Перед резанием специалист по безопасности должен проверить установленный станок, его инструкции, предполагаемые режимы работы и оценку рисков на объекте. Проверки должны охватывать фактически принимаемую конфигурацию, включая подключенное оборудование для загрузки, выгрузки или аспирации, если оно входит в согласованный объем.
Функциональные проверки должны выполнять компетентные специалисты согласно инструкциям производителя и процедурам предприятия. В зависимости от конструкции станка запись о приемке может включать:
- Устройства аварийного останова: срабатывание, реакцию при остановке, а также требуемую последовательность сброса и повторного запуска.
- Ограждения и блокировки: правильность установки и реакцию станка на открытие ограждения с блокировкой или срабатывание защитного устройства.
- Доступ и режимы работы: соответствие органов управления и защитных мер требованиям обычной эксплуатации, настройки и доступа для технического обслуживания.
- Предупредительные устройства и органы управления: идентификацию, видимость и работу, если они предусмотрены.
- Подключения к системе аспирации и средства поддержания чистоты: установку и работу с учетом конструкции станка и обрабатываемого материала.
Не отключайте ограждение и не допускайте людей в опасную зону для демонстрации работы функции. Соблюдайте предписанную методику испытания, при необходимости изолируйте опасные источники энергии перед осмотром или техническим обслуживанием и фиксируйте неисправности для устранения. Проверка аварийного останова также не заменяет проверку остальных защитных мер или полноценную оценку эффективности остановки, если она требуется.
Применимые требования к безопасности оборудования и электрооборудования зависят от страны назначения, конфигурации станка и договорного объема поставки. Укажите в плане приемки соответствующие стандарты, нормативные требования и необходимую документацию; испытание точности резания само по себе не подтверждает соответствие нормативным требованиям.
Используйте результаты для принятия решения о приемке
В качественном протоколе испытаний достаточно информации, чтобы другой специалист понял, что распиливали, как проводили измерения и почему станок прошел или не прошел проверку. Укажите идентификационные данные станка, дату и место, участников, сведения о материале и дисках, программу и настройки, измерительные приборы, исходные показания, расчетные результаты и применимые пределы. Приложите контрольный перечень по безопасности и укажите все неустраненные неисправности или ограничения эксплуатации.
Заранее согласуйте порядок настройки и повторных испытаний. Если после неудачного результата настройка изменена, зафиксируйте исходный результат и внесенные изменения, затем повторите затронутые проверки в согласованных условиях. Например, после корректировки смещения размеров необходимо провести достаточное количество измерений, чтобы подтвердить соответствие соответствующих размеров и повторяемости установленным пределам. По дефектам безопасности следует документировать корректирующие действия и их проверку до приемки затронутой операции.
Заводские испытания позволяют выявить проблемы до отгрузки, а испытания на установленном объекте — оценить работу после транспортировки, монтажа и подключения к инженерным сетям предприятия. Если проводятся оба испытания, определите, какие требования проверяются каждым из них и что необходимо повторить после монтажа. Окончательное решение должно основываться на согласованных доказательствах пригодности станка для предполагаемых работ, а все неурегулированные условия должны быть известны тем, кто будет эксплуатировать и обслуживать пилу.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.