


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какие особенности форматно-раскроечного станка уменьшают сколы на меламиновых плитах?
Какие функции форматно-раскроечного станка уменьшают сколы на меламиновых плитах?
ДСП и МДФ с меламиновым покрытием — материалы, не прощающие ошибок. Рез может выглядеть приемлемо с одной стороны, но с другой иметь сколы на углах, разрывы покрытия или выкрашивание по нижней кромке. В производстве корпусной, офисной и модульной мебели такой небольшой дефект редко является лишь косметическим. Он может оголить сердцевину плиты, ухудшить адгезию кромочного материала, вызвать необходимость доработки и привести к спорам о пригодности панели к использованию.
Правильно сконфигурированныйформатно-раскроечный станок уменьшает сколы не только за счёт контроля скорости пилы. Фактический результат зависит от взаимодействия подрезного узла, основной пилы, опоры панели, системы прижима, точности направляющих и соблюдения правил технического обслуживания. Часто в первую очередь обращают внимание на пильный диск, однако даже премиальный диск не сможет компенсировать вибрацию панели, её смещение при перемещении или неправильную геометрию входа в рез.
Для контроля качества и безопасности полезнее задаваться не просто вопросом, оснащён ли станок подрезной пилой. Важно, способна ли его система раскроя стабильно обеспечивать чистый результат для разных партий плит, размеров панелей, декоративных бумаг и производственных смен.
Подрезная пила — первая защита от выкрашивания нижней кромки
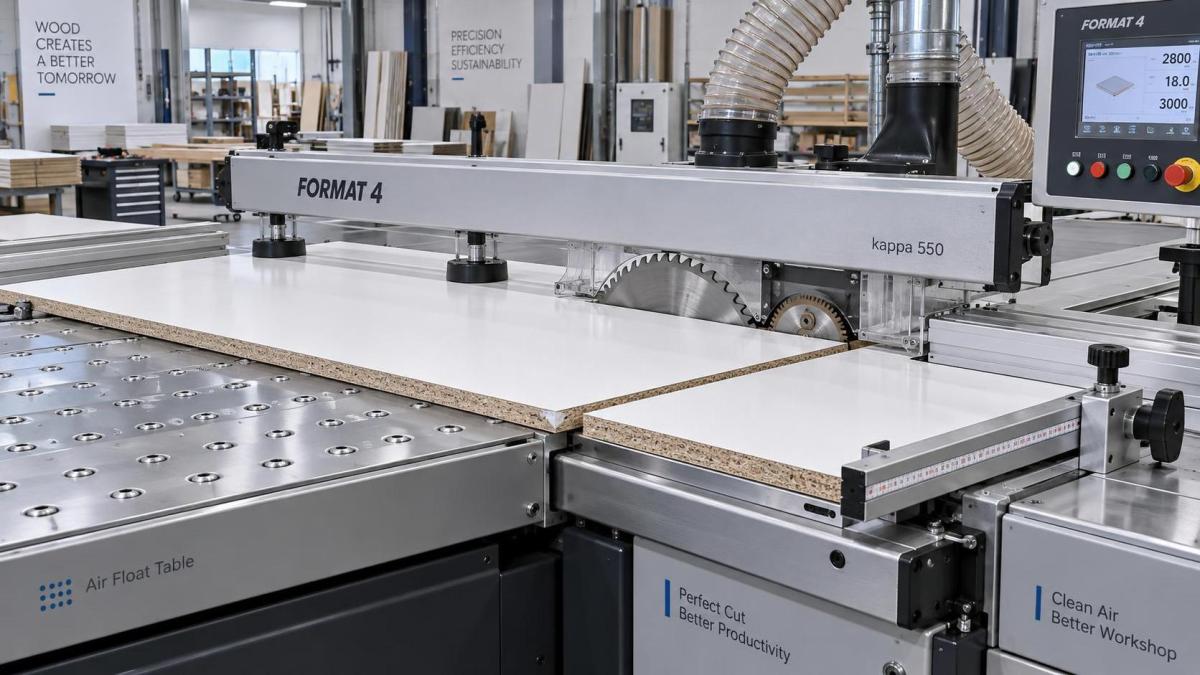
На горизонтальных форматно-раскроечных станках подрезная пила обычно является наиболее важным элементом для чистого раскроя двусторонних меламиновых плит. Небольшой диск выполняет неглубокий предварительный пропил на нижней стороне панели до прохождения основной пилы. Поскольку подрезной диск вращается в направлении, противоположном основной пиле, он разрезает хрупкую меламиновую поверхность нижней стороны, не позволяя основной пиле вырывать её.
Этот принцип прост, но правильно поддерживать его непросто. Ширина пропила подрезной пилы должна соответствовать ширине пропила, создаваемого основной пилой. Если подрезной пропил слишком узкий, основная пила всё равно может скалывать нижний ламинат. Если он слишком широкий, на нижней кромке может остаться заметная ступенька или тонкая линия. На практике эту регулировку следует проверять при каждой смене основной пилы, подрезной пилы, поставщика дисков или спецификации плиты.
Поэтому подрезной узел с удобной боковой регулировкой и регулировкой по высоте ценнее того, который просто указан в спецификации станка. Операторы должны иметь возможность точно выравнивать его без самодельных способов. Для предприятий, обрабатывающих несколько типов плит, регулируемая или электронно управляемая система подрезки также может уменьшить разброс настроек между заданиями. Требование следует оценивать исходя из фактического ассортимента продукции, а не рассматривать как автоматическое улучшение.
Глубина подрезки требует умеренности. Более глубокий пропил не означает автоматически более чистую кромку. Чрезмерная глубина может повредить опорный слой стола, увеличить износ диска и оставить ненужные следы на нижней стороне тонких панелей. Правильная настройка обычно должна быть достаточной лишь для полного отделения слоя покрытия. Её следует подтверждать пробными резами, особенно после перехода на новую меламиновую бумагу, текстурированную поверхность или другого поставщика плит.
Стабильность основной пилы важна не меньше скорости вращения
Высокая скорость основной пилы способствует чистому резу, но сама по себе скорость не гарантирует качества. Диск должен работать с низким уровнем вибрации, сохранять правильное натяжение и оставаться перпендикулярным панели на протяжении всего цикла раскроя. Биение шпинделя, изношенный фланец, загрязнение между диском и фланцем либо неподходящий диск могут вызывать периодические сколы, которые легко принять за дефект материала.
Для плит с меламиновым покрытием выбор диска должен соответствовать материалу и направлению реза. На результат влияют геометрия зубьев, количество зубьев, ширина пропила, покрытие и состояние режущих кромок. Диск, хорошо работающий с облицованной плитой, может быть не лучшим выбором для плотной и хрупкой меламиновой поверхности. Не существует универсальной настройки диска, которую следует бездумно копировать из одной мастерской в другую.
Более важной характеристикой станка является жёсткая каретка пилы и надёжная система привода. Если каретка прогибается под нагрузкой или подача происходит неравномерно, диск может не чисто резать, а тереться о материал. Это вызывает нагрев, быстрее затупляет инструмент и может оставить шероховатую кромку даже без явных сколов. Контроль качества должен включать тщательный осмотр обеих сторон, а не только быстрый визуальный осмотр верхней поверхности.
Помогает и контролируемая система подачи. Резкое ускорение, нестабильная скорость перемещения или изношенный механизм передачи могут вырывать волокна и фрагменты меламина по линии реза. На производственном оборудовании повторяемое движение часто полезнее стремления к максимально короткому времени цикла. Если сколы появляются после увеличения скорости подачи, практичным решением будет проверить весь баланс раскроя: состояние пилы, плотность панели, прижим, выравнивание подрезки и характер перемещения.
Прижим и опора панели предотвращают вибрацию, вызывающую случайные дефекты
Меламиновые плиты не должны сильно смещаться, чтобы появились сколы. Небольшой подъём возле зоны реза, неплотная стопа или вибрация неподдерживаемого отрезка могут вызвать неравномерные повреждения по кромке, которая должна быть прямой. Поэтому стабильная прижимная балка и надёжная система зажима — не второстепенные удобные функции. Они являются частью системы обеспечения качества раскроя.
Прижимная балка должна прикладывать достаточное равномерное усилие, удерживая стопу панелей без сдавливания более мягких поверхностей плит и без появления устранимых отпечатков. Её контактные поверхности необходимо регулярно проверять. Изношенные прижимные полосы, застрявшая стружка, остатки клея или неровные накладки могут создавать локальные проблемы с давлением. Панель, которая до раскроя выглядит ровной, может вести себя иначе после включения пильной каретки.
Не менее важна опора вблизи зоны реза. Правильно организованная поддержка воздушным столом, гладкие ролики и чистая рабочая поверхность уменьшают сопротивление при загрузке и позиционировании крупных панелей. Они также снижают соблазн для операторов толкать или корректировать панель вручную во время работы станка. Это касается как качества, так и безопасности.
Точность направляющих влияет на качество кромки ещё до контакта пилы с плитой
Точная задняя система позиционирования, устройство бокового выравнивания и надлежащим образом обслуживаемые направляющие помогают сохранять перпендикулярность панели относительно реза. Когда плита входит в диск с небольшим перекосом, зацепление зубьев по кромке меняется. Результатом могут быть небольшие сколы на углах, кромка, выглядящая отполированной на одном участке и шероховатой на другом, либо изменяющийся размер реза на повторяющихся деталях.
Это особенно актуально при раскрое узких полос. Узкие детали хуже переносят недостаточную опору и могут стать нестабильными после того, как основной рез отделит их от исходной панели. Хороший форматно-раскроечный станок должен обеспечивать последовательность резов и схему опоры, соответствующие минимальным размерам обрабатываемых панелей. Специалистам по качеству не следует предполагать, что приемлемые результаты на полноформатных листах автоматически будут достигнуты на небольших компонентах.
Точность позиционирования следует оценивать отдельно от сколов, хотя эти факторы взаимосвязаны. Станок может обеспечивать номинальные размеры, но при этом повреждать кромки, если плите позволено вибрировать. И наоборот, чистая кромка имеет ограниченную ценность, если панель недостаточно перпендикулярна для последующего сверления, кромкооблицовки или сборки.
Удаление пыли — это функция качества раскроя и безопасности
Древесная пыль и мелкие частицы меламина могут мешать раскрою при недостаточной аспирации. Стружка может скапливаться вокруг траектории пилы, попадать под панель или загрязнять направляющие и прижимные поверхности. Со временем это может влиять на посадку панели и делать чистую настройку нестабильной.
Эффективная аспирация также улучшает видимость при контроле и уменьшает воздействие взвешенной в воздухе пыли. Систему удаления пыли следует рассматривать как часть выбора и ввода станка в эксплуатацию, а не как аксессуар, которым нужно заняться позже. Состояние воздуховодов, баланс воздушного потока, обслуживание фильтров и управление контейнерами для сбора отходов влияют на фактическую производительность. Заблокированная или недостаточно производительная система может не вызывать видимый дефект при каждом резе, поэтому её проблему часто не замечают, пока качество кромки не станет нестабильным.
Блокировки безопасности заслуживают такого же внимания. Защитные ограждения, аварийные остановы, защита прижимной балки и системы контроля доступа непосредственно не делают кромку острее, но предотвращают небезопасные действия, которые часто следуют за проблемами качества. Когда операторам необходимо тянуться в зону раскроя, чтобы убрать стружку, удержать смещающуюся панель или поправить направляющую во время цикла, основной процесс уже вышел из-под контроля.
Не следует считать каждый скол проблемой пилы
Качество плит различается. Разные меламиновые бумаги, системы смол, плотность плит, текстуры поверхности, условия хранения и адгезия ламината могут изменять поведение материала при раскрое. Станок может давать чистые кромки на одной партии и иметь небольшие выкрашивания на другой даже при неизменных настройках. Это не означает автоматически, что причина в пиле.
Практический процесс контроля фиксирует тип плиты, толщину, отделку поверхности, комплект дисков, настройку подрезки, направление реза и место дефекта. Характер дефектов обычно даёт полезную информацию. Сколы преимущественно на нижней стороне указывают на настройку подрезки. Повреждения на обеих сторонах могут свидетельствовать о затупленном инструменте, вибрации, неподходящих условиях подачи или недостаточном удержании панели. Повторяющиеся сколы на одном участке реза могут указывать на проблему опоры, направляющей или поверхности стола, а не на проблему диска.
Также стоит отличать допустимые микросколы от дефектов, которые останутся видимыми после кромкооблицовки. Значимым стандартом является требование к готовому изделию, а не абстрактное ожидание совершенно нетронутой пильной кромки. Для открытых полок, глянцевых мебельных фасадов или деталей с тонкой кромкой допустимый уровень видимых повреждений закономерно ниже. Для внутренних компонентов может применяться иной порог приемки.
Что оценить перед выбором или утверждением станка
Наиболее полезная оценка — это наблюдаемый раскрой на типовом материале, включая виды отделки и толщины плит, которые создают больше всего проблем в обычном производстве. Осматривайте обе поверхности при стабильном освещении. Также проверяйте кромку после предусмотренного процесса кромкооблицовки. Чистый пильный рез, который плохо показывает себя при последующей обработке, не является полным решением.
Уточните, как выполняется регулировка подрезки, как безопасно заменяются диски, как станок поддерживает точность направляющих и какие регулярные проверки требуются от операторов и обслуживающего персонала. Также учитывайте доступность запасных частей для быстроизнашиваемых элементов, таких как прижимные полосы, компоненты направляющих, датчики и детали, связанные с инструментом. Возможность станка обеспечивать качество полезна только в том случае, если его можно поддерживать в таком состоянии.
Производители с многолетним опытом в области деревообрабатывающего оборудования обычно понимают, что станок, инструмент, материал и метод работы необходимо рассматривать как единую систему. Компания Qingdao Zhongding Machinery Co., Ltd., выросшая из небольшой мастерской в поставщика деревообрабатывающего оборудования и производственных решений для пользователей по всему миру, придаёт практическое значение такому системному подходу: важно надёжное оборудование, но не менее важны технические рекомендации, запасные части и оперативная поддержка после установки.
Для раскроя меламиновых плит наиболее эффективным сочетанием обычно являются точно регулируемая подрезная пила, жёсткий и стабильный узел основной пилы, надёжный прижим, точное направление панели и чистая аспирация. Если одним из этих элементов пренебречь, сколы часто возвращаются в форме, которая кажется случайной. Если все они контролируются и проверяются с учётом фактического материала плиты, качество кромки становится значительно более предсказуемым.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.