


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Форматно-раскроечная или балочная пила для мелкосерийного производства корпусной мебели?
Для мелкосерийного производства корпусной мебели форматно-раскроечный центр с прижимной балкой не становится автоматически более точным или производительным выбором. Его преимущество проявляется, когда предприятие может постоянно загружать его повторяющимися схемами раскроя, плановыми партиями и дисциплинированной системой движения материалов. Форматно-раскроечный станок — под которым здесь обычно понимается станок с подвижной кареткой, подрезным узлом и программируемыми или ручными упорами — часто обеспечивает лучший общий результат при высокой вариативности заказов, необходимости частой корректировки деталей и работе одного оператора как со стандартными панелями, так и с нестандартными случаями.
Важное различие состоит не просто в выборе между «ручным и автоматическим» оборудованием. Оно заключается в том, должен ли процесс раскроя оптимизироваться для гибкости непосредственно у станка или для повторяемости за счет пакетной обработки. В производстве корпусной мебели этот выбор влияет на качество кромки, точность позиционирования при сверлении, количество переделок, загрузку оператора, планировку цеха и практическую возможность будущей автоматизации.
Начинайте с фактической схемы раскроя, а не с названия станка
Техническая оценка должна прежде всего разделять работы на группы операций раскроя. Мелкосерийное мебельное производство может перерабатывать относительно небольшое общее количество листов в день, но при этом выпускать большое число деталей различных размеров: боковины, верхние и нижние панели, полки, стяжки, дверцы, доборные элементы, цоколи и запасные компоненты. Одно лишь количество листов не показывает сложность операции.
Станок с прижимной балкой работает наиболее эффективно, когда карты раскроя можно консолидировать. Несколько листов одинакового декора и толщины загружаются вместе, распиливаются вдоль и поперек в соответствии с оптимизированной схемой, а затем передаются на последующие операции в четко идентифицированных стопках. Это эффективно, когда детали достаточно повторяются, чтобы оправдать наладку, и когда производственный график не требует постоянного переключения между материалами.
Форматно-раскроечный станок оставляет больше решений непосредственно оператору. Деталь можно сразу измерить, подрезать, повторно раскроить или проверить. Это может быть ценно при изготовлении мебели с индивидуальными размерами, изменениями по результатам замеров на объекте, смешанными спецификациями плит и короткими заказами, которые не могут ждать накопления партии для раскроя. Компромисс состоит в том, что производительность более непосредственно зависит от техники оператора, дисциплины обращения с материалом и качества упоров или систем позиционирования.
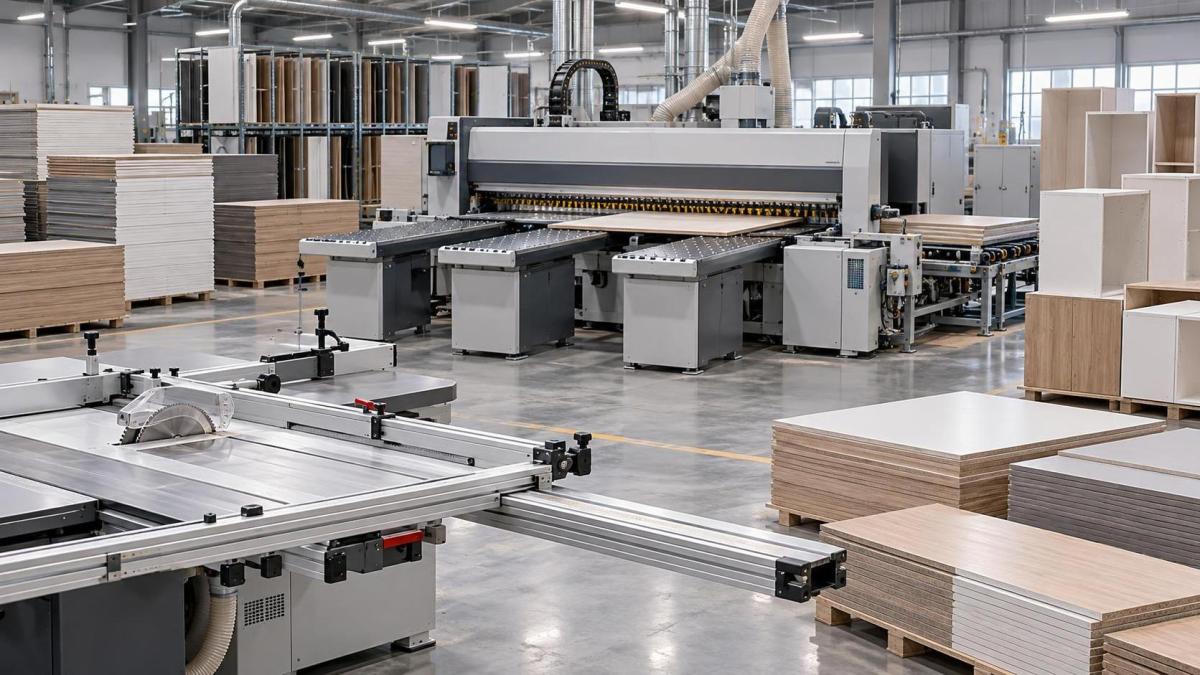
Термин форматно-раскроечный станок может использоваться на рынке в широком смысле, иногда включая конфигурации станков с прижимной балкой. Для практического сравнения ключевое различие заключается между станком с подвижной кареткой, на котором оператор позиционирует и подает заготовку, и станком с прижимной балкой, где балка зажимает один или несколько листов, а пильная каретка выполняет запрограммированные резы.
Точность — это результат работы системы, а не цифра из каталога
Оба типа станков способны производить панели мебельного качества при правильном подборе, установке, обслуживании и эксплуатации. Поэтому опубликованные допуски на раскрой не следует рассматривать как прямое доказательство точности готовых деталей. Более важный вопрос — на каком этапе процесса возникает вариативность.
На станке с прижимной балкой повторяемость позиционирования обеспечивается движением с ЧПУ, зажимом и заданной последовательностью раскроя. Это уменьшает вариативность, связанную с ручным считыванием шкал или переустановкой упора. Для повторяющихся размеров, особенно на нескольких листах, преимущество может быть значительным. Однако конечный результат все равно зависит от стабильности панели, правильных базовых кромок, чистого контакта с прижимной балкой, надлежащего состояния основной и подрезной пилы, а также точности данных программы. Идеальная программа будет многократно изготавливать неправильную деталь, если карта раскроя, направление текстуры или припуск на чистовой размер введены неверно.
На станке с подвижной кареткой на точность влияют ход стола, жесткость упора, перпендикулярность, повторяемость упоров, загрузка оператором и способ базирования панели. Качественно изготовленный станок с откалиброванным поперечным упором и цифровым позиционированием может быть весьма эффективным для мебельных компонентов. Однако ручное обращение создает больше возможностей для небольших ошибок: панель может не полностью прилегать к упору, длинная узкая полоса может прогнуться или оператор может использовать другую кромку в качестве базы после промежуточного реза.
Сравнение должно выходить за пределы одного измеренного реза. Оцените полный комплект деталей шкафа: парные боковины, соответствующие полки, узкие доборы и компоненты, требующие как продольного, так и поперечного раскроя. Затем проверьте стабильность размеров, ошибку диагонали, сколы кромок и сохранение надежной маркировки или идентификации стопок после раскроя. Сборка мебели выявляет проблемы, которые отдельные пробные резы могут скрыть.
Тип материала часто меняет ответ
ДСП и МДФ с меламиновым покрытием широко применяются в мебельном производстве, но ведут себя по-разному. Качество поверхности зависит от плотности плиты, свойств ламината, условий подачи, геометрии пильного диска, настройки подрезки и поддержки панели во время раскроя. Подрезной узел особенно важен, когда требуются чистые кромки на нижней стороне облицованных листовых материалов.
Станки с прижимной балкой обычно обеспечивают контролируемые условия резания и поддерживают повторяемое соотношение основного и подрезного пропила, что делает их подходящими для длинных серий облицованных панелей. Их метод зажима также помогает контролировать полноформатные листы в течение цикла раскроя. Однако при оценке следует проверить, насколько практичны регулировка ширины подрезки, вылет пилы и смена дисков для фактического разнообразия перерабатываемых материалов. Станок, оптимизированный под одну распространенную конструкцию панели, может требовать большего внимания при частой смене декоративных поверхностей, плотности основы или толщины.
Форматно-раскроечный станок может быть более удобным в эксплуатации, когда цех обрабатывает смешанные материалы в небольших количествах. Оператор может осмотреть качество листа перед раскроем, изменить последовательность из-за поврежденного угла и выполнить разовую корректировку, не нарушая запрограммированную партию. Это не отменяет необходимости правильного выбора пилы и калибровки подрезки; это лишь упрощает управление исключениями непосредственно в точке раскроя.
Геометрия детали также имеет значение. Станки с прижимной балкой эффективны для прямоугольного раскроя панелей, особенно когда из одного листа получают много компонентов. Они менее выгодны, когда работа включает частые угловые резы, неправильные формы, операции пригонки или небольшие корректирующие подрезки. Для таких операций может потребоваться дополнительный станок независимо от наличия станка с прижимной балкой. Станок с подвижной кареткой обычно более универсален для такой смешанной работы при наличии безопасных методов поддержки и зажима узких или неудобных деталей.
Размер партии следует измерять стабильной повторяемостью
«Малая партия» часто понимается как небольшое количество изделий в заказе. Это неполное определение. Заказ на десять индивидуальных кухонь все равно может содержать повторяющиеся мебельные модули и стандартизированные листовые материалы. Напротив, мастерская с множеством отдельных заказов может почти не иметь повторяемости, если размеры каждого шкафа различаются.
Полезным показателем является объем стабильной повторяемости, доступный до срока завершения раскроя. Станок с прижимной балкой проще обосновать, когда график стабильно обеспечивает достаточное количество листов одного материала и повторяющихся размеров компонентов для формирования эффективных программ раскроя. Он становится менее привлекательным, когда срочные дополнения, изменения конструкции и смешанные декоры вынуждают оператора постоянно прерывать запланированные последовательности.
Существует также скрытая проблема партии на последующих этапах. Продукция станка с прижимной балкой обычно поступает в виде организованных стопок деталей. Если кромкооблицовывание, раскрой на ЧПУ, сверление или сборка не могут последовательно обрабатывать эти стопки, накапливается незавершенное производство. Небольшие детали становится труднее идентифицировать, возрастает риск повреждения поверхности, а прирост мощности на раскрое может стать проблемой обработки в другом месте. Станок следует оценивать по темпу и буферной способности всей производственной ячейки, а не как изолированный источник производительности по листам.
Требования к персоналу различаются по характеру, а не только по численности
Станок с прижимной балкой сокращает повторяющиеся задачи позиционирования и раскроя, но не исключает трудозатраты. Полноформатные листы по-прежнему необходимо загружать, программы — подготавливать и проверять, обрезки — обрабатывать, раскроенные детали — маркировать, а поток материалов должен оставаться организованным. В зависимости от размера панелей, высоты стопки и способа загрузки эффективная установка может требовать подъемного оборудования, автоматической подачи или как минимум эргономичного решения для загрузки.
Профиль труда смещается в сторону планирования и контроля. Кто-то должен обеспечивать соответствие программы текущей редакции, совпадение кодов материалов с загруженными листами и прослеживаемость деталей после раскроя. При отсутствии такой дисциплины станок с прижимной балкой способен быстро превратить ошибку в данных в большое количество непригодных деталей.
Станок с подвижной кареткой требует более непосредственного участия оператора. Это может ограничивать производительность, но также позволяет принимать решения там, где возникает вариативность. Квалифицированный оператор может адаптироваться к деформированному листу, срочной заменяемой панели, необычному требованию к направлению текстуры или корректировке размера без создания новой программы и изменения последовательности партии. Для малосерийного индивидуального производства такая оперативность имеет эксплуатационную ценность.
Поэтому корректное сравнение трудозатрат должно учитывать, имеет ли предприятие возможности для поддержки программируемого раскроя. Если формирование карт раскроя, контроль редакций и маркировка деталей недостаточно развиты, покупка станка с прижимной балкой до создания этих механизмов контроля может скорее выявить, чем устранить слабые места процесса.
Площадь цеха и поток материалов могут быть важнее номинальной производительности
Станку с прижимной балкой требуется больше места, чем указано на его чертеже компоновки. Необходимо пространство для размещения листов, доступа при загрузке, обработки на выходе, хранения обрезков, зоны обслуживания и, возможно, принтера этикеток или участка сортировки. Также следует учитывать маршрут доставки полноформатных листов. Станок, который физически помещается в помещении, все равно может быть неудобен в эксплуатации, если стопки листов невозможно безопасно подать к нему, а готовые детали загромождают зону выгрузки.
Станку с подвижной кареткой также требуется значительное рабочее пространство, поскольку подвижной стол и крупные панели выходят за пределы корпуса станка. Его компоновку часто проще интегрировать в гибкую мастерскую, особенно когда одна и та же зона используется для различных задач раскроя. Однако траектория движения стола должна оставаться свободной, а оператору необходимо достаточно места для безопасного поворота, поддержки и штабелирования панелей.
Аспирация не является второстепенным требованием. Недостаточное удаление пыли влияет на видимость, качество реза, время уборки и обслуживание станка. При технической оценке следует подтвердить размеры воздуховодов, требования к расходу воздуха, заявленные поставщиком оборудования, доступное статическое давление и способность существующей аспирационной системы поддерживать производительность при одновременной работе других станков. Электроснабжение, сжатый воздух при необходимости и ровность пола следует оценивать с такой же тщательностью.
Риски качества различаются для каждой платформы
При использовании станка с прижимной балкой основной риск часто представляет ошибка всего процесса: неправильные настройки оптимизации, неверный выбор листа, ошибочное назначение направления текстуры, устаревшая редакция программы или некорректная логика этикетирования. Поскольку станок режет быстро и стабильно, возникающие потери могут быть сосредоточены в одной партии. Средства контроля должны включать утверждение программ, проверку материала перед загрузкой, контроль первой детали, сверку этикеток и четкое правило обращения с остатками.
При использовании форматно-раскроечного станка риск чаще распределяется между отдельными резами. Сбои калибровки упора, непоследовательное базирование, неправильная настройка подрезки, изношенные пилы и ошибки ручных измерений могут создавать периодические дефекты. Они с меньшей вероятностью затронут сразу всю партию, но могут проявляться как несоответствие при сборке, видимые сколы после кромкооблицовывания или постепенный рост объема доработок.
Ни один профиль риска не является по своей сути предпочтительным. Лучший выбор — тот, чьи механизмы контроля соответствуют фактической производственной дисциплине предприятия. Цех с надежным управлением данными и повторяемой инженерной подготовкой заказов может получить больше преимуществ от автоматизации на станке с прижимной балкой. Цех, который опирается на быстрые технические решения непосредственно у станка, может надежнее управлять процессом на станке с подвижной кареткой.
Стоимость жизненного цикла должна включать переналадку и восстановление, а не только скорость раскроя
Станок с прижимной балкой обычно требует более высоких капитальных вложений и может повлечь дополнительные затраты на интеграцию программного обеспечения, установку, обработку материалов, обслуживание и обучение операторов. Его экономическая ценность зависит от превращения его производительности и повторяемости в полезный выпуск. Если он значительное время ожидает подходящих партий или используется преимущественно для отдельных листов, логика инвестиций ослабевает.
Форматно-раскроечный станок обычно имеет более низкую начальную стоимость и более простую модель эксплуатации, однако при росте объема его трудоемкость может оставаться высокой. Его практический предел может проявляться не как неспособность раскраивать панели, а как очереди у станка, снижение внимания к проверке, утомление от перемещения листов или трудности с поддержанием повторяемости между сменами.
Восстановлению после сбоев следует уделять особое внимание. Рассмотрите неправильный рез, поврежденную панель, позднее изменение конструкции или запрос клиента на один заменяемый компонент. На станке с подвижной кареткой восстановление часто происходит немедленно при наличии материала. На станке с прижимной балкой восстановление может быть столь же простым для известной детали, но только если программа, данные о материале и правила маркировки обеспечивают прослеживаемость замены. Время, необходимое для перехода от запроса на исправление к проверенной заменяемой детали, является важным показателем для индивидуального мебельного производства.
Практическая граница выбора
Форматно-раскроечный станок обычно лучше подходит для производства корпусной мебели, характеризующегося смешанными материалами, частой вариативностью размеров, короткими сроками выполнения, разовыми корректировками и необходимостью операций помимо прямого прямоугольного раскроя. Он обеспечивает прямой, наглядный процесс и сохраняет гибкость, особенно при оснащении точными упорами, подрезным узлом, надежной аспирацией и соответствующими приспособлениями для поддержки панелей.
Станок с прижимной балкой более убедителен там, где повторяющиеся модули, стандартизированные форматы плит и плановый выпуск партий создают устойчивые схемы раскроя. Его ценность возрастает при подключении к надежной подготовке карт раскроя, маркировке, маршрутизации на последующих этапах и безопасным решениям для загрузки листов. Станок не следует выбирать только потому, что у него выше теоретическая производительность; его следует выбирать потому, что производственная система способна обеспечивать его продуктивную загрузку и принимать его выпуск без путаницы.
Для мелкосерийного производства корпусной мебели решающий вопрос прост, но требователен: может ли предприятие стандартизировать информацию и поток материалов до стандартизации раскроя? Если ответ положительный, станок с прижимной балкой может стать надежной платформой для повторяемого роста. Если ответ отрицательный, производительный форматно-раскроечный станок с подвижной кареткой может обеспечить лучшие реальные результаты, соответствуя вариативности, которая определяет характер работы.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.