


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как сохранить точность форматно-раскроечного станка при распиле больших панелей
Большие панели выявляют даже небольшие ошибки. Упор, лишь слегка непараллельный диску, форматный стол с едва заметным боковым перемещением или панель без полной опоры могут привести к резу, который у передней кромки выглядит приемлемо, но отклоняется на дальнем конце. В результате возникают плохая прямоугольность, заметные зазоры при сборке шкафов, сколы меламина или многократная подрезка, приводящая к перерасходу листового материала.
Точность начинается до того, как панель достигает диска. Пила должна быть устойчивой, чистой, отрегулированной и использоваться с воспроизводимым методом базирования. При появлении проблемы с размерами не регулируйте все настройки одновременно. Сначала определите, связана ли ошибка с форматным столом, поперечным упором, продольным упором, диском или самой панелью.
Начните с устойчивого станка и чистой базовой поверхности
Форматно-раскроечный станок не сможет сохранять настройки, если его основание перемещается под нагрузкой. Убедитесь, что пила установлена на прочном ровном полу и что точки опоры равномерно воспринимают вес станка. Корпус, который слегка качается, может казаться безобидным при коротких резах, однако тяжелый лист, перемещаемый по каретке, способен изменить взаимное положение стола, диска и упора.
Перед регулировкой выравнивания осмотрите направляющие форматного стола, подшипники каретки и точки крепления. Каретка должна плавно перемещаться от конца до конца без заеданий, стуков или заметного бокового люфта. Пыль, набившаяся в направляющие, может вызывать неравномерное перемещение. Смоляные отложения на столе или опорных консолях также могут препятствовать равномерному скольжению облицованной плиты, из-за чего панель будет поворачиваться относительно упора во время реза.
Очищайте форматный стол, основной стол, поверхности упоров и удлинительные опоры подходящим неабразивным очистителем. Остатки клея удаляйте осторожно: агрессивное соскабливание может создать выступающую отметину, которая впоследствии повлияет на опору панели. Не наносите смазочные материалы на поверхности, соприкасающиеся с плитами, если производитель станка прямо этого не требует. Маслянистый стол может снизить управляемость и оставить следы на декоративных поверхностях.
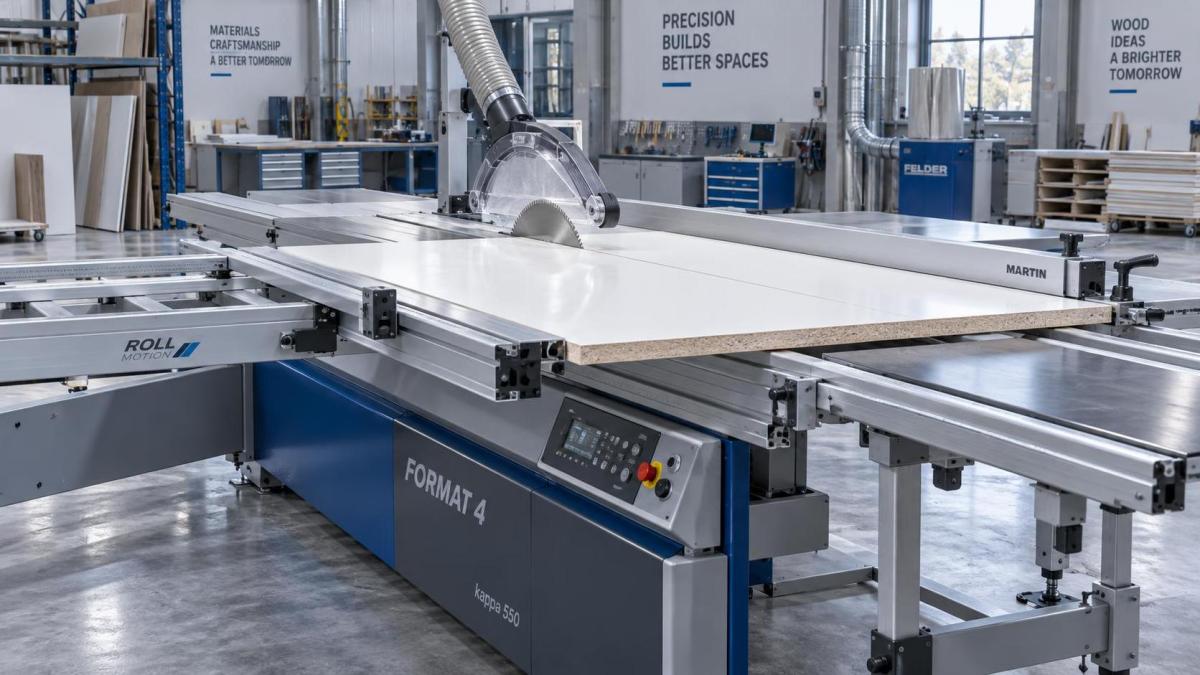
Отделите проблемы с диском от проблем с выравниванием
Поврежденный или неподходящий диск часто ошибочно считают причиной проблем с упором, тогда как нарушение выравнивания иногда принимают за затупленный диск. Оцените следы, оставленные на заготовке. Если кромка реза подгорает, имеет повторяющиеся риски или требует чрезмерного усилия подачи, сначала проверьте диск. Если размер постепенно изменяется от одного конца длинного реза к другому, проверьте перемещение стола или параллельность упора.
Используйте диск, соответствующий материалу панели. Диск с мелкими зубьями, предназначенный для ламинированных плит, шпонированных листов или фанеры, обычно обеспечивает более чистую обработку, чем диск для грубого продольного пиления. Состояние диска так же важно, как и количество зубьев. Смоляной налет увеличивает трение, а диск с поврежденными зубьями может вырывать волокна или скалывать ламинат с рисунком, похожим на неправильную настройку подрезного диска.
Перед проверкой выравнивания убедитесь, что диск полностью посажен на чистый фланец вала и правильно затянут. Грязь за диском может вызвать биение. Деформированный диск или погнутый вал нельзя исправить перемещением упора. Отключив станок от электропитания, поверните диск вручную и проверьте, заметно ли его боковое биение. При наличии индикатор часового типа даст более надежную оценку, но даже без него очевидное боковое перемещение означает, что проблему с диском необходимо устранить до продолжения работы.
Убедитесь, что форматный стол движется параллельно диску
При больших поперечных резах форматный стол является основной базой. Его ход должен оставаться параллельным диску по всей используемой длине резания. Для практической проверки используйте прямую устойчивую тестовую доску с одной подготовленной кромкой. Прижмите эту кромку к поперечному упору, выполните рез по всей длине, затем осмотрите как отрезанную деталь, так и обрезок.
Более показательный метод заключается в том, чтобы отметить переднюю и заднюю части тестовой детали, измерить ее ширину на обоих концах, повернуть ее и выполнить второй рез от той же базовой кромки. После второго реза сравните оба конца. Постоянная конусность указывает на нарушение взаимного положения траектории форматного стола и диска. Одиночная нерегулярная отметина или грубая кромка скорее указывает на состояние диска, контроль подачи или перемещение материала.
Не оценивайте параллельность только по одному узкому обрезку. Узкие полосы могут изгибаться, смещаться после отделения или подвергаться влиянию внутренних напряжений фанеры и ДСП. Используйте панель достаточной длины, чтобы показать ошибку на расстоянии, имеющем значение для производства.
Места регулировки зависят от конструкции станка. Некоторые пилы позволяют регулировать каретку или направляющие в точках крепления стола, тогда как другие используют фиксированную геометрию направляющих и допускают только калибровку упора. Прежде чем ослаблять конструкционные крепежные элементы, обратитесь к документации станка. Небольшие регулировки следует выполнять постепенно, каждый раз выполняя новый пробный рез по всей длине. Слишком большое смещение направляющей за одну попытку затрудняет понимание того, какое изменение исправило или вызвало ошибку.
Настраивайте поперечный упор проверкой прямого угла, а не по шкале
Шкала углов на поперечном упоре полезна для возврата к настройке, но не является окончательным подтверждением реза под углом 90 градусов. Установите упор приблизительно под прямым углом с помощью надежного слесарного угольника или большого строительного угольника с подтвержденной точностью. Затем подтвердите настройку пробным резом. Рабочая поверхность упора также должна быть прямой, надежно закрепленной и не иметь застрявшей стружки в точках контакта.
Для корпусных деталей эффективной проверкой является раскрой прямоугольной панели с последовательной маркировкой ее четырех сторон и последующим измерением двух диагоналей. Равные диагонали указывают на прямоугольность, если противоположные размеры совпадают. Если разница диагоналей повторяется на нескольких панелях, необходимо скорректировать угол упора. Если отклонение есть только у одной панели, проверьте ее базовую кромку, плоскостность и то, оставалась ли она прижатой к упору на протяжении всего хода.
Длина удлинителя упора влияет на результат. Выдвижение телескопического поперечного упора обеспечивает лучшую поддержку широких деталей, однако неплотное соединение удлинителя может вызвать угловое смещение на дальнем конце. Полностью зафиксируйте удлинитель, убедитесь, что его опорная ножка касается пола, не поднимая упор, и повторно проверьте прямоугольность после изменения длины. Слишком длинно отрегулированная опорная ножка может толкать упор вверх или в сторону; слишком короткая не обеспечивает опору удлинителя под весом панели.
Сохраняйте параллельность продольного упора, не зажимая обрезок
Длинные продольные резы больших листов требуют иной проверки. Продольный упор следует устанавливать согласно предусмотренной геометрии станка: обычно параллельно диску или с очень небольшим разводом на выходном конце, если это предусмотрено конструкцией. Цель состоит в том, чтобы предотвратить трение свежераспиленной полосы о задние зубья, сохраняя при этом стабильный готовый размер.
Измерение расстояния от упора до одного и того же зуба диска в передней и задней точках исключает ошибки, вызванные разводом зубьев или биением диска. Переместите один отмеченный зуб в переднее положение измерения, зафиксируйте расстояние, поверните этот же зуб в заднее положение и сравните. Выполняйте это при неподвижном диске и отключенной от электропитания пиле.
Если панель вначале движется плавно, но ближе к задней части диска ее становится трудно подавать, не перемещайте упор сразу. Сначала проверьте, не смыкается ли плита вследствие внутренних напряжений. Фанера, плиты со сплошным сердечником и некоторые композитные листы могут высвобождать напряжение после начала реза. Смыкающийся пропил часто оставляет следы трения за диском и может возникать даже при правильно выровненном упоре. В такой ситуации внимания могут потребовать опора, техника подачи, выбор материала или подходящее устройство расклинивания, а не регулировка упора.
Обеспечьте опору панели на протяжении всего реза
Крупногабаритные плиты должны оставаться в одной плоскости от загрузки до выхода. Если один угол свисает за пределы форматного стола или выходной опоры, панель может прогнуться под собственным весом. Этот прогиб меняет ее контакт с упором и может создать конусный рез, даже если пила выровнена.
Установите удлинительные столы, выносные опоры и устройства выходной поддержки на высоту стола станка. Проверяйте это линейкой, уложенной поперек поверхностей, а не на глаз. Слегка завышенная опора может поднять панель над форматным столом. Заниженная опора позволяет листу провиснуть, а затем подняться или перекоситься по мере завершения реза.
- Прижимайте к упору устойчивую прямую заводскую кромку панели или ранее обработанную кромку. Не используйте сколотую или изогнутую кромку как основную базу.
- Расположите панель так, чтобы ее вес был обеспечен опорой до входа диска в материал, особенно при поперечном раскрое целого листа возле одного конца.
- Надежно удерживайте заготовку у упора, не прижимая ее в сторону траектории диска. Боковое давление может скрыть ошибку настройки при одном резе и усугубить ее при следующем.
- Поддерживайте равномерный ход каретки. Остановка на середине облицованной панели может оставить заметный след, а резкое ускорение способно сместить лист с недостаточной опорой.
Для повторяющихся деталей установите постоянную ориентацию загрузки. Если одна и та же базовая кромка всегда располагается у упора, а одна и та же сторона всегда направлена вверх, различия в размерах легче отследить. Произвольное переворачивание панелей может скрыть изогнутую базовую кромку до тех пор, пока собранные детали не перестанут совпадать.
Контролируйте сколы, не изменяя готовый размер
Чистые кромки на меламиновых плитах, шпоне и ламинированной фанере зависят от состояния диска, направления подачи, настройки подрезного узла при его наличии и опоры панели. Подрезной диск должен достаточно точно следовать траектории основного диска, чтобы предварительно прорезать нижнюю поверхность, не расширяя видимый пропил. Слишком узкий подрезной пропил оставляет сколы; слишком широкий может быть виден как линия за пределами основного реза.
Устанавливайте высоту подрезного диска осторожно и проверяйте ее на обрезках того же материала. Разные ламинированные поверхности реагируют по-разному, и толщина панели сама по себе не определяет правильную настройку. Неглубокий подрез может хорошо работать на тонком декоративном слое, тогда как более прочная поверхность может потребовать немного более глубокого подреза. Повторно проверяйте настройку после замены любого из дисков, поскольку ширина зубьев и боковое положение меняют их взаимное расположение.
Не компенсируйте сколы замедлением подачи до тех пор, пока диск не начнет поджигать материал. Чистый рез должен обеспечиваться правильным диском, точным выравниванием, устойчивой опорой материала и контролируемым движением. Следы нагрева и сплавившиеся отложения являются признаками увеличения трения, а не улучшения качества отделки.
Используйте измерения, которые выявляют источник отклонения
Проверки точности полезнее, если их записывать. Ведите простой журнал размеров тестовых панелей, замен дисков, регулировок упоров и наблюдаемых признаков. Цель заключается не в документации как таковой, а в том, чтобы отличить настройку, которая постепенно смещается, от проблемы, возникающей только с определенным материалом или размером панели.
Защищайте калибровку в ходе повседневной работы
Точность часто теряется из-за небольших событий, а не из-за одного серьезного отказа. Упор, задетый загруженным листом, удлинительная консоль, используемая как поверхность для размещения предметов, скопившаяся пыль под упором-ограничителем или замена диска на загрязненных фланцах — все это может изменить следующий результат. После перемещения пилы, замены диска, обслуживания каретки или раскроя необычно тяжелой панели проверьте настройки коротким тестом, а не предполагайте, что предыдущая калибровка осталась неизменной.
Перед производственным раскроем механические регулировки должны быть зафиксированы. Ослабленные рычаги фиксации, изношенные зажимные накладки или поврежденные ограничители шкалы создают периодические ошибки, которые диагностировать сложнее, чем постоянное нарушение выравнивания. Если настройка изменяется только под нагрузкой, проверьте фиксирующий механизм и опорную конструкцию вместо многократной повторной калибровки упора.
Когда стол, диск, упоры и опоры панели согласованы между собой, раскрой больших панелей становится предсказуемым. Готовая кромка не должна требовать корректирующей подрезки, совпадающие детали должны собираться без принуждения, а повторная проверка должна давать тот же результат, а не новое объяснение для каждого листа.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.