


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как выбрать оборудование для резки изделий из древесины для получения чистых кромок
Чистые кромки не получаются благодаря одной лишь спецификации станка. Они являются результатом контролируемого взаимодействия между процессом резания, обрабатываемым материалом, геометрией инструмента, поддержкой панели, движением подачи и удалением пыли. Высокоскоростной станок с неподходящей пилой или нестабильной опорой заготовки может создавать больше дефектов, чем станок с умеренными характеристиками, правильно настроенный для производственной номенклатуры.
При технической оценке главный вопрос заключается не в том: «Какое оборудование для раскроя древесных материалов самое быстрое?» Важно, способен ли станок стабильно обеспечивать требуемое качество кромки на фактически используемых в производстве плитах, при их толщине, покрытиях, направлениях реза и размерах партий. Требуемый стандарт может варьироваться от кромки, готовой к окрашиванию, до практически безскольного реза меламиновой плиты, которую можно сразу направлять на кромкооблицовку. Это разные требования, и для них необходимы разные конфигурации станков.
Определите понятие «чистая кромка» до сравнения оборудования
Качество кромки часто описывается слишком обобщённо. На практике важнее конкретный дефект, которого необходимо избежать, чем общее требование гладкого реза. Для шпонированных панелей основной проблемой может быть вырыв шпона на выходной стороне. Для ламинированной ДСП это могут быть сколы на обеих верхней и нижней декоративных поверхностях. Детали из массива древесины могут иметь вырывы по волокну, следы прижога, ворсистые волокна и различия между досками. Фанера может расслаиваться по линии реза, если параметры пилы, подачи и опоры выбраны неправильно.
Поэтому станок следует оценивать по заранее определённым критериям приемки. Полезные критерии включают:
- Максимально допустимый размер сколов на видимых поверхностях;
- Должна ли кромка быть готова к кромкооблицовке, окрашиванию или непосредственной сборке;
- Допустимое отклонение размеров и перпендикулярности по длине детали;
- Состояние поверхности среза, включая следы пилы и вырывы волокон;
- Стабильность результата от первой панели до последней панели производственной партии.
Без такого определения оценка может быть искажена демонстрациями на простом материале или короткими пробными резами. Станок, чисто раскраивающий необработанный MDF, может не сохранять тот же результат на двусторонней ламинированной ДСП, пластике высокого давления, фанере или массиве древесины со сложным направлением волокон.
Соотносите принцип резания с форматом панели и риском дефектов
Различные раскроечные станки решают разные производственные задачи. Выбор только по номинальной производительности резания игнорирует источник дефекта кромки.
Форматно-раскроечные станки остаются практичным решением для универсальных цехов, небольших партий, угловой обработки и операций, где оператор должен контролировать позиционирование. Качество кромки на них во многом зависит от жёсткости каретки, точности упора, устройства подрезки, выбора пилы и действий оператора. Хорошо настроенный форматно-раскроечный станок может обеспечивать превосходный результат, однако стабильность выпуска в большей степени зависит от соблюдения дисциплины настройки, чем на автоматизированном панельном оборудовании.
Пакетные раскроечные станки предназначены для повторяющегося раскроя панелей, особенно когда важны обработка листов, запрограммированные размеры и производительность. Прижимная балка и контролируемое перемещение пилы могут повысить повторяемость. Для ламинированных панелей подрезная пила часто необходима для защиты нижней декоративной поверхности. Станок следует оценивать не только по двигателю основной пилы, но и по распределению давления прижима, поддержке панели, синхронизации подрезки и повторяемости позиционирования толкателя.
Панельные станки с гнездовой обработкой на ЧПУ-фрезере имеют другие преимущества. Фрезер может за одну программу вырезать сложные формы, внутренние вырезы и детали различной геометрии, однако фрезерованная кромка не всегда равна кромке после пиления. Биение инструмента, состояние фрезы, толщина снимаемой стружки, вакуумное удержание и направление траектории инструмента существенно влияют на чистоту кромки. Гнездовая обработка подходит там, где определяющим требованием является гибкость форм; не следует считать её лучшим выбором для любого прямолинейного раскроя панелей в больших объёмах.
Оптимизационные торцовочные станки и четырёхсторонние станки более актуальны для обработки массива древесины. Их работу необходимо оценивать с учётом изменения влажности, направления волокон, прямолинейности заготовок и обнаружения дефектов. Чистый торцовочный рез на прямой сухой древесине может стать нестабильным при наличии коробления, скручивания, внутренних напряжений или переменной плотности досок.
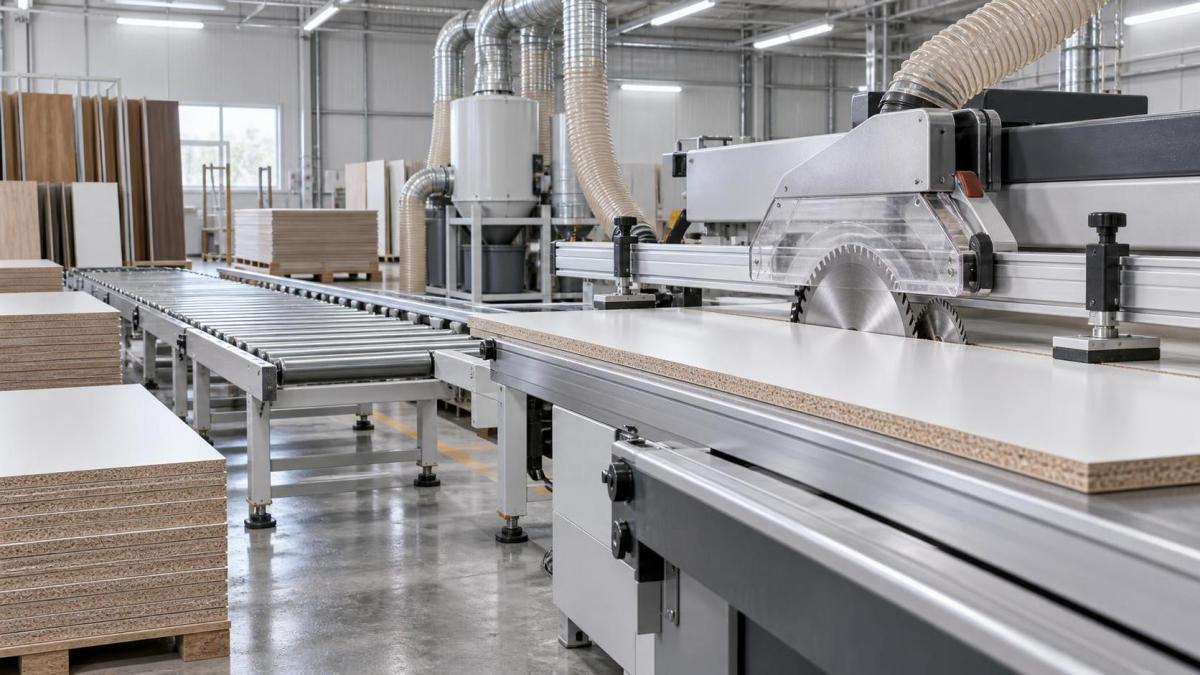
Система шпинделя и пилы является основной системой обеспечения качества кромки
Жёсткость станка важна, но она не может компенсировать плохую систему режущего инструмента. Пила или фреза должна соответствовать конструкции плиты, твёрдости покрытия, глубине реза, скорости станка и требуемому качеству обработки.
Для панельных станков на качество реза влияют геометрия зубьев пилы, число зубьев, ширина пропила, передний угол и покрытие. Мелкозубая пила может уменьшить сколы поверхности, но способна генерировать тепло при слишком медленной подаче. Более агрессивная форма зуба может поддерживать производительную скорость подачи, но увеличивать вырывы на хрупких поверхностных слоях. Универсально правильной пилы не существует: пила, подходящая для необработанного MDF, не обязательно подходит для плиты с высокоглянцевым покрытием или фанеры, облицованной шпоном.
На ламинированных панелях подрезку часто рассматривают как дополнительное устройство, а не как согласованную операцию резания. Её следует оценивать как систему совместно с основной пилой. Ширина подрезного пропила должна точно совпадать с шириной пропила основной пилы; если она слишком мала, подрезка не сможет защитить поверхность. Если она слишком велика, может остаться видимая линия подрезки. Регулировка высоты также важна, поскольку недостаточная глубина подрезки позволяет сохраняться сколам, а чрезмерная глубина может ослабить кромку или оставить ненужный след.
Для ЧПУ-фрезеров необходимо тщательно контролировать радиальное и осевое биение. Даже высококачественная компрессионная фреза оставит плохую кромку, если конус шпинделя, цанга, хвостовик инструмента или состояние подшипников создают измеримое биение. Компрессионный инструмент может уменьшить сколы на обеих сторонах панели после полного включения режущей геометрии в работу, но необходимо учитывать входное врезание, неглубокие проходы и стратегию сквозного реза. Инструменты с резанием вниз, вверх, компрессионные и прямые фрезы создают разные усилия и характеристики чистоты обработки.
Обслуживание инструмента должно быть частью оценки оборудования. Вопрос заключается не только в наличии сменных пил. Станок должен обеспечивать повторяемую замену пилы, удобную настройку подрезки, безопасный доступ и понятный способ возврата к квалифицированной настройке. Раскроечная ячейка, требующая длительных пробных регулировок после каждой замены пилы, может снизить её теоретическую производственную мощность.
Стабильность подачи определяет, сможет ли выбранный инструмент работать правильно
Режущим инструментам необходима стабильная толщина снимаемой стружки. При колебаниях скорости подачи на кромке могут чередоваться гладкие участки, приглаживание и сколы, даже если частота вращения шпинделя остаётся постоянной. Поэтому конструкция подачи так же важна, как и мощность двигателя.
На панельном станке следует оценить, удерживают ли ролики, захваты, прижимы или толкатель плиту без бокового смещения. Тонкие панели, узкие полосы, изогнутые листы и небольшие детали являются особенно показательными образцами для испытаний. Станок может точно обрабатывать полноформатную панель, но работать неудовлетворительно при изготовлении узких деталей корпуса мебели.
При обработке массива древесины подающие ролики должны сохранять контакт, не сминая более мягкий материал и не позволяя заготовке подниматься к фрезе. Соотношение скорости подачи и скорости ножевой головки следует проверять при предполагаемой производственной скорости, а не только при сниженной демонстрационной скорости. Чрезмерная скорость может вызывать вырывы волокон; слишком медленная подача может потемнить кромку реза из-за накопления тепла.
Вакуумное удержание на оборудовании для гнездовой обработки требует не меньшего внимания. Плоскостность листа, состояние жертвенной плиты, зонирование вакуума, целостность уплотнений и последовательность резания влияют на сохранение устойчивости детали в конце траектории инструмента. Малые детали могут сместиться после того, как они почти полностью отделены, что повреждает окончательную кромку или создаёт угрозу безопасности. Могут потребоваться стратегии оставления тонкой перемычки, перемычки или специальное обращение с мелкими деталями, но каждая из них может добавлять вторичную операцию финишной обработки.
Конструкция и выравнивание станка влияют не только на точность размеров
Чистые кромки зависят от предсказуемого входа и выхода режущего инструмента из заготовки. Структурная вибрация, износ подшипников шпинделя, люфты раздвижных механизмов и недостаточная жёсткость пильных валов могут оставлять повторяющиеся следы или вызывать периодические сколы. Эти дефекты иногда приписывают пиле, поскольку они выглядят как проблема поверхности, но их характер может указывать на механическую неисправность.
При техническом анализе полезно проверять следующие условия под нагрузкой, а не полагаться исключительно на каталоговые допуски:
- Биение шпинделя или пильного вала и состояние подшипников;
- Параллельность пильного диска, подвижной каретки, упора, прижимной балки и подрезного узла;
- Повторяемость цифровых упоров, толкателей и систем позиционирования с сервоприводом;
- Жёсткость подвижных узлов при предполагаемой скорости подачи;
- Способность сохранять перпендикулярность на длинных и узких деталях;
- Доступ для регулировки и риск ухода настройки после регламентного обслуживания.
Полезное приемочное испытание включает производственные материалы, создающие наибольший риск дефектов, а не только стандартные образцы плит. Раскраивайте как полные панели, так и узкие полосы. Выполняйте поперечные и продольные резы там, где это применимо. Проверяйте первую и последнюю детали последовательности, поскольку нагрев, накопление пыли и дрейф позиционирования могут быть незаметны при одном резе.
Удаление пыли является частью резания, а не отдельным вопросом инженерных коммуникаций
Древесная пыль и стружка, остающиеся в зоне резания, могут повторно перерезаться, протаскиваться по декоративной поверхности или уплотняться возле направляющих и прижимов. В результате возможны повреждения кромки, царапины на поверхности, нагрев, снижение видимости и ускоренный износ инструмента. Мелкая пыль от MDF и аналогичных инженерных плит особенно требовательна, поскольку может накапливаться в полостях станка и мешать работе подвижных компонентов.
Оцените размер подключения к системе аспирации, конструкцию кожуха, поток воздуха вокруг пилы или фрезы, а также доступ для очистки. Требования станка к аспирации также должны соответствовать имеющейся системе пылеудаления. Высокопроизводительная пила, подключённая к системе с недостаточным воздушным потоком, не сможет стабильно воспроизводить исходное качество обработки. При обработке ламинированных панелей аспирация также влияет на очистку механизмов подрезки и прижимных устройств, где уплотнённые загрязнения могут постепенно изменять выравнивание.
Производительность аспирации также имеет аспект безопасности. Установка оборудования должна проектироваться с учётом применимых местных требований к безопасности на рабочем месте и контролю пыли. Техническое одобрение должно подтверждать документацию на станок, электрическую совместимость, ограждения, систему аварийной остановки и предусмотренную конфигурацию аспирации для целевого рынка, а не исходить из того, что общая спецификация станка охватывает все условия установки.
Перемещение материалов может повредить кромки после идеального реза
Кромка может выйти из-под пилы чистой, но поступить на следующий процесс уже повреждённой. Это характерно для плит с покрытием, узких полос, длинных боковин корпусов мебели и тяжёлых панелей. Неподдерживаемые участки на выходе могут привести к небольшому опусканию панели в конце реза. При ручной укладке могут скалываться углы. Ролик, загрязнённый абразивной пылью, может оставить след на готовой поверхности.
Оценивайте поддержку на входе и выходе как часть станочной ячейки. Для тяжёлых листовых материалов способ загрузки и высота стола влияют на сохранение плоскостности панели при подаче. Для небольших деталей контролируемый сбор предотвращает столкновение компонентов после отделения. Если предполагаемый процесс соединяет раскрой непосредственно с кромкооблицовкой, необходимо уделить внимание буферной ёмкости и идентификации деталей; поспешное ручное перемещение может свести на нет преимущество качества, достигнутое на пиле.
Кромкооблицовка также является этапом, на котором проблема качества реза становится коммерчески заметной. Стабильность клеевого шва, качество торцовки и отделка углов зависят от того, чтобы кромка панели была прямой, перпендикулярной и не имела значительных сколов. Отделочный станок не может полностью исправить сильно сколотую кромку основы без уменьшения конечных размеров детали или образования зоны слабого клеевого соединения.
Когда прямые детали корпусной и другой мебели переходят от раскроя к отделке, автоматический кромкооблицовочный станок, такой какПрямолинейный автоматический кромкооблицовочный станок ZD450C, можно оценивать как последующий технологический процесс, а не как замену точному раскрою. Его заявленный диапазон рабочей толщины 10–60 mm и диапазон толщины кромки 0.4–3 mm показывают, почему важны проверки сопряжения: толщина панели, кромочный материал, направление подачи и состояние кромки после реза должны соответствовать обоим станкам. Автоматическая подача, нанесение клея, торцевание и полировка могут поддерживать стабильную последовательность только при контролируемых размерах после предшествующего раскроя и целостности кромки.
Не используйте скорость как показатель производительности
Более быстрый цикл раскроя производителен только тогда, когда он не увеличивает объём доработки, частоту смены инструмента, сортировку или ремонт кромок. Значимым сравнением является выпуск готовой годной продукции на требуемом уровне качества. Это включает время настройки, время программирования, частоту замены пилы, управление обрезками, перемещение материалов, очистку и время, необходимое для восстановления после неправильно выровненной подрезной пилы или повреждённой фрезы.
При повторяющемся раскрое панелей с небольшой номенклатурой автоматизация может уменьшить вариативность и время обращения с материалами. Для смешанных партий с частой сменой размеров более простой станок с быстрой и надёжной регулировкой может обеспечивать лучший фактический выпуск, чем высокоавтоматизированная линия, требующая сложной настройки. Сложная механическая обработка должна быть обоснована ассортиментом заготовок и требуемым контролем, а не выбираться лишь потому, что она предлагает больше функций.
Ремонтопригодность следует оценивать таким же практическим образом. Необходимо выяснить, какие компоненты требуют регулярного осмотра, можно ли проверять настройки износа без значительной разборки, какая диагностическая информация доступна и можно ли однозначно идентифицировать запасные части. Электрические схемы, руководства по эксплуатации, спецификации инструмента, требования к смазке и условия удалённой поддержки влияют на скорость возврата станка к квалифицированному состоянию для резания.
Более надёжный метод оценки
Наиболее достоверное сравнение станков основывается на документированном протоколе пробного раскроя. Предоставьте представительные плиты, включая покрытие и толщину с наиболее высокими требованиями. Установите реалистичную производственную скорость подачи. Укажите конфигурацию инструмента и подрезки. Измерьте размеры и перпендикулярность, затем осмотрите кромки при стабильном освещении и увеличении, соответствующем стандарту видимого качества изделия.
Фиксируйте не только результат, но и настройки, использованные для его достижения: тип пилы, частоту вращения шпинделя, скорость подачи, ширину и глубину подрезки, настройки прижима, состояние аспирации и регулировки оператора. Если демонстрация поставщика зависит от необычно медленной подачи, специального инструмента, недоступного в обычной эксплуатации, или повторяющейся ручной корректировки, такую зависимость следует рассматривать как часть эксплуатационных требований станка.
Правильное оборудование для раскроя древесных материалов — это то, которое сохраняет чистые кромки при определённых условиях эксплуатации, с инструментом и обработкой материалов, которые могут стабильно поддерживаться в условиях производственного цеха. Чистый рез — не просто ключевая характеристика. Это воспроизводимая технологическая способность, и оценка должна проверять каждую часть процесса, которая может её нарушить.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.